


Dans cet article
- Qu’est-ce qu’une gamme de fabrication ?
- Exemple de gamme de fabrication : un lot d’arbres
- Fiabilisez la gamme avant de demander une date de livraison
- Recensez les activités qui mobilisent de la capacité ou conditionnent la suite
- Indiquez les alternatives validées, pas seulement la machine habituelle
- Précisez la base de calcul de chaque durée
- Vérifiez les dépendances et maintenez la gamme à jour
- Transformez la gamme de fabrication en un planning actualisé avec SkyPlanner
- Ce qui a changé pour Mamec
- Conservez votre savoir-faire. Ne refaites plus vos files d’attente.
La pièce dispose d’une gamme validée. L’ordre de fabrication a une date d’échéance. Pourtant, le planificateur doit encore déterminer quelle machine réalisera chaque opération, ce qui doit être terminé en premier et si la commande pourra être expédiée à temps.
La gamme de fabrication précise comment fabriquer le produit. Le planning de production détermine quand le fabriquer. Distinguer ces deux rôles permet de mieux exploiter chacun : vous définissez comment le produit peut être fabriqué, puis SkyPlanner ordonnance les opérations en fonction des capacités disponibles, en tenant compte de vos autres commandes.
C’est ainsi que l’on passe d’une gamme enregistrée dans l’ERP à un planning que l’atelier peut suivre. La gamme fournit des données fiables pour l’ordonnancement ; SkyPlanner gère les opérations qui se disputent les mêmes ressources, les dépendances et les priorités, sans vous obliger à reconstruire manuellement chaque file d’attente machine.
Qu’est-ce qu’une gamme de fabrication ?
La gamme de fabrication définit les opérations nécessaires pour fabriquer un produit, l’ordre dans lequel elles doivent être réalisées, les ressources capables de les exécuter ainsi que leurs temps de préparation et d’exécution. Elle décrit le cheminement du produit dans la production, de la matière première au produit fini. Dans ce contexte, « gamme de production » désigne la même chose.
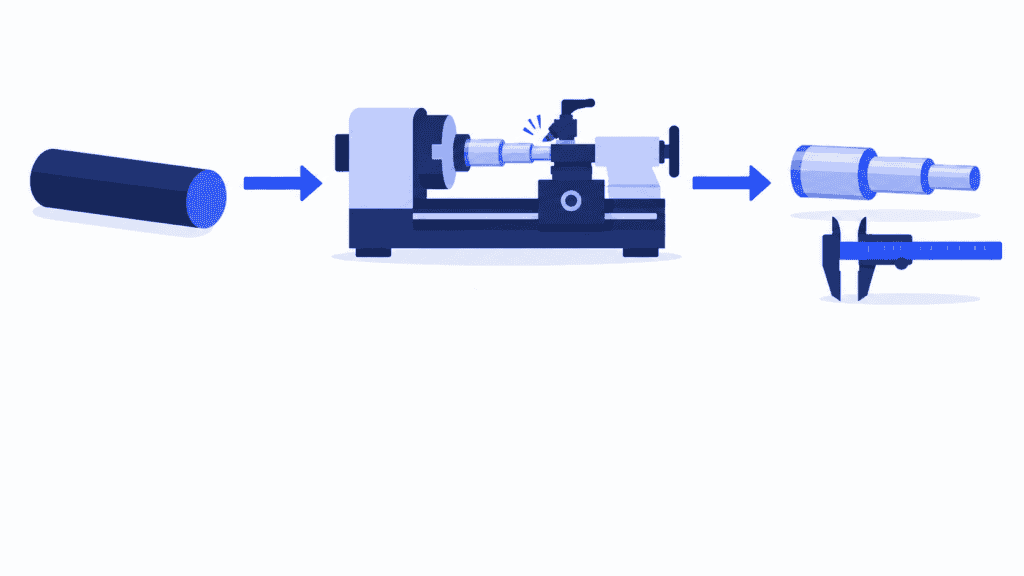
Pour un arbre usiné, la gamme peut comprendre le sciage, le tournage, la rectification et le contrôle. Le nom de chaque opération ne suffit pas : il faut préciser les machines autorisées, la façon dont sa durée varie avec la quantité et les conditions à réunir avant son démarrage.
La gamme sert aussi à estimer les besoins en capacité et à calculer les coûts de fabrication. Mais elle ne réserve pas de créneau dans la file d’attente d’une machine. Un tour autorisé peut déjà être occupé, l’opérateur nécessaire peut ne pas être en poste ou la matière peut ne pas être arrivée. Ces conditions doivent être prises en compte lors de l’ordonnancement.
Trois documents se complètent :
- La nomenclature (BOM) indique les matières et les composants nécessaires. Pour l’arbre, elle comprend notamment la barre de matière spécifiée.
- La gamme de fabrication décrit les opérations qui transforment ces éléments en produit fini.
- L’ordre de fabrication demande une quantité de ce produit pour une fabrication donnée. Ses opérations sont ensuite ordonnancées selon la gamme applicable et les conditions actuelles de production.
Une fiche de gamme ou une fiche suiveuse présente la gamme aux personnes chargées d’une fabrication donnée, souvent accompagnée d’instructions et de relevés d’avancement. Elle ne remplace pas l’ordonnancement de l’ensemble des opérations qui partagent les mêmes ressources. Découvrez comment les ordres de fabrication font le lien entre la commande et le travail en atelier.
Exemple de gamme de fabrication : un lot d’arbres
Imaginons une commande de 20 arbres usinés. La gamme validée comporte quatre opérations, et chaque opération doit être terminée sur l’ensemble du lot avant de passer à la suivante. La matière est disponible. Les durées de cet exemple supposent une seule préparation par opération et un traitement des pièces une à une, sans chevauchement, sans temps de transfert ni temps d’attente prévu.
| Opération | Prérequis | Poste de travail autorisé | Préparation par lot | Temps d’exécution par arbre | Charge pour 20 arbres |
|---|---|---|---|---|---|
| Sciage des ébauches | Matière disponible | Scie 1 | 15 min | 2 min | 55 min |
| Tournage des arbres | Sciage terminé | Tour 1 ou Tour 2 | 25 min | 6 min | 145 min |
| Rectification des arbres | Tournage terminé | Rectifieuse 1 | 20 min | 3 min | 80 min |
| Contrôle | Rectification terminée | Banc de contrôle 1 | 10 min | 1 min | 30 min |
Dans cet exemple, les temps de préparation et d’exécution validés sont identiques pour les deux tours. En pratique, une machine de remplacement peut nécessiter un outillage, une préparation ou un temps d’exécution différents.
La charge de travail pour le tournage est de 25 minutes de préparation + 20 arbres × 6 minutes = 145 minutes. Sur l’ensemble de la gamme, le lot nécessite 310 minutes de préparation et d’usinage. C’est la charge à intégrer au planning de production, et non la garantie que la commande sera terminée 310 minutes après son lancement. Le modèle de planning de production illustre l’étape suivante : affecter les opérations aux créneaux disponibles sur les machines et pour les opérateurs.
Imaginons maintenant que le Tour 1 soit entièrement chargé, alors que le Tour 2 dispose d’un créneau libre. Puisque la gamme autorise les deux machines, l’ordonnancement dispose d’une autre possibilité pour placer l’opération de tournage. Il faut encore trouver un créneau sur la rectifieuse ensuite. Terminer le tournage des arbres plus tôt n’est utile que si cela permet de faire avancer l’ensemble de la commande.
C’est là que la gamme de fabrication rejoint l’ordonnancement de la production. La gamme décrit le chemin autorisé ; l’ordonnancement trouve les créneaux disponibles pour le parcourir, en tenant compte des autres commandes qui sollicitent les mêmes ressources.
Fiabilisez la gamme avant de demander une date de livraison
Commencez par un produit dont vous pouvez vérifier le parcours réel de fabrication avec les personnes qui le fabriquent. L’objectif n’est pas de constituer la gamme la plus détaillée possible. Il s’agit de décrire le travail assez clairement pour pouvoir l’ordonnancer sans devoir combler les lacunes de mémoire.
Recensez les activités qui mobilisent de la capacité ou conditionnent la suite
Listez les opérations réellement nécessaires au produit, y compris les contrôles requis et les traitements externes. Créez une opération distincte pour une activité lorsqu’elle mobilise une ressource différente, représente une durée significative ou conditionne le démarrage de l’étape suivante.
Omettre un contrôle donne l’impression, dans le planning, que la commande peut passer à l’étape suivante avant le feu vert du service qualité. Omettre une opération sous-traitée masque le temps passé hors de votre usine. Dans les deux cas, la date de livraison peut sembler plus facile à tenir qu’elle ne l’est réellement.
Rattachez les instructions détaillées à chaque opération plutôt que de surcharger la gamme. La gamme indique l’enchaînement des opérations et les ressources nécessaires ; les instructions expliquent comment réaliser correctement le travail.
Indiquez les alternatives validées, pas seulement la machine habituelle
Vérifiez quels postes de travail peuvent réellement satisfaire aux exigences du produit. Incluez les alternatives validées pour disposer d’options utiles lors de l’ordonnancement quand la machine habituelle est occupée. N’autorisez pas toutes les machines d’un service au seul motif qu’elles réalisent un procédé similaire.
La machine de remplacement doit convenir aux dimensions de la pièce, aux tolérances, à l’outillage et aux exigences concernant l’opérateur. Une machine autorisée mais plus lente peut parfois terminer une commande plus tôt parce qu’elle est disponible plus rapidement. Une machine libre mais inadaptée n’apporte aucune solution.
Distinguez également le choix d’une machine du choix d’un procédé. Deux tours autorisés correspondent généralement à une seule opération de tournage affectée à l’un ou à l’autre, et non à deux opérations de tournage. Une autre méthode de fabrication peut nécessiter une autre gamme validée, et pas simplement une ressource supplémentaire pour la même étape.
Précisez la base de calcul de chaque durée
Distinguez le temps de préparation par lot du temps d’usinage par pièce. Précisez les unités, la quantité de référence et les éventuelles étapes à durée fixe. Dans l’exemple des arbres, la préparation n’a lieu qu’une fois, tandis que le temps d’usinage augmente avec le nombre d’arbres.
D’autres procédés nécessitent des modèles différents. Un four peut traiter un lot pendant une durée fixe ; une ligne peut être décrite par sa cadence de production. Le refroidissement ou la polymérisation peuvent retarder l’opération suivante sans mobiliser un opérateur pendant toute l’attente.
N’incluez pas le temps d’attente dans le temps d’exécution sur machine. Sinon, un retard dû à la saturation de la file d’attente la semaine précédente se transforme en charge excessive dans le planning de la semaine suivante. Gardez aussi la préparation visible : la réduction des temps de préparation constitue un levier différent de l’accélération du cycle de coupe.
Vérifiez les dépendances et maintenez la gamme à jour
Indiquez ce qui doit être terminé avant le démarrage de chaque opération. Conservez les véritables contraintes techniques et de qualité, mais remettez en question les habitudes prises à tort pour des dépendances. La fabrication de deux sous-ensembles indépendants ne doit pas être définie comme une succession obligatoire d’opérations simplement parce qu’une même personne réalise habituellement les deux ; le partage de cet opérateur est une contrainte de capacité.
Lorsque des lots partiels peuvent passer à l’étape suivante, définissez la condition de transfert validée. Ne supposez pas que la fin de la première pièce permet de démarrer l’étape suivante pour l’ensemble du lot.
Enfin, vérifiez que la gamme, le plan et la BOM correspondent à la même révision du produit. Désignez une personne chargée de revoir la gamme lorsque la conception, les équipements ou la méthode de fabrication changent. Convenez de l’effet d’une révision sur les ordres déjà lancés, plutôt que de supposer qu’une modification de la gamme par défaut du produit met correctement à jour tous les ordres existants.
Passez en revue la gamme obtenue en suivant un ordre récent avec un opérateur et un planificateur. Ensemble, vous repérerez plus facilement les étapes manquantes, les temps obsolètes et les alternatives inutilisables que depuis le seul écran de planification.
Transformez la gamme de fabrication en un planning actualisé avec SkyPlanner
Dans SkyPlanner, les étapes de fabrication du produit font le lien entre la méthode de fabrication et l’ordonnancement. Vous définissez les étapes dans l’ordre, indiquez les postes de travail autorisés pour chacune et renseignez les durées correspondantes, ainsi que les temps de préparation et d’attente après l’opération. Le calcul des temps peut reposer sur un temps par pièce, un nombre de pièces par unité de temps ou une durée fixe.
Dans l’exemple des arbres usinés, il s’agit du sciage, du tournage, de la rectification et du contrôle, avec les deux tours autorisés disponibles pour l’étape de tournage. La quantité de l’ordre de fabrication permet de convertir les temps définis dans la gamme en charge de travail à ordonnancer.
Arcturus, l’IA d’ordonnancement de SkyPlanner, positionne les opérations en tenant compte des capacités, des dépendances et des priorités configurées. La vue Gantt montre où et quand les opérations sont planifiées. Vous pouvez voir si l’ordre de fabrication s’insère dans le planning, quelle ressource le bloque et comment une modification se répercute sur les opérations suivantes.
La distinction est importante : vous validez la méthode de fabrication et les ressources autorisées ; Arcturus calcule le planning dans ce cadre. Il n’invente pas de procédé non validé pour respecter une échéance.
Vos priorités guident le calcul. Si l’ordre de fabrication des arbres devient urgent, modifiez sa priorité et examinez le planning recalculé, plutôt que de déplacer séparément ses opérations dans plusieurs files d’attente. Les règles et les verrouillages vous permettent de préserver les décisions d’ordonnancement qui doivent rester en place. Lorsque le réordonnancement automatique est activé, les changements de production pertinents peuvent déclencher un nouveau calcul, tout en maintenant ces règles et verrouillages.
Pour les opérations qui se chevauchent, SkyPlanner propose un degré d’avancement minimum qui détermine jusqu’où l’étape précédente doit avoir progressé avant que la suivante puisse commencer. Ce paramétrage exige un temps d’attente après l’opération nul ; utilisez-le uniquement si le procédé réel autorise le chevauchement. Une étape d’attente ne doit pas disparaître simplement pour raccourcir le planning en apparence.
L’ordonnancement tenant compte des matières peut aussi intégrer leur disponibilité, à condition d’être activé et alimenté par des données à jour. Cela évite de considérer que la seule existence d’une gamme suffit à prouver qu’une opération est prête à démarrer.
L’intérêt est particulièrement net dans un atelier de type job shop, où différents produits suivent différentes gammes sur des machines partagées. Le savoir-faire de fabrication reste dans la gamme, et vous gardez la maîtrise des priorités. SkyPlanner se charge de l’ordonnancement des ordres qui se disputent les mêmes ressources. Découvrez les fonctionnalités d’ordonnancement de SkyPlanner.
Ce qui a changé pour Mamec
Mamec, fabricant finlandais de technologies de mélange et de produits de haute technologie en sous-traitance, devait gérer des milliers d’ordres de fabrication interdépendants. Avant SkyPlanner, les chefs d’atelier et le responsable de production définissaient les priorités à partir des dates de livraison inscrites sur les ordres papier. La gestion manuelle des dépendances était trop difficile, et l’entreprise ne disposait pas d’une vue d’ensemble fiable de sa charge de production.
Mamec a choisi SkyPlanner pour sa capacité à s’adapter à une production changeante et l’a intégré à Oscar ERP. SkyPlanner assure désormais le travail de base de l’ordonnancement à capacité finie. Les files d’attente, verrouillées pour une semaine à la fois, aident les opérateurs d’usinage à savoir ce qui vient ensuite et à préparer les prochaines opérations pendant les cycles longs.
Chez Mamec, le développement de produits selon les besoins des clients est exigeant et peut entraîner des modifications répétées de la séquence de fabrication. Avec SkyPlanner, il est plus facile d’en évaluer les effets, ce qui aide l’équipe à indiquer aux clients les engagements qu’elle peut prendre.
À la suite de sa mise en œuvre, Mamec fait état d’une charge de planification allégée, d’un meilleur respect des délais de livraison et d’une réduction des temps d’arrêt des postes de travail grâce à un enchaînement optimisé des opérations. Son expérience montre l’intérêt de coordonner les gammes entre elles plutôt que de traiter chaque ordre de fabrication comme une liste d’étapes indépendante.
Découvrez l’expérience de Mamec avec SkyPlanner.
Conservez votre savoir-faire. Ne refaites plus vos files d’attente.
Votre ERP contient peut-être déjà des gammes de fabrication utiles. Vous n’avez pas besoin de le remplacer pour améliorer votre ordonnancement. SkyPlanner s’intègre à tout ERP ou MES via son API REST ouverte, reliant vos données existantes de commandes et de production à l’ordonnancement assisté par l’IA.
Commencez par une gamme représentative, les machines alternatives autorisées et la ressource qui bloque le plus souvent l’ordre de fabrication. SkyPlanner peut montrer comment ces étapes s’insèrent dans le reste de votre production, pour vous donner une base plus claire sur laquelle définir vos priorités et vos engagements de livraison.
Réservez une démonstration de SkyPlanner pour discuter de cette gamme et d’un problème d’ordonnancement récent. Si vous préférez d’abord découvrir l’outil de planification, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


