


In questo articolo
- Che cos’è il ciclo di lavorazione?
- Un esempio di ciclo di lavorazione: un lotto di alberi
- Prepara un ciclo utilizzabile prima di chiedere una data di consegna
- Includi le attività che impegnano capacità o condizionano l’avvio delle fasi successive
- Registra le alternative approvate, non solo la macchina abituale
- Specifica la base di calcolo di ogni tempo
- Verifica le dipendenze e mantieni aggiornato il ciclo
- Trasforma il ciclo in un piano sempre aggiornato con SkyPlanner
- Che cosa è cambiato per Mamec
- Conserva le conoscenze sul processo. Smetti di ricostruire le code di lavoro.
Il pezzo ha un ciclo di lavorazione approvato. L’ordine di produzione ha una scadenza. Eppure il pianificatore deve ancora stabilire quale macchina eseguirà ogni operazione, quali attività devono concludersi prima e se l’ordine potrà essere spedito in tempo.
Il ciclo di lavorazione risponde alle domande sul processo; il piano di produzione risponde a quelle sui tempi. Tenere distinti questi due ruoli rende entrambi più utili: tu definisci come può essere realizzato il prodotto, poi SkyPlanner schedula le operazioni in base alla capacità disponibile, insieme agli altri ordini.
È così che si passa da un ciclo memorizzato nell’ERP a un piano che il reparto può seguire. Il ciclo fornisce dati affidabili per la schedulazione; SkyPlanner gestisce le operazioni che competono per le stesse risorse, le dipendenze e le priorità, senza costringerti a ricostruire manualmente la coda di ogni macchina.
Che cos’è il ciclo di lavorazione?
Il ciclo di lavorazione definisce le operazioni necessarie per realizzare un prodotto, la sequenza da rispettare, le risorse produttive in grado di eseguirle e i relativi tempi di attrezzaggio e lavorazione. Descrive il percorso del prodotto nella produzione, dal materiale di partenza al pezzo finito. In questo contesto, anche l’espressione «ciclo di produzione» indica lo stesso concetto.
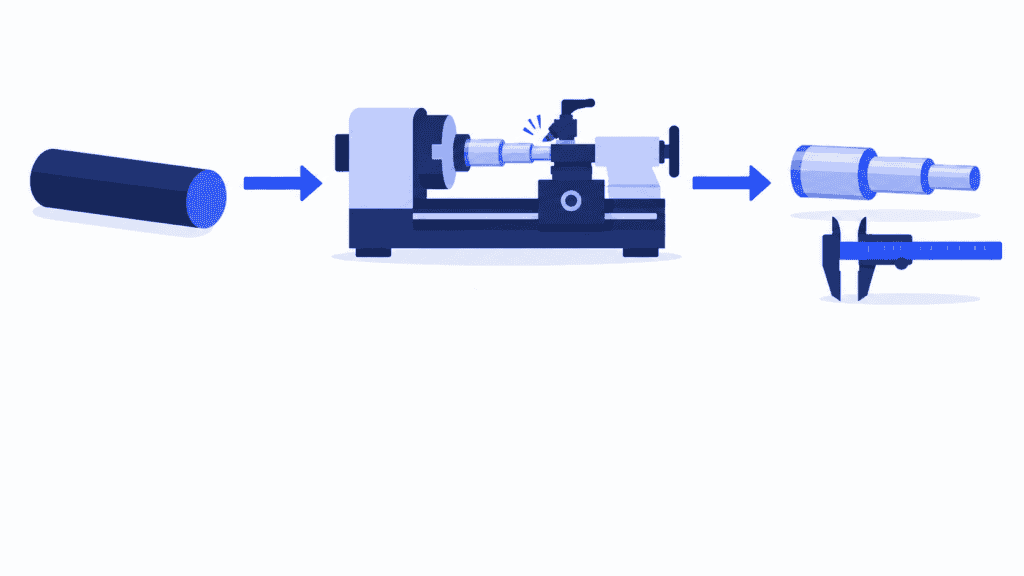
Per un albero lavorato alle macchine utensili, il ciclo potrebbe comprendere taglio, tornitura, rettifica e controllo. Per ogni operazione non basta indicare un nome: occorre specificare quali macchine sono approvate, come varia il tempo in funzione della quantità e che cosa deve essere pronto prima di iniziare.
Il ciclo serve anche a stimare il fabbisogno di capacità e a calcolare i costi della commessa. Non riserva però un posto nella coda di una macchina. Un tornio approvato potrebbe essere già occupato, l’operatore necessario potrebbe non essere di turno oppure il materiale potrebbe non essere ancora arrivato. Sono condizioni da considerare nella schedulazione.
Tre documenti si completano a vicenda:
- La distinta base (BOM) identifica i materiali e i componenti necessari. Per l’albero, comprende la barra specificata.
- Il ciclo di lavorazione descrive le operazioni che trasformano quei materiali e componenti nel prodotto finito.
- L’ordine di produzione richiede una quantità di quel prodotto per una determinata commessa. Le sue operazioni vengono poi schedulate in base al ciclo applicabile e alle condizioni attuali della produzione.
La scheda di lavorazione o il foglio di accompagnamento presenta il ciclo a chi esegue una specifica commessa, spesso con istruzioni e registrazioni delle attività completate. Non sostituisce la schedulazione di tutte le operazioni che condividono le stesse risorse produttive. Scopri come gli ordini di produzione collegano l’ordine alle attività in reparto.
Un esempio di ciclo di lavorazione: un lotto di alberi
Immagina un ordine di 20 alberi da lavorare alle macchine utensili. Il ciclo approvato prevede quattro operazioni: ogni operazione viene completata sull’intero lotto prima di passare alla successiva. Il materiale è pronto. I tempi di questo esempio ipotizzano un solo attrezzaggio per operazione e la lavorazione dei pezzi uno dopo l’altro, senza sovrapposizioni, tempi di trasferimento o attese in coda.
| Operazione | Prerequisito | Centro di lavoro idoneo | Attrezzaggio per lotto | Tempo di lavorazione per albero | Carico di lavoro per 20 alberi |
|---|---|---|---|---|---|
| Taglio dei grezzi | Materiale pronto | Segatrice 1 | 15 min | 2 min | 55 min |
| Tornitura degli alberi | Taglio completato | Tornio 1 o Tornio 2 | 25 min | 6 min | 145 min |
| Rettifica degli alberi | Tornitura completata | Rettificatrice 1 | 20 min | 3 min | 80 min |
| Controllo | Rettifica completata | Banco di controllo 1 | 10 min | 1 min | 30 min |
In questo esempio, entrambi i torni hanno gli stessi tempi approvati di attrezzaggio e lavorazione. Nella realtà, una macchina alternativa può richiedere utensili, preparazione o tempi di lavorazione diversi.
Il carico di lavoro per la tornitura è pari a 25 minuti di attrezzaggio + 20 alberi × 6 minuti = 145 minuti. Per l’intero ciclo di lavorazione, il lotto richiede 310 minuti tra attrezzaggio e lavorazione. Questo è il carico da inserire nel piano di produzione, non una promessa che l’ordine sarà completato 310 minuti dopo il rilascio. Il modello di programmazione della produzione illustra il passo successivo: assegnare le operazioni alle fasce orarie in cui macchine e operatori sono disponibili.
Ora immagina che il Tornio 1 sia a pieno carico, mentre il Tornio 2 abbia uno spazio libero. Poiché il ciclo li indica entrambi come idonei, la schedulazione dispone di un’altra possibilità per collocare l’operazione di tornitura. Deve comunque trovare spazio sulla rettificatrice per la fase successiva. Anticipare la tornitura degli alberi è utile solo se favorisce l’avanzamento dell’intero ordine.
È qui che il ciclo di lavorazione incontra la schedulazione della produzione. Il ciclo descrive il percorso consentito; la schedulazione trova gli spazi disponibili lungo quel percorso, tenendo conto degli altri ordini che competono per le stesse risorse.
Prepara un ciclo utilizzabile prima di chiedere una data di consegna
Inizia da un prodotto di cui puoi verificare il processo effettivo con chi lo realizza. L’obiettivo non è compilare il ciclo più lungo possibile, ma descrivere le lavorazioni con sufficiente chiarezza da poterle schedulare senza dover colmare le lacune a memoria.
Includi le attività che impegnano capacità o condizionano l’avvio delle fasi successive
Elenca le operazioni realmente necessarie per il prodotto, compresi i controlli richiesti e le lavorazioni esterne. Registra un’attività come operazione a sé quando impiega una risorsa produttiva distinta, ha una durata significativa o pone una condizione da soddisfare prima della fase successiva.
Se si omette un controllo, il piano lascia intendere che l’ordine possa proseguire prima del via libera della qualità. Se si omette una fase di lavorazione esterna, non si tiene conto del tempo trascorso fuori dal proprio stabilimento. Entrambe le omissioni possono far sembrare la data di consegna più facile da rispettare di quanto non sia in realtà.
Associa le istruzioni operative dettagliate alla relativa operazione, senza appesantire il ciclo con quei dettagli. Il ciclo mostra la sequenza e le risorse produttive necessarie; le istruzioni spiegano come eseguire correttamente il lavoro.
Registra le alternative approvate, non solo la macchina abituale
Verifica quali centri di lavoro possono effettivamente soddisfare i requisiti del prodotto. Includi le alternative approvate, così la schedulazione avrà opzioni utili quando la macchina abituale è occupata. Non indicare come idonee tutte le macchine di un reparto solo perché eseguono lavorazioni simili.
La macchina alternativa deve essere adatta alle dimensioni e alle tolleranze del pezzo, agli utensili e ai requisiti relativi agli operatori. Una macchina approvata ma più lenta può talvolta completare un ordine prima, perché si libera prima. Una macchina libera ma non adatta, invece, non è di alcun aiuto.
Distingui anche la scelta della macchina dalla scelta del processo. Due torni idonei indicano di solito una sola operazione di tornitura da assegnare all’uno o all’altro, non due operazioni di tornitura. Un metodo di produzione diverso può richiedere un altro ciclo approvato, non semplicemente un’ulteriore risorsa produttiva per la stessa fase.
Specifica la base di calcolo di ogni tempo
Distingui il tempo di attrezzaggio per lotto dal tempo di lavorazione per pezzo. Specifica le unità di misura, la quantità di riferimento e le eventuali fasi a durata fissa. Nell’esempio degli alberi, l’attrezzaggio si esegue una sola volta, mentre il tempo di lavorazione aumenta con il numero di alberi.
Altri processi richiedono modelli diversi. Un forno può trattare un lotto per una durata fissa; una linea può essere descritta tramite un tasso di produzione. Il raffreddamento o l’indurimento possono ritardare l’operazione successiva senza richiedere la presenza di un operatore per tutta l’attesa.
Non includere l’attesa in coda nel tempo di lavorazione della macchina. Altrimenti, un ritardo dovuto alla coda affollata della settimana scorsa si traduce in un carico di lavoro gonfiato nel piano della settimana prossima. Mantieni visibile anche la preparazione: la riduzione dei tempi di attrezzaggio offre un’opportunità di miglioramento diversa dall’accelerazione del ciclo di taglio.
Verifica le dipendenze e mantieni aggiornato il ciclo
Registra ciò che deve essere completato prima dell’avvio di ogni operazione. Mantieni i vincoli tecnici e di qualità effettivi, ma metti in discussione le abitudini scambiate per dipendenze. Due sottoassiemi indipendenti non devono necessariamente essere lavorati in sequenza solo perché di solito li realizza la stessa persona: l’operatore condiviso costituisce un vincolo di capacità.
Quando è consentito far avanzare una parte del lotto, definisci la condizione di trasferimento approvata. Non dare per scontato che, una volta completato il primo pezzo, si possa avviare la fase successiva per l’intero lotto.
Infine, verifica che il ciclo, il disegno e la BOM si riferiscano alla stessa revisione del prodotto. Assegna a qualcuno la responsabilità di riesaminare il ciclo quando cambiano il progetto, le attrezzature o il metodo di produzione. Concorda gli effetti di una revisione sul lavoro già rilasciato, anziché presumere che modificare il ciclo predefinito del prodotto aggiorni correttamente tutti gli ordini esistenti.
Verifica il ciclo ottenuto ripercorrendo un ordine recente insieme a un operatore e a un pianificatore. È più facile individuare insieme fasi mancanti, tempi non aggiornati e alternative inutilizzabili che limitandosi alla schermata di pianificazione.
Trasforma il ciclo in un piano sempre aggiornato con SkyPlanner
In SkyPlanner, le fasi di lavorazione del prodotto collegano il metodo di produzione alla schedulazione. Definisci le fasi in sequenza, assegna a ciascuna i centri di lavoro idonei e inserisci le durate e i tempi di attrezzaggio e di transizione a fine operazione. Il calcolo dei tempi può basarsi sul tempo per pezzo, sui pezzi per unità di tempo o su una durata fissa.
Nell’esempio degli alberi, le fasi sono taglio, tornitura, rettifica e controllo, con entrambi i torni approvati disponibili per la tornitura. La quantità dell’ordine permette di tradurre i tempi definiti nel ciclo di lavorazione nel carico di lavoro da schedulare.
Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, colloca le operazioni nel piano in base alla capacità, alle dipendenze e alle priorità configurate. La vista Gantt mostra dove e quando è previsto il lavoro. Puoi vedere se l’ordine trova posto nel piano, quale risorsa produttiva lo rallenta e come una modifica influisce sulle operazioni successive.
La distinzione è importante: sei tu ad approvare il metodo di produzione e l’idoneità delle risorse produttive; Arcturus calcola il piano rispettando questi vincoli. Non inventa un processo non approvato per riuscire a rispettare una data di consegna.
Sono le tue priorità a guidare il calcolo. Se l’ordine degli alberi diventa urgente, modificane la priorità e verifica il piano ricalcolato, invece di spostare singolarmente le sue operazioni in più code di lavoro. Regole e blocchi ti permettono di mantenere ferme le decisioni di schedulazione che non devono cambiare. Se la rischedulazione automatica è attiva, le modifiche rilevanti nella produzione possono avviare un nuovo calcolo del piano, sempre nel rispetto di tali regole e blocchi.
Per sovrapporre le operazioni, SkyPlanner consente di impostare un grado minimo di completamento: questo determina quanto deve avanzare la fase precedente prima che possa iniziare la successiva. Questa configurazione richiede un tempo di transizione a fine operazione pari a zero; usala solo quando il processo reale consente la sovrapposizione. Una fase di attesa non deve essere eliminata solo per far apparire il piano più breve.
La schedulazione può tenere conto anche della disponibilità dei materiali, se la relativa funzione è attiva e dispone di dati aggiornati sui materiali. In questo modo, la sola presenza di un ciclo di lavorazione non viene considerata una prova che un’operazione sia pronta per essere eseguita.
Il vantaggio è particolarmente evidente in un job shop, dove prodotti diversi seguono cicli di lavorazione diversi su macchine condivise. Le conoscenze sul processo restano nel ciclo di lavorazione e le priorità rimangono sotto il tuo controllo. SkyPlanner si occupa della schedulazione degli ordini che competono per le stesse risorse produttive. Scopri le funzionalità di schedulazione di SkyPlanner.
Che cosa è cambiato per Mamec
Mamec, azienda finlandese che produce sistemi di miscelazione e prodotti ad alta tecnologia su commessa, doveva gestire migliaia di ordini di produzione interdipendenti. Prima di SkyPlanner, i capi reparto e il responsabile di produzione stabilivano le priorità in base alle date di consegna riportate sugli ordini cartacei. Gestire manualmente le dipendenze era troppo difficile e l’azienda non disponeva di una visione d’insieme affidabile del carico di produzione.
Mamec ha scelto SkyPlanner per la sua capacità di adattarsi a una produzione dinamica e lo ha integrato con Oscar ERP. Oggi SkyPlanner svolge il lavoro di base della schedulazione a capacità finita, mentre le code di lavoro, bloccate per una settimana alla volta, aiutano gli operatori delle macchine utensili a sapere cosa viene dopo e a preparare le lavorazioni successive durante quelle di lunga durata.
In Mamec, l’impegnativo sviluppo di prodotti in base alle esigenze dei clienti può comportare ripetute modifiche alla sequenza di lavorazione. Con SkyPlanner è più facile valutarne gli effetti, così il team può comunicare ai clienti quali impegni è in grado di assumere.
Nella propria esperienza di utilizzo, Mamec riferisce una riduzione del carico di lavoro dedicato alla pianificazione, una maggiore affidabilità delle consegne e meno tempi di fermo dei centri di lavoro grazie a una sequenza di lavorazione ottimizzata. La sua esperienza dimostra il valore di coordinare i cicli di lavorazione nel loro insieme, anziché trattare ogni ordine di produzione come un elenco separato di fasi.
Leggi l’esperienza di Mamec con SkyPlanner.
Conserva le conoscenze sul processo. Smetti di ricostruire le code di lavoro.
Il tuo ERP potrebbe già contenere cicli di lavorazione utili. Per migliorare la schedulazione non è necessario partire dalla sua sostituzione. SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta, collegando i dati esistenti sugli ordini e sulla produzione alla schedulazione basata sull’intelligenza artificiale.
Parti da un ciclo di lavorazione rappresentativo, dalle macchine alternative approvate e dalla risorsa produttiva che più spesso rallenta l’ordine. SkyPlanner può mostrarti come inserire quelle fasi di lavorazione nel piano insieme al resto del lavoro, offrendoti una base più chiara per definire le priorità e gli impegni di consegna.
Prenota una demo di SkyPlanner per esaminare quel ciclo di lavorazione e un problema di schedulazione recente. Se preferisci prima esplorare l’ambiente di pianificazione, prova SkyPlanner con i dati demo.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


