








I denne artikel
- Hvad er en produktionsrute?
- Eksempel på en produktionsrute: et parti aksler
- Få ruten på plads, før du spørger efter en leveringsdato
- Medtag arbejde, der optager kapacitet eller afgør, hvornår næste trin kan starte
- Registrér godkendte alternativer, ikke kun den sædvanlige maskine
- Angiv beregningsgrundlaget for hver tid
- Kontrollér afhængighederne, og hold ruten ajour
- Gør ruten til en løbende opdateret plan med SkyPlanner
- Hvad det ændrede for Mamec
- Bevar din procesviden. Slip for at bygge køerne op igen og igen.
Emnet har en godkendt rute, og produktionsordren har en leveringsfrist. Alligevel skal planlæggeren stadig finde ud af, hvilken maskine der skal udføre hver operation, hvad der skal være færdigt først, og om ordren kan afsendes til tiden.
Produktionsruten beskriver processen. Produktionsplanen fastlægger tidspunkterne. Begge bliver mere anvendelige, når man holder de to funktioner adskilt: Du definerer, hvordan produktet kan fremstilles, og SkyPlanner placerer derefter arbejdet i den tilgængelige kapacitet sammen med de øvrige ordrer.
Sådan går man fra en rute, der ligger i ERP-systemet, til en plan, produktionen kan følge. Ruten giver et pålideligt grundlag for detailplanlægningen. SkyPlanner håndterer opgaver, der konkurrerer om kapaciteten, samt afhængigheder og prioriteter, uden at du skal genopbygge alle maskinkøer manuelt.
Hvad er en produktionsrute?
En produktionsrute definerer de operationer, der kræves for at fremstille et produkt, deres nødvendige rækkefølge, de ressourcer, der kan udføre dem, samt deres omstillings- og bearbejdningstider. Den beskriver produktets vej gennem produktionen, fra råmateriale til færdigt produkt. De engelske betegnelser manufacturing routing og production routing dækker det samme begreb i denne sammenhæng.
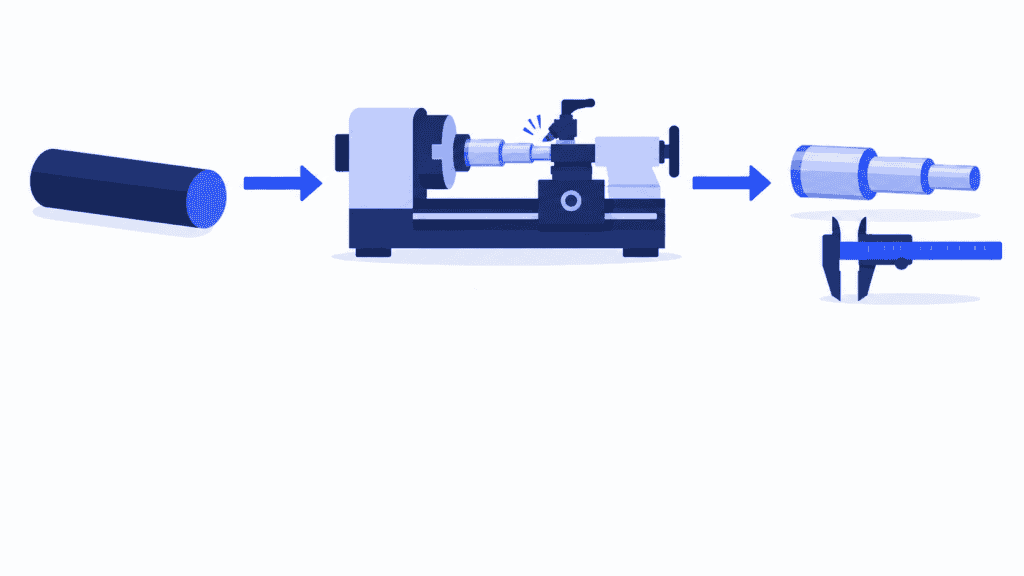
For en bearbejdet aksel kan ruten bestå af savning, drejning, slibning og kontrol. Hver operation kræver mere end et navn: Det skal fremgå, hvilke maskiner der er godkendt, hvordan tidsforbruget afhænger af mængden, og hvad der skal være klar, før operationen kan starte.
En rute giver også grundlag for kapacitetsberegninger og ordrekalkulation. Men den reserverer ikke en plads i maskinens kø. En godkendt drejebænk kan allerede være optaget, den nødvendige operatør kan have fri, eller materialet er måske ikke ankommet. Det er forhold, der skal indgå i detailplanlægningen.
Tre typer oplysninger spiller sammen:
- Styklisten (BOM) angiver de nødvendige materialer og komponenter. For akslen omfatter den blandt andet det specificerede stangmateriale.
- Ruten beskriver det arbejde, der omdanner materialerne og komponenterne til det færdige produkt.
- Produktionsordren bestiller en bestemt mængde af produktet til en konkret opgave. Operationerne detailplanlægges derefter ud fra den relevante rute og de aktuelle forhold i produktionen.
Et rutekort eller følgekort viser ruten for dem, der skal udføre en bestemt opgave, ofte med instruktioner og registrering af færdigmeldinger. Det erstatter ikke detailplanlægningen af alle de opgaver, der deler ressourcer. Se, hvordan produktionsordrer forbinder ordren med arbejdet i produktionen.
Eksempel på en produktionsrute: et parti aksler
Forestil dig en ordre på 20 bearbejdede aksler. Den godkendte rute har fire operationer, og hele partiet gennemfører hver operation, før det går videre til den næste. Materialet er klar. Tiderne i dette tænkte eksempel forudsætter én omstilling pr. operation, bearbejdning af ét emne ad gangen og ingen overlapning. Transporttid og køtid er ikke medregnet.
| Operation | Forudsætning | Godkendt arbejdsstation | Omstilling pr. parti | Bearbejdningstid pr. aksel | Tidsforbrug for 20 aksler |
|---|---|---|---|---|---|
| Savning af emner | Materialet er klar | Sav 1 | 15 min | 2 min | 55 min |
| Drejning af aksler | Savningen er færdig | Drejebænk 1 eller drejebænk 2 | 25 min | 6 min | 145 min |
| Slibning af aksler | Drejningen er færdig | Slibemaskine 1 | 20 min | 3 min | 80 min |
| Kontrol | Slibningen er færdig | Kontrolbord 1 | 10 min | 1 min | 30 min |
I dette eksempel har begge drejebænke de samme godkendte omstillings- og bearbejdningstider. I praksis kan en alternativ maskine kræve andet værktøj, en anden klargøring eller en anden bearbejdningstid.
Tidsbehovet til drejning er 25 minutters omstilling + 20 aksler × 6 minutter = 145 minutter. For hele ruten kræver partiet 310 minutter til omstilling og bearbejdning. Det er den tid, der skal findes plads til i produktionen – ikke et løfte om, at ordren er færdig 310 minutter efter frigivelsen. Skabelonen til en produktionsplan viser næste skridt: at placere operationerne i de tidsrum, hvor maskiner og operatører er til rådighed.
Forestil dig nu, at drejebænk 1 er fuldt belagt, mens drejebænk 2 har ledig tid. Fordi ruten angiver begge som godkendte, er der en ekstra mulighed for at placere drejeoperationen i planen. Der skal stadig findes plads på slibemaskinen bagefter. Det gavner kun at få akslerne hurtigere gennem drejningen, hvis det hjælper hele ordren videre.
Her mødes ruten og detailplanlægningen. Ruten beskriver det tilladte forløb. Detailplanlægningen finder ledig tid til operationerne, mens andre ordrer konkurrerer om den samme kapacitet.
Få ruten på plads, før du spørger efter en leveringsdato
Start med et produkt, hvor du kan gennemgå det faktiske produktionsforløb med dem, der fremstiller det. Målet er ikke at gøre rutebeskrivelsen så lang som muligt. Målet er en rute, der beskriver arbejdet klart nok til, at det kan detailplanlægges uden at skulle supplere manglende oplysninger ud fra hukommelsen.
Medtag arbejde, der optager kapacitet eller afgør, hvornår næste trin kan starte
Angiv de operationer, produktet faktisk kræver, herunder nødvendig kontrol og bearbejdning hos underleverandører. Opret en særskilt operation for en aktivitet, når den bruger en separat ressource, tager væsentlig tid eller skal være afsluttet, før næste trin kan starte.
Hvis en kontrol ikke er medtaget, ser det i planen ud, som om ordren kan gå videre, før kvalitetskontrollen har frigivet den. Hvis en operation hos en underleverandør ikke er medtaget, skjules den tid, der bruges uden for jeres egen fabrik. Begge dele kan få en leveringsdato til at se lettere ud at overholde, end den reelt er.
Knyt detaljerede arbejdsinstruktioner til den enkelte operation i stedet for at lade dem gøre ruten uoverskuelig. Ruten viser rækkefølgen og kravene til ressourcer. Instruktionen forklarer, hvordan arbejdet udføres korrekt.
Registrér godkendte alternativer, ikke kun den sædvanlige maskine
Afklar, hvilke arbejdsstationer der faktisk kan opfylde produktets krav. Medtag godkendte alternativer, så detailplanlægningen har brugbare muligheder, når den sædvanlige maskine er optaget. Angiv ikke alle maskiner i en afdeling som egnede, blot fordi de udfører en lignende proces.
Alternativet skal passe til emnets dimensioner, tolerancer, værktøj og krav til operatøren. En langsommere, godkendt maskine kan nogle gange få en ordre færdig tidligere, fordi den bliver ledig før. En ledig, men uegnet maskine hjælper derimod ikke.
Skeln også mellem valg af maskine og valg af proces. To godkendte drejebænke betyder normalt én drejeoperation, der tildeles den ene eller den anden maskine, ikke to drejeoperationer. En anden fremstillingsmetode kan kræve en anden godkendt rute og ikke blot en ekstra ressource på samme trin.
Angiv beregningsgrundlaget for hver tid
Skeln mellem klargøring pr. batch og bearbejdning pr. emne. Angiv enheder, hvilken mængde tiderne gælder for, og eventuelle procestrin med fast varighed. I eksemplet med aksler foretages omstillingen én gang, mens bearbejdningstiden stiger med antallet af aksler.
Andre processer kræver andre modeller. En ovn kan behandle et parti i et fast tidsrum, mens en produktionslinje kan beskrives ved, hvor mange emner den producerer pr. tidsenhed. Afkøling eller hærdning kan forsinke næste operation, uden at der behøver være en operatør til stede i hele ventetiden.
Hold køtid adskilt fra maskinens bearbejdningstid. Ellers bliver en forsinkelse fra sidste uges overfyldte kø til et kunstigt højt kapacitetsbehov i næste uges plan. Gør også klargøringstiden synlig: Reduktion af omstillingstid er en anden forbedringsmulighed end at gøre selve skærecyklussen hurtigere.
Kontrollér afhængighederne, og hold ruten ajour
Registrér, hvad der skal være færdigt, før hver operation starter. Bevar de reelle tekniske og kvalitetsmæssige begrænsninger, men sæt spørgsmålstegn ved vaner, der fejlagtigt er blevet opfattet som afhængigheder. To uafhængige delmontager behøver ikke ligge i serie, blot fordi den samme person normalt udfører begge. Den fælles operatør er en kapacitetsbegrænsning.
Hvis dele af et parti må gå videre, skal du definere den godkendte betingelse for overførsel. Antag ikke, at næste trin er klar til hele partiet, så snart det første emne er færdigt.
Kontrollér til sidst, at ruten, tegningen og styklisten gælder samme produktrevision. Udpeg en ansvarlig for at gennemgå ruten, når konstruktionen, udstyret eller fremstillingsmetoden ændres. Aftal, hvordan en revision påvirker frigivne ordrer, i stedet for at antage, at en ændring af produktets standardrute automatisk slår korrekt igennem på alle eksisterende ordrer.
Gennemgå en nylig ordre ud fra den færdige rute sammen med en operatør og en planlægger. Manglende trin, forældede tider og ubrugelige alternativer er lettere at opdage i fællesskab end alene foran planlægningsskærmen.
Gør ruten til en løbende opdateret plan med SkyPlanner
I SkyPlanner forbinder produktets procestrin fremstillingsmetoden med detailplanlægningen. Du definerer trinnene i rækkefølge, angiver de godkendte arbejdsstationer og indtaster de relevante varigheder, omstillingstider og ventetider efter operationen. Tidsberegningen kan baseres på tid pr. emne, antal emner pr. tidsenhed eller en fast varighed.
I eksemplet med akslerne er trinnene savning, drejning, slibning og kontrol, og begge godkendte drejebænke kan bruges til drejningen. Ordremængden omsætter rutens tidsmodel til det arbejde, der skal detailplanlægges.
Arcturus, SkyPlanners kunstige intelligens til detailplanlægning, placerer operationerne ud fra den konfigurerede kapacitet, afhængigheder og prioriteter. Gantt-visningen viser, hvor og hvornår arbejdet er planlagt. Du kan se, om der er plads til ordren, hvilken ressource der forsinker den, og hvordan en ændring påvirker de efterfølgende operationer.
Den forskel er vigtig: Du godkender fremstillingsmetoden og bestemmer, hvilke ressourcer der må bruges. Arcturus beregner planen inden for de rammer. Den opfinder ikke en proces, som ikke er godkendt, for at få en leveringsfrist til at passe.
Dine prioriteter styrer beregningen. Hvis akselordren bliver en hasteordre, kan du ændre dens prioritet og gennemgå den genberegnede plan i stedet for at flytte operationerne enkeltvis i flere køer. Regler og låsninger beskytter de planlægningsbeslutninger, der skal fastholdes. Når automatisk omplanlægning er aktiveret, kan relevante ændringer i produktionen udløse en ny planlægning, mens reglerne og låsningerne fortsat gælder.
Ved overlappende operationer kan du i SkyPlanner angive en minimumsfærdiggørelsesgrad, som bestemmer, hvor langt det foregående trin skal være nået, før det næste kan begynde. Denne opsætning kræver, at ventetiden efter operationen er nul. Brug den kun, når den faktiske proces tillader overlap. En ventefase må ikke fjernes blot for at få planen til at se kortere ud.
Detailplanlægningen kan også tage højde for materialernes tilgængelighed, når funktionen er aktiveret og har adgang til aktuelle materialedata. Dermed bliver ruten ikke i sig selv betragtet som bevis på, at en opgave er klar til at blive udført.
Fordelen er særlig tydelig i en job shop, hvor forskellige produkter følger forskellige ruter gennem fælles maskiner. Du bevarer procesviden i ruten og har fortsat kontrol over prioriteterne. SkyPlanner detailplanlægger på tværs af de ordrer, der konkurrerer om kapaciteten. Se SkyPlanners funktioner til detailplanlægning.
Hvad det ændrede for Mamec
Mamec, en finsk producent af blandeteknologi og højteknologiske produkter på kontraktbasis, havde tusindvis af indbyrdes afhængige produktionsordrer. Før SkyPlanner prioriterede værkførerne og produktionschefen arbejdet ud fra leveringsdatoerne på papirordrer. Afhængighederne var for vanskelige at håndtere manuelt, og virksomheden manglede et pålideligt samlet overblik over belastningen i produktionen.
Mamec valgte SkyPlanner, fordi systemet kunne tilpasses en produktion i løbende forandring, og integrerede det med Oscar ERP. SkyPlanner udfører nu det grundlæggende arbejde med detailplanlægning ud fra den tilgængelige kapacitet. Arbejdskøer, der låses en uge ad gangen, hjælper samtidig maskinoperatørerne med at vide, hvad der kommer næste gang, og forberede kommende opgaver under lange kørsler.
Mamecs krævende, kundedrevne produktudvikling kan medføre gentagne ændringer i fremstillingsrækkefølgen. Med SkyPlanner er det lettere at overskue konsekvenserne, så teamet bedre kan fortælle kunderne, hvad det kan love.
Mamec fortæller, at brugen af SkyPlanner har lettet planlægningsarbejdet, forbedret leveringssikkerheden og reduceret stilstand på arbejdsstationerne gennem en optimeret rækkefølge af opgaverne. Virksomhedens erfaring viser værdien af at koordinere ruterne på tværs frem for at behandle hver produktionsordre som en isoleret liste af trin.
Læs om Mamecs erfaringer med SkyPlanner.
Bevar din procesviden. Slip for at bygge køerne op igen og igen.
Dit ERP-system indeholder måske allerede brugbare produktionsruter. Bedre detailplanlægning behøver ikke begynde med, at du udskifter det. SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API og forbinder eksisterende ordre- og produktionsdata med detailplanlægning baseret på kunstig intelligens.
Start med én repræsentativ rute, de godkendte alternative maskiner og den ressource, der oftest forsinker ordren. SkyPlanner kan vise, hvordan procestrinnene passer ind sammen med det øvrige arbejde, så du får et klarere grundlag for at prioritere og love leveringsdatoer.
Book en demo af SkyPlanner, og tag en snak om ruten og et problem med detailplanlægningen, du har oplevet for nylig. Hvis du hellere vil udforske planlægningen først, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


