








この記事の内容
部品には承認済みの工順があり、製造指図には納期が設定されています。それでも計画担当者は、各工程をどの設備で行うか、先に何を完了させる必要があるか、納期どおりに出荷できるかを判断しなければなりません。
工順が定めるのは、どのように製造するかです。生産スケジュールが定めるのは、いつ製造するかです。この役割を分けることで、どちらも有効に活用できます。製品を作るための方法を定義すれば、SkyPlannerが他の製造指図も考慮しながら、利用可能な生産能力に作業を割り付けます。
こうして、ERPに保存された工順が、現場で実行できる計画につながります。工順はスケジューラに信頼できる入力データを提供し、SkyPlannerはリソースを取り合う作業、工程間の依存関係、優先順位を考慮します。設備ごとの作業順をすべて手作業で組み直す必要はありません。
工順とは?
工順とは、製品の製造に必要な工程、その実施順序、使用可能なリソース、段取り時間と加工時間を定義したものです。材料から完成品になるまで、製品がどのような工程を経るかを示します。英語では、この文脈のmanufacturing routingとproduction routingは同じ意味で使われます。
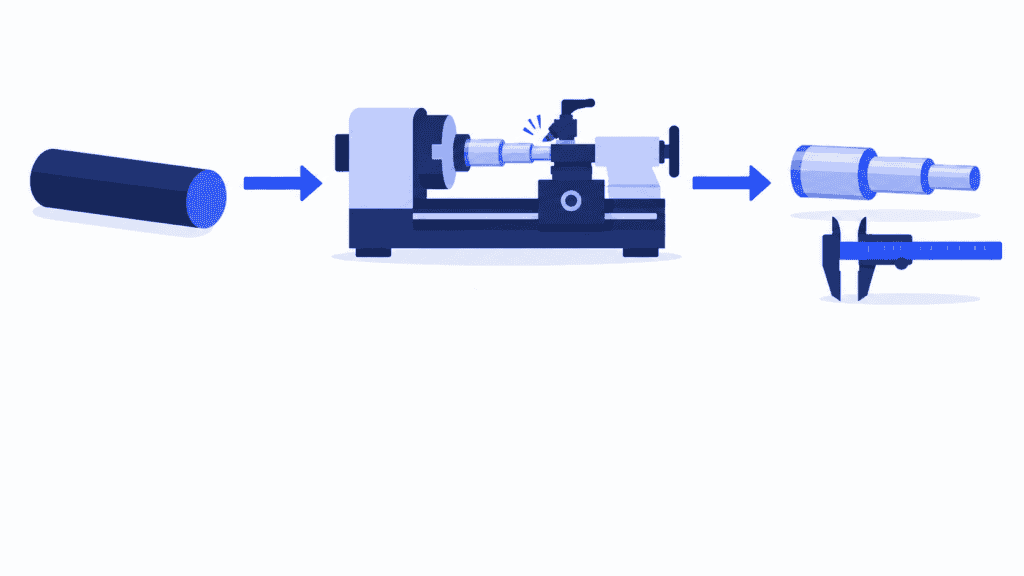
例えば、機械加工で作るシャフトの工順は、切断、旋削、研削、検査となります。各工程には名称だけでなく、使用が承認されている設備、数量に応じた所要時間の算出方法、開始前に満たすべき条件も必要です。
工順は、必要な生産能力の見積もりや個別原価の計算にも役立ちます。ただし、設備の作業順に空き枠を確保するものではありません。使用が承認された旋盤がすでに稼働中だったり、必要な作業者が勤務時間外だったり、材料が未入荷だったりすることもあります。こうした条件は、スケジューリング時に考慮します。
次の3つの情報を組み合わせて使います。
- 部品表(BOM)は、必要な材料と部品を示します。シャフトの場合は、指定された棒材などが含まれます。
- 工順は、それらの材料や部品を完成品にするための作業を示します。
- 製造指図は、特定の案件について、その製品を必要な数量だけ製造するよう指示します。各工程は、適用する工順と現在の生産状況に基づいてスケジューリングされます。
工程表や現品票には、対象の作業を行う人に向けて工順が示され、多くの場合、作業指示や完了記録も記載されます。ただし、同じリソースを使うすべての作業をスケジューリングする代わりにはなりません。製造指図が、製造の依頼と現場の作業をどのようにつなぐかをご覧ください。
工順の例:シャフトをロットで製造する
機械加工で作るシャフト20本の製造指図を例に考えてみましょう。承認済みの工順には四つの工程があり、各工程でロット全体の作業を終えてから次の工程に進みます。材料は準備済みとします。以下の所要時間は説明用の例です。各工程で段取りを一回行い、一本ずつ順に加工するものとし、工程間の重複、搬送時間、待ち時間は含めていません。
| 工程 | 開始前の条件 | 使用可能なリソース | ロット当たりの段取り時間 | シャフト1本当たりの加工時間 | シャフト20本の負荷時間 |
|---|---|---|---|---|---|
| 素材の切断 | 材料の準備完了 | 切断機1 | 15分 | 2分 | 55分 |
| シャフトの旋削 | 切断の完了 | 旋盤1または旋盤2 | 25分 | 6分 | 145分 |
| シャフトの研削 | 旋削の完了 | 研削盤1 | 20分 | 3分 | 80分 |
| 検査 | 研削の完了 | 検査台1 | 10分 | 1分 | 30分 |
この例では、両方の旋盤について、同じ段取り時間と加工時間が承認されているものとします。実際には、代替設備を使うと工具、準備作業、加工時間が変わる場合があります。
旋削に必要な時間は、段取り25分 + シャフト20本 × 6分 = 145分です。工順全体では、このロットの段取りと加工に310分かかります。これは生産スケジュールに組み込むべき作業時間であり、製造指図の発行から310分後に完了することを保証するものではありません。生産計画表のテンプレートでは、次のステップとして、設備と作業者の空き時間に各工程を割り当てる方法を示しています。
ここで、旋盤1の予定が埋まっている一方、旋盤2には空きがあるとしましょう。工順で両方の使用が認められていれば、旋削工程を割り付ける選択肢が増えます。それでも、後工程の研削盤に空き時間を確保する必要があります。旋削を早く終えることに意味があるのは、それが製造指図全体の進行につながる場合だけです。
ここで工順と生産スケジューリングがつながります。工順は認められた製造手順を示し、スケジューリングは他の製造指図との競合を考慮しながら、その手順を実行できる時間を見つけます。
納期を確認する前に、計画に使える工順を整える
まず、実際に製造している人に工程を確認できる製品から始めましょう。目指すのは、できる限り多くの情報を詰め込んだ工順ではありません。担当者の記憶で不足を補わなくても、スケジューリングに必要な作業が明確に分かる工順です。
生産能力を使う作業や、次工程の開始条件となる作業を把握する
必要な検査や外注加工も含め、その製品に本当に必要な工程を洗い出します。別のリソースを使う作業、無視できない時間がかかる作業、次の段階に進むための条件となる作業は、独立した工程として登録します。
検査工程が抜けていると、品質確認が済む前に次の工程へ進められるかのような計画になってしまいます。外注工程が抜けていると、自社工場の外でかかる時間が計画に表れません。どちらの場合も、実際より納期を守りやすいように見えてしまいます。
詳細な作業手順は各工程に紐付けて管理し、工順そのものが手順の細部に埋もれないようにしましょう。工順は工程の順序と必要なリソースを示し、作業手順は正しく作業するための方法を説明するものです。
いつもの設備だけでなく、承認済みの代替設備も登録する
どのリソースが実際に製品の要件を満たせるかを確認しましょう。承認済みの代替リソースも登録すれば、普段使う設備が埋まっているときにも、スケジューラが有効な選択肢を使えます。同様の加工ができるというだけで、部門内のすべての設備を使用可能にしてはいけません。
代替設備は、部品の寸法、公差、工具、作業者に関する要件に適合していなければなりません。加工速度が遅くても、使用が承認された設備に早く空きができれば、製造指図をより早く完了できる場合があります。一方、空いていても要件を満たさない設備は使えません。
設備の選択と製造方法の選択も区別しましょう。使用可能な旋盤が2台あるとは、通常、1つの旋削工程をどちらかの設備に割り付けるという意味であり、旋削を2回行うという意味ではありません。製造方法自体が異なる場合は、同じ工程にリソースを追加するだけではなく、別の承認済み工順が必要になることがあります。
所要時間の算出基準を明確にする
バッチごとの段取り時間と1個あたりの加工時間を分けて設定します。時間の単位、基準となる数量、所要時間が固定の工程を明記してください。シャフトの例では、段取りは1回だけですが、加工時間はシャフトの本数に応じて増えます。
工程によっては、別の時間モデルが必要です。炉ではロットを一定時間処理する場合があり、ラインでは単位時間当たりの生産数量で表す場合があります。冷却や硬化によって次工程の開始が遅れる場合も、その待ち時間の間ずっと作業者が必要とは限りません。
設備の加工時間に待ち時間を含めないようにしましょう。含めてしまうと、先週の作業の混雑による遅れが、来週のスケジュールでは過大な負荷として計算されてしまいます。準備時間も分けて見えるようにしておくことが大切です。段取り時間の短縮は、切削サイクルの高速化とは異なる改善の取り組みです。
工程間の依存関係を確認し、工順を最新に保つ
各工程を開始する前に、何が完了していなければならないかを記録します。技術上・品質上の制約は確実に守りつつ、単なる慣習を依存関係として扱っていないか確認しましょう。独立した2つのサブアセンブリを普段1人で作っているからといって、必ず順番に製造する工程にする必要はありません。同じ作業者を使うことは、生産能力の制約として扱います。
ロットの一部を先に次工程へ送れる場合は、承認された移送条件を定義します。最初の1個が完成したからといって、ロット全体が次工程を開始できる状態になったと考えてはいけません。
最後に、工順、図面、BOMが同じ製品の改訂版に対応していることを確認します。設計、設備、製造方法が変わったときに工順を見直す責任者を決めておきましょう。また、製品の標準工順を変更すれば既存の製造指図もすべて正しく更新されると思い込まず、変更をリリース済みの作業にどう適用するかを合意しておきます。
作業者と計画担当者が一緒に、直近の製造指図を整備した工順に沿って確認してみましょう。計画画面だけで見るよりも、工程の抜け、古い所要時間、使えない代替設備に気付きやすくなります。
SkyPlannerで工順を現状に即したスケジュールに変える
SkyPlannerでは、製品の各工程が製造方法とスケジューリングをつなぎます。工程を順に定義し、使用可能なリソースを割り当て、所要時間、段取り時間、作業後の待機時間を入力します。時間の計算には、1個当たりの時間、単位時間当たりの個数、または固定時間を使えます。
シャフトの例では、切断、旋削、研削、検査を設定し、旋削工程には使用が承認された両方の旋盤を登録します。製造指図の数量に基づき、工順に設定した時間モデルから、スケジューリングする作業量が算出されます。
SkyPlannerのスケジューリングAIであるArcturusは、設定された生産能力、工程間の依存関係、優先順位に基づいて各工程をスケジュールに割り当てます。Ganttビューでは、作業がどのリソースに、いつ割り当てられているかを確認できます。対象のオーダーを計画に組み込めるか、どのリソースが進行を妨げているか、変更が後続工程にどう影響するかを把握できます。
ここで重要なのは、役割の違いです。製造方法と各工程で使用できるリソースを承認するのは皆さんであり、Arcturusはその条件の範囲内でスケジュールを計算します。納期に間に合わせるために、未承認の工程を勝手に作り出すことはありません。
計算の基準となるのは、皆さんが設定した優先順位です。シャフトのオーダーが急ぎになった場合は、複数の作業待ち列で各工程を個別に動かすのではなく、オーダーの優先順位を変更して、再計算されたスケジュールを確認します。ルールとロックを使えば、維持すべき割り当てや順序を保護できます。自動再スケジューリングを有効にすると、生産に関わる変更をきっかけに再計画が行われる場合も、これらのルールとロックは引き続き適用されます。
工程を重ねて進める場合、SkyPlannerでは、次工程を開始するために前工程がどこまで進んでいる必要があるかを、最小完了率で設定できます。この設定を使うには、作業後の待機時間がゼロである必要があります。実際の製造プロセスで工程の重複が認められる場合に限って使用してください。計画上の所要時間を短く見せるためだけに、待機工程を省いてはいけません。
資材の利用可能状況を考慮するスケジューリング機能も、有効にして最新の資材データを与えれば、資材が使用可能になる時期を計画に反映できます。これにより、工順が登録されているだけで作業を開始できると判断してしまうのを防げます。
このメリットが特に明確になるのが、複数の製品が共通の機械を使い、それぞれ異なる工順で加工されるジョブショップです。工程に関する知識は工順に残し、優先順位は自分たちで管理できます。SkyPlannerは、リソースを取り合う複数のオーダーをまとめてスケジューリングします。SkyPlannerのスケジューリング機能を見る。
Mamecで起きた変化
フィンランドで混合技術関連製品の製造とハイテク製品の受託製造を手がけるMamecでは、数千件の製造指図が互いに依存していました。SkyPlannerの導入前は、現場の監督者と生産管理責任者が、紙の指図書に記載された納期を基に作業の優先順位を決めていました。依存関係を手作業で管理するのは難しすぎるうえ、生産負荷の全体像を正確に把握することもできていませんでした。
Mamecは、変化の多い生産に柔軟に対応できることからSkyPlannerを選び、Oscar ERPと連携させました。現在はSkyPlannerが有限能力スケジューリングの基礎となる計算を担っています。また、作業待ち列を1週間単位でロックすることで、機械加工の担当者は次の作業を把握し、長時間の加工中に後続作業の準備を進められます。
Mamecでは、顧客の要望に応える高度な製品開発に伴い、製造順序が何度も変わることがあります。SkyPlannerを使うことで変更の影響を把握しやすくなり、顧客に何を約束できるかを伝える際にも役立っています。
Mamecは、導入によって計画業務の負担が軽くなり、納期遵守率が向上したと報告しています。また、作業順序の最適化により、リソースの停止時間も減少しました。この事例は、製造指図をそれぞれ独立した工程の一覧として扱うのではなく、複数の工順をまとめて調整することの価値を示しています。
工程の知識を生かし、作業待ち列を組み直す手間をなくす
お使いのERPには、すでに活用できる工順が登録されているかもしれません。スケジューリングを改善するために、まずERPを置き換える必要はありません。SkyPlannerは、公開REST APIを通じてあらゆるERPやMESと連携できます。既存のオーダー情報や生産データを、AIによるスケジューリングにつなげます。
まずは代表的な工順を1つ選び、各工程で使用が承認されている代替機械と、オーダーの進行を最も頻繁に妨げるリソースを確認してください。SkyPlannerでは、その工順の各工程をほかの作業とともにどのようにスケジュールに組み込めるかを確認できます。優先順位を決め、顧客に納期を約束するための判断材料が、より明確になります。
SkyPlannerのデモを予約して、その工順や最近のスケジューリングの課題についてご相談ください。まずはスケジューリングの操作感を確かめたい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


