


Tässä artikkelissa
- Mitä tuotantoreititys tarkoittaa?
- Esimerkki tuotantoreitityksestä: akselierä
- Laita reititys kuntoon ennen toimituspäivän selvittämistä
- Kirjaa kapasiteettia käyttävät tai seuraavan vaiheen aloitusta ohjaavat työt
- Kirjaa hyväksytyt vaihtoehdot, älä vain tavallisesti käytettyä konetta
- Määrittele jokaisen ajan laskentaperuste
- Tarkista riippuvuudet ja pidä reititys ajan tasalla
- Muuta tuotantoreititys ajantasaiseksi aikatauluksi SkyPlannerilla
- Mitä tämä muutti Mamecilla
- Säilytä prosessitieto. Lopeta työjonojen jatkuva uudelleenjärjestely.
Osalla on hyväksytty reititys ja työmääräimellä määräpäivä. Suunnittelijan on silti ratkaistava, millä koneella kukin työvaihe tehdään, minkä on valmistuttava ensin ja ehtiikö tilaus lähteä ajoissa.
Tuotantoreititys kertoo, miten tuote valmistetaan. Tuotannon aikataulu kertoo, milloin työ tehdään. Kun nämä tehtävät pidetään erillään, molemmista saadaan enemmän hyötyä: sinä määrittelet, miten tuotteen voi valmistaa, ja SkyPlanner sijoittaa työn käytettävissä olevaan kapasiteettiin muiden tilausten rinnalle.
Näin ERP-järjestelmään tallennetusta reitityksestä syntyy suunnitelma, jota tuotanto voi noudattaa. Reititys antaa hienokuormitukselle luotettavat lähtötiedot. SkyPlanner käsittelee samasta kapasiteetista kilpailevat työt, riippuvuudet ja prioriteetit, eikä sinun tarvitse rakentaa jokaista konejonoa uudelleen käsin.
Mitä tuotantoreititys tarkoittaa?
Tuotantoreititys määrittelee tuotteen valmistamiseen tarvittavat työvaiheet, niiden vaaditun järjestyksen, soveltuvat resurssit sekä asetus- ja käsittelyajat. Se kuvaa tuotteen kulun tuotannossa lähtömateriaalista valmiiksi tuotteeksi. Tässä yhteydessä myös tuotannon reititys tarkoittaa samaa asiaa.
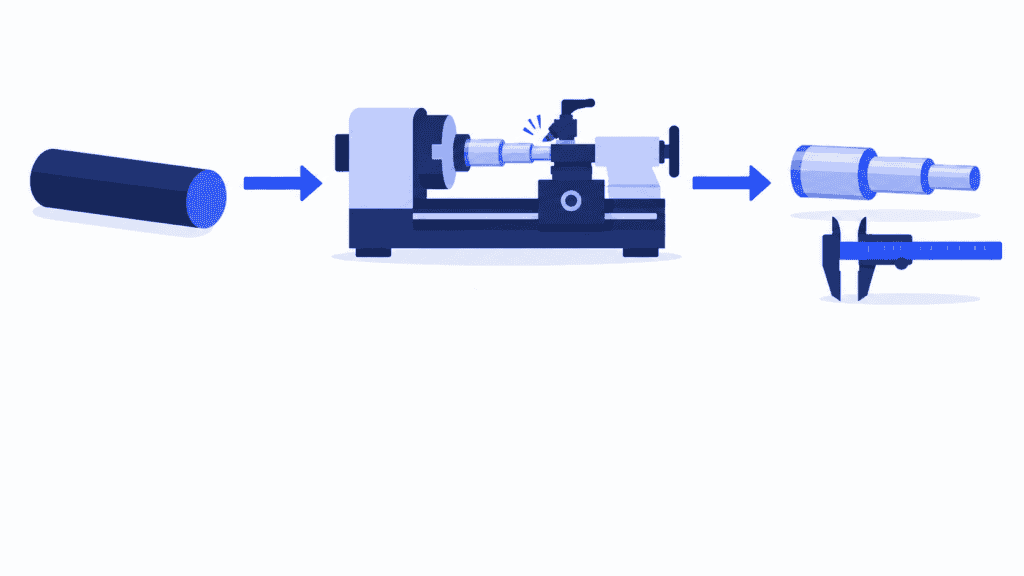
Koneistettavan akselin reititys voi sisältää sahauksen, sorvauksen, hionnan ja tarkastuksen. Pelkkä työvaiheen nimi ei riitä: on määriteltävä hyväksytyt koneet, ajan riippuvuus valmistusmäärästä ja se, minkä on oltava valmiina ennen työvaiheen aloitusta.
Reititys tukee myös kapasiteetin arviointia ja työn kustannuslaskentaa. Se ei kuitenkaan varaa paikkaa koneen työjonossa. Hyväksytty sorvi voi olla jo käytössä, tarvittava koneenkäyttäjä ei ehkä ole työvuorossa tai materiaali ei ole vielä saapunut. Nämä olosuhteet on huomioitava hienokuormituksessa.
Kolme tietokokonaisuutta täydentää toisiaan:
- Materiaaliluettelo (BOM) kertoo tarvittavat materiaalit ja komponentit. Akselin tapauksessa niihin kuuluu määritelty tankomateriaali.
- Reititys kuvaa työn, jolla materiaaleista ja komponenteista tehdään valmis tuote.
- Työmääräin määrittelee tiettyä työtä varten valmistettavan tuotemäärän. Sen työvaiheet ajoitetaan soveltuvan reitityksen ja tuotannon senhetkisen tilanteen perusteella.
Reitityskortti tai työn mukana kulkeva saattokortti esittää reitityksen kyseisen työn tekijöille. Se sisältää usein myös työohjeita ja valmistumiskirjauksia. Kortti ei korvaa kaikkien samoja resursseja käyttävien töiden hienokuormitusta. Katso, miten tuotannon työmääräimet yhdistävät tilauksen tuotannossa tehtävään työhön.
Esimerkki tuotantoreitityksestä: akselierä
Kuvitellaan 20 koneistettavan akselin tilaus. Hyväksytyssä reitityksessä on neljä työvaihetta, ja koko erä valmistuu kussakin vaiheessa ennen siirtymistä seuraavaan. Materiaali on valmiina. Esimerkin ajoissa oletetaan, että asetukset tehdään kerran työvaihetta kohti ja kappaleet käsitellään yksi kerrallaan. Työvaiheita ei limitetä, eikä siirto- tai jonotusaikaa ole huomioitu.
| Työvaihe | Aloituksen edellytys | Soveltuva työpiste | Asetusaika erää kohti | Käsittelyaika akselia kohti | 20 akselin kuormitus |
|---|---|---|---|---|---|
| Aihioiden sahaus | Materiaali valmiina | Saha 1 | 15 min | 2 min | 55 min |
| Akseleiden sorvaus | Sahaus valmis | Sorvi 1 tai Sorvi 2 | 25 min | 6 min | 145 min |
| Akseleiden hionta | Sorvaus valmis | Hiomakone 1 | 20 min | 3 min | 80 min |
| Tarkastus | Hionta valmis | Tarkastuspiste 1 | 10 min | 1 min | 30 min |
Tässä esimerkissä molemmille sorveille on hyväksytty samat asetus- ja käsittelyajat. Todellisessa tuotannossa vaihtoehtoinen kone voi vaatia erilaiset työkalut tai valmistelut, tai sen käsittelyaika voi olla erilainen.
Sorvauksen kuormitus on 25 minuuttia asetusaikaa + 20 akselia × 6 minuuttia = 145 minuuttia. Erän kaikkien työvaiheiden asetus- ja työstöajat ovat yhteensä 310 minuuttia. Tämä on tuotantoon sovitettava työmäärä, ei lupaus siitä, että tilaus valmistuu 310 minuutin kuluttua tuotantoon vapauttamisesta. Tuotannonsuunnittelun mallipohja näyttää seuraavan vaiheen: työvaiheiden sijoittamisen koneiden ja työntekijöiden käytettävissä olevaan aikaan.
Kuvitellaan nyt, että Sorvi 1 on täyteen kuormitettu mutta Sorvi 2:ssa on vapaata aikaa. Koska molemmat on määritelty reitityksessä soveltuviksi, sorvausvaiheelle on toinenkin sijoitusmahdollisuus. Sen jälkeen on silti löydettävä tilaa hiomakoneelta. Akseleiden sorvaaminen aiemmin hyödyttää vain, jos se edistää koko tilauksen etenemistä.
Tässä reititys ja tuotannon hienokuormitus kohtaavat. Reititys kuvaa sallitun valmistuspolun. Hienokuormitus etsii sen vaiheille käytettävissä olevat ajat samalla, kun muut tilaukset kilpailevat samasta kapasiteetista.
Laita reititys kuntoon ennen toimituspäivän selvittämistä
Aloita tuotteesta, jonka todellisen valmistuskulun voit tarkistaa sen tekijöiden kanssa. Tavoitteena ei ole mahdollisimman pitkä reitityskuvaus, vaan riittävän selkeä kuvaus työstä. Sen perusteella työ voidaan ajoittaa ilman, että puuttuvia tietoja täydennetään muistin varassa.
Kirjaa kapasiteettia käyttävät tai seuraavan vaiheen aloitusta ohjaavat työt
Luettele tuotteen todella tarvitsemat työvaiheet, myös vaaditut tarkastukset ja ulkopuolella tehtävä käsittely. Kirjaa toiminto omaksi työvaiheekseen, kun se käyttää erillistä resurssia, vie merkittävästi aikaa tai asettaa ehdon seuraavan vaiheen aloittamiselle.
Jos tarkastus puuttuu suunnitelmasta, näyttää siltä, että tilaus voi edetä jo ennen laadunvalvonnan hyväksyntää. Jos alihankintavaihe puuttuu, oman tehtaan ulkopuolella kuluva aika jää piiloon. Kumpikin puute voi saada toimituspäivässä pysymisen näyttämään helpommalta kuin se todellisuudessa on.
Liitä yksityiskohtaiset työohjeet työvaiheeseen, mutta älä hukuta reititystä ohjeiden sekaan. Reititys kertoo vaiheiden järjestyksen ja resurssivaatimukset. Työohje kertoo, miten työ tehdään oikein.
Kirjaa hyväksytyt vaihtoehdot, älä vain tavallisesti käytettyä konetta
Selvitä, mitkä työpisteet todella täyttävät tuotteen vaatimukset. Lisää hyväksytyt vaihtoehdot, jotta työ voidaan hienokuormituksessa ajoittaa myös muulle koneelle, kun tavallisesti käytetty kone on varattu. Älä merkitse osaston kaikkia koneita soveltuviksi vain siksi, että niillä tehdään samankaltaista työtä.
Vaihtoehdon on täytettävä kappaleen mittoihin, toleransseihin, työkaluihin ja koneenkäyttäjään liittyvät vaatimukset. Hitaampi hyväksytty kone voi joskus saada tilauksen valmiiksi aikaisemmin, koska se vapautuu käyttöön aiemmin. Vapaasta mutta sopimattomasta koneesta ei ole apua.
Erota myös koneen valinta valmistusmenetelmän valinnasta. Kaksi soveltuvaa sorvia tarkoittaa yleensä yhtä sorvausvaihetta, joka tehdään jommallakummalla koneella, ei kahta sorvausvaihetta. Eri valmistusmenetelmä voi edellyttää omaa hyväksyttyä reititystä eikä pelkästään toista resurssia samalle työvaiheelle.
Määrittele jokaisen ajan laskentaperuste
Erota eräkohtainen asetusaika kappalekohtaisesta käsittelyajasta. Ilmoita käytetyt yksiköt, ajan laskentaperusteena oleva määrä ja mahdolliset kestoltaan kiinteät työvaiheet. Akseliesimerkissä asetus tehdään kerran, mutta työstöaika kasvaa akselien määrän mukana.
Muut prosessit tarvitsevat erilaisia malleja. Uuni voi käsitellä erää kiinteän ajan, kun taas linjan toimintaa voidaan kuvata tuotantonopeudella. Jäähtyminen tai kovettuminen voi viivästyttää seuraavaa työvaihetta ilman, että työntekijää tarvitaan koko odotusajaksi.
Älä sisällytä jonotusaikaa koneen käsittelyaikaan. Muuten viime viikon ruuhkaisen työjonon aiheuttama viive näkyy ylimitoitettuna kuormituksena ensi viikon aikataulussa. Pidä myös valmisteluaika näkyvissä: asetusajan lyhentäminen ja lastuamisjakson nopeuttaminen ovat eri tapoja tehostaa tuotantoa.
Tarkista riippuvuudet ja pidä reititys ajan tasalla
Kirjaa, minkä on oltava valmiina ennen kunkin työvaiheen aloitusta. Säilytä todelliset tekniset ja laadulliset rajoitteet, mutta kyseenalaista tavat, joita on erehdytty pitämään riippuvuuksina. Kahta toisistaan riippumatonta osakokoonpanoa ei tarvitse määritellä peräkkäisiksi työvaiheiksi vain siksi, että sama henkilö yleensä tekee molemmat. Yhteinen työntekijä on kapasiteettirajoite.
Jos erä voi siirtyä eteenpäin osissa, määrittele siirrolle hyväksytty ehto. Älä oleta, että ensimmäisen kappaleen valmistuminen mahdollistaa seuraavan vaiheen aloittamisen koko erälle.
Varmista lopuksi, että reititys, piirustus ja BOM koskevat samaa tuoteversiota. Nimeä vastuuhenkilö tarkistamaan reititys, kun tuotesuunnittelu, laitteet tai valmistusmenetelmä muuttuvat. Sovi, miten uusi versio vaikuttaa tuotantoon vapautettuihin töihin. Älä oleta, että tuotteen oletusreitityksen muuttaminen päivittää kaikki olemassa olevat tilaukset oikein.
Käy valmis reititys läpi työntekijän ja suunnittelijan kanssa käyttäen esimerkkinä viimeaikaista tilausta. Puuttuvat vaiheet, vanhentuneet ajat ja käyttökelvottomat vaihtoehdot on helpompi havaita yhdessä kuin pelkästään suunnittelunäytöltä.
Muuta tuotantoreititys ajantasaiseksi aikatauluksi SkyPlannerilla
SkyPlannerissa tuotteen työvaiheet yhdistävät valmistusmenetelmän hienokuormitukseen. Määrität työvaiheiden järjestyksen, kullekin vaiheelle soveltuvat työpisteet sekä tarvittavat kestot, asetusajat ja työvaiheiden jälkeiset odotusajat. Aika voidaan laskea kappalekohtaisen ajan, aikayksikössä valmistuvan kappalemäärän tai kiinteän keston perusteella.
Akseliesimerkissä työvaiheet ovat sahaus, sorvaus, hionta ja tarkastus. Sorvausvaiheessa käytettävissä ovat molemmat hyväksytyt sorvit. Tilauksen kappalemäärän ja reitityksen aikatietojen perusteella muodostuu työkuorma, joka on aikataulutettava.
Arcturus, SkyPlannerin hienokuormituksesta vastaava tekoäly, aikatauluttaa työvaiheet määritetyn kapasiteetin, riippuvuuksien ja prioriteettien mukaan. Gantt-näkymä näyttää, mille resursseille ja milloin työt on ajoitettu. Näet, mahtuuko tilaus aikatauluun, mikä resurssi viivästyttää sitä ja miten muutos vaikuttaa myöhempiin työvaiheisiin.
Työnjako on tärkeä: sinä hyväksyt valmistusmenetelmän ja kullekin vaiheelle soveltuvat resurssit, ja Arcturus laskee aikataulun näissä rajoissa. Se ei keksi hyväksymätöntä valmistustapaa saadakseen tilauksen valmistumaan määräajassa.
Määrittämäsi prioriteetit ohjaavat laskentaa. Jos akselitilaus muuttuu kiireelliseksi, muuta sen prioriteettia ja tarkista uudelleen laskettu aikataulu sen sijaan, että siirtäisit sen työvaiheita yksitellen useissa työjonoissa. Säännöillä ja lukituksilla voit suojata aikataulutuspäätökset, joiden haluat pysyvän voimassa. Kun automaattinen uudelleenajoitus on käytössä, aikatauluun vaikuttavat tuotannon muutokset voivat käynnistää uuden laskennan. Säännöt ja lukitukset pysyvät tällöinkin voimassa.
SkyPlannerissa työvaiheiden limitystä ohjataan vähimmäisvalmiusasteella. Se määrittää, kuinka pitkälle edellisen vaiheen on edettävä ennen kuin seuraava voi alkaa. Tämä edellyttää, että työvaiheen jälkeinen odotusaika on nolla. Käytä limitystä vain, jos todellinen valmistusprosessi sallii sen. Odotusvaihetta ei pidä poistaa vain siksi, että suunnitelma näyttäisi lyhyemmältä.
Hienokuormitus voi ottaa huomioon myös materiaalien saatavuuden, kun tämä toiminto on käytössä ja sen käytettävissä ovat ajantasaiset materiaalitiedot. Näin pelkkää reititystä ei tulkita osoitukseksi siitä, että työ on valmis aloitettavaksi.
Hyöty näkyy erityisen selvästi konepajatuotannossa, jossa eri tuotteet kulkevat eri työvaiheiden kautta samoilla koneilla. Prosessitieto säilyy reitityksessä, ja prioriteetit pysyvät sinun hallinnassasi. SkyPlanner huolehtii samoista resursseista kilpailevien tilausten hienokuormituksesta. Tutustu SkyPlannerin hienokuormitusominaisuuksiin.
Mitä tämä muutti Mamecilla
Suomalaisella Mamecilla, joka valmistaa sekoitusteknologiaa ja korkean teknologian tuotteita sopimusvalmistuksena, oli tuhansia toisistaan riippuvaisia työmääräimiä. Ennen SkyPlanneria työnjohtajat ja tuotantopäällikkö priorisoivat työt paperisiin työmääräimiin merkittyjen toimituspäivien perusteella. Riippuvuuksien hallinta käsin oli liian vaikeaa, eikä yrityksellä ollut luotettavaa kokonaiskuvaa tuotannon kuormituksesta.
Mamec valitsi SkyPlannerin, koska se mukautuu muuttuvaan tuotantoon, ja integroi sen Oscar ERP -järjestelmään. SkyPlanner tekee nyt rajalliseen kapasiteettiin perustuvan hienokuormituksen pohjatyön. Viikoksi kerrallaan lukitut työjonot auttavat koneistajia tietämään, mikä työ on seuraavana, ja valmistelemaan tulevia töitä pitkien ajojen aikana.
Mamecin vaativa, asiakaslähtöinen tuotekehitys voi muuttaa valmistuksen työvaihejärjestystä toistuvasti. SkyPlannerin avulla muutosten vaikutukset on helpompi selvittää, jolloin tiimi pystyy kertomaan asiakkaille, mitä se voi luvata.
Mamec kertoo, että SkyPlannerin käyttöönotto on keventänyt suunnittelutyötä ja parantanut toimitusvarmuutta. Optimoitu työjärjestys on myös vähentänyt työpisteiden seisonta-aikaa. Mamecin kokemus osoittaa, miksi reititykset kannattaa sovittaa yhteen sen sijaan, että kutakin työmääräintä käsiteltäisiin erillisenä työvaiheluettelona.
Lue Mamecin kokemuksista SkyPlannerin käytössä.
Säilytä prosessitieto. Lopeta työjonojen jatkuva uudelleenjärjestely.
ERP-järjestelmässäsi voi jo olla käyttökelpoisia reitityksiä. Parempi hienokuormitus ei edellytä järjestelmän vaihtamista. SkyPlanner voidaan integroida mihin tahansa ERP- tai MES-järjestelmään sen avoimen REST API -rajapinnan kautta. Näin nykyiset tilaus- ja tuotantotiedot saadaan tekoälypohjaisen hienokuormituksen käyttöön.
Aloita yhdestä tuotantoasi edustavasta reitityksestä, sen hyväksytyistä konevaihtoehdoista ja resurssista, joka useimmiten viivästyttää tilausta. SkyPlanner voi näyttää, miten nämä työvaiheet sopivat yhteen muiden töidesi kanssa. Näin saat selkeämmän perustan priorisoinnille ja toimituslupauksille.
Varaa SkyPlanner-esittely, jossa voimme keskustella tästä reitityksestä ja viimeaikaisesta hienokuormituksen haasteesta. Jos haluat ensin tutustua suunnitteluun itse, kokeile SkyPlanneria esimerkkidatalla.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


