


En este artículo
- ¿Qué es una ruta de fabricación?
- Ejemplo de ruta de fabricación: un lote de ejes
- Prepara una ruta útil antes de pedir una fecha de entrega
- Registra el trabajo que consume capacidad o condiciona el inicio de la siguiente etapa
- Registra las alternativas aprobadas, no solo la máquina habitual
- Especifica cómo se calcula cada tiempo
- Comprueba las dependencias y mantén la ruta actualizada
- Convierte la ruta de fabricación en un programa actualizado con SkyPlanner
- Qué cambió para Mamec
- Conserve el conocimiento del proceso. Deje de rehacer las colas de trabajo.
La pieza tiene una ruta aprobada y la orden de fabricación, una fecha de entrega. Aun así, el planificador debe determinar qué máquina realizará cada operación, qué debe terminar primero y si la orden podrá salir a tiempo.
La ruta de fabricación responde a las preguntas sobre el proceso; el programa de producción, a las preguntas sobre los tiempos. Separar ambas funciones hace que las dos sean más útiles: tú defines cómo se puede fabricar el producto y SkyPlanner encaja ese trabajo en la capacidad disponible junto con las demás órdenes.
Así se pasa de una ruta almacenada en el ERP a un plan que la planta puede seguir. La ruta aporta datos fiables para la programación; SkyPlanner gestiona las tareas que compiten por la capacidad, las dependencias y las prioridades sin que tengas que rehacer a mano la cola de cada máquina.
¿Qué es una ruta de fabricación?
La ruta de fabricación define las operaciones necesarias para fabricar un producto, la secuencia que deben seguir, los recursos productivos que pueden realizarlas y sus tiempos de preparación y procesamiento. Describe el recorrido del producto por la producción, desde el material de partida hasta el artículo terminado. En este contexto, ruta de producción significa lo mismo.
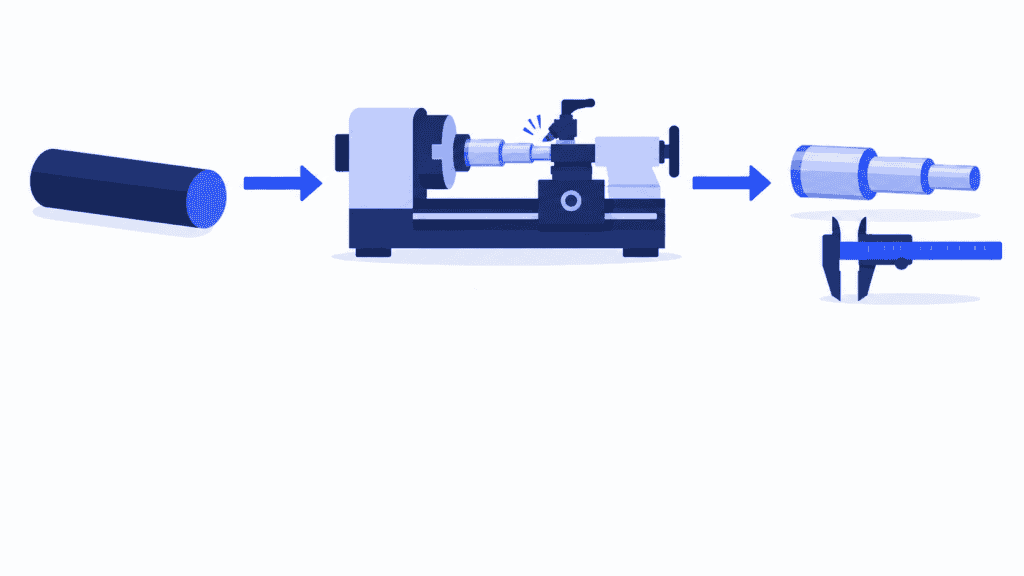
En el caso de un eje mecanizado, la ruta podría incluir aserrado, torneado, rectificado e inspección. No basta con poner nombre a cada operación: hay que indicar qué máquinas están aprobadas, cómo varía su duración según la cantidad y qué debe estar listo antes de empezar.
La ruta también sirve para estimar las necesidades de capacidad y calcular los costes del trabajo. Pero no reserva un hueco en la cola de una máquina. Puede que un torno aprobado ya esté ocupado, que el operario necesario no esté de turno o que el material aún no haya llegado. Estas condiciones deben tenerse en cuenta al programar.
Tres registros se complementan:
- La lista de materiales (BOM) identifica los materiales y componentes necesarios. En el caso del eje, incluye la barra especificada como materia prima.
- La ruta de fabricación describe el trabajo que transforma esos materiales y componentes en el producto terminado.
- La orden de fabricación solicita una cantidad de ese producto para un trabajo concreto. Sus operaciones se programan después según la ruta aplicable y las condiciones actuales de producción.
La hoja de ruta o la documentación que acompaña al trabajo presenta la ruta a quienes lo realizan, a menudo con instrucciones y registros de las operaciones completadas. No sustituye a la programación de todos los trabajos que comparten los mismos recursos productivos. Descubre cómo las órdenes de fabricación vinculan la orden con el trabajo en planta.
Ejemplo de ruta de fabricación: un lote de ejes
Imagina una orden de 20 ejes mecanizados. La ruta aprobada consta de cuatro operaciones, y todo el lote debe completar cada una antes de pasar a la siguiente. El material está disponible. Los tiempos de este ejemplo suponen una preparación por operación y el procesamiento secuencial de cada pieza, sin solapamientos ni tiempos de traslado o de espera en cola.
| Operación | Requisito previo | Estación de trabajo apta | Preparación por lote | Tiempo de procesamiento por eje | Carga de trabajo para 20 ejes |
|---|---|---|---|---|---|
| Aserrar piezas en bruto | Material disponible | Sierra 1 | 15 min | 2 min | 55 min |
| Tornear ejes | Aserrado completado | Torno 1 o Torno 2 | 25 min | 6 min | 145 min |
| Rectificar ejes | Torneado completado | Rectificadora 1 | 20 min | 3 min | 80 min |
| Inspeccionar | Rectificado completado | Banco de inspección 1 | 10 min | 1 min | 30 min |
En este ejemplo, ambos tornos tienen los mismos tiempos aprobados de preparación y procesamiento. En un caso real, una máquina alternativa podría requerir otras herramientas, otra preparación o un tiempo de procesamiento distinto.
La carga de trabajo del torneado es de 25 minutos de preparación + 20 ejes × 6 minutos = 145 minutos. En total, el lote requiere 310 minutos de preparación y procesamiento a lo largo de la ruta de fabricación. Ese es el trabajo que hay que encajar en la producción, no una promesa de que la orden se completará 310 minutos después de su lanzamiento. La plantilla de programa de producción muestra el siguiente paso: asignar las operaciones a los intervalos de tiempo en los que las máquinas y los operarios estén disponibles.
Ahora imagina que el Torno 1 está completamente ocupado y el Torno 2 tiene un hueco. Como la ruta indica que ambos son aptos, hay otra opción para programar la operación de torneado. Después aún habrá que encontrar un hueco en la rectificadora. Adelantar el torneado de los ejes solo resulta útil si ayuda a avanzar al conjunto de la orden.
Aquí es donde se unen la ruta de fabricación y la programación de la producción. La ruta define el recorrido permitido; la programación busca huecos disponibles para sus operaciones, teniendo en cuenta las demás órdenes que compiten por la misma capacidad.
Prepara una ruta útil antes de pedir una fecha de entrega
Empieza por un producto cuyo proceso real puedas comprobar con las personas que lo fabrican. El objetivo no es crear un registro de ruta lo más extenso posible, sino explicar el trabajo con suficiente claridad para programarlo sin tener que completar las lagunas de memoria.
Registra el trabajo que consume capacidad o condiciona el inicio de la siguiente etapa
Enumera las operaciones que el producto necesita realmente, incluidas las inspecciones necesarias y los procesos externos. Registra una actividad como operación independiente cuando utilice un recurso productivo distinto, tenga una duración significativa o establezca una condición que deba cumplirse antes de la siguiente etapa.
Si se omite una inspección, el plan da a entender que la orden puede avanzar sin haber recibido el visto bueno de calidad. Si se omite una etapa subcontratada, queda oculto el tiempo que transcurre fuera de la propia fábrica. Ambas omisiones pueden hacer que cumplir la fecha de entrega parezca más fácil de lo que realmente es.
Vincula las instrucciones detalladas a cada operación, en lugar de sobrecargar la ruta con ellas. La ruta muestra la secuencia y los recursos productivos necesarios; las instrucciones explican cómo realizar correctamente el trabajo.
Registra las alternativas aprobadas, no solo la máquina habitual
Comprueba qué estaciones de trabajo pueden cumplir realmente los requisitos del producto. Incluye las alternativas aprobadas para disponer de opciones útiles al programar cuando la máquina habitual esté ocupada. No marques todas las máquinas de un departamento como aptas solo porque realicen un proceso parecido.
La alternativa debe ser adecuada para las dimensiones y tolerancias de la pieza, las herramientas y los requisitos relativos al operario. A veces, una máquina aprobada más lenta permite terminar antes una orden porque queda disponible antes. Una máquina libre pero inadecuada no ayuda en absoluto.
Distingue también entre elegir una máquina y elegir un proceso. Disponer de dos tornos aptos suele significar que una única operación de torneado puede asignarse a cualquiera de ellos, no que haya dos operaciones de torneado. Un método de fabricación distinto puede requerir otra ruta aprobada, no simplemente otro recurso productivo para la misma operación.
Especifica cómo se calcula cada tiempo
Distinga entre la preparación por lote y el procesamiento por pieza. Indique las unidades, la cantidad de referencia y las etapas que tengan una duración fija. En el ejemplo de los ejes, la preparación se realiza una sola vez, mientras que el tiempo de procesamiento aumenta con el número de ejes.
Otros procesos necesitan modelos distintos. Un horno puede tratar un lote durante un tiempo fijo; una línea puede definirse por su ritmo de producción. El enfriamiento o el curado pueden retrasar la siguiente operación sin requerir la presencia de un operario durante toda la espera.
No incluyas el tiempo de espera en cola en el tiempo de procesamiento de la máquina. De lo contrario, un retraso causado por la cola saturada de la semana pasada se convertirá en una carga de trabajo inflada en el programa de la semana siguiente. Mantén también visible la preparación: la reducción del tiempo de preparación ofrece una oportunidad de mejora distinta de la de acelerar el ciclo de corte.
Comprueba las dependencias y mantén la ruta actualizada
Registra qué debe haberse completado antes de iniciar cada operación. Respeta las restricciones técnicas y de calidad reales, pero cuestiona las costumbres que se han confundido con dependencias. La fabricación de dos subconjuntos independientes no tiene por qué convertirse en una secuencia de operaciones solo porque una misma persona suela fabricar ambos: compartir operario es una restricción de capacidad.
Si pueden avanzar lotes parciales, define la condición de transferencia aprobada. No supongas que terminar la primera pieza permite iniciar la siguiente etapa para todo el lote.
Por último, confirma que la ruta, el plano y la BOM corresponden a la misma revisión del producto. Asigna a alguien la responsabilidad de revisar la ruta cuando cambien el diseño, los equipos o el método de fabricación. Acordad cómo afecta una revisión al trabajo ya lanzado, en lugar de suponer que cambiar la ruta predeterminada del producto actualiza correctamente todas las órdenes existentes.
Revisa la ruta resultante con un operario y un planificador, siguiendo el recorrido de una orden reciente. Juntos es más fácil detectar etapas que faltan, tiempos desactualizados y alternativas que no sirven que mirando únicamente la pantalla de planificación.
Convierte la ruta de fabricación en un programa actualizado con SkyPlanner
En SkyPlanner, las etapas del proceso de un producto vinculan el método de fabricación con la programación de la producción. Usted define las etapas en orden, asigna las estaciones de trabajo aptas para cada una e introduce las duraciones correspondientes, junto con los tiempos de preparación y de transición tras cada operación. El tiempo puede calcularse por pieza, por número de piezas por unidad de tiempo o como una duración fija.
En el ejemplo del eje, las etapas son aserrado, torneado, rectificado e inspección, con ambos tornos aprobados disponibles para la operación de torneado. La cantidad de la orden permite convertir el modelo de tiempos de la ruta en la carga de trabajo que hay que programar.
Arcturus, la IA de SkyPlanner para la programación de la producción, programa las operaciones según la capacidad, las dependencias y las prioridades configuradas. La vista Gantt muestra dónde y cuándo se ha programado el trabajo. Así puede comprobar si la orden encaja en el programa, qué recurso productivo la está retrasando y cómo afecta un cambio a las operaciones posteriores.
La distinción es importante: usted aprueba el método de fabricación y los recursos productivos aptos para ejecutarlo; Arcturus calcula el programa respetando esas condiciones. No inventa un proceso sin aprobar para cumplir una fecha de entrega.
Sus prioridades guían el cálculo. Si la orden de los ejes pasa a ser urgente, cambie su prioridad y revise el programa recalculado, en lugar de mover sus operaciones por separado en varias colas de trabajo. Las reglas y los bloqueos permiten conservar las decisiones de programación que deben mantenerse. Si la reprogramación automática está habilitada, los cambios relevantes en producción pueden activar un nuevo cálculo del programa sin dejar de respetar esos controles.
Para solapar operaciones, SkyPlanner permite definir un grado mínimo de finalización que determina cuánto debe avanzar la etapa anterior antes de que pueda comenzar la siguiente. Esta configuración exige que el tiempo de transición tras la operación sea cero; utilícela solo cuando el proceso real permita el solapamiento. No se debe eliminar una etapa de espera solo para que el plan parezca más corto.
La programación que tiene en cuenta los materiales también puede considerar su disponibilidad, siempre que esté habilitada y disponga de datos actualizados sobre ellos. Así se evita dar por hecho que una tarea está lista para ejecutarse solo porque tiene una ruta definida.
La ventaja resulta especialmente clara en un taller tipo job shop, donde los distintos productos siguen rutas diferentes en máquinas compartidas. El conocimiento del proceso queda recogido en la ruta y usted mantiene el control de las prioridades. SkyPlanner se encarga de programar las órdenes que compiten por los mismos recursos. Explore las funcionalidades de programación de SkyPlanner.
Qué cambió para Mamec
Mamec, fabricante finlandés de tecnología de mezclado y de productos de alta tecnología por contrato, gestionaba miles de órdenes de fabricación interdependientes. Antes de SkyPlanner, los supervisores y el responsable de producción priorizaban el trabajo según las fechas de entrega indicadas en las órdenes en papel. Gestionar las dependencias manualmente era demasiado difícil y la empresa carecía de una visión global fiable de la carga de producción.
Mamec eligió SkyPlanner por su capacidad para adaptarse a una producción cambiante y lo integró con Oscar ERP. Ahora SkyPlanner realiza el trabajo inicial de programación a capacidad finita. Las colas de trabajo se bloquean por periodos de una semana, lo que ayuda a los operarios de mecanizado a saber qué viene después y a preparar las siguientes tareas mientras se ejecutan operaciones largas.
En Mamec, el exigente desarrollo de productos según las necesidades de los clientes puede modificar repetidamente la secuencia de fabricación. Con SkyPlanner resulta más fácil calcular los efectos de esos cambios, lo que ayuda al equipo a comunicar a los clientes qué compromisos puede asumir.
Tras la implantación, Mamec señala que ha reducido la carga de trabajo de planificación, ha mejorado el cumplimiento de los plazos de entrega y ha disminuido los tiempos de inactividad de las estaciones de trabajo gracias a una secuencia de trabajo optimizada. Su experiencia demuestra el valor de coordinar las rutas en conjunto, en lugar de tratar cada orden de fabricación como una lista independiente de etapas.
Conozca la experiencia de Mamec con SkyPlanner.
Conserve el conocimiento del proceso. Deje de rehacer las colas de trabajo.
Puede que su ERP ya contenga rutas de fabricación útiles. No hace falta empezar por sustituirlo para mejorar la programación. SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta, conectando los datos existentes de órdenes y producción con la programación basada en IA.
Empiece con una ruta representativa, las máquinas alternativas aprobadas para ella y el recurso productivo que más a menudo retrasa la orden. SkyPlanner puede mostrar cómo encajan esas etapas del proceso con el resto del trabajo, para que disponga de una base más clara al establecer prioridades y compromisos de entrega.
Reserve una demostración de SkyPlanner para comentar esa ruta y un problema reciente de programación. Si prefiere explorar primero cómo se trabaja con la herramienta, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


