








Šajā rakstā
- Kas ir tehnoloģiskais process?
- Tehnoloģiskā procesa piemērs: vārpstu partija
- Sakārtojiet tehnoloģisko procesu, pirms noskaidrojat piegādes datumu
- Iekļaujiet darbus, kas aizņem jaudu vai nosaka gatavību nākamajam posmam
- Norādiet apstiprinātās alternatīvas, ne tikai ierasto iekārtu
- Katram laikam skaidri norādiet aprēķina pamatu
- Pārbaudiet savstarpējās atkarības un uzturiet tehnoloģisko procesu aktuālu
- Pārvērtiet tehnoloģisko procesu aktuālā ražošanas grafikā ar SkyPlanner
- Ko tas mainīja uzņēmumā Mamec
- Saglabājiet zināšanas par procesu. Pārtrauciet nemitīgi pārkārtot darbu rindas.
Detaļai ir apstiprināts tehnoloģiskais process, un ražošanas pasūtījumam ir izpildes termiņš. Tomēr plānotājam vēl jānosaka, ar kuru iekārtu veikt katru operāciju, kas jāpabeidz vispirms un vai pasūtījumu varēs nosūtīt laikus.
Tehnoloģiskais process nosaka, kā produktu izgatavot, bet ražošanas grafiks — kad to darīt. Skaidri nodalot šos uzdevumus, abi kļūst noderīgāki: jūs nosakāt, kā produktu drīkst izgatavot, un SkyPlanner ieplāno šo darbu līdzās pārējiem pasūtījumiem, ņemot vērā pieejamo jaudu.
Tā no ERP sistēmā saglabāta tehnoloģiskā procesa nonākat līdz plānam, pēc kura cehs var strādāt. Tehnoloģiskais process nodrošina uzticamus ievaddatus grafika sastādīšanai. SkyPlanner ņem vērā ražošanas uzdevumus, kas konkurē par tiem pašiem resursiem, to savstarpējās atkarības un prioritātes, lai jums nebūtu ar rokām jāpārkārto katras iekārtas darbu rinda.
Kas ir tehnoloģiskais process?
Tehnoloģiskais process nosaka produkta izgatavošanai nepieciešamās operācijas, to obligāto secību, resursus, ar kuriem tās var veikt, kā arī iestatīšanas un apstrādes laikus. Tas apraksta produkta ceļu ražošanā — no izejmateriāla līdz gatavam izstrādājumam. Šajā kontekstā ar ražošanas maršrutu saprot to pašu.
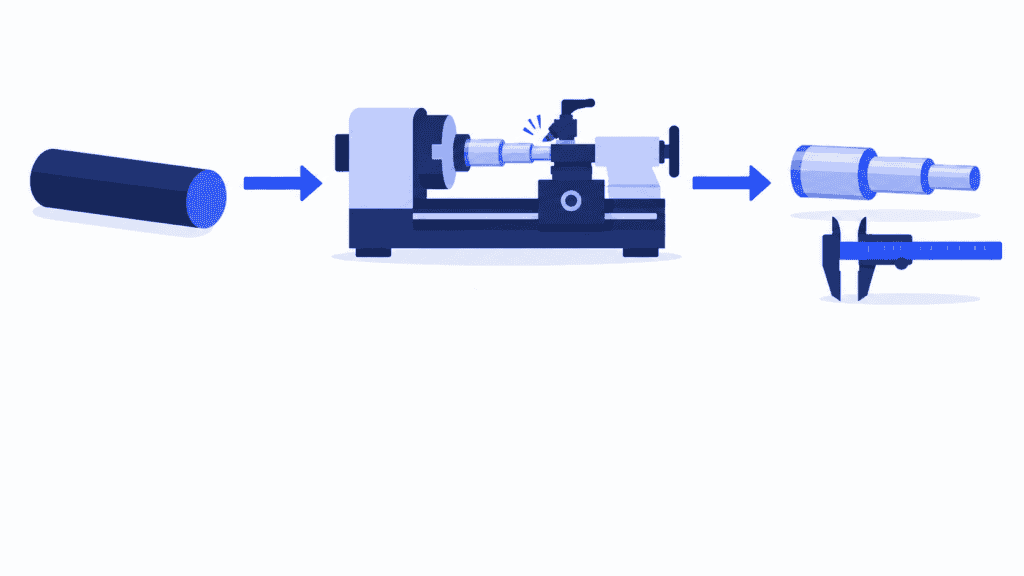
Mehāniski apstrādātas vārpstas tehnoloģiskais process var ietvert zāģēšanu, virpošanu, slīpēšanu un pārbaudi. Katrai operācijai nepietiek tikai ar nosaukumu: jānorāda, kuras iekārtas ir apstiprinātas tās veikšanai, kā izpildes laiks ir atkarīgs no daudzuma un kam jābūt gatavam pirms operācijas sākuma.
Tehnoloģiskais process palīdz arī novērtēt vajadzīgo jaudu un aprēķināt pasūtījuma izmaksas. Taču tas nerezervē vietu iekārtas darbu rindā. Apstiprinātā virpa jau var būt aizņemta, vajadzīgais operators var nebūt maiņā vai materiāls vēl var nebūt piegādāts. Šie apstākļi jāņem vērā, sastādot grafiku.
Trīs dokumenti papildina cits citu:
- Materiālu un komponentu saraksts (BOM) norāda nepieciešamos materiālus un komponentus. Vārpstai tas ietver arī noteikto stieņa sagatavi.
- Tehnoloģiskais process apraksta darbu, ar kuru šos materiālus un komponentus pārvērš gatavā produktā.
- Ražošanas pasūtījums nosaka, cik produkta vienību jāizgatavo konkrētā darba ietvaros. Pēc tam tā operācijas ieplāno, izmantojot attiecīgo tehnoloģisko procesu un ņemot vērā aktuālos ražošanas apstākļus.
Tehnoloģiskā karte vai pasūtījuma pavadkarte parāda tehnoloģisko procesu konkrētā darba veicējiem, bieži ietverot arī instrukcijas un ierakstus par paveikto. Tā neaizstāj visu to darbu grafika sastādīšanu, kuriem vajadzīgi vieni un tie paši resursi. Uzziniet, kā ražošanas pasūtījumi saista pasūtījumu ar darbu cehā.
Tehnoloģiskā procesa piemērs: vārpstu partija
Iedomājieties pasūtījumu 20 mehāniski apstrādātām vārpstām. Apstiprinātajā tehnoloģiskajā procesā ir četras operācijas, un katru operāciju veic visai partijai, pirms sāk nākamo. Materiāls ir gatavs. Šajā ilustratīvajā piemērā katrai operācijai paredzēta viena iestatīšana, detaļas apstrādā secīgi, un nav ne operāciju pārklāšanās, ne pārvietošanas laika, ne paredzēta laika gaidīšanai rindā.
| Operācija | Priekšnosacījums | Piemērotais darba centrs | Iestatīšanas laiks partijai | Apstrādes laiks vienai vārpstai | Darba apjoms 20 vārpstām |
|---|---|---|---|---|---|
| Sagatavju zāģēšana | Materiāls gatavs | Zāģis 1 | 15 min | 2 min | 55 min |
| Vārpstu virpošana | Zāģēšana pabeigta | Virpa 1 vai Virpa 2 | 25 min | 6 min | 145 min |
| Vārpstu slīpēšana | Virpošana pabeigta | Slīpmašīna 1 | 20 min | 3 min | 80 min |
| Pārbaude | Slīpēšana pabeigta | Pārbaudes galds 1 | 10 min | 1 min | 30 min |
Šajā piemērā abām virpām ir vienādi apstiprinātie iestatīšanas un apstrādes laiki. Reālā ražošanā alternatīvai iekārtai var būt vajadzīgi citi instrumenti, cita sagatavošana vai atšķirīgs apstrādes laiks.
Virpošanai nepieciešamais laiks ir 25 minūtes iestatīšanai + 20 vārpstas × 6 minūtes = 145 minūtes. Visā tehnoloģiskajā procesā šīs partijas iestatīšanai un apstrādei kopā nepieciešamas 310 minūtes. Šis darbs ir jāiekļauj ražošanas grafikā, taču tas nenozīmē, ka pasūtījums tiks pabeigts 310 minūtes pēc tā nodošanas ražošanā. Ražošanas plāna veidne parāda nākamo soli: ieplānot operācijas laikā, kad ir pieejamas gan iekārtas, gan operatori.
Tagad iedomājieties, ka Virpa 1 ir pilnībā noslogota, bet Virpa 2 ir pieejama. Tā kā tehnoloģiskais process pieļauj abas iekārtas, virpošanas operāciju grafikā var ievietot arī citādi. Tomēr pēc tam vēl jāatrod brīvs laiks uz slīpmašīnas. Vārpstu agrāka novirpošana ir noderīga tikai tad, ja tā palīdz virzīt uz priekšu visu pasūtījumu.
Te tehnoloģiskais process sasaucas ar ražošanas grafiku sastādīšanu. Tehnoloģiskais process apraksta atļauto darba gaitu, savukārt grafika sastādīšanā atrod tai pieejamu laiku, ņemot vērā arī citus pasūtījumus.
Sakārtojiet tehnoloģisko procesu, pirms noskaidrojat piegādes datumu
Sāciet ar produktu, kura faktisko izgatavošanas gaitu varat pārbaudīt kopā ar tā ražotājiem. Mērķis nav pēc iespējas garāks tehnoloģiskā procesa apraksts. Tam jāizskaidro darbs pietiekami skaidri, lai varētu sastādīt grafiku, nepapildinot trūkstošo informāciju no atmiņas.
Iekļaujiet darbus, kas aizņem jaudu vai nosaka gatavību nākamajam posmam
Uzskaitiet visas produktam patiešām nepieciešamās operācijas, tostarp obligātās pārbaudes un ārpakalpojumā veikto apstrādi. Darbību izdaliet kā atsevišķu operāciju, ja tai vajadzīgs atsevišķs resurss, tā aizņem būtisku laiku vai nosaka, kad var sākt nākamo posmu.
Ja plānā nav iekļauta kvalitātes pārbaude, rodas iespaids, ka pasūtījuma izpildi var turpināt vēl pirms kvalitātes kontroles apstiprinājuma saņemšanas. Ja nav iekļauts apakšuzņēmējam nodotais ražošanas posms, plānā nav redzams ārpus jūsu rūpnīcas pavadītais laiks. Abos gadījumos var šķist, ka piegādes termiņu ievērot būs vieglāk, nekā tas ir patiesībā.
Detalizētās darba instrukcijas piesaistiet attiecīgajai operācijai, nevis pārslogojiet ar tām tehnoloģiskā procesa aprakstu. Tehnoloģiskais process parāda secību un vajadzīgos resursus, bet instrukcija paskaidro, kā darbu veikt pareizi.
Norādiet apstiprinātās alternatīvas, ne tikai ierasto iekārtu
Noskaidrojiet, kuri darba centri patiešām spēj izpildīt produkta prasības. Iekļaujiet apstiprinātās alternatīvas, lai, sastādot grafiku, būtu reālas izvēles iespējas, ja ierastā iekārta ir aizņemta. Neatzīmējiet visas nodaļas iekārtas kā piemērotas tikai tāpēc, ka tās veic līdzīgu apstrādi.
Alternatīvajai iekārtai jāatbilst detaļas izmēriem un pielaidēm, kā arī prasībām attiecībā uz instrumentiem un operatoru. Ar lēnāku, bet apstiprinātu iekārtu dažkārt var pabeigt pasūtījumu agrāk, jo tā kļūst pieejama ātrāk. Savukārt brīva, bet nepiemērota iekārta nepalīdz nemaz.
Nošķiriet arī iekārtas izvēli no izgatavošanas metodes izvēles. Divas piemērotas virpas parasti nozīmē vienu virpošanas operāciju, ko piešķir vienai vai otrai iekārtai, nevis divas virpošanas operācijas. Citai izgatavošanas metodei var būt vajadzīgs cits apstiprināts tehnoloģiskais process, nevis tikai vēl viens resurss tajā pašā operācijā.
Katram laikam skaidri norādiet aprēķina pamatu
Nošķiriet sagatavošanas laiku katrai partijai no vienas detaļas apstrādes laika. Norādiet mērvienības, daudzumu, uz kuru attiecas laiks, un visus posmus ar fiksētu ilgumu. Vārpstu piemērā iekārtu iestata vienu reizi, bet apstrādes laiks pieaug līdz ar vārpstu skaitu.
Citiem procesiem vajadzīgi atšķirīgi aprēķina modeļi. Krāsnī partiju var apstrādāt noteiktu laiku, savukārt līnijas darbu var raksturot ar ražīgumu. Dzesēšana vai sacietēšana var aizkavēt nākamo operāciju, lai gan operatoram nav jābūt iesaistītam visu gaidīšanas laiku.
Neiekļaujiet gaidīšanu rindā iekārtas apstrādes laikā. Citādi pagājušās nedēļas pārpildītās rindas radītā aizkave kļūst par nepamatoti lielu darba apjomu nākamās nedēļas grafikā. Arī sagatavošanas laiku norādiet atsevišķi: iestatīšanas laika samazināšana ir cita uzlabojumu iespēja nekā griešanas cikla paātrināšana.
Pārbaudiet savstarpējās atkarības un uzturiet tehnoloģisko procesu aktuālu
Norādiet, kam jābūt pabeigtam pirms katras operācijas sākuma. Saglabājiet faktiskos tehniskos un kvalitātes ierobežojumus, taču pārskatiet ieradumus, kas kļūdaini uzskatīti par obligātu secību. Divi neatkarīgi mezgli nav jāizgatavo secīgi tikai tāpēc, ka parasti abus izgatavo viens cilvēks; kopīgais operators ir jaudas ierobežojums.
Ja uz nākamo posmu drīkst pāriet daļa partijas, norādiet apstiprināto nodošanas nosacījumu. Nepieņemiet, ka pēc pirmās detaļas pabeigšanas nākamo posmu var sākt visai partijai.
Visbeidzot pārliecinieties, ka tehnoloģiskais process, rasējums un BOM attiecas uz vienu un to pašu produkta redakciju. Nosakiet atbildīgo par tehnoloģiskā procesa pārskatīšanu, ja mainās konstrukcija, iekārtas vai izgatavošanas metode. Vienojieties, kā jaunā redakcija ietekmē jau ražošanā nodotos darbus. Nepieņemiet, ka produkta noklusējuma tehnoloģiskā procesa maiņa pareizi izmainīs arī visus esošos pasūtījumus.
Kopā ar operatoru un plānotāju izskatiet, kā nesen veikts pasūtījums izietu cauri sagatavotajam tehnoloģiskajam procesam. Kopīgi ir vieglāk pamanīt iztrūkstošus posmus, novecojušus laikus un nederīgas alternatīvas nekā tikai plānošanas ekrānā.
Pārvērtiet tehnoloģisko procesu aktuālā ražošanas grafikā ar SkyPlanner
SkyPlanner sistēmā produkta tehnoloģiskā procesa posmi sasaista izgatavošanas metodi ar grafika sastādīšanu. Jūs norādāt posmus vajadzīgajā secībā, piešķirat tiem piemērotos darba centrus un ievadāt attiecīgos ilgumus, iestatīšanas un pārejas laikus. Laiku var aprēķināt pēc laika vienai detaļai, detaļu skaita laika vienībā vai fiksēta ilguma.
Vārpstas piemērā tās ir zāģēšana, virpošana, slīpēšana un pārbaude; virpošanai var izvēlēties jebkuru no abām apstiprinātajām virpām. Pasūtījuma daudzums ļauj no tehnoloģiskajā procesā noteiktajām laika normām aprēķināt darba apjomu, kas jāiekļauj grafikā.
Arcturus, SkyPlanner mākslīgais intelekts ražošanas grafiku sastādīšanai, ieplāno operācijas atbilstoši iestatītajai jaudai, savstarpējām atkarībām un prioritātēm. Gantt skatā redzams, kur un kad darbi ir ieplānoti. Varat redzēt, vai pasūtījumu iespējams iekļaut grafikā, kurš resurss kavē tā izpildi un kā izmaiņas ietekmē turpmākās operācijas.
Šī atšķirība ir būtiska: jūs apstiprināt ražošanas metodi un nosakāt, kurus resursus drīkst izmantot, bet Arcturus sastāda grafiku šajās robežās. Tas neizdomā neapstiprinātu tehnoloģisko procesu, lai iekļautos izpildes termiņā.
Aprēķinu nosaka jūsu prioritātes. Ja vārpstu pasūtījums kļūst steidzams, mainiet tā prioritāti un pārskatiet pārrēķināto grafiku, nevis pārvietojiet katru operāciju atsevišķi vairākās darbu rindās. Noteikumi un bloķējumi ļauj saglabāt tos plānošanas lēmumus, kurus nevajadzētu mainīt. Ja ir ieslēgta automātiska grafika pārrēķināšana, attiecīgas izmaiņas ražošanā var izraisīt pārplānošanu, vienlaikus saglabājot šos ierobežojumus.
Lai operācijas varētu daļēji pārklāties laikā, SkyPlanner ļauj iestatīt minimālo pabeigtības pakāpi. Tā nosaka, cik lielai iepriekšējās operācijas daļai jābūt pabeigtai, pirms var sākt nākamo. Šim iestatījumam nepieciešams nulles pārejas laiks; izmantojiet to tikai tad, ja faktiskais process pieļauj operāciju pārklāšanos. Gaidīšanas posmu nedrīkst izlaist tikai tādēļ, lai plāns izskatītos īsāks.
Sastādot ražošanas grafiku, var ņemt vērā arī materiālu pieejamību, ja šī funkcija ir ieslēgta un ir nodrošināti aktuāli dati par materiāliem. Tādējādi tehnoloģiskā procesa esamība vien netiek uzskatīta par apliecinājumu, ka ražošanas uzdevumu jau var sākt.
Ieguvums ir īpaši skaidrs ražotnē, kas izpilda individuālus pasūtījumus, kur dažādiem izstrādājumiem ir atšķirīgi tehnoloģiskie procesi, bet tie izmanto kopīgas iekārtas. Jūsu zināšanas par ražošanas procesu paliek tā aprakstā, un prioritātes joprojām nosakāt jūs. SkyPlanner sastāda grafiku pasūtījumiem, kas konkurē par šiem resursiem. Iepazīstiet SkyPlanner iespējas ražošanas grafiku sastādīšanai.
Ko tas mainīja uzņēmumā Mamec
Somijas uzņēmumam Mamec, kas ražo maisīšanas iekārtas un augsto tehnoloģiju izstrādājumus pēc pasūtījuma, bija tūkstošiem savstarpēji atkarīgu ražošanas pasūtījumu. Pirms SkyPlanner ieviešanas darbu vadītāji un ražošanas vadītājs noteica darbu prioritātes pēc papīra pasūtījumos norādītajiem piegādes datumiem. Pārvaldīt šīs atkarības manuāli bija pārāk sarežģīti, un uzņēmumam trūka uzticama kopskata par ražošanas noslodzi.
Mamec izvēlējās SkyPlanner, jo tas spēj pielāgoties mainīgiem ražošanas apstākļiem, un integrēja to ar Oscar ERP. Tagad SkyPlanner veic grafiku sastādīšanas pamatdarbu, ņemot vērā ierobežoto jaudu. Savukārt uz nedēļu bloķētas darbu rindas palīdz darbgaldu operatoriem zināt, kas jādara tālāk, un ilgstošu apstrādes operāciju laikā sagatavoties nākamajiem darbiem.
Mamec izstrādā sarežģītus produktus atbilstoši klientu vajadzībām, un izstrādes gaitā ražošanas secība var mainīties vairākkārt. Ar SkyPlanner šo izmaiņu ietekmi ir vieglāk izvērtēt, tāpēc komanda var skaidrāk pateikt klientiem, ko tā var apsolīt.
Pēc SkyPlanner ieviešanas Mamec norāda uz mazāku plānošanas darba apjomu, labāku piegāžu savlaicīgumu un īsākām darba centru dīkstāvēm, ko nodrošina optimizēta darbu secība. Uzņēmuma pieredze parāda, cik vērtīgi ir saskaņot tehnoloģiskos procesus kopējā grafikā, nevis skatīt katru ražošanas pasūtījumu kā atsevišķu operāciju sarakstu.
Lasiet par Mamec pieredzi ar SkyPlanner.
Saglabājiet zināšanas par procesu. Pārtrauciet nemitīgi pārkārtot darbu rindas.
Jūsu ERP sistēmā, iespējams, jau ir noderīgi tehnoloģisko procesu dati. Lai uzlabotu ražošanas grafiku sastādīšanu, šī sistēma nav obligāti jāmaina. SkyPlanner integrējas ar jebkuru ERP vai MES sistēmu, izmantojot atvērto REST API, un ļauj izmantot esošos pasūtījumu un ražošanas datus grafiku sastādīšanā ar mākslīgo intelektu.
Sāciet ar vienu raksturīgu tehnoloģisko procesu, tam apstiprinātajām alternatīvajām iekārtām un resursu, kas visbiežāk kavē pasūtījuma izpildi. SkyPlanner var parādīt, kā šī procesa operācijas iekļaujas grafikā līdzās pārējiem darbiem, sniedzot skaidrāku pamatu prioritāšu noteikšanai un piegādes termiņu solījumiem.
Piesakieties SkyPlanner demonstrācijai, lai pārrunātu šo tehnoloģisko procesu un kādu nesenu grafika sastādīšanas problēmu. Ja vispirms vēlaties iepazīt plānošanu paši, izmēģiniet SkyPlanner ar demonstrācijas datiem.
Jussi Mäntylä
Ražošanas plānošanas speciālists, SkyPlanner


