








Neste artigo
- O que é uma rota de produção?
- Exemplo de uma rota de produção: um lote de veios
- Prepare uma rota útil antes de pedir uma data de entrega
- Registe o trabalho que ocupa capacidade ou condiciona o início da etapa seguinte
- Registe as alternativas aprovadas, não apenas a máquina habitual
- Indique a base de cálculo de cada tempo
- Verifique as dependências e mantenha a rota atualizada
- Transforme a rota num programa de produção dinâmico com o SkyPlanner
- O que mudou na Mamec
- Mantenha o conhecimento do processo. Deixe de refazer as filas de trabalho.
A peça tem uma rota de produção aprovada e a ordem de fabrico tem uma data de entrega. Ainda assim, o planeador precisa de determinar que máquina executará cada operação, o que tem de ficar concluído primeiro e se a ordem pode ser expedida a tempo.
A rota de produção responde às questões sobre o processo. O programa de produção responde às questões sobre os prazos. Separar estas funções torna ambos mais úteis: define-se como o produto pode ser fabricado e, em seguida, o SkyPlanner encaixa esse trabalho na capacidade disponível, em conjunto com as restantes ordens.
É assim que se passa de uma rota guardada no ERP para um plano que a fábrica pode seguir. A rota fornece dados fiáveis para a programação; o SkyPlanner gere as tarefas que disputam a mesma capacidade, as dependências e as prioridades, sem obrigar a refazer manualmente a fila de trabalho de cada máquina.
O que é uma rota de produção?
A rota de produção define as operações necessárias para fabricar um produto, a sequência que devem seguir, os recursos que as podem executar e os respetivos tempos de preparação e processamento. Descreve o percurso do produto ao longo da produção, desde a matéria-prima até ao artigo acabado. Neste contexto, rota de fabrico tem o mesmo significado.
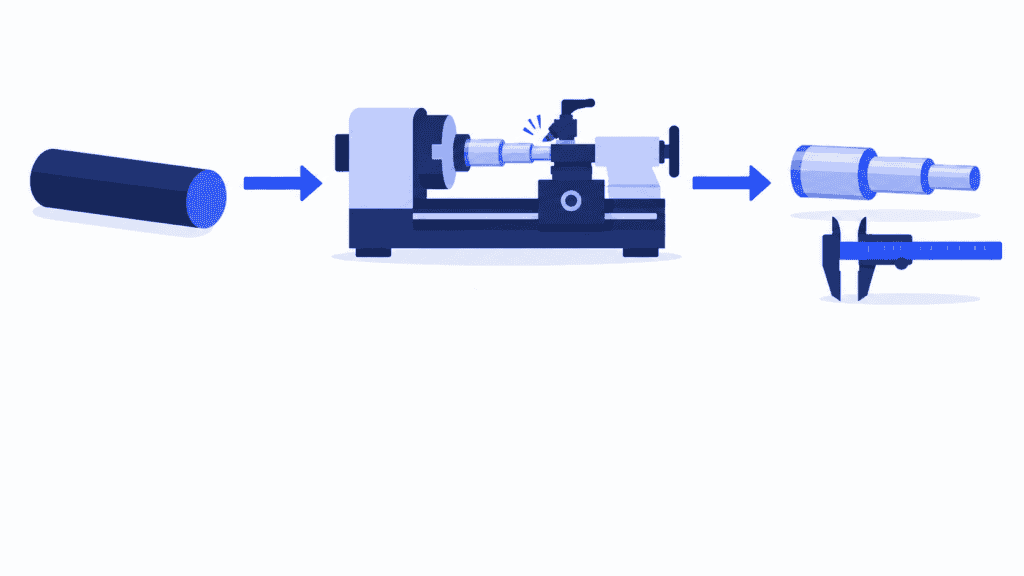
Para um veio maquinado, a rota pode incluir corte por serra, torneamento, retificação e inspeção. Cada operação precisa de mais do que um nome: é necessário indicar as máquinas aprovadas, como o tempo varia com a quantidade e o que tem de estar pronto antes de a operação começar.
A rota também serve de base às estimativas de capacidade e ao cálculo dos custos de fabrico. Mas não reserva um lugar na fila de trabalho de uma máquina. Um torno aprovado pode já estar ocupado, o operador necessário pode estar fora do seu turno ou o material pode ainda não ter chegado. Estas condições têm de ser consideradas na decisão de programação.
Três registos complementam-se:
- A lista de materiais (BOM) identifica os materiais e componentes necessários. No caso do veio, inclui a barra de matéria-prima especificada.
- A rota de produção descreve o trabalho que transforma esses materiais e componentes no produto acabado.
- A ordem de fabrico solicita uma quantidade desse produto para um trabalho específico. As suas operações são depois programadas com base na rota aplicável e nas condições atuais da produção.
Uma folha de operações ou ficha de acompanhamento apresenta a rota às pessoas que executam um determinado trabalho, muitas vezes com instruções e registos de conclusão. Não substitui a programação de todas as tarefas que partilham os mesmos recursos. Veja como as ordens de fabrico ligam a ordem ao trabalho no chão de fábrica.
Exemplo de uma rota de produção: um lote de veios
Imagine uma ordem para 20 veios maquinados. A rota aprovada tem quatro operações e o lote inteiro conclui cada operação antes de passar à seguinte. O material está disponível. Os tempos deste exemplo pressupõem uma preparação por operação e o processamento sequencial de cada peça, sem sobreposição nem tempos de transferência ou de espera em fila.
| Operação | Condição prévia | Centro de trabalho apto | Preparação por lote | Tempo de processamento por veio | Carga de trabalho para 20 veios |
|---|---|---|---|---|---|
| Cortar os esboços por serra | Material disponível | Serra 1 | 15 min | 2 min | 55 min |
| Tornear os veios | Corte por serra concluído | Torno 1 ou Torno 2 | 25 min | 6 min | 145 min |
| Retificar os veios | Torneamento concluído | Retificadora 1 | 20 min | 3 min | 80 min |
| Inspecionar | Retificação concluída | Bancada de inspeção 1 | 10 min | 1 min | 30 min |
Neste exemplo, ambos os tornos têm os mesmos tempos aprovados de preparação e processamento. Na prática, uma alternativa pode exigir ferramentas, preparação ou tempos de processamento diferentes.
A carga de trabalho de torneamento é de 25 minutos de preparação + 20 veios × 6 minutos = 145 minutos. No conjunto da gama operatória, o lote requer 310 minutos de preparação e processamento. Este é o tempo de trabalho a encaixar na produção, não uma promessa de que a ordem ficará concluída 310 minutos após ser lançada. O modelo de plano de produção mostra o passo seguinte: atribuir as operações aos períodos em que as máquinas e os operadores estão disponíveis.
Imagine agora que o Torno 1 está totalmente ocupado, mas o Torno 2 tem um período livre. Como a rota identifica ambos como aptos, existe outra opção para programar a operação de torneamento. Continua, porém, a ser necessário encontrar capacidade na retificadora a seguir. Antecipar o torneamento dos veios só é útil se ajudar a ordem como um todo a avançar.
É aqui que a rota de produção e a programação da produção se encontram. A rota descreve o percurso permitido; a programação encontra períodos disponíveis ao longo desse percurso, tendo em conta as outras ordens que disputam a mesma capacidade.
Prepare uma rota útil antes de pedir uma data de entrega
Comece por um produto cujo percurso real de fabrico possa confirmar com as pessoas que o fabricam. O objetivo não é criar o registo de rota mais extenso possível. É definir uma rota que descreva o trabalho com clareza suficiente para o programar sem ter de recorrer à memória para preencher lacunas.
Registe o trabalho que ocupa capacidade ou condiciona o início da etapa seguinte
Liste as operações de que o produto realmente precisa, incluindo as inspeções obrigatórias e os processos realizados no exterior. Registe uma atividade como operação própria quando utiliza um recurso separado, tem uma duração relevante ou estabelece uma condição para o início da etapa seguinte.
Se uma inspeção não constar do plano, este dá a entender que a encomenda pode avançar antes de ter a aprovação da qualidade. Omitir uma operação subcontratada oculta o tempo passado fora da sua fábrica. Ambas as omissões podem fazer com que o prazo de entrega pareça mais fácil de cumprir do que realmente é.
Associe as instruções detalhadas de execução à respetiva operação, sem deixar que ocultem a rota. A rota apresenta a sequência e os recursos necessários; a instrução explica como executar o trabalho corretamente.
Registe as alternativas aprovadas, não apenas a máquina habitual
Verifique que centros de trabalho conseguem efetivamente cumprir os requisitos do produto. Inclua as alternativas aprovadas para que a programação tenha opções úteis quando a máquina habitual estiver ocupada. Não considere todas as máquinas de uma secção como aptas apenas por executarem um processo semelhante.
A alternativa tem de ser adequada às dimensões e tolerâncias da peça, às ferramentas necessárias e aos requisitos relativos ao operador. Por vezes, uma máquina aprovada mais lenta pode concluir uma ordem mais cedo por ficar disponível antes. Uma máquina livre, mas inadequada, não ajuda em nada.
Distinga também a escolha de uma máquina da escolha de um processo. Dois tornos aptos significam normalmente uma única operação de torneamento atribuída a um deles, não duas operações de torneamento. Um método de fabrico diferente pode exigir outra rota aprovada, e não apenas mais um recurso na mesma etapa.
Indique a base de cálculo de cada tempo
Distinga a preparação por lote do processamento por peça. Indique as unidades, a quantidade de referência e quaisquer etapas de duração fixa. No exemplo dos veios, a preparação é feita uma única vez, enquanto o tempo de processamento aumenta com o número de veios.
Outros processos exigem modelos diferentes. Um forno pode tratar um lote durante um período fixo; uma linha pode ser caracterizada pela sua cadência de produção. O arrefecimento ou a cura podem atrasar a operação seguinte sem exigir a presença de um operador durante toda a espera.
Não inclua o tempo de espera em fila no tempo de processamento da máquina. Caso contrário, um atraso causado pela fila sobrecarregada da semana passada transforma-se numa carga de trabalho inflacionada no programa da próxima semana. Mantenha também a preparação visível: a redução do tempo de preparação oferece uma oportunidade diferente da redução do tempo do ciclo de corte.
Verifique as dependências e mantenha a rota atualizada
Registe o que tem de estar concluído antes de cada operação começar. Mantenha as restrições técnicas e de qualidade reais, mas questione hábitos que foram confundidos com dependências. Dois subconjuntos independentes não têm de ser fabricados em sequência só porque a mesma pessoa costuma fazer ambos; a partilha do operador é uma restrição de capacidade.
Quando for possível avançar com lotes parciais, defina a condição de transferência aprovada. Não pressuponha que a conclusão da primeira peça permite iniciar a etapa seguinte para todo o lote.
Por fim, confirme que a rota, o desenho e a BOM se referem à mesma revisão do produto. Atribua a alguém a responsabilidade de rever a rota quando houver alterações no desenho, no equipamento ou no método de fabrico. Defina como uma revisão afeta o trabalho já libertado, em vez de pressupor que alterar a rota predefinida do produto atualiza corretamente todas as ordens existentes.
Percorra a rota resultante com um operador e um planeador, usando uma ordem recente. Em conjunto, é mais fácil identificar etapas em falta, tempos desatualizados e alternativas inviáveis do que apenas a partir do ecrã de planeamento.
Transforme a rota num programa de produção dinâmico com o SkyPlanner
No SkyPlanner, as etapas do processo de fabrico de um produto ligam o método de fabrico à programação da produção. Defina a sequência das etapas, indique os centros de trabalho aptos a executar cada uma e introduza as respetivas durações, tempos de preparação e tempos de transição após cada operação. O cálculo dos tempos pode basear-se no tempo por peça, no número de peças por unidade de tempo ou numa duração fixa.
No exemplo dos veios, as etapas são o corte à serra, o torneamento, a retificação e a inspeção, com ambos os tornos aprovados disponíveis para a operação de torneamento. A quantidade indicada na ordem permite converter os tempos definidos na rota de produção no trabalho que é necessário programar.
O Arcturus, o motor de programação com IA do SkyPlanner, programa as operações de acordo com a capacidade, as dependências e as prioridades configuradas. A vista Gantt mostra onde e quando o trabalho está programado. Permite verificar se a ordem cabe no plano, qual o recurso que a está a atrasar e como uma alteração afeta as operações seguintes.
Esta distinção é importante: cabe à equipa aprovar o método de fabrico e os recursos aptos a executá-lo; o Arcturus calcula a programação dentro desses limites. Não inventa um processo não aprovado para conseguir cumprir uma data de entrega.
As prioridades definidas pela equipa orientam o cálculo. Se a ordem dos veios se tornar urgente, altere a sua prioridade e reveja a programação recalculada, em vez de deslocar cada operação separadamente nas várias filas de trabalho. As regras e os bloqueios permitem preservar as decisões de programação que devem permanecer em vigor. Quando a reprogramação automática está ativada, alterações relevantes na produção podem desencadear um novo planeamento, sem deixar de respeitar esses controlos.
Para permitir a sobreposição de operações, o SkyPlanner dispõe de um grau mínimo de conclusão, que determina quanto deve avançar a etapa anterior antes de a seguinte poder começar. Esta configuração exige que o tempo de transição após a operação seja zero; utilize-a apenas quando o processo real permitir a sobreposição. Uma etapa de espera não deve ser eliminada apenas para fazer o plano parecer mais curto.
A programação que considera os materiais também pode ter em conta a sua disponibilidade, desde que esta funcionalidade esteja ativada e disponha de dados atualizados sobre os materiais. Assim, a existência de uma rota de produção não é, por si só, considerada prova de que uma tarefa está pronta para ser executada.
A vantagem é especialmente evidente num ambiente job shop, onde diferentes produtos seguem rotas distintas em máquinas partilhadas. O conhecimento do processo fica registado na rota de produção e as prioridades continuam sob o controlo da equipa. O SkyPlanner encarrega-se de programar o trabalho das várias ordens que disputam os mesmos recursos. Explore as funcionalidades de programação do SkyPlanner.
O que mudou na Mamec
A Mamec, fabricante finlandês de equipamentos de mistura e de produtos de alta tecnologia por subcontratação, tinha milhares de ordens de fabrico interdependentes. Antes do SkyPlanner, os supervisores e o responsável de produção definiam as prioridades com base nas datas de entrega indicadas nas ordens em papel. Gerir manualmente as dependências era demasiado difícil e a empresa não dispunha de uma visão global fiável da carga de produção.
A Mamec escolheu o SkyPlanner pela sua capacidade de adaptação a uma produção dinâmica e integrou-o com o Oscar ERP. Atualmente, o SkyPlanner faz o trabalho de base da programação com capacidade finita. As filas de trabalho ficam bloqueadas por períodos de uma semana, ajudando os operadores de máquinas-ferramenta a saber qual será o trabalho seguinte e a preparar as próximas tarefas durante as operações mais demoradas.
Na Mamec, o exigente desenvolvimento de produtos orientado pelas necessidades dos clientes pode levar a alterações sucessivas na sequência de fabrico. Com o SkyPlanner, é mais fácil avaliar os efeitos dessas alterações, o que ajuda a equipa a comunicar aos clientes os compromissos que pode assumir.
Com esta implementação, a Mamec refere uma redução do trabalho de planeamento, maior fiabilidade das entregas e menos tempo de paragem nos centros de trabalho, graças à otimização da sequência de trabalho. A sua experiência mostra o valor de coordenar as rotas de produção em conjunto, em vez de tratar cada ordem de fabrico como uma lista isolada de etapas.
Conheça a experiência da Mamec com o SkyPlanner.
Mantenha o conhecimento do processo. Deixe de refazer as filas de trabalho.
O seu ERP pode já conter rotas de produção úteis. Não é necessário substituí-lo para melhorar a programação. O SkyPlanner integra-se com qualquer ERP ou MES através da sua REST API aberta, ligando os dados existentes sobre ordens e produção à programação com IA.
Comece por uma rota de produção representativa, pelas máquinas alternativas aprovadas para a executar e pelo recurso que mais frequentemente atrasa a ordem. O SkyPlanner pode mostrar como essas etapas do processo se encaixam no restante trabalho, proporcionando uma base mais clara para definir prioridades e assumir compromissos de entrega.
Agende uma demonstração do SkyPlanner para analisar essa rota de produção e um problema recente de programação. Se preferir explorar primeiro a experiência de planeamento, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


