


Neste artigo
- O que é o escalonamento job shop?
- Job shop, flow shop e produção por encomenda são conceitos diferentes
- Um exemplo prático: deve a fresadora livre iniciar a próxima tarefa?
- Defina prioridades para as ordens completas, não para filas isoladas
- Crie o plano job shop no SkyPlanner
- 1. Defina uma gama operatória e uma duração realistas para cada operação
- 2. Modele a capacidade efetivamente disponível para executar o trabalho
- 3. Defina prioridades e proteja o trabalho que não deve ser alterado
- 4. Analise o resultado até à última operação
- Quando a produção muda, recalcule o plano tendo em conta as interdependências
- O que mudou na Mamec
- Dê à sua produção job shop um plano que as equipas possam seguir
- Perguntas frequentes
- Qual é a diferença entre programação e despacho de operações?
- É possível fazer o escalonamento job shop no Excel?
- Um plano com menor duração total significa sempre melhor cumprimento das entregas?
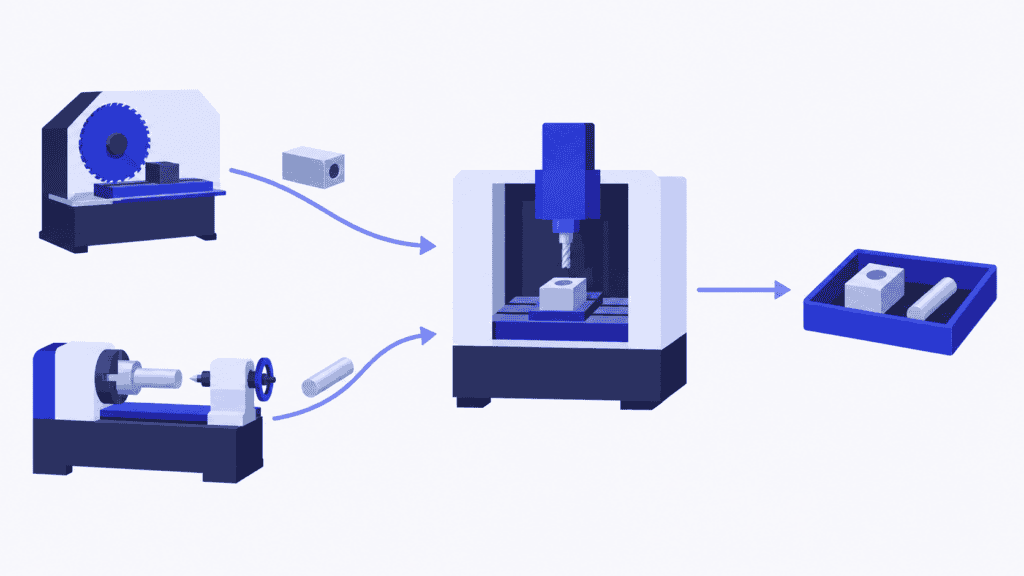
A fresadora está livre, uma carcaça está pronta e o supervisor quer manter a produção em andamento. Começar a fresá-la parece a decisão óbvia. Mas, dentro de uma hora, chegará do torno um pino urgente que precisa da mesma fresadora. Assim que começa a fresagem da carcaça, o prazo de entrega do pino fica em risco.
Este é o desafio diário num ambiente job shop: a próxima tarefa de cada máquina afeta as ordens que passam pelas outras máquinas. Um centro de trabalho ocupado não significa necessariamente que a fábrica esteja a concluir o trabalho que deve ter prioridade.
O escalonamento job shop coordena estas decisões. Distribui as operações de cada ordem pelos períodos disponíveis dos recursos, respeitando a sua gama operatória e a prioridade de entrega. O SkyPlanner APS faz os cálculos de programação por si. Assim, a sequência das próximas tarefas do supervisor resulta de um plano coordenado, e não de mais uma ronda de intervenções urgentes para acelerar ordens.
O que é o escalonamento job shop?
O escalonamento job shop consiste em atribuir e sequenciar operações de fabrico em recursos partilhados, quando as tarefas podem seguir gamas operatórias diferentes. Define onde cada operação é executada, quando começa e termina e como se articula com as restantes operações da tarefa.
Uma carcaça pode passar por serragem, fresagem e inspeção. Um pino pode precisar de torneamento, fresagem e inspeção. Ambos utilizam a mesma fresadora, mas nenhuma das ordens segue uma única linha de produção. Outra peça pode passar pelos mesmos equipamentos numa sequência diferente.
A unidade que importa é a operação, não apenas a ordem. Saber que uma ordem exige cinco horas de trabalho não indica em que máquina essas horas são necessárias, nem quando a operação seguinte estará pronta para começar. A gama operatória fornece essa sequência; a programação atribui o trabalho aos recursos e define quando será executado.
Para que o plano seja exequível, têm de ser respeitadas duas condições fundamentais:
- Uma operação tem de respeitar a precedência das operações de que depende.
- Não se pode atribuir a um recurso mais trabalho simultâneo do que aquele que consegue executar.
No problema clássico de escalonamento job shop, cada operação tem uma máquina definida e decorre sem interrupções. Numa fábrica real, há ainda turnos de trabalho, tempos de preparação, pessoas, ferramentas, disponibilidade de materiais e progresso reportado. Não são pormenores que se possam acertar mais tarde: determinam se a próxima tarefa pode efetivamente começar.
Job shop, flow shop e produção por encomenda são conceitos diferentes
Num flow shop, as tarefas seguem a mesma sequência de máquinas. Num job shop, as gamas operatórias podem ser diferentes. Num job shop flexível, algumas operações podem também ser executadas numa de várias máquinas aptas para o efeito, o que acrescenta a decisão de escolher onde as executar.
A produção por encomenda define o que desencadeia a produção — uma encomenda de um cliente — e não o percurso dos produtos pela fábrica. Um fabricante que produz por encomenda pode trabalhar com gamas operatórias diferentes, num ambiente job shop, ou com uma sequência de operações comum a todos os produtos. Os pequenos lotes e os produtos personalizados são frequentes em ambientes job shop, mas nenhum destes aspetos define o escalonamento job shop. A produção de elevada variedade e baixo volume coloca uma questão diferente: como oferecer uma vasta gama de produtos sem deixar que a preparação e as variações da carga de trabalho consumam a margem.
Este guia centra-se na programação da produção em ambientes job shop: coordenar gamas operatórias diferentes nos recursos que partilham.
Um exemplo prático: deve a fresadora livre iniciar a próxima tarefa?
Imagine duas ordens prontas para entrar em produção às 08:00. Cada centro de trabalho tem o seu próprio operador, todos os recursos estão disponíveis durante todo o exemplo e os tempos abaixo incluem todo o trabalho necessário em cada etapa. Não há preparações adicionais, pausas ou transferências. Cada operação tem de terminar antes de a seguinte começar e, uma vez iniciada, decorre sem interrupções.
| Ordem | Gama operatória e tempos das operações | Prazo de conclusão |
|---|---|---|
| Carcaça | Serra: 1 hora → Fresadora: 3 horas → Inspeção: 1 hora | 15:00 |
| Pino | Torno: 2 horas → Fresadora: 1 hora → Inspeção: 1 hora | 12:00 |
A serra corta a carcaça das 08:00 às 09:00. Em simultâneo, o torno trabalha o pino das 08:00 às 10:00. Às 09:00, a carcaça está pronta para a fresadora, mas o pino ainda não.
Se a fresadora executar a primeira tarefa que estiver pronta, a carcaça é fresada das 09:00 às 12:00. O pino fica à espera e depois é fresado das 12:00 às 13:00. A inspeção da carcaça termina às 13:00 e a do pino às 14:00. As gamas operatórias foram respeitadas, mas o pino fica concluído com duas horas de atraso.
Se o plano salvaguardar o prazo do pino, a fresadora fica à espera até às 10:00, fresa o pino até às 11:00 e depois a carcaça até às 14:00. A inspeção do pino termina às 12:00 e a da carcaça às 15:00. Ambas as ordens cumprem os seus prazos.
| Resultado | Sequência por ordem de disponibilidade | Sequência que salvaguarda os prazos |
|---|---|---|
| Sequência de fresagem | Carcaça, depois pino | Pino, depois carcaça |
| Conclusão do pino | 14:00 | 12:00 |
| Conclusão da carcaça | 13:00 | 15:00 |
| Conclusão de ambas as ordens | 14:00 | 15:00 |
| Compromissos de entrega | Pino em atraso | Ambos cumpridos |
A hora em que a fresadora fica parada é deliberada. Ocupá-la com uma operação de três horas sem interrupção bloquearia a ordem urgente. Concluir o conjunto mais cedo também não é automaticamente melhor: a primeira sequência termina tudo às 14:00, mas falha o prazo prometido para o pino.
Com duas ordens, um planeador consegue perceber que terminar o conjunto mais cedo pode comprometer um prazo de entrega. Com centenas de operações, a mesma questão surge em muitas filas de trabalho ao mesmo tempo. O valor do SkyPlanner está em tratar esta programação interdependente, enquanto o planeador decide quais os compromissos que têm prioridade.
Defina prioridades para as ordens completas, não para filas isoladas
Uma regra de despacho escolhe qual das operações prontas será executada a seguir num centro de trabalho. Um plano de produção considera todo o horizonte de planeamento e toda a gama operatória. As regras de despacho são úteis, mas uma regra local tem de servir o plano global de entregas.
| Método | O que privilegia | Cuidados a ter |
|---|---|---|
| Primeiro a chegar, primeiro a ser executado | O trabalho que chegou primeiro | Uma tarefa urgente que chegue mais tarde pode ficar à espera de trabalho com prazos menos exigentes |
| Data de entrega mais próxima | A ordem com o prazo mais próximo | Uma ordem com prazo mais distante pode ter muito mais trabalho por concluir |
| Menor tempo de processamento | As operações prontas de curta duração | As operações longas podem ser repetidamente adiadas |
| Menor folga | A menor diferença entre o tempo disponível e o trabalho por concluir | Estimativas irrealistas do tempo restante dão uma indicação enganadora da urgência |
| Agrupamento por preparação | A execução consecutiva de trabalhos semelhantes | A poupança de tempo de preparação pode comprometer um prazo de entrega |
Nenhuma regra, por si só, resolve todos os conflitos num ambiente job shop. No exemplo, o pino nem sequer está pronto para a fresadora quando chega a carcaça. Uma regra que apenas ordene as tarefas prontas não pode ter o pino em conta, a menos que o plano global reserve a capacidade de que ele vai precisar.
A otimização matemática e os métodos de pesquisa heurística abordam este problema mais amplo, comparando atribuições e sequências sujeitas a restrições. O objetivo é determinante: minimizar o makespan, ou seja, o intervalo total até todas as tarefas estarem concluídas, é diferente de minimizar os atrasos ou salvaguardar uma determinada encomenda de cliente. Não precisa de escolher um algoritmo para gerir a fábrica, mas precisa de indicar ao sistema de programação o que considera um bom resultado.
Quando a produção é orientada pelos compromissos de entrega, comece pelas datas de conclusão e pelas prioridades das ordens. Depois, analise a carga dos gargalos, o esforço de preparação e o trabalho em curso. Um plano que parece eficiente, mas atrasa ordens urgentes, está a resolver o problema errado para a empresa.
Crie o plano job shop no SkyPlanner
O SkyPlanner reúne operações, centros de trabalho, turnos, operadores, prioridades e materiais num plano de produção com capacidade finita. A sua IA de programação, Arcturus, calcula a alocação das operações com base nos recursos e nas dependências configurados. A vista Gantt apresenta o resultado em filas de trabalho por centro e etapas de processo interligadas.
Na prática, deixa de ter de reconstruir separadamente a fila de cada máquina para saber quando uma ordem termina. Pode acompanhar a gama operatória programada, ver onde a ordem fica à espera e analisar o efeito de uma alteração sobre o restante trabalho.
1. Defina uma gama operatória e uma duração realistas para cada operação
Defina as etapas do processo, a sua sequência e os centros de trabalho capazes de as executar. Inclua os tempos de processamento e de preparação, bem como as esperas necessárias entre etapas. Uma máquina alternativa só é útil se estiver apta a executar a operação em causa.
O SkyPlanner programa as gamas operatórias que lhe fornece; o Arcturus não define a sequência de fabrico. Comece por uma família de produtos representativa e valide os dados das operações com quem executa o trabalho. Uma inspeção em falta ou uma estimativa demasiado otimista do tempo de preparação pode tornar inexequível um plano aparentemente bom.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua REST API aberta. Pode ligar os dados existentes de encomendas e produção à programação, em vez de substituir um sistema que já gere bem esses registos. Defina qual o sistema responsável pelas gamas operatórias, pelos prazos e pelas atualizações do progresso, para que o plano se mantenha alinhado com a produção. Explore as integrações do SkyPlanner.
2. Modele a capacidade efetivamente disponível para executar o trabalho
Introduza a disponibilidade dos centros de trabalho e os turnos, tendo depois em conta os operadores e as restantes restrições de recursos relevantes. Duas máquinas livres não permitem executar duas operações em simultâneo se ambas precisarem continuamente do mesmo operador.
A programação com capacidade finita impede que o plano conte com capacidade já atribuída. Quando ativada, a programação que tem em conta os materiais também inclui a sua disponibilidade no cálculo. Mantenha essa informação atualizada, em vez de deixar que as equipas no chão de fábrica descubram faltas depois de o trabalho ter sido lançado.
3. Defina prioridades e proteja o trabalho que não deve ser alterado
Use as prioridades dinâmicas do SkyPlanner para orientar o cálculo da programação em função dos fatores de entrega e produção que são importantes para a sua empresa. É você quem decide as prioridades; o Arcturus calcula respeitando-as.
Use bloqueios para proteger as atribuições que precisam de se manter — por exemplo, trabalho previsto para breve que os operadores já prepararam. Assim, consegue um equilíbrio útil: o plano global pode adaptar-se sem que todas as tarefas já preparadas fiquem sujeitas a alterações. Os bloqueios são uma decisão de planeamento, não uma razão para fixar tudo; quanto mais trabalho estiver protegido, menor será a margem de resposta.
4. Analise o resultado até à última operação
Verifique a conclusão da encomenda, não apenas o primeiro intervalo livre ou a máquina seguinte. No exemplo da carcaça e do pino, a sequência de fresagem, por si só, não basta: o pino ainda precisa de passar pela inspeção antes do prazo acordado das 12:00.
O plano Gantt permite visualizar as atribuições, os tempos de espera e as operações seguintes. Use-o para analisar as datas de entrega em risco e os recursos que estão na origem desse risco. Se continuar a não ser possível encaixar o trabalho necessário, alterar a sequência pode não bastar. Poderá ser necessário aumentar o tempo de funcionamento com operadores disponíveis, recorrer a outro recurso apto para a operação ou rever o prazo acordado; o planeamento da capacidade ajuda a avaliar essas opções.
Conheça as funcionalidades de programação do SkyPlanner.
Quando a produção muda, recalcule o plano tendo em conta as interdependências
Uma encomenda urgente, uma paragem de máquina ou uma operação mais demorada do que o previsto afeta mais do que uma fila de espera. Antecipar uma tarefa urgente pode ocupar o intervalo de que outra ordem precisava numa etapa posterior da sua gama operatória.
Registe no SkyPlanner a alteração da prioridade, da capacidade ou do progresso e deixe o Arcturus recalcular o plano em função da nova situação. Analise as datas de conclusão resultantes antes de assumir um novo compromisso. A pergunta útil não é apenas «conseguimos encaixar esta tarefa na fresadora?», mas sim «o que acontece às encomendas cujos prazos já acordámos?».
Com o Autopilot ativado, o SkyPlanner pode desencadear a reprogramação a partir de eventos configurados ou de um temporizador, mantendo em vigor as suas regras e os seus bloqueios. O plano pode manter-se atualizado sem que um planeador tenha de o refazer continuamente à mão. Continua a ser essencial atualizar os dados com rigor: o software não pode ter em conta uma paragem de máquina que ninguém registou.
Para as equipas no chão de fábrica, a vantagem é uma fila de trabalho que deixa mais claro qual é a próxima tarefa. Para o planeador, é ter tempo para tratar das exceções — uma entrega importante, uma decisão sobre capacidade ou uma conversa com um cliente — em vez de deslocar manualmente todas as operações afetadas.
O que mudou na Mamec
A Mamec, fabricante finlandesa de equipamentos de mistura industrial e de produtos de alta tecnologia em regime de subcontratação, tinha milhares de ordens de trabalho interdependentes. Antes do SkyPlanner, os supervisores definiam as prioridades com base nas datas de entrega das ordens em papel. As funções de planeamento do ERP não davam à empresa uma visão global, e a gestão manual das dependências sobrecarregava o controlo da produção.
A Mamec escolheu o SkyPlanner pela sua capacidade de adaptação a um conjunto em constante mudança de ordens de trabalho, com durações que iam de poucos minutos a oito horas. Integrou o SkyPlanner com o Oscar ERP que já utilizava e passou a usá-lo como principal plataforma de planeamento da produção.
A programação com capacidade finita baseada em IA passou a ordenar o trabalho, enquanto as filas bloqueadas por períodos de uma semana permitem aos operadores de máquinas saber claramente o que vem a seguir. Durante uma operação longa, podem preparar o trabalho seguinte. Os colaboradores podem pesquisar pelo número da encomenda para consultar a sua posição e programação, e a gestão dispõe de uma visão partilhada da carga de produção.
A Mamec relata uma redução clara da carga de trabalho de planeamento, uma melhoria da fiabilidade das entregas e menos tempo de paragem nos centros de trabalho graças à otimização da sequência de trabalho. Para outras empresas com produção em ambiente job shop, a lição é concreta: prioridades partilhadas e filas de trabalho interligadas substituem um plano de produção sustentado por datas em papel e pelo critério individual de cada pessoa.
Leia o caso completo da Mamec. Para conhecer outra perspetiva sobre a maquinagem, o caso da Eskomatic mostra a importância da disponibilidade dos materiais e do planeamento das datas de entrega.
Dê à sua produção job shop um plano que as equipas possam seguir
Quando uma data de entrega muda, não deveria ter de refazer a fila de trabalho de cada máquina para perceber o impacto. O SkyPlanner combina programação automática, um plano Gantt visível e o seu controlo sobre as prioridades e o trabalho protegido. É uma base melhor para decidir o que executar a seguir e que compromissos pode assumir.
Agende uma demonstração do SkyPlanner e traga uma gama operatória típica de uma encomenda, o recurso mais disputado e uma alteração recente que tenha sido difícil de programar. Veja como as operações se interligam e como uma mudança de prioridade afeta o plano. Ou experimente o SkyPlanner com dados de demonstração para explorar primeiro a vista de programação.
Perguntas frequentes
Qual é a diferença entre programação e despacho de operações?
A programação atribui operações a recursos e a momentos específicos ao longo de um período de planeamento. O despacho seleciona ou lança a próxima operação pronta a executar num centro de trabalho. Num ambiente job shop, essa escolha local deve seguir o plano global, porque afeta encomendas cuja operação seguinte decorre noutra máquina.
É possível fazer o escalonamento job shop no Excel?
Um conjunto pequeno e estável de operações pode ser representado numa folha de cálculo. A dificuldade está em manter todas as dependências, os conflitos na utilização dos recursos e as datas de conclusão quando a produção muda. Se os planeadores passam o dia a refazer filas de trabalho, o SkyPlanner APS é uma forma mais prática de calcular e manter um plano que tenha em conta essas interdependências.
Um plano com menor duração total significa sempre melhor cumprimento das entregas?
Não. Um makespan mais curto permite concluir mais cedo o conjunto de tarefas, mas uma encomenda individual pode ainda assim falhar o prazo. Compare as datas de conclusão de cada encomenda com os compromissos de entrega e tenha depois em conta o esforço de preparação, a carga dos gargalos e o trabalho em curso. O melhor plano depende das prioridades a que precisa de dar resposta.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


