


Selles artiklis
- Mis on job shop scheduling?
- Job shop, flow shop ja tellimuspõhine tootmine on eri mõisted
- Näide: kas vabal freespingil tuleks alustada järgmist tööd?
- Määra prioriteedid tervetele tellimustele, mitte üksikutele tööjärjekordadele
- Koosta job shop-tüüpi tootmise ajakava SkyPlanneris
- 1. Määra igale operatsioonile realistlik marsruut ja kestus
- 2. Modelleerige tootmisvõimsus, millega saab töö tegelikult ära teha
- 3. Määrake prioriteedid ja lukustage tööd, mille paigutus ei tohi muutuda
- 4. Vaadake ajakava läbi kuni viimase operatsioonini
- Tootmise muutudes arvutage ajakava tervikuna ümber
- Mis Mamecis muutus
- Andke eri tehnoloogiliste marsruutidega tootmisele plaan, mida töötajad saavad järgida
- Korduma kippuvad küsimused
- Mis vahe on ajakava koostamisel ja tööde täitmisse suunamisel?
- Kas eri tehnoloogiliste marsruutidega tootmise ajakava saab koostada Excelis?
- Kas lühem ajakava tähendab alati paremat tähtaegadest kinnipidamist?
Freespink on vaba, korpus on töötlemiseks valmis ja töödejuhataja tahab tootmist käigus hoida. Korpuse töötlemise alustamine tundub enesestmõistetav. Kuid tunni pärast tuleb treipingilt kiire tähtajaga tihvt, mis vajab sama freespinki. Niipea kui korpuse töötlemine algab, on tihvti tarneaeg juba ohus.
See on job shop-tüüpi tootmise igapäevane väljakutse: iga masina järgmine töö mõjutab tellimusi, mida töödeldakse teistel masinatel. Hõivatud töökeskus ei tähenda tingimata, et tootmine aitab just vajalikel tellimustel õigeks ajaks valmida.
Job shop scheduling seob need otsused tervikuks. See paigutab iga tellimuse operatsioonid ressursside vabadele aegadele, järgides tehnoloogilist marsruuti ja tarneprioriteeti. SkyPlanner APS arvutab ajakava sinu eest, nii et töödejuhataja järgmiste tööde järjekord põhineb koordineeritud plaanil, mitte järjekordsel kiirete tööde tagaajamisel.
Mis on job shop scheduling?
Job shop scheduling tähendab tootmisoperatsioonide jaotamist ühiste ressursside vahel ja nende järjekorra määramist olukorras, kus tööd võivad läbida erinevaid tehnoloogilisi marsruute. Sellega määratakse, kus iga operatsioon tehakse, millal see algab ja lõpeb ning kuidas see sobitub töö ülejäänud operatsioonidega.
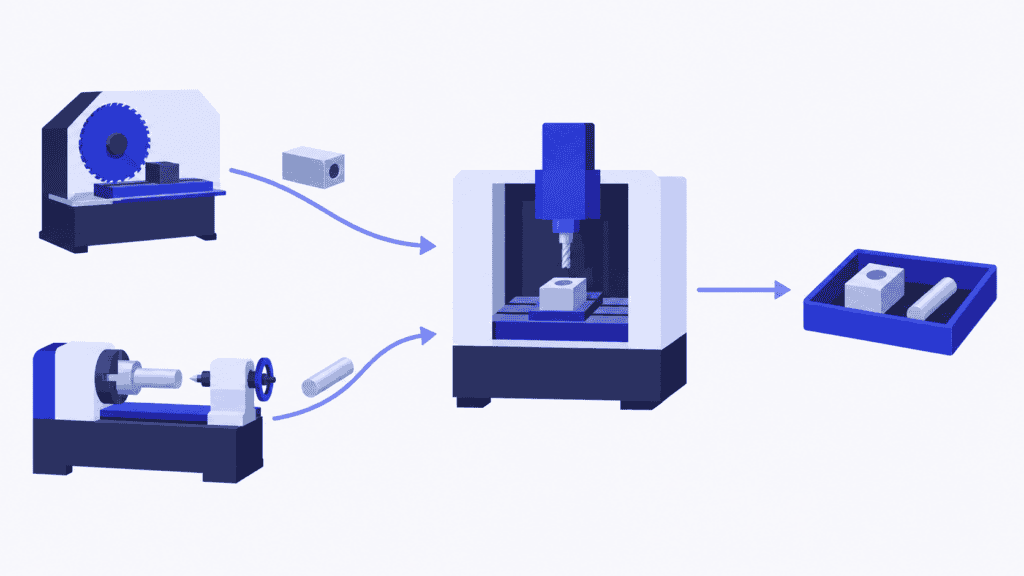
Korpus võib vajada saagimist, freesimist ja kontrolli. Tihvt võib vajada treimist, freesimist ja kontrolli. Mõlemat töödeldakse samal freespingil, kuid kumbki tellimus ei läbi üht kindlat tootmisliini. Mõni teine detail võib läbida samu seadmeid hoopis teises järjekorras.
Oluline planeerimisüksus on operatsioon, mitte üksnes tellimus. Teadmine, et tellimus vajab viis tundi tööd, ei ütle veel, millisel masinal neid tunde vaja on või millal saab alustada järgmist operatsiooni. Tehnoloogiline marsruut määrab operatsioonide järjekorra; ajakava määrab neile aja ja ressursid.
Ajakava teostatavuse tagavad kaks põhitingimust:
- Operatsiooni saab alustada alles siis, kui eelnev töö, millest see sõltub, on lõpetatud.
- Ressursile ei tohi määrata korraga rohkem tööd, kui see suudab teha.
Klassikalises job shop-ajakavastamise ülesandes on operatsioonidele määratud kindlad masinad ja töö toimub katkestusteta. Tegelikus tehases tuleb arvestada ka töövahetuste, seadistusaja, töötajate, tööriistade, materjalide saadavuse ja registreeritud töö edenemisega. Need ei ole pisiasjad, mida hiljem korrastada: neist sõltub, kas järgmist tööd saab üldse alustada.
Job shop, flow shop ja tellimuspõhine tootmine on eri mõisted
Flow shop-tüüpi tootmises läbivad tööd masinaid samas järjekorras. Job shop-tüüpi tootmises võivad tehnoloogilised marsruudid erineda. Paindlikus job shop-tüüpi tootmises saab mõningaid operatsioone teha mitmel sobival masinal, mistõttu tuleb lisaks otsustada, millisel neist töö teha.
Tellimuspõhine tootmine tähendab, et tootmise käivitab kliendi tellimus; see ei määra toote tehnoloogilist marsruuti tehases. Tellimuspõhises tootmises võivad tooted läbida erinevaid tehnoloogilisi marsruute nagu job shop-tüüpi tootmises või järgida ühist operatsioonide järjestust nagu vooltootmises. Väikesed partiid ja eritellimustooted on job shop-tüüpi tootmises tavalised, kuid kumbki neist ei määratle seda, mida tähendab erinevate tehnoloogiliste marsruutidega tootmise ajakava koostamine. Suure tootevalikuga väikesarjatootmine toob esile teise küsimuse: kuidas pakkuda laia tootevalikut, ilma et ettevalmistustööd ja muutuv töökoormus kasumimarginaali ära sööksid.
See juhend keskendub tootmise ajakava koostamisele job shop-tüüpi tootmises: kuidas koordineerida eri tehnoloogilisi marsruute läbivaid töid, mis kasutavad ühiseid ressursse.
Näide: kas vabal freespingil tuleks alustada järgmist tööd?
Kujutame ette kahte tellimust, mille tootmist saab alustada kell 08:00. Igal töökeskusel on oma operaator, kõik ressursid on kogu näite vältel saadaval ning alltoodud ajad hõlmavad kogu vastava operatsiooni jaoks vajalikku tööd. Täiendavaid seadistusi, pause ega teisaldusi ei ole. Iga operatsioon peab lõppema enne järgmise algust ja pärast alustamist tehakse see lõpuni ilma katkestusteta.
| Tellimus | Tehnoloogiline marsruut ja operatsioonide kestus | Valmimise tähtaeg |
|---|---|---|
| Korpus | Saag: 1 tund → Freespink: 3 tundi → Kontroll: 1 tund | 15:00 |
| Tihvt | Treipink: 2 tundi → Freespink: 1 tund → Kontroll: 1 tund | 12:00 |
Korpust saetakse kell 08:00–09:00. Samal ajal treitakse tihvti kell 08:00–10:00. Kell 09:00 on korpus freesimiseks valmis, kuid tihvt veel mitte.
Kui freespingil alustatakse esimesena valmis olevat tööd, freesitakse korpust kell 09:00–12:00. Tihvt ootab ja seda freesitakse kell 12:00–13:00. Korpuse kontroll lõpeb kell 13:00 ja tihvti kontroll kell 14:00. Masinatel tehtud tööd on järginud nõutud tehnoloogilisi marsruute, kuid tihvt valmib kaks tundi hiljem kui lubatud.
Kui ajakava seab esikohale tihvti tähtajast kinnipidamise, seisab freespink kuni kella 10:00-ni, freesib tihvti kuni kella 11:00-ni ja seejärel korpust kuni kella 14:00-ni. Tihvti kontroll lõpeb kell 12:00 ja korpuse kontroll kell 15:00. Mõlemad tellimused valmivad tähtajaks.
| Tulemus | Esimesena valmis töö eelistamine | Tähtajast kinnipidamist tagav järjekord |
|---|---|---|
| Freesimise järjekord | Korpus, seejärel tihvt | Tihvt, seejärel korpus |
| Tihvti valmimine | 14:00 | 12:00 |
| Korpuse valmimine | 13:00 | 15:00 |
| Mõlemad tellimused valmis | 14:00 | 15:00 |
| Lubatud tarneajad | Tihvt hilineb | Mõlemast peetakse kinni |
Freespink seisab ühe tunni tahtlikult. Kui täita see aeg katkestamatu kolmetunnise operatsiooniga, jääks kiire tellimus selle taha ootama. Ka kõigi tööde varasem valmimine ei ole automaatselt parem tulemus: esimese järjekorra puhul valmib kõik kell 14:00, kuid tihvti lubatud tähtajast ei peeta kinni.
Kahe tellimuse puhul näeb planeerija seda kompromissi hõlpsasti. Sadade operatsioonide puhul tekib sama küsimus korraga paljudes tööjärjekordades. SkyPlanner lahendab need omavahel seotud ajakava koostamise ülesanded, sina aga otsustad, millised tarnekohustused on esmatähtsad.
Määra prioriteedid tervetele tellimustele, mitte üksikutele tööjärjekordadele
Tööde valikureegel määrab, milline alustamiseks valmis operatsioon tehakse töökeskuses järgmisena. Ajakava hõlmab kogu planeerimisperioodi ja tervet tehnoloogilist marsruuti. Sellised valikureeglid on kasulikud, kuid töökeskuse reegel peab toetama üldist tarneplaani.
| Meetod | Mida eelistab | Mida silmas pidada |
|---|---|---|
| Esimesena saabunud töö esimesena | Esimesena saabunud tööd | Hiljem saabunud kiire töö võib jääda vähem ajakriitiliste tööde taha ootama |
| Varaseim tähtaeg | Kõige lähema tähtajaga tellimust | Hilisema tähtajaga tellimusel võib olla palju rohkem tööd veel tegemata |
| Lühim töötlemisaeg | Lühikesi operatsioone, mida saab kohe alustada | Pikad operatsioonid võivad üha uuesti järjekorras tahapoole jääda |
| Väikseim ajavaru | Tööd, mille puhul tähtajani jäänud aja ja allesjäänud töö kestuse vahe on väikseim | Ebareaalne hinnang allesjäänud töö kestusele annab kiireloomulisusest eksitava pildi |
| Rühmitamine seadistuse järgi | Sarnaste tööde tegemist järjest | Seadistusaja kokkuhoid võib tulla lubatud tarneajast kinnipidamise arvelt |
Ükski reegel ei lahenda kõiki job shop-tüüpi tootmise ajakavakonflikte. Näites ei ole tihvt korpuse saabumise hetkel veel freesimiseks valmis. Reegel, mis järjestab üksnes alustamiseks valmis töid, ei saa tihvtiga arvestada, kui üldine plaan ei reserveeri selle jaoks vajalikku tulevast tootmisvõimsust.
Matemaatiline optimeerimine ja heuristilised otsingumeetodid käsitlevad seda laiemat probleemi, võrreldes piirangute raames tööde paigutust ja järjekordi. Eesmärk on oluline: makespan’i ehk ajavahemiku kõigi tööde alustamisest nende kõigi valmimiseni minimeerimine ei ole sama mis hilinemise vähendamine või konkreetse klienditellimuse tähtaja tagamine. Tootmise juhtimiseks ei pea sa ise algoritmi valima, kuid pead ajakava koostavale süsteemile määrama, mida hea tulemus tähendab.
Kui tootmises on esmatähtis tarneaegadest kinnipidamine, alusta tellimuste valmimistähtaegadest ja prioriteetidest. Seejärel vaata kitsaskohtade koormust, seadistustele kuluvat aega ja lõpetamata toodangut. Ajakava, mis näib tõhus, kuid mille tõttu kiireloomulised tellimused hilinevad, lahendab ettevõtte jaoks valet probleemi.
Koosta job shop-tüüpi tootmise ajakava SkyPlanneris
SkyPlanner ühendab operatsioonid, töökeskused, vahetused, operaatorid, prioriteedid ja materjalid tootmisajakavaks, mis arvestab piiratud tootmisvõimsusega. Selle ajakava koostav tehisintellekt Arcturus arvutab operatsioonide paigutuse seadistatud ressursside ja sõltuvuste alusel. Gantt-vaates on tulemus nähtav töökeskuste järjekordade ja omavahel seotud protsessietappidena.
Praktiline kasu on see, et ühe tellimuse valmimisaja leidmiseks ei pea sa enam iga masina tööjärjekorda eraldi ümber koostama. Saad jälgida tellimuse marsruuti ajakavas, näha, kus see ootab, ja hinnata muudatuse mõju teistele töödele.
1. Määra igale operatsioonile realistlik marsruut ja kestus
Määra protsessietapid, nende järjekord ja töökeskused, kus neid saab teha. Lisa töötlemis- ja seadistusajad ning etappide vahel vajalikud ooteajad. Alternatiivsest masinast on kasu ainult siis, kui see sobib vastava operatsiooni tegemiseks.
SkyPlanner koostab ajakava sinu antud tehnoloogiliste marsruutide alusel; Arcturus ei määra tootmisoperatsioonide järjekorda. Alusta tüüpilisest tooteperekonnast ja kontrolli operatsioonide andmeid koos inimestega, kes neid töid teevad. Puuduv kontrollietapp või liiga optimistlik seadistusaja hinnang võib muuta hea väljanägemisega ajakava teostamatuks.
SkyPlanner liidestub avatud REST API kaudu mis tahes ERP- või MES-süsteemiga. Saad kasutada ajakava koostamiseks olemasolevaid tellimus- ja tootmisandmeid, selle asemel et asendada süsteem, mis neid juba hästi haldab. Leppige kokku, milline süsteem haldab tehnoloogilisi marsruute, tähtaegu ja töö edenemise andmeid, et ajakava püsiks tootmisega kooskõlas. Tutvu SkyPlanneri integratsioonidega.
2. Modelleerige tootmisvõimsus, millega saab töö tegelikult ära teha
Lisage töökeskuste saadavus ja töövahetused ning arvestage seejärel operaatorite ja muude asjakohaste ressursipiirangutega. Kaks vaba masinat ei võimalda teha kahte operatsiooni korraga, kui mõlemad vajavad pidevalt sama operaatorit.
Piiratud tootmisvõimsusega arvestav ajakava koostamine väldib olukorda, kus plaan tugineb juba teistele töödele eraldatud võimsusele. Kui materjalide saadavust arvestav ajastamine on sisse lülitatud, kaasatakse arvutusse ka materjalide saadavus. Hoidke need andmed ajakohased, et tootmistöötajad ei avastaks materjalipuudust alles pärast töö tootmisse andmist.
3. Määrake prioriteedid ja lukustage tööd, mille paigutus ei tohi muutuda
SkyPlanneri dünaamiliste prioriteetidega saate suunata ajakava arvutust arvestama teie ettevõtte jaoks olulisi tarne- ja tootmistegureid. Teie määrate prioriteedid, Arcturus koostab ajakava neist lähtudes.
Kasutage lukustusi seal, kus töö paigutus peab säilima — näiteks peagi algavate tööde puhul, mille operaatorid on juba ette valmistanud. Nii saab ülejäänud ajakava kohanduda, ilma et iga ettevalmistatud töö oleks ümbertõstetav. Lukustamine on planeerimisotsus, mitte põhjus kogu ajakava külmutada: liiga paljude tööde lukustamine jätab muutustele reageerimiseks vähem ruumi.
4. Vaadake ajakava läbi kuni viimase operatsioonini
Kontrollige tellimuse valmimisaega, mitte ainult esimest vaba ajavahemikku või järgmist masinat. Korpuse ja tihvti näites ei piisa üksnes freesimise järjekorrast: tihvt peab enne lubatud tähtaega 12:00 läbima ka kontrolli.
Gantti ajakavas on näha tööde paigutus, ooteajad ja järgnevad operatsioonid. Selle abil saate üle vaadata ohus olevad tarnetähtajad ja ressursid, mis viivitusi põhjustavad. Kui vajalikud tööd ikka ajakavasse ei mahu, ei pruugi järjekorra muutmisest piisata. Vaja võib minna täiendavat tööaega koos operaatoriga, teist sobivat ressurssi või kokkulepitud tähtaja muutmist. Tootmisvõimsuse planeerimine aitab neid võimalusi hinnata.
Tutvuge SkyPlanneri ajakava koostamise funktsioonidega.
Tootmise muutudes arvutage ajakava tervikuna ümber
Kiirtellimus, masina töökatkestus või oodatust aeglasem operatsioon mõjutab mitme töökeskuse järjekorda. Kiireloomulise töö ettepoole tõstmine võib võtta ajavahemiku, mida teine tellimus vajab oma tehnoloogilise marsruudi hilisemas etapis.
Sisestage muutunud prioriteet, tootmisvõimsus või töö edenemine SkyPlannerisse ning laske Arcturusel ajakava uue olukorra järgi ümber arvutada. Enne järgmise tähtaja lubamist vaadake saadud valmimisajad üle. Oluline pole küsida ainult „Kas saame selle töö veel freespingile mahutada?“, vaid ka „Mis saab tellimustest, mille tähtajad on juba lubatud?“
Kui Autopilot on sisse lülitatud, saab SkyPlanner käivitada ajakava ümberarvutuse seadistatud sündmuste või taimeri alusel, järgides endiselt teie reegleid ja lukustusi. Nii saab plaan püsida ajakohane, ilma et planeerija peaks seda pidevalt käsitsi ümber tegema. Täpsed andmeuuendused on siiski olulised: tarkvara ei saa arvestada masina seisakuga, mida keegi pole registreerinud.
Tootmistöötajatele tähendab see selgemat eelseisvate tööde järjekorda. Planeerijal jääb aga aega tegeleda erandolukorraga — olulise tarne, tootmisvõimsust puudutava otsuse või kliendivestlusega — selle asemel, et iga mõjutatud operatsiooni käsitsi ümber tõsta.
Mis Mamecis muutus
Soome ettevõttel Mamec, mis toodab tööstuslikke segamisseadmeid ja valmistab allhankena kõrgtehnoloogilisi tooteid, oli tuhandeid üksteisest sõltuvaid töökäske. Enne SkyPlanneri kasutuselevõttu määrasid töödejuhid tööde prioriteedid paberil tellimustele märgitud tarnetähtaegade järgi. ERP planeerimisfunktsioonid ei andnud ettevõttele tervikpilti ning sõltuvuste käsitsi haldamine koormas tootmise juhtimist.
Mamec valis SkyPlanneri, sest see suutis kohanduda pidevalt muutuva töökäskude kogumiga, kus tööde kestus ulatus mõnest minutist kaheksa tunnini. Ettevõte integreeris SkyPlanneri oma olemasoleva Oscar ERP-ga ja võttis selle kasutusele peamise tootmise planeerimise platvormina.
Nüüd seab tehisintellektil põhinev, piiratud tootmisvõimsusega arvestav ajastamine tööd järjekorda. Nädalaks lukustatud tööjärjekorrad annavad masinaoperaatoritele selguse, mis järgmisena teha tuleb. Pikema töö ajal saavad nad eelseisvaid töid ette valmistada. Töötajad saavad tellimuse numbri järgi vaadata selle kohta järjekorras ja ajakava ning juhtkonnal on ühine ülevaade tootmise koormusest.
Mameci sõnul on planeerimise töökoormus märgatavalt vähenenud, tarnekindlus paranenud ja töökeskuste seisakuaeg tänu optimeeritud tööjärjekorrale lühenenud. Teistele eri tehnoloogiliste marsruutide ja ühiskasutuses masinatega tootmisettevõtetele on õppetund konkreetne: ühised prioriteedid ja omavahel seotud tööjärjekorrad asendavad plaani, mis püsis koos paberile märgitud tähtaegade ja igaühe isikliku hinnangu najal.
Lugege Mameci täielikku kliendilugu. Veel ühe vaate mehaanilisele töötlemisele annab Eskomaticu lugu, mis näitab materjalide valmisoleku ja tarnetähtaegade planeerimise tähtsust.
Andke eri tehnoloogiliste marsruutidega tootmisele plaan, mida töötajad saavad järgida
Tarnetähtaja muutudes ei peaks te selle mõju mõistmiseks iga masina tööjärjekorda uuesti kokku panema. SkyPlanner ühendab automaatse ajakava koostamise, ülevaatliku Gantti plaani ning teie kontrolli prioriteetide ja lukustatud tööde üle. See annab parema aluse otsustamiseks, mida järgmisena teha ja milliseid tähtaegu lubada.
Broneerige SkyPlanneri demo ning võtke kaasa tellimuse tüüpiline tehnoloogiline marsruut, teave kõige nõutuma ressursi kohta ja hiljutine muudatus, mida oli keeruline ajakavasse sobitada. Vaadake, kuidas tööd omavahel seostuvad ja kuidas prioriteedi muutmine plaani mõjutab. Või proovige SkyPlannerit demoandmetega, et esmalt ajakava vaatega tutvuda.
Korduma kippuvad küsimused
Mis vahe on ajakava koostamisel ja tööde täitmisse suunamisel?
Ajakava koostamisel määratakse operatsioonidele ressursid ja teostusajad kogu planeerimisperioodiks. Tööde täitmisse suunamisel valitakse või antakse töökeskuses täitmiseks järgmine operatsioon, mille alustamiseks on kõik vajalik olemas. Eri tehnoloogiliste marsruutide ja ühiskasutuses masinatega tootmises peaks töökeskuses tehtav valik lähtuma üldisest plaanist, sest see mõjutab ka tellimusi, mille järgmine operatsioon toimub teisel masinal.
Kas eri tehnoloogiliste marsruutidega tootmise ajakava saab koostada Excelis?
Väikest ja stabiilset operatsioonide kogumit saab esitada arvutustabelis. Keeruline on aga tootmise muutudes kõiki sõltuvusi, ressursikonflikte ja valmimisaegu ajakohasena hoida. Kui planeerijate päev kulub tööjärjekordade ümbertegemisele, on SkyPlanner APS praktilisem viis omavahel seotud tööde ajakava arvutamiseks ja ajakohasena hoidmiseks.
Kas lühem ajakava tähendab alati paremat tähtaegadest kinnipidamist?
Ei. Lühem kogukestus tähendab, et kogu tööde kogum valmib varem, kuid üksik tellimus võib ikkagi hilineda. Võrrelge tellimuste täieliku valmimise aegu lubatud tarnetähtaegadega ning arvestage seejärel seadistamise töömahtu, kitsaskohtade koormust ja pooleliolevat tootmist. Parim ajakava sõltub prioriteetidest, mida see peab toetama.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner


