








Selles artiklis
- Mis on tootmisprotsessi toimingujada?
- Tehnoloogilise marsruudi näide: võllide partii
- Enne tarnekuupäeva küsimist korrastage tehnoloogiline marsruut
- Pange kirja tööd, mis hõivavad tootmisvõimsust või määravad järgmise etapi alustamise
- Pange kirja heakskiidetud alternatiivid, mitte ainult tavapärane masin
- Määrake iga ajakulu arvestamise alus
- Kontrollige sõltuvusi ja hoidke marsruut ajakohasena
- Muutke tehnoloogiline marsruut SkyPlanneriga ajakohaseks tootmisgraafikuks
- Mis muutus Mameci jaoks?
- Säilitage protsessiteadmised. Lõpetage tööjärjekordade pidev ümbertegemine.
Detailil on kinnitatud tehnoloogiline marsruut ja tootmistellimusel tähtaeg. Planeerijal tuleb aga ikkagi välja selgitada, millisel masinal iga operatsioon tehakse, mis peab enne valmis saama ja kas tellimuse saab õigel ajal teele saata.
Tehnoloogiline marsruut vastab küsimustele tootmisprotsessi kohta, tootmise ajakava aga ütleb, millal tööd tehakse. Neid ülesandeid lahus hoides on mõlemast rohkem kasu: teie määrate, kuidas toodet saab valmistada, ning SkyPlanner paigutab selle töö koos teiste tellimustega olemasoleva tootmisvõimsuse piiresse.
Nii saab ERP-s salvestatud tehnoloogilisest marsruudist plaan, mida tootmises järgida. Marsruut annab ajakava koostamiseks usaldusväärsed lähteandmed. SkyPlanner arvestab samade ressursside pärast konkureerivate tööde, sõltuvuste ja prioriteetidega, ilma et peaksite iga masina tööjärjekorra käsitsi uuesti koostama.
Mis on tootmisprotsessi toimingujada?
Tootmisprotsessi toimingujada ehk tehnoloogiline marsruut määratleb toote valmistamiseks vajalikud operatsioonid, nende nõutava järjekorra, sobivad ressursid ning seadistus- ja töötlemisajad. See kirjeldab toote teekonda läbi tootmise, lähtematerjalist valmistooteni. Selles kontekstis tähendab tootmismarsruut sama asja.
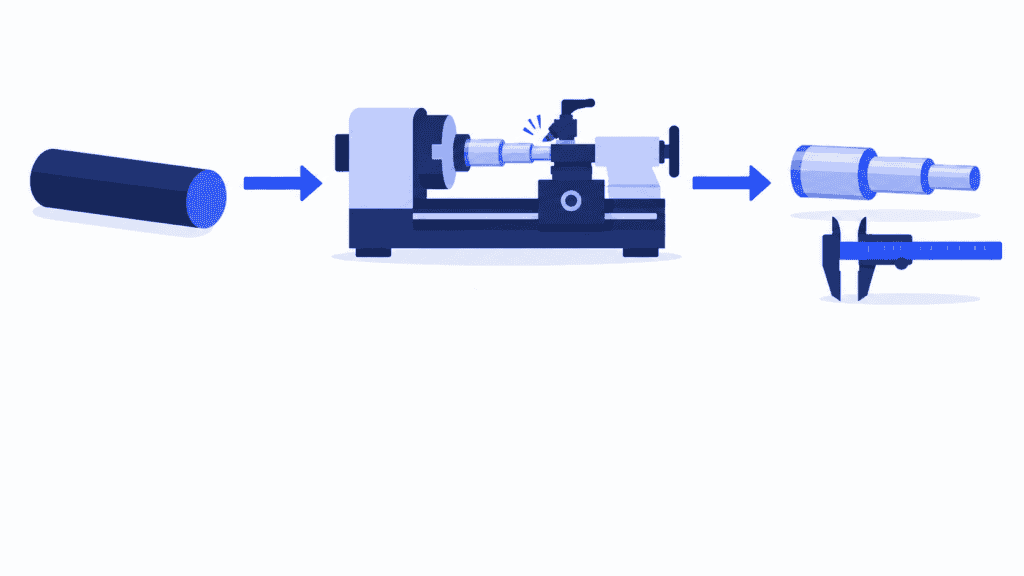
Mehaaniliselt töödeldava võlli marsruut võib koosneda saagimisest, treimisest, lihvimisest ja kontrollist. Iga operatsiooni kohta on vaja enamat kui nimetust: millised masinad on heaks kiidetud, kuidas sõltub ajakulu kogusest ning mis peab enne alustamist valmis olema.
Tehnoloogiline marsruut aitab ka hinnata vajalikku tootmisvõimsust ja arvutada töö maksumust. See ei reserveeri aga kohta masina tööjärjekorras. Heakskiidetud treipink võib juba olla hõivatud, vajalik operaator ei pruugi sel ajal vahetuses olla või materjal võib olla saabumata. Neid asjaolusid tuleb arvestada ajakava koostamisel.
Kolm andmekogumit täiendavad üksteist:
- Materjalide ja komponentide loend (BOM) määrab vajalikud materjalid ja komponendid. Võlli puhul kuulub nende hulka ettenähtud lattmaterjal.
- Tehnoloogiline marsruut kirjeldab tööd, mille käigus neist materjalidest ja komponentidest saab valmistoode.
- Tootmistellimus määrab, kui palju seda toodet konkreetse töö jaoks valmistada tuleb. Selle operatsioonid paigutatakse seejärel ajakavasse, lähtudes kohaldatavast tehnoloogilisest marsruudist ja tootmise hetkeolukorrast.
Marsruudileht või tööga kaasas käiv töökaart esitab konkreetse töö tegijatele selle tehnoloogilise marsruudi, sageli koos juhiste ja täitmisandmetega. See ei asenda kõigi samu ressursse kasutavate tööde ajakava koostamist. Vaadake, kuidas tootmistellimused seovad tellimuse tootmises tehtava tööga.
Tehnoloogilise marsruudi näide: võllide partii
Kujutame ette tellimust 20 mehaaniliselt töödeldavale võllile. Kinnitatud tehnoloogiline marsruut sisaldab nelja operatsiooni ning kogu partii läbib iga operatsiooni enne järgmise juurde liikumist. Materjal on valmis. Näitlikud ajad eeldavad iga operatsiooni puhul üht seadistust ja detailide ükshaaval töötlemist. Operatsioonid ei kattu ning teisaldamiseks ega järjekorras ootamiseks aega ei arvestata.
| Operatsioon | Alustamise eeltingimus | Sobiv töökeskus | Seadistusaeg partii kohta | Töötlemisaeg võlli kohta | Ajakulu 20 võlli jaoks |
|---|---|---|---|---|---|
| Toorikute saagimine | Materjal on valmis | Saag 1 | 15 min | 2 min | 55 min |
| Võllide treimine | Saagimine on lõpetatud | Treipink 1 või treipink 2 | 25 min | 6 min | 145 min |
| Võllide lihvimine | Treimine on lõpetatud | Lihvpink 1 | 20 min | 3 min | 80 min |
| Kontroll | Lihvimine on lõpetatud | Kontrolllaud 1 | 10 min | 1 min | 30 min |
Selles näites on mõlemale treipingile kinnitatud samad seadistus- ja töötlemisajad. Tegelik alternatiiv võib vajada teistsuguseid tööriistu, ettevalmistust või töötlemisaega.
Treimiseks kuluv aeg on 25 minutit seadistamiseks + 20 võlli × 6 minutit = 145 minutit. Kogu tehnoloogilise marsruudi peale kulub partii seadistamiseks ja töötlemiseks 310 minutit. See on töömaht, millele tuleb tootmises aega leida, mitte lubadus, et tellimus valmib 310 minutit pärast tootmisse andmist. Tootmisplaani mall näitab järgmist sammu: operatsioonide paigutamist masinate ja operaatorite vabadele aegadele.
Oletame nüüd, et treipink 1 on täielikult koormatud, kuid treipingil 2 on vaba aega. Kuna tehnoloogilises marsruudis on mõlemad märgitud sobivaks, saab treimisoperatsiooni ajakavasse paigutada ka teisel viisil. Seejärel tuleb siiski leida vaba aeg lihvpingil. Võllide varasemast treimisest on kasu ainult siis, kui see aitab kogu tellimusel edasi liikuda.
Siin saavad kokku tehnoloogiline marsruut ja tootmise ajakava koostamine. Marsruut kirjeldab lubatud tööetappe, ajakava koostamisel aga leitakse nende jaoks vaba aeg, arvestades ka teiste tellimustega.
Enne tarnekuupäeva küsimist korrastage tehnoloogiline marsruut
Alustage tootest, mille tegelikke valmistamisetappe saate kontrollida koos selle valmistajatega. Eesmärk ei ole võimalikult pikk marsruudikirjeldus, vaid marsruut, mis kirjeldab tööd piisavalt selgelt, et saaksite koostada ajakava ilma mälu järgi lünki täitmata.
Pange kirja tööd, mis hõivavad tootmisvõimsust või määravad järgmise etapi alustamise
Loetlege operatsioonid, mida toode tegelikult vajab, sealhulgas nõutavad kontrollid ja väljaspool ettevõtet tehtav töötlus. Käsitlege tegevust eraldi operatsioonina, kui see kasutab eraldi ressurssi, võtab arvestatavalt aega või määrab, millal saab järgmise etapiga alustada.
Kui kontroll jääb tehnoloogilisest marsruudist välja, jätab plaan mulje, et tellimusega saab edasi liikuda juba enne kvaliteedikontrolli heakskiitu. Kui välja jääb allhankena tehtav etapp, ei kajastu plaanis väljaspool oma tehast kuluv aeg. Mõlemal juhul võib tunduda, et tarnetähtajast on lihtsam kinni pidada, kui see tegelikult on.
Hoidke üksikasjalikud tööjuhised vastava operatsiooni juures, kuid ärge koormake nendega marsruudikirjeldust. Tehnoloogiline marsruut näitab järjekorda ja ressursivajadust, juhis aga selgitab, kuidas tööd õigesti teha.
Pange kirja heakskiidetud alternatiivid, mitte ainult tavapärane masin
Selgitage välja, millised töökeskused suudavad tegelikult täita tootele esitatavaid nõudeid. Lisage heakskiidetud alternatiivid, et ajakava koostamisel oleks valikuvõimalusi ka siis, kui tavapärane masin on hõivatud. Ärge märkige kõiki osakonna masinaid sobivaks üksnes seetõttu, et need teevad sarnast tööd.
Alternatiiv peab sobima detaili mõõtmete, tolerantside ja vajalike tööriistadega ning vastama operaatorile esitatavatele nõuetele. Aeglasem heakskiidetud masin võib mõnikord tellimuse varem valmis saada, sest see vabaneb varem. Vabast, kuid sobimatust masinast pole seevastu üldse abi.
Eristage ka masina valikut protsessi valikust. Kaks sobivat treipinki tähendavad tavaliselt üht treimisoperatsiooni, mis määratakse ühele või teisele masinale, mitte kaht treimisoperatsiooni. Teistsugune valmistamismeetod võib nõuda eraldi kinnitatud tehnoloogilist marsruuti, mitte lihtsalt sama etapi juurde teise ressursi lisamist.
Määrake iga ajakulu arvestamise alus
Eristage partii ettevalmistusaega ühe detaili töötlemisajast. Märkige ühikud, arvestuse aluseks olev kogus ja kõik kindla kestusega etapid. Võllide näites seadistatakse seadet üks kord, kuid töötlemisaeg pikeneb võllide arvu kasvades.
Muud protsessid vajavad teistsuguseid mudeleid. Ahjus võib partii töötlemine kesta kindla aja, tootmisliini aga saab kirjeldada tootmiskiiruse kaudu. Jahtumine või kõvenemine võib järgmise operatsiooni algust edasi lükata, ilma et operaator peaks kogu ooteaja juures viibima.
Ärge lisage järjekorras ootamise aega masina töötlemisajale. Vastasel juhul muutub eelmise nädala pika järjekorra põhjustatud viivitus järgmise nädala ajakavas põhjendamatult suureks töömahuks. Hoidke nähtaval ka ettevalmistusaeg: seadistusaja vähendamine pakub teistsugust parendusvõimalust kui lõiketsükli kiirendamine.
Kontrollige sõltuvusi ja hoidke marsruut ajakohasena
Pange kirja, mis peab enne iga operatsiooni algust valmis olema. Säilitage tegelikud tehnilised ja kvaliteedinõuetest tulenevad piirangud, kuid vaadake kriitiliselt üle harjumused, mida on peetud sõltuvusteks. Kaks teineteisest sõltumatut alakoostu ei pea valmima järjest lihtsalt seetõttu, et tavaliselt valmistab mõlemad üks inimene. Neid teenindav ühine operaator on tootmisvõimsuse piirang.
Kui partii osi võib järgmisse etappi edasi anda, määrake selleks heakskiidetud üleandmistingimus. Ärge eeldage, et esimese detaili valmimine võimaldab järgmisel etapil alustada kogu partii töötlemist.
Lõpuks veenduge, et tehnoloogiline marsruut, joonis ja BOM viitavad samale toote versioonile. Määrake vastutaja, kes vaatab marsruudi üle, kui muutuvad konstruktsioon, seadmed või valmistamismeetod. Leppige kokku, kuidas uus versioon mõjutab juba tootmisse antud töid. Ärge eeldage, et toote vaikemarsruudi muutmine uuendab kõiki olemasolevaid tellimusi õigesti.
Vaadake valminud kirjelduse põhjal koos operaatori ja planeerijaga läbi üks hiljutine tellimus. Puuduvaid etappe, aegunud ajakulusid ja kasutuskõlbmatuid alternatiive on koos lihtsam märgata kui üksnes planeerimisekraanilt.
Muutke tehnoloogiline marsruut SkyPlanneriga ajakohaseks tootmisgraafikuks
SkyPlanneris seovad toote protsessietapid valmistamismeetodi ajakava koostamisega. Määrate etappide järjekorra, lisate iga etapi juurde sobivad töökeskused ning sisestate kestused, seadistusajad ja tööjärgsed üleminekuajad. Aega saab arvutada ühe detaili ajakulu, ajaühikus valmivate detailide arvu või fikseeritud kestuse alusel.
Võlli näites tähendab see saagimist, treimist, lihvimist ja kontrolli, kusjuures treimiseks saab kasutada mõlemat heakskiidetud treipinki. Tellimuse koguse põhjal arvutatakse tehnoloogilise marsruudi ajamudelist töömaht, mis tuleb ajakavasse paigutada.
Arcturus, SkyPlanneri ajakava koostav tehisintellekt, paigutab operatsioonid ajakavasse määratud tootmisvõimsuse, sõltuvuste ja prioriteetide järgi. Gantt-vaates on näha, kus ja millal tööd tehakse. Saate vaadata, kas tellimus mahub ajakavasse, milline ressurss selle täitmist takistab ja kuidas muudatus mõjutab järgnevaid operatsioone.
See eristus on oluline: teie kinnitate tootmismeetodi ja selleks sobivad ressursid; Arcturus arvutab nende piires ajakava. See ei mõtle välja heakskiitmata protsessi üksnes selleks, et tähtajast kinni pidada.
Arvutuse aluseks on teie seatud prioriteedid. Kui võllide tellimusega hakkab kiire, muutke selle prioriteeti ja vaadake üle uuesti arvutatud ajakava, selle asemel et tõsta operatsioone ükshaaval mitmes tööjärjekorras ümber. Reeglite ja lukustuste abil saate säilitada ajakava puudutavad otsused, mida ei tohiks muuta. Kui automaatne ajakava ümberarvutamine on lubatud, võivad asjakohased tootmismuudatused käivitada uue planeerimise, kuid seatud reeglid ja lukustused jäävad kehtima.
Operatsioonide kattumiseks saab SkyPlanneris määrata minimaalse valmidusastme: kui kaugele peab eelnev operatsioon jõudma, enne kui järgmine võib alata. Selle seadistuse puhul peab operatsioonijärgne üleminekuaeg olema null; kasutage seda ainult siis, kui tegelik protsess lubab operatsioonidel kattuda. Ooteetappi ei tohiks eemaldada lihtsalt selleks, et plaan näiks lühem.
Ajakava koostamisel saab arvestada ka materjalide saadavusega, kui vastav funktsioon on sisse lülitatud ja kasutada on ajakohased materjaliandmed. Nii ei peeta ainuüksi tehnoloogilise marsruudi olemasolu tõendiks, et tööga saab alustada.
Kasu on eriti selge töökojatüüpi tootmises, kus eri tooted läbivad ühiseid masinaid erinevas järjekorras. Teadmised tootmisprotsessist jäävad tehnoloogilisse marsruuti ning prioriteedid teie kontrolli alla. SkyPlanner koostab ajakava tellimustele, mis vajavad samu ressursse. Tutvuge SkyPlanneri ajakava koostamise funktsioonidega.
Mis muutus Mameci jaoks?
Soome segamistehnoloogia ja kõrgtehnoloogiliste toodete lepinguline tootja Mamec pidi haldama tuhandeid üksteisest sõltuvaid tootmistellimusi. Enne SkyPlanneri kasutuselevõttu määrasid töödejuhatajad ja tootmisjuht tööde prioriteedid pabertellimustel olevate tarnetähtaegade järgi. Sõltuvuste käsitsi haldamine oli liiga keeruline ning ettevõttel puudus usaldusväärne tervikpilt tootmiskoormusest.
Mamec valis SkyPlanneri, sest see kohandub muutuva tootmisega, ning ühendas selle Oscar ERP-ga. Nüüd teeb SkyPlanner ära põhitöö piiratud tootmisvõimsusega arvestava ajakava koostamisel. Nädala kaupa lukustatud tööjärjekorrad aitavad masinaoperaatoritel teada, mis järgmisena tuleb, ning valmistada pika kestusega tööde ajal ette tulevasi töid.
Mameci nõudlik, klientide vajadustest lähtuv tootearendus võib tootmisoperatsioonide järjekorda korduvalt muuta. SkyPlanneriga on nende muudatuste mõju lihtsam välja selgitada, mis aitab meeskonnal klientidele öelda, mida saab lubada.
Mameci sõnul on SkyPlanneri kasutuselevõtt vähendanud planeerimise töökoormust ja parandanud tarnekindlust ning optimeeritud tööjärjekord on vähendanud töökeskuste seisakuid. Ettevõtte kogemus näitab, kui oluline on tehnoloogilisi marsruute ühiselt koordineerida, mitte käsitleda iga tootmistellimust eraldi operatsioonide loendina.
Lugege Mameci kogemusest SkyPlanneriga.
Säilitage protsessiteadmised. Lõpetage tööjärjekordade pidev ümbertegemine.
Teie ERP-s võivad vajalikud tehnoloogilised marsruudid juba olemas olla. Parema ajakava koostamiseks ei pea ERP-d välja vahetama. SkyPlanneri saab avatud REST API kaudu ühendada mis tahes ERP- või MES-süsteemiga, et kasutada olemasolevaid tellimus- ja tootmisandmeid tehisintellektil põhineva ajakava koostamisel.
Alustage ühest tüüpilisest tehnoloogilisest marsruudist, selle jaoks heakskiidetud alternatiivsetest masinatest ja ressursist, mis kõige sagedamini tellimuse täitmist takistab. SkyPlanner saab näidata, kuidas need operatsioonid sobituvad ülejäänud töödega. See annab teile selgema aluse prioriteetide ja lubatavate tarnetähtaegade määramiseks.
Broneerige SkyPlanneri demo, et arutada seda tehnoloogilist marsruuti ja hiljutist ajakava koostamise probleemi. Kui soovite kõigepealt ise planeerimist proovida, katsetage SkyPlannerit demoandmetega.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner


