








Šiame straipsnyje
- Kas yra technologinis maršrutas?
- Technologinio maršruto pavyzdys: velenų partija
- Prieš klausdami pristatymo datos, parenkite tinkamą maršrutą
- Įtraukite darbus, kurie užima pajėgumus arba lemia pasirengimą kitam etapui
- Nurodykite patvirtintas alternatyvas, ne tik įprastai naudojamas stakles
- Aiškiai nurodykite, kaip apskaičiuojama kiekviena trukmė
- Patikrinkite priklausomybes ir atnaujinkite maršrutą
- Su SkyPlanner paverskite maršrutą aktualiu gamybos tvarkaraščiu
- Kas pasikeitė Mamec įmonėje
- Išsaugokite proceso žinias. Nebeperdėliokite darbų eilių.
Detalė turi patvirtintą technologinį maršrutą, o gamybos užsakymas – įvykdymo terminą. Tačiau planuotojui dar reikia nustatyti, kuriomis staklėmis bus atliekama kiekviena operacija, kas turi būti užbaigta pirmiausia ir ar užsakymą bus galima išsiųsti laiku.
Technologinis maršrutas atsako į klausimus, kaip gaminti, o gamybos tvarkaraštis – kada. Aiškiai atskyrus šias paskirtis, abu tampa naudingesni: jūs apibrėžiate, kaip galima pagaminti gaminį, o SkyPlanner suplanuoja šiuos darbus pagal turimus pajėgumus kartu su kitais užsakymais.
Taip nuo ERP sistemoje saugomo maršruto pereinama prie plano, pagal kurį gali dirbti cechas. Maršrutas suteikia patikimus pradinius duomenis tvarkaraščiui sudaryti, o SkyPlanner suderina dėl tų pačių pajėgumų konkuruojančias užduotis, jų priklausomybes ir prioritetus. Jums nereikia rankiniu būdu iš naujo sudaryti kiekvienų staklių darbų eilės.
Kas yra technologinis maršrutas?
Technologinis maršrutas apibrėžia gaminiui pagaminti reikalingas operacijas, privalomą jų seką, joms atlikti tinkamus išteklius ir paruošimo bei apdirbimo trukmę. Jis nusako gaminio kelią per gamybą – nuo pradinės medžiagos iki gatavo gaminio. Šiame kontekste gamybos maršrutas reiškia tą patį.
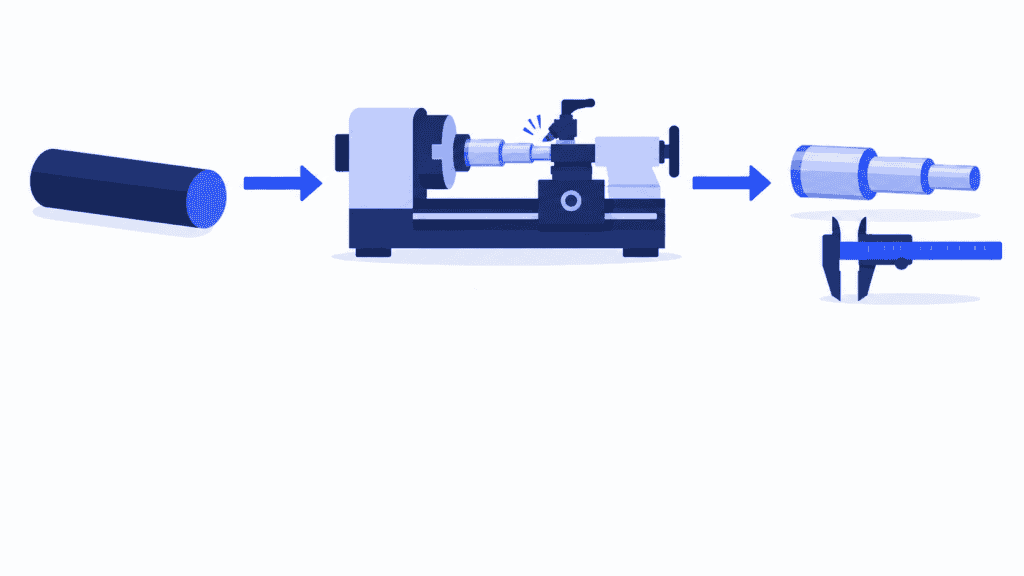
Mechaniškai apdirbamo veleno maršrutą gali sudaryti pjovimas, tekinimas, šlifavimas ir patikra. Kiekvienai operacijai nepakanka vien pavadinimo: reikia nurodyti, kurios staklės patvirtintos jai atlikti, kaip trukmė priklauso nuo kiekio ir kas turi būti paruošta prieš ją pradedant.
Maršrutas taip pat padeda įvertinti pajėgumų poreikį ir apskaičiuoti darbų savikainą. Tačiau jis nerezervuoja vietos staklių darbų eilėje. Patvirtintos tekinimo staklės jau gali būti užimtos, reikiamo operatoriaus pamaina gali būti pasibaigusi, o medžiaga – dar neatvykusi. Į šias aplinkybes reikia atsižvelgti sudarant tvarkaraštį.
Kartu naudojami trys dokumentai:
- Medžiagų ir komponentų sąrašas (BOM) nurodo, kokių medžiagų ir komponentų reikia. Velenui šiame sąraše nurodomas ir numatytas strypinis ruošinys.
- Technologinis maršrutas aprašo darbus, kuriais šios medžiagos ir komponentai paverčiami gatavu gaminiu.
- Gamybos užsakymas nurodo konkrečiam darbui reikalingą to gaminio kiekį. Tuomet jo operacijos įtraukiamos į tvarkaraštį pagal taikomą maršrutą ir esamas gamybos sąlygas.
Maršruto kortelėje arba kartu su gaminiu keliaujančiame gamybos lape konkrečius darbus atliekantiems žmonėms pateikiamas maršrutas, dažnai su instrukcijomis ir įrašais apie atliktus darbus. Šis dokumentas nepakeičia visų tuos pačius išteklius naudojančių užduočių tvarkaraščio. Sužinokite, kaip gamybos užsakymai susieja užsakymą su darbais ceche.
Technologinio maršruto pavyzdys: velenų partija
Įsivaizduokite užsakymą pagaminti 20 mechaniškai apdirbamų velenų. Patvirtintą maršrutą sudaro keturios operacijos, ir visa partija turi užbaigti kiekvieną operaciją prieš pereidama prie kitos. Medžiaga jau paruošta. Šio pavyzdžio trukmės apskaičiuotos darant prielaidą, kad kiekvienai operacijai pasiruošiama vieną kartą, detalės apdirbamos po vieną, operacijos nepersidengia, o pervežimo ir laukimo eilėje laikas neįskaičiuojamas.
| Operacija | Prieš pradedant būtina | Tinkamas darbo centras | Paruošimas vienai partijai | Apdirbimo trukmė vienam velenui | Darbo trukmė 20 velenų partijai |
|---|---|---|---|---|---|
| Ruošinių pjovimas | Paruošta medžiaga | Pjovimo staklės 1 | 15 min | 2 min | 55 min |
| Velenų tekinimas | Užbaigtas pjovimas | Tekinimo staklės 1 arba tekinimo staklės 2 | 25 min | 6 min | 145 min |
| Velenų šlifavimas | Užbaigtas tekinimas | Šlifavimo staklės 1 | 20 min | 3 min | 80 min |
| Patikra | Užbaigtas šlifavimas | Patikros stalas 1 | 10 min | 1 min | 30 min |
Šiame pavyzdyje abejoms tekinimo staklėms patvirtinta vienoda paruošimo ir apdirbimo trukmė. Realiomis sąlygomis alternatyvioms staklėms gali reikėti kitų įrankių, kitokio paruošimo ar kitokios apdirbimo trukmės.
Tekinimui reikia 25 min. paruošimui + 20 velenų × 6 min. = 145 min.. Visoms šios partijos technologinio maršruto operacijoms – paruošimui ir apdirbimui – iš viso reikia 310 minučių. Šį darbą reikia įtraukti į gamybos planą, tačiau tai nereiškia, kad užsakymas bus baigtas per 310 minučių nuo jo paleidimo į gamybą. Gamybos plano šablone parodytas kitas žingsnis: operacijų paskirstymas pagal laisvą įrenginių ir operatorių darbo laiką.
Dabar įsivaizduokite, kad tekinimo staklės 1 visiškai užimtos, o tekinimo staklės 2 turi laisvą laiko tarpą. Kadangi maršrute abejos nurodytos kaip tinkamos, sudarant tvarkaraštį galima rinktis, kur paskirti tekinimo operaciją. Vis tiek reikia rasti laiko vėlesniam šlifavimui. Anksčiau užbaigti velenų tekinimą naudinga tik tada, jei tai padeda paspartinti viso užsakymo vykdymą.
Čia technologinis maršrutas susijungia su gamybos tvarkaraščių sudarymu. Maršrutas apibrėžia leistiną gamybos kelią, o sudarant tvarkaraštį jame ieškoma laisvo laiko, dėl kurio konkuruoja ir kiti užsakymai.
Prieš klausdami pristatymo datos, parenkite tinkamą maršrutą
Pradėkite nuo gaminio, kurio tikrąją gamybos eigą galite patikrinti su jį gaminančiais žmonėmis. Tikslas – ne kuo išsamesnis maršruto įrašas, o toks maršrutas, kuris pakankamai aiškiai aprašo darbus, kad juos būtų galima suplanuoti neužpildant spragų iš atminties.
Įtraukite darbus, kurie užima pajėgumus arba lemia pasirengimą kitam etapui
Surašykite visas gaminiui iš tiesų reikalingas operacijas, įskaitant privalomą patikrą ir išorinį apdirbimą. Veiklą išskirkite kaip atskirą operaciją, jei jai naudojamas atskiras išteklius, ji trunka reikšmingą laiką arba jos užbaigimas yra būtina sąlyga kitam etapui pradėti.
Neįtraukus patikros, plane atrodo, kad užsakymą galima vykdyti toliau, nors kokybės kontrolė dar nedavė leidimo. Neįtraukus subrangovui perduodamo etapo, lieka nematomas laikas, kurį gaminys praleidžia už jūsų gamyklos ribų. Abiem atvejais gali atrodyti, kad laikytis pristatymo termino lengviau, nei yra iš tikrųjų.
Išsamias darbo instrukcijas pateikite prie atitinkamos operacijos, užuot jomis apkrovę maršrutą. Maršrutas parodo seką ir reikalingus išteklius, o instrukcija paaiškina, kaip teisingai atlikti darbą.
Nurodykite patvirtintas alternatyvas, ne tik įprastai naudojamas stakles
Išsiaiškinkite, kurie darbo centrai iš tikrųjų gali atitikti gaminiui keliamus reikalavimus. Įtraukite patvirtintas alternatyvas, kad sudarant tvarkaraštį būtų iš ko rinktis, kai įprastos staklės užimtos. Nežymėkite visų skyriaus staklių kaip tinkamų vien todėl, kad jos atlieka panašų procesą.
Alternatyvios staklės turi būti tinkamos detalės matmenims ir užtikrinti reikiamas tolerancijas. Taip pat būtina atsižvelgti į įrankiams ir operatoriui keliamus reikalavimus. Lėtesnės patvirtintos staklės kartais leidžia užsakymą užbaigti anksčiau, nes atsilaisvina greičiau. Laisvos, bet netinkamos staklės nepadės.
Taip pat atskirkite staklių pasirinkimą nuo proceso pasirinkimo. Dvejos tinkamos tekinimo staklės paprastai reiškia vieną tekinimo operaciją, paskiriamą vienoms arba kitoms staklėms, o ne dvi tekinimo operacijas. Kitam gamybos būdui gali reikėti atskiro patvirtinto maršruto, ne vien kito ištekliaus tai pačiai operacijai.
Aiškiai nurodykite, kaip apskaičiuojama kiekviena trukmė
Atskirkite partijos paruošimo laiką nuo vieno gaminio apdorojimo laiko. Nurodykite matavimo vienetus, kokiam kiekiui taikomas laikas ir kurių etapų trukmė yra fiksuota. Velenų pavyzdyje paruošimas atliekamas vieną kartą, o apdorojimo laikas ilgėja didėjant velenų skaičiui.
Kitiems procesams reikia kitokių skaičiavimo modelių. Krosnyje partija gali būti apdorojama nustatytą laiką, o linijos darbas gali būti aprašomas pagal našumą. Aušinimas ar kietėjimas gali atidėti kitą operaciją, nors operatoriui nereikia dalyvauti visą laukimo laiką.
Laukimo eilėje laiko neįtraukite į apdirbimo staklėmis trukmę. Kitaip dėl praėjusią savaitę susidariusios eilės kilęs vėlavimas kitos savaitės tvarkaraštyje taps nepagrįstai padidinta darbo trukme. Paruošimo laiką taip pat rodykite atskirai: paruošimo trukmės mažinimas ir pjovimo ciklo spartinimas yra skirtingi būdai gerinti gamybą.
Patikrinkite priklausomybes ir atnaujinkite maršrutą
Nurodykite, kas turi būti užbaigta prieš pradedant kiekvieną operaciją. Išlaikykite tikrus techninius ir kokybės apribojimus, tačiau peržiūrėkite įpročius, kurie klaidingai laikomi priklausomybėmis. Dviejų nepriklausomų mazgų gamybos nereikia paversti nuosekliomis operacijomis vien todėl, kad juos abu paprastai gamina tas pats žmogus. Bendras operatorius yra pajėgumų apribojimas.
Jei į kitą etapą galima perduoti dalį partijos, apibrėžkite patvirtintą perdavimo sąlygą. Nemanykite, kad užbaigus pirmąją detalę jau galima pradėti kitą visos partijos apdirbimo etapą.
Galiausiai patikrinkite, ar maršrutas, brėžinys ir BOM atitinka tą pačią gaminio redakciją. Paskirkite žmogų, atsakingą už maršruto peržiūrą pasikeitus konstrukcijai, įrangai ar gamybos būdui. Sutarkite, kaip nauja redakcija paveiks jau į gamybą paleistus darbus. Nemanykite, kad pakeitus numatytąjį gaminio maršrutą visi esami užsakymai savaime bus atnaujinti teisingai.
Kartu su operatoriumi ir planuotoju pagal parengtą maršrutą peržiūrėkite neseniai vykdyto užsakymo eigą. Trūkstamus etapus, pasenusias trukmes ir netinkamas alternatyvas lengviau pastebėti drauge nei vien žiūrint į planavimo ekraną.
Su SkyPlanner paverskite maršrutą aktualiu gamybos tvarkaraščiu
SkyPlanner sistemoje gaminio proceso žingsniai susieja gamybos būdą su tvarkaraščio sudarymu. Jūs nustatote žingsnių seką, priskiriate jiems tinkamus darbo centrus ir įvedate atitinkamas trukmes, paruošimo bei laukimo po operacijos laiką. Trukmė gali būti skaičiuojama pagal laiką vienai detalei, detalių skaičių per laiko vienetą arba fiksuotą trukmę.
Veleno pavyzdyje tai yra pjovimas, tekinimas, šlifavimas ir patikra, o tekinimo operacijai galima rinktis bet kurias iš dviejų patvirtintų tekinimo staklių. Pagal užsakymo kiekį ir technologiniame maršrute nurodytas laiko normas apskaičiuojama darbų apimtis, kuriai reikia sudaryti tvarkaraštį.
Arcturus – SkyPlanner dirbtinio intelekto variklis, sudarantis tvarkaraščius – suplanuoja operacijas pagal nustatytus pajėgumus, operacijų tarpusavio priklausomybes ir prioritetus. Gantt rodinyje matyti, kur ir kada numatyta atlikti darbus. Galite įvertinti, ar užsakymas telpa į tvarkaraštį, kuris išteklius jį stabdo ir kaip pakeitimas paveikia vėlesnes operacijas.
Šis skirtumas svarbus: jūs patvirtinate gamybos metodą ir tinkamus išteklius, o Arcturus sudaro tvarkaraštį laikydamasis šių ribų. Jis nesugalvoja nepatvirtinto proceso vien tam, kad užsakymas būtų įvykdytas iki nustatyto termino.
Tvarkaraštis sudaromas pagal jūsų prioritetus. Jei velenų užsakymas tampa skubus, pakeiskite jo prioritetą ir peržiūrėkite perskaičiuotą tvarkaraštį, užuot atskirai perkėlinėję jo operacijas keliose darbų eilėse. Taisyklės ir užraktai leidžia išsaugoti planavimo sprendimus, kurie neturėtų keistis. Įjungus automatinį tvarkaraščio perskaičiavimą, reikšmingi gamybos pokyčiai gali paskatinti perplanavimą, tačiau šios taisyklės ir užraktai lieka galioti.
Kai operacijos gali iš dalies vykti vienu metu, SkyPlanner leidžia nustatyti minimalų užbaigtumo lygį: kokia ankstesnės operacijos dalis turi būti atlikta, kad galėtų prasidėti kita. Tam laukimo laikas po operacijos turi būti lygus nuliui. Šį nustatymą naudokite tik tada, kai realus procesas leidžia operacijoms persidengti. Laukimo etapas neturėtų būti pašalintas vien tam, kad plane gamyba atrodytų trumpesnė.
Sudarant tvarkaraštį galima atsižvelgti ir į medžiagų prieinamumą, jei ši funkcija įjungta ir pateikti aktualūs medžiagų duomenys. Taip vien technologinio maršruto buvimas nelaikomas įrodymu, kad užduotį jau galima pradėti.
Nauda ypač akivaizdi įvairių gaminių gamybos ceche (job shop), kai skirtingi gaminiai bendromis staklėmis apdorojami pagal skirtingus technologinius maršrutus. Proceso žinios lieka maršrute, o prioritetus ir toliau valdote jūs. SkyPlanner sudaro tvarkaraštį visiems dėl tų pačių pajėgumų konkuruojantiems užsakymams. Susipažinkite su SkyPlanner tvarkaraščių sudarymo funkcijomis.
Kas pasikeitė Mamec įmonėje
Suomijos įmonė Mamec, gaminanti maišymo įrangą ir aukštųjų technologijų gaminius pagal užsakymą, turėjo tūkstančius tarpusavyje susijusių gamybos užsakymų. Prieš įdiegiant SkyPlanner, meistrai ir gamybos vadovas nustatydavo darbų prioritetus pagal popieriniuose užsakymuose nurodytas pristatymo datas. Rankiniu būdu valdyti užsakymų tarpusavio priklausomybes buvo pernelyg sunku, o įmonei trūko patikimo bendro gamybos apkrovos vaizdo.
Mamec pasirinko SkyPlanner dėl galimybės prisitaikyti prie nuolat kintančios gamybos ir integravo jį su Oscar ERP. Dabar SkyPlanner atlieka pagrindinį tvarkaraščių sudarymo darbą, atsižvelgdamas į ribotus pajėgumus. Savaitei užrakintos darbų eilės padeda staklių operatoriams žinoti, kokie darbai laukia toliau, ir pasiruošti būsimoms užduotims, kol vyksta ilgos apdirbimo operacijos.
Mamec kuria gaminius pagal sudėtingus klientų reikalavimus, todėl gamybos seką gali tekti keisti ne kartą. Naudojant SkyPlanner lengviau įvertinti šių pakeitimų poveikį, tad komanda gali aiškiau pasakyti klientams, ką gali pažadėti.
Mamec teigia, kad įdiegus sistemą sumažėjo planavimo darbo krūvis, pagerėjo pristatymo patikimumas, o optimizuota darbų seka padėjo sumažinti darbo centrų prastovas. Įmonės patirtis rodo, kodėl verta derinti technologinius maršrutus tarpusavyje, o ne vertinti kiekvieną gamybos užsakymą kaip atskirą operacijų sąrašą.
Skaitykite apie Mamec patirtį naudojant SkyPlanner.
Išsaugokite proceso žinias. Nebeperdėliokite darbų eilių.
Jūsų ERP sistemoje jau gali būti naudingų technologinių maršrutų. Norint geriau sudaryti tvarkaraščius, nebūtina pirmiausia jos pakeisti. SkyPlanner integruojamas su bet kuria ERP ar MES sistema per atvirą REST API, todėl esami užsakymų ir gamybos duomenys gali būti naudojami dirbtiniu intelektu pagrįstam tvarkaraščių sudarymui.
Pradėkite nuo vieno tipinio technologinio maršruto, patvirtintų alternatyvių staklių ir ištekliaus, kuris dažniausiai stabdo užsakymo vykdymą. SkyPlanner gali parodyti, kaip šios operacijos dera su kitais jūsų darbais, ir suteikti aiškesnį pagrindą prioritetams bei pristatymo įsipareigojimams nustatyti.
Užsisakykite SkyPlanner pristatymą, kad galėtume aptarti šį technologinį maršrutą ir neseniai kilusią tvarkaraščio sudarymo problemą. Jei pirmiausia norite patys susipažinti su planavimu sistemoje, išbandykite SkyPlanner su demonstraciniais duomenimis.
Jussi Mäntylä
Gamybos planavimo specialistas, SkyPlanner


