


A cikk tartalma
- Mi a technológiai útvonal?
- Példa technológiai útvonalra: egy sorozat tengely gyártása
- Előbb tegye használhatóvá az útvonalat, csak utána kérjen szállítási dátumot
- Rögzítse a kapacitást lekötő vagy a továbbhaladást meghatározó munkát
- Ne csak a szokásos gépet, hanem a jóváhagyott alternatívákat is rögzítse
- Minden időadatnál adja meg a számítás alapját
- Ellenőrizze a függőségeket, és tartsa naprakészen az útvonalat
- Készítsen az útvonalból naprakész ütemtervet a SkyPlanner segítségével
- Mit változtatott ez a Mamecnél?
- Őrizze meg a technológiai tudást. Ne építse újra folyton a munkasorokat.
Az alkatrésznek van jóváhagyott technológiai útvonala, a gyártási rendelésnek pedig határideje. A tervezőnek mégis meg kell határoznia, melyik gép végzi az egyes műveleteket, minek kell előbb elkészülnie, és hogy a rendelés időben kiszállítható-e.
A technológiai útvonal a gyártási folyamat kérdéseire ad választ, a gyártási ütemterv pedig az időzítésre. Mindkettő jobban használható, ha ezeket a szerepeket különválasztjuk: Ön meghatározza, hogyan gyártható le a termék, a SkyPlanner pedig a többi rendelés mellett beütemezi ezt a munkát a rendelkezésre álló kapacitásra.
Így lesz az ERP-ben tárolt technológiai útvonalból az üzemben követhető terv. Az útvonal megbízható bemeneti adatokat ad az ütemezéshez; a SkyPlanner kezeli az ugyanazokért a kapacitásokért versengő gyártási feladatokat, a függőségeket és a prioritásokat, így nem kell minden gép feladatsorát kézzel újra összeállítania.
Mi a technológiai útvonal?
A technológiai útvonal meghatározza a termék elkészítéséhez szükséges műveleteket, azok előírt sorrendjét, a végrehajtásukra alkalmas erőforrásokat, valamint az átállási és megmunkálási időket. Leírja, hogyan jut el a termék a gyártás során a kiinduló anyagtól a késztermékig. Ebben az összefüggésben a gyártási útvonal ugyanezt jelenti.
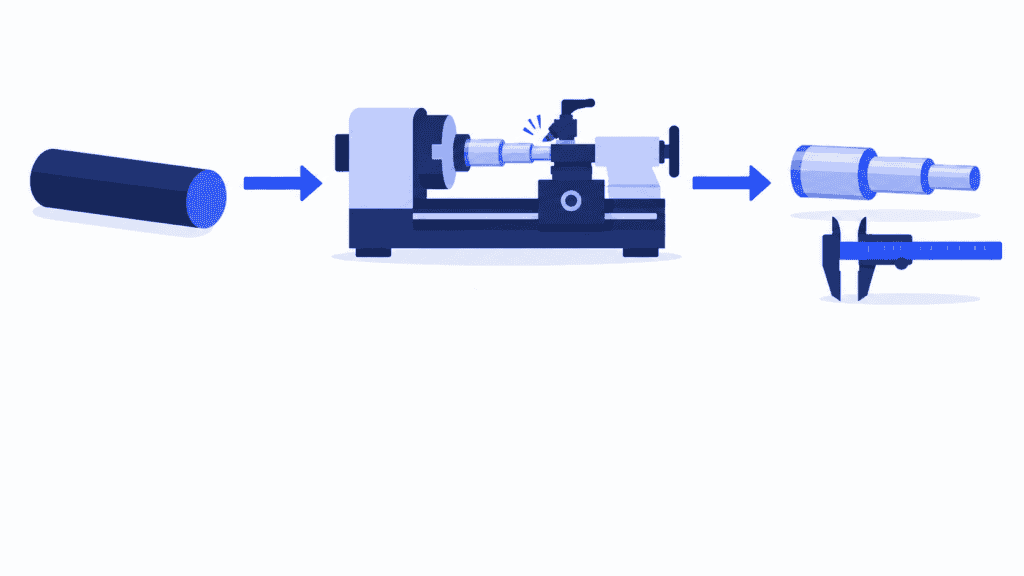
Egy forgácsolt tengely technológiai útvonala például fűrészelésből, esztergálásból, köszörülésből és ellenőrzésből állhat. A műveletekhez azonban nem elég nevet rendelni: azt is meg kell adni, mely gépek használatát hagyták jóvá, hogyan függ az időigényük a mennyiségtől, és minek kell rendelkezésre állnia az indításukhoz.
A technológiai útvonal a kapacitásigény becslését és a gyártási feladatok költségszámítását is segíti. Helyet azonban nem foglal a gép feladatsorában. Lehet, hogy a jóváhagyott eszterga már foglalt, a szükséges gépkezelő nincs műszakban, vagy az anyag még nem érkezett meg. Ezeket a körülményeket az ütemezés során kell figyelembe venni.
Három dokumentum egészíti ki egymást:
- Az anyagjegyzék (BOM) határozza meg a szükséges anyagokat és alkatrészeket. A tengely esetében ide tartozik az előírt rúdanyag is.
- A technológiai útvonal írja le azokat a műveleteket, amelyekkel ezekből az anyagokból és alkatrészekből késztermék lesz.
- A gyártási rendelés egy adott feladathoz meghatározott mennyiségű termék elkészítését kéri. Műveleteit ezután az érvényes technológiai útvonal és az aktuális gyártási körülmények alapján ütemezik.
A műveleti lap vagy a gyártáskísérő lap az adott feladatot végzők számára mutatja be a technológiai útvonalat, gyakran utasításokkal és az elvégzett munka nyilvántartásával együtt. Nem helyettesíti az azonos erőforrásokat használó összes gyártási feladat ütemezését. Ismerje meg, hogyan kapcsolják össze a gyártási rendelések a rendelést az üzemben végzett munkával.
Példa technológiai útvonalra: egy sorozat tengely gyártása
Tegyük fel, hogy 20 forgácsolt tengelyre érkezik rendelés. A jóváhagyott technológiai útvonal négy műveletből áll, és minden műveletet a teljes sorozaton befejeznek, mielőtt megkezdenék a következőt. Az anyag rendelkezésre áll. A szemléltető példában szereplő idők műveletenként egy átállással és a darabok egymás utáni megmunkálásával számolnak; nincs átfedés, és sem az anyagmozgatási, sem a sorban állási időt nem vesszük figyelembe.
| Művelet | Indítás feltétele | Alkalmas munkaállomás | Átállási idő sorozatonként | Megmunkálási idő tengelyenként | 20 tengely időigénye |
|---|---|---|---|---|---|
| Előgyártmányok fűrészelése | Az anyag rendelkezésre áll | 1. fűrészgép | 15 perc | 2 perc | 55 perc |
| Tengelyek esztergálása | A fűrészelés befejeződött | 1. eszterga vagy 2. eszterga | 25 perc | 6 perc | 145 perc |
| Tengelyek köszörülése | Az esztergálás befejeződött | 1. köszörűgép | 20 perc | 3 perc | 80 perc |
| Ellenőrzés | A köszörülés befejeződött | 1. ellenőrző munkahely | 10 perc | 1 perc | 30 perc |
Ebben a példában mindkét esztergára azonos, jóváhagyott átállási és megmunkálási idők vonatkoznak. A valóságban egy alternatív géphez más szerszámozásra, előkészítésre vagy megmunkálási időre lehet szükség.
Az esztergálás időigénye 25 perc átállási idő + 20 tengely × 6 perc = 145 perc. A teljes technológiai útvonalon a tétel átállási és megmunkálási ideje összesen 310 perc. Ennyi munkát kell beilleszteni a gyártásba; ez nem jelenti azt, hogy a rendelés az indítás engedélyezésétől számított 310 perc múlva elkészül. A gyártási ütemterv sablonja bemutatja a következő lépést: a műveletek ütemezését a gépek és a gépkezelők rendelkezésre álló idejére.
Tegyük fel, hogy az 1. eszterga teljesen leterhelt, a 2. esztergán viszont van szabad kapacitás. Mivel a technológiai útvonal mindkettőt alkalmasnak jelöli, az esztergálás másik gépre is ütemezhető. Utána azonban a köszörűgépen is helyet kell találni a munkának. A tengelyek korábbi esztergálása csak akkor hasznos, ha az egész rendelés előrehaladását segíti.
Itt kapcsolódik össze a technológiai útvonal és a gyártásütemezés. Az útvonal megadja a megengedett gyártási lépéseket; az ütemezés pedig szabad időt keres ezekhez a többi rendelés kapacitásigényét is figyelembe véve.
Előbb tegye használhatóvá az útvonalat, csak utána kérjen szállítási dátumot
Kezdje olyan termékkel, amelynek tényleges gyártási folyamatát az azt készítő munkatársakkal együtt ellenőrizni tudja. Nem az a cél, hogy a lehető leghosszabb leírás készüljön. Olyan technológiai útvonalra van szükség, amely elég világosan írja le a munkát ahhoz, hogy emlékezetből pótolt adatok nélkül is ütemezhető legyen.
Rögzítse a kapacitást lekötő vagy a továbbhaladást meghatározó munkát
Sorolja fel a termékhez valóban szükséges műveleteket, beleértve az előírt ellenőrzéseket és a külső megmunkálást is. Egy tevékenységet akkor érdemes önálló műveletként felvenni, ha külön erőforrást használ, számottevő az időigénye, vagy a befejezése feltétele a következő szakasz indításának.
Ha egy ellenőrzés kimarad a tervből, úgy tűnhet, hogy a rendelés már azelőtt továbbléphet, hogy a minőségellenőrzés jóváhagyta volna. Egy kihagyott alvállalkozói művelet miatt nem látszik a saját gyáron kívül töltött idő. Mindkét esetben könnyebben tarthatónak tűnhet a szállítási határidő, mint amilyen valójában.
A részletes munkautasításokat az adott művelethez kapcsolja, ne terhelje velük a technológiai útvonal leírását. Az útvonal a sorrendet és az erőforrásigényt mutatja, az utasítás pedig azt magyarázza el, hogyan kell helyesen elvégezni a munkát.
Ne csak a szokásos gépet, hanem a jóváhagyott alternatívákat is rögzítse
Tisztázza, mely munkaállomások képesek ténylegesen teljesíteni a termék követelményeit. Vegye fel a jóváhagyott alternatívákat is, hogy az ütemezéshez legyenek használható lehetőségek, ha a szokásos gép foglalt. Ne jelölje alkalmasnak a részleg minden gépét pusztán azért, mert hasonló megmunkálásra használják.
Az alternatív gépnek meg kell felelnie az alkatrész méreteinek és tűréseinek, valamint a szerszámozási és gépkezelői követelményeknek. Egy lassabb, de jóváhagyott gépen olykor korábban elkészülhet a rendelés, mert hamarabb felszabadul. Egy szabad, de alkalmatlan gép viszont egyáltalán nem segít.
A gépválasztást is különítse el a gyártási eljárás megválasztásától. Két alkalmas eszterga általában egyetlen esztergálási műveletet jelent, amely a két gép bármelyikére kiosztható, nem pedig két esztergálási műveletet. Eltérő gyártási módszerhez másik jóváhagyott technológiai útvonalra lehet szükség, nem csupán egy további erőforrásra ugyanannál a lépésnél.
Minden időadatnál adja meg a számítás alapját
Különítse el a gyártási tételenkénti előkészítést a darabonkénti megmunkálástól. Adja meg a mértékegységeket, azt, hogy az idők milyen mennyiségre vonatkoznak, valamint a rögzített időtartamú szakaszokat. A tengelyek példájában a beállítást egyszer kell elvégezni, míg a megmunkálási idő a tengelyek számával nő.
Más folyamatokhoz más időmodell szükséges. Egy kemence meghatározott ideig kezelhet egy tételt, egy gyártósor pedig kibocsátási sebességgel jellemezhető. A hűlés vagy a kikeményedés késleltetheti a következő műveletet anélkül, hogy a várakozás teljes ideje alatt gépkezelőre lenne szükség.
A sorban állási időt ne számítsa bele a gépi megmunkálás idejébe. Ellenkező esetben a múlt heti túlterhelt feladatsor okozta késés a következő heti ütemtervben túlbecsült munkaigényként jelenik meg. Az előkészítés idejét is tartsa külön láthatóan: az átállási idő csökkentése más javítási lehetőséget jelent, mint a forgácsolási ciklus gyorsítása.
Ellenőrizze a függőségeket, és tartsa naprakészen az útvonalat
Rögzítse, minek kell elkészülnie az egyes műveletek indítása előtt. Tartsa meg a valódi műszaki és minőségi korlátokat, de vizsgálja felül a függőségnek tekintett megszokásokat. Két egymástól független részegység gyártását nem kell egymás utánra előírni pusztán azért, mert rendszerint ugyanaz az ember készíti mindkettőt; a közös kezelő kapacitáskorlátot jelent.
Ha részleges sorozatok is továbbadhatók, határozza meg a továbbadás jóváhagyott feltételét. Ne feltételezze, hogy az első darab elkészülte után a következő szakasz már a teljes sorozattal elindulhat.
Végül ellenőrizze, hogy a technológiai útvonal, a rajz és a BOM ugyanarra a termékverzióra vonatkozik-e. Jelöljön ki felelőst az útvonal felülvizsgálatára arra az esetre, ha változik a konstrukció, a berendezés vagy a gyártási módszer. Egyezzenek meg abban, hogyan érinti egy verzióváltás a már kiadott munkákat; ne feltételezzék, hogy a termék alapértelmezett útvonalának módosítása minden meglévő rendelést megfelelően frissít.
Egy gépkezelővel és egy tervezővel közösen nézzék végig egy közelmúltbeli rendelés útját az elkészült útvonalon. Együtt könnyebb észrevenni a hiányzó szakaszokat, az elavult időadatokat és a használhatatlan alternatívákat, mint csupán a tervezési képernyőt nézve.
Készítsen az útvonalból naprakész ütemtervet a SkyPlanner segítségével
A SkyPlanner rendszerében a termék műveleti lépései kapcsolják össze a gyártási módszert az ütemezéssel. Ön sorrendben megadja a lépéseket, hozzárendeli az alkalmas munkaállomásokat, és rögzíti a szükséges időtartamokat, valamint az átállási és befejezési időket. Az időszámítás alapja lehet a darabonkénti idő, az időegységenként gyártott darabszám vagy egy állandó időtartam.
A tengely példájában ez fűrészelést, esztergálást, köszörülést és ellenőrzést jelent; az esztergáláshoz mindkét jóváhagyott eszterga rendelkezésre áll. A rendelési mennyiség alapján a technológiai útvonal időadataiból kiszámítható az ütemezendő munka.
Az Arcturus, a SkyPlanner ütemezésre szolgáló mesterséges intelligenciája a beállított kapacitások, függőségek és prioritások alapján ütemezi a műveleteket. A Gantt-nézet megmutatja, hol és mikor kerül sor a munkára. Láthatja, hogy a rendelés belefér-e az ütemtervbe, melyik erőforrás késlelteti, és hogyan hat egy változtatás a későbbi műveletekre.
Fontos a feladatok elhatárolása: Ön hagyja jóvá a gyártási eljárást és azt, hogy mely erőforrások használhatók; az Arcturus ezek keretein belül számítja ki az ütemtervet. Nem talál ki jóvá nem hagyott eljárást azért, hogy tarthatóvá váljon egy határidő.
A számítást az Ön által megadott prioritások vezérlik. Ha a tengelyekre szóló rendelés sürgőssé válik, módosítsa a prioritását, és tekintse át az újraszámított ütemtervet ahelyett, hogy a műveleteit külön-külön mozgatná több munkasorban. Szabályokkal és zárolásokkal megőrizheti azokat az ütemezési döntéseket, amelyeken nem szabad változtatni. Ha az automatikus újraütemezés engedélyezve van, a gyártás releváns változásai újratervezést indíthatnak el, miközben ezek a szabályok és zárolások továbbra is érvényben maradnak.
Az átfedő műveletekhez a SkyPlannerben minimális készültségi fok állítható be. Ez határozza meg, hogy az előző műveletnek meddig kell eljutnia ahhoz, hogy a következő elkezdődhessen. Ehhez nulla befejezési idő szükséges; csak akkor alkalmazza ezt a beállítást, ha a tényleges folyamat lehetővé teszi az átfedést. Egy várakozási szakaszt nem szabad elhagyni pusztán azért, hogy a terv rövidebbnek tűnjön.
Az anyagellátást figyelembe vevő ütemezés az anyagok rendelkezésre állásával is számolhat, ha a funkció engedélyezve van, és naprakész anyagadatokat kap. Így a technológiai útvonal megléte önmagában nem számít bizonyítéknak arra, hogy egy gyártási feladat indítható.
Az előny különösen jól látható a műhelyrendszerű gyártásban, ahol a különböző termékek eltérő technológiai útvonalakon haladnak a közösen használt gépeken. A gyártási folyamatról szerzett tudás az útvonalban marad, a prioritásokat pedig továbbra is Ön határozza meg. A SkyPlanner elvégzi az azonos kapacitásokért versengő rendelések ütemezését. Ismerje meg a SkyPlanner ütemezési funkcióit.
Mit változtatott ez a Mamecnél?
A keveréstechnikai berendezéseket és bérgyártásban csúcstechnológiai termékeket készítő finn Mamec több ezer, egymástól függő gyártási rendeléssel dolgozott. A SkyPlanner bevezetése előtt a művezetők és a gyártásvezető a papíralapú rendeléseken szereplő szállítási határidők alapján rangsorolták a munkákat. A függőségek kézi kezelése túl nehéz volt, és a vállalatnak nem volt megbízható, átfogó képe a gyártás terheléséről.
A Mamec azért választotta a SkyPlannert, mert képes alkalmazkodni a dinamikusan változó gyártáshoz, és integrálta az Oscar ERP rendszerrel. A véges kapacitású ütemezés alapvető számításait ma már a SkyPlanner végzi. Az egy-egy hétre zárolt munkasorokból a gépkezelők tudják, mi következik, és a hosszú megmunkálási ciklusok alatt előkészíthetik a soron következő gyártási feladatokat.
A Mamecnél a vevői igényekhez igazodó, összetett termékfejlesztés során többször is változhat a gyártási műveletek sorrendje. A SkyPlannerrel könnyebb felmérni ezek hatását, így a csapat megalapozottabban tudja közölni a vevőkkel, mit vállalhat.
A Mamec a saját bevezetése kapcsán kisebb tervezési munkaterhelésről, a szállítási határidők pontosabb betartásáról és az optimalizált munkasorrendnek köszönhetően kevesebb munkaállomási állásidőről számol be. Tapasztalataik megmutatják, miért érdemes a technológiai útvonalakat összehangolni ahelyett, hogy minden gyártási rendelést különálló műveletlistaként kezelnének.
Olvassa el a Mamec tapasztalatait a SkyPlannerrel.
Őrizze meg a technológiai tudást. Ne építse újra folyton a munkasorokat.
ERP rendszere már most is tartalmazhat jól használható technológiai útvonalakat. A jobb ütemezéshez nem feltétlenül kell lecserélnie a rendszert. A SkyPlanner a nyílt REST API-ján keresztül bármely ERP vagy MES rendszerrel integrálható, így a meglévő rendelési és gyártási adatokat összekapcsolja a mesterséges intelligencián alapuló ütemezéssel.
Kezdje egy jellemző technológiai útvonallal, az ahhoz jóváhagyott alternatív gépekkel és azzal az erőforrással, amely leggyakrabban késlelteti a rendelést. A SkyPlanner megmutathatja, hogyan illeszthetők be ezek a műveletek a többi munka mellé, így egyértelműbb alapot ad a prioritások meghatározásához és a szállítási határidők vállalásához.
Foglaljon SkyPlanner-bemutatót, hogy átbeszélhessük ezt a technológiai útvonalat és egy közelmúltbeli ütemezési problémáját. Ha előbb inkább a tervezés menetét ismerné meg, próbálja ki a SkyPlannert demóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


