


In dit artikel
- Wat is een bewerkingsplan?
- Voorbeeld van een bewerkingsplan: een batch assen
- Maak het bewerkingsplan bruikbaar voordat u een leverdatum bepaalt
- Leg werk vast dat capaciteit vraagt of bepaalt wanneer de volgende stap kan starten
- Leg goedgekeurde alternatieven vast, niet alleen de gebruikelijke machine
- Leg bij elke tijd vast waarop die is gebaseerd
- Controleer afhankelijkheden en houd de bewerkingsvolgorde actueel
- Maak van het bewerkingsplan een actueel productieschema met SkyPlanner
- Wat dit voor Mamec veranderde
- Behoud uw proceskennis. Stel wachtrijen niet steeds opnieuw samen.
Voor het onderdeel is een goedgekeurd bewerkingsplan vastgelegd. De productieorder heeft een leverdatum. Toch moet de planner nog bepalen welke machine elke bewerking uitvoert, wat eerst klaar moet zijn en of de order op tijd de deur uit kan.
De bewerkingsvolgorde beantwoordt de vragen over het proces. Het productieschema beantwoordt de vragen over de timing. Door die twee functies gescheiden te houden, haalt u meer uit beide: u legt vast hoe het product gemaakt kan worden, waarna SkyPlanner het werk naast uw andere orders inplant binnen de beschikbare capaciteit.
Zo maakt u de stap van een bewerkingsvolgorde in het ERP naar een plan waarmee de productievloer aan de slag kan. De bewerkingsvolgorde levert betrouwbare invoergegevens voor de planning. SkyPlanner houdt rekening met taken die om dezelfde capaciteit vragen, afhankelijkheden en prioriteiten, zonder dat u elke machinewachtrij met de hand opnieuw hoeft op te bouwen.
Wat is een bewerkingsplan?
Een bewerkingsplan legt vast welke bewerkingen nodig zijn om een product te maken, in welke volgorde ze moeten plaatsvinden, welke productiemiddelen ze kunnen uitvoeren en hoeveel instel- en bewerkingstijd ze vragen. Het beschrijft hoe het product de productie doorloopt, van uitgangsmateriaal tot eindproduct. In deze context wordt hiervoor ook de term bewerkingsvolgorde gebruikt.
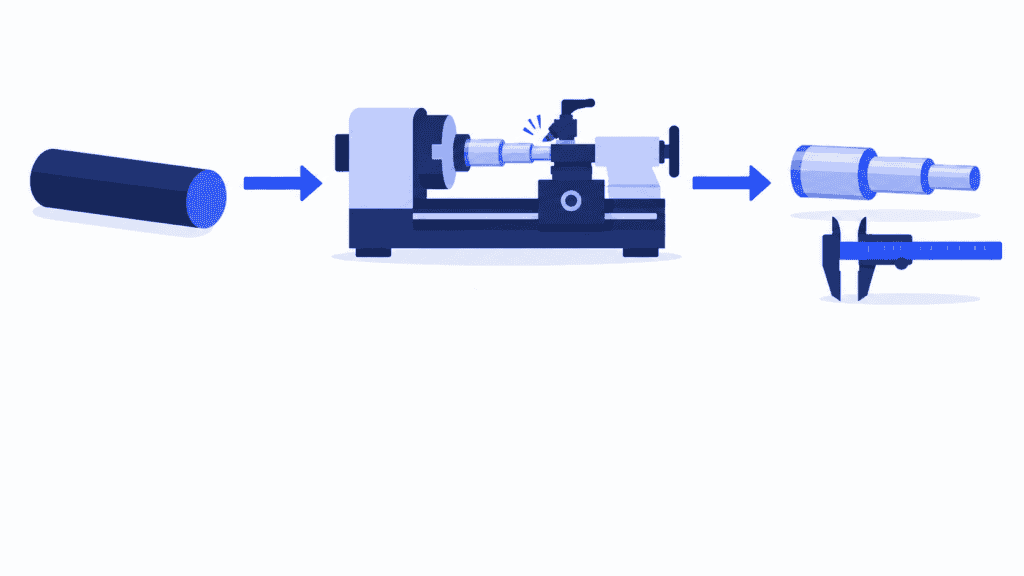
Voor een verspaande as kan de bewerkingsvolgorde bestaan uit zagen, draaien, slijpen en inspecteren. Bij elke bewerking is meer nodig dan alleen een naam: welke machines zijn goedgekeurd, hoe hangt de tijd af van het aantal stuks en wat moet gereed zijn voordat de bewerking kan beginnen?
Een bewerkingsvolgorde helpt ook bij het inschatten van de capaciteitsbehoefte en het berekenen van de orderkosten. Maar ze reserveert geen plek in de wachtrij van een machine. Een goedgekeurde draaibank kan al bezet zijn, de benodigde operator kan op dat moment geen dienst hebben of het materiaal kan nog onderweg zijn. Met die omstandigheden moet u rekening houden bij het inplannen.
Drie gegevensbronnen vullen elkaar aan:
- De stuklijst (BOM) vermeldt de benodigde materialen en onderdelen. Voor de as hoort daar het voorgeschreven stafmateriaal bij.
- De bewerkingsvolgorde beschrijft het werk waarmee die materialen en onderdelen worden omgezet in het eindproduct.
- De productieorder geeft aan hoeveel stuks van het product voor een bepaalde opdracht nodig zijn. De bewerkingen worden vervolgens ingepland op basis van de toepasselijke bewerkingsvolgorde en de actuele omstandigheden in de productie.
Een bewerkingskaart of ordergeleidekaart toont de bewerkingsvolgorde aan de mensen die een specifieke opdracht uitvoeren, vaak met instructies en registraties van afgerond werk. Daarmee zijn nog niet alle taken ingepland die dezelfde productiemiddelen gebruiken. Lees hoe productieorders de order verbinden met het werk op de productievloer.
Voorbeeld van een bewerkingsplan: een batch assen
Stel, u heeft een order voor 20 verspaande assen. De goedgekeurde bewerkingsvolgorde telt vier bewerkingen. De hele batch doorloopt elke bewerking voordat de volgende begint. Het materiaal ligt klaar. De tijden in dit voorbeeld gaan uit van één keer instellen per bewerking en het na elkaar bewerken van de afzonderlijke stuks, zonder overlap, transporttijd of toeslag voor wachttijd.
| Bewerking | Voorwaarde voor start | Geschikt werkcentrum | Insteltijd per batch | Bewerkingstijd per as | Benodigde tijd voor 20 assen |
|---|---|---|---|---|---|
| Uitgangsmateriaal zagen | Materiaal gereed | Zaag 1 | 15 min | 2 min | 55 min |
| Assen draaien | Zagen afgerond | Draaibank 1 of Draaibank 2 | 25 min | 6 min | 145 min |
| Assen slijpen | Draaien afgerond | Slijpmachine 1 | 20 min | 3 min | 80 min |
| Inspecteren | Slijpen afgerond | Meetbank 1 | 10 min | 1 min | 30 min |
In dit voorbeeld gelden voor beide draaibanken dezelfde goedgekeurde instel- en bewerkingstijden. In de praktijk kan een alternatief andere gereedschappen, voorbereiding of bewerkingstijd vragen.
Voor het draaien is 25 minuten insteltijd + 20 assen × 6 minuten = 145 minuten nodig. Voor alle bewerkingen samen vraagt de batch 310 minuten aan instel- en bewerkingstijd. Die tijd moet in de productie worden ingepland; het betekent niet dat de order 310 minuten na vrijgave klaar is. Het sjabloon voor een productieschema laat de volgende stap zien: bewerkingen inplannen op de momenten waarop machines en operators beschikbaar zijn.
Stel nu dat Draaibank 1 volledig bezet is, terwijl Draaibank 2 nog ruimte heeft. Omdat beide machines in de bewerkingsvolgorde als geschikt zijn aangemerkt, is er een extra mogelijkheid om het draaien in te plannen. Daarna moet er nog steeds ruimte op de slijpmachine worden gevonden. De assen eerder draaien heeft alleen zin als de hele order daardoor verder komt.
Hier komen de bewerkingsvolgorde en het productieschema samen. De bewerkingsvolgorde beschrijft het toegestane proces; bij het inplannen wordt gezocht naar beschikbare tijd voor dat proces, terwijl ook andere orders capaciteit nodig hebben.
Maak het bewerkingsplan bruikbaar voordat u een leverdatum bepaalt
Begin met een product waarvan u het werkelijke productieproces kunt controleren met de mensen die het maken. Het doel is niet om zo veel mogelijk gegevens vast te leggen. Het doel is een bewerkingsvolgorde die het werk duidelijk genoeg beschrijft om het in te plannen, zonder ontbrekende informatie uit het hoofd te moeten aanvullen.
Leg werk vast dat capaciteit vraagt of bepaalt wanneer de volgende stap kan starten
Maak een overzicht van de bewerkingen die het product daadwerkelijk nodig heeft, inclusief verplichte inspecties en uitbestede bewerkingen. Leg een activiteit als aparte bewerking vast als ze een afzonderlijk productiemiddel gebruikt, een relevante tijdsduur heeft of een voorwaarde vormt voor de start van de volgende fase.
Als een inspectie ontbreekt, lijkt het in de planning alsof de order verder kan voordat de kwaliteitscontrole deze heeft vrijgegeven. Als een uitbestede bewerking ontbreekt, blijft de tijd buiten uw eigen fabriek onzichtbaar. In beide gevallen kan de leverdatum daardoor haalbaarder lijken dan die in werkelijkheid is.
Koppel gedetailleerde werkinstructies aan de bewerking, maar laat ze het overzicht van de bewerkingsvolgorde niet overschaduwen. De bewerkingsvolgorde toont de volgorde en de benodigde productiemiddelen; de instructie legt uit hoe het werk correct wordt uitgevoerd.
Leg goedgekeurde alternatieven vast, niet alleen de gebruikelijke machine
Ga na welke werkcentra daadwerkelijk aan de producteisen kunnen voldoen. Neem goedgekeurde alternatieven op, zodat er bij het inplannen bruikbare opties zijn wanneer de gebruikelijke machine bezet is. Merk niet elke machine op een afdeling als geschikt aan alleen omdat ze een vergelijkbaar proces uitvoert.
Het alternatief moet passen bij de afmetingen en toleranties van het onderdeel, de benodigde gereedschappen en de eisen aan de operator. Een langzamere, goedgekeurde machine kan een order soms eerder afronden doordat ze eerder beschikbaar is. Een vrije maar ongeschikte machine biedt geen oplossing.
Maak ook onderscheid tussen een machinekeuze en een proceskeuze. Twee geschikte draaibanken betekenen doorgaans één draaibewerking die aan een van beide machines wordt toegewezen, niet twee draaibewerkingen. Voor een andere productiemethode kan een andere goedgekeurde bewerkingsvolgorde nodig zijn, in plaats van alleen een extra productiemiddel bij dezelfde stap.
Leg bij elke tijd vast waarop die is gebaseerd
Maak onderscheid tussen voorbereiding per batch en bewerking per stuk. Vermeld de eenheden, op welke hoeveelheid de tijden betrekking hebben en welke processtappen een vaste duur hebben. In het voorbeeld met de assen wordt één keer ingesteld, terwijl de bewerkingstijd toeneemt met het aantal assen.
Andere processen vragen om andere rekenmodellen. Een oven kan een batch gedurende een vaste tijd behandelen; voor een lijn kan de productie per tijdseenheid worden gebruikt. Afkoelen of uitharden kan de volgende bewerking vertragen zonder dat er tijdens de hele wachttijd een operator nodig is.
Neem wachttijd in de machinewachtrij niet op in de bewerkingstijd. Anders wordt een vertraging door de volle wachtrij van vorige week een te hoge capaciteitsbehoefte in het productieschema van volgende week. Houd ook de voorbereiding zichtbaar: insteltijd verkorten biedt een andere verbetermogelijkheid dan de verspaningscyclus versnellen.
Controleer afhankelijkheden en houd de bewerkingsvolgorde actueel
Leg vast wat afgerond moet zijn voordat elke bewerking start. Behoud de echte technische en kwaliteitseisen, maar toets gewoonten die ten onrechte als afhankelijkheid zijn vastgelegd. Twee onafhankelijke subassemblages hoeven niet na elkaar te worden gemaakt alleen omdat meestal dezelfde persoon ze allebei maakt. Die gedeelde operator is een capaciteitsbeperking.
Als deelbatches door mogen naar de volgende stap, leg dan de goedgekeurde voorwaarde voor die overdracht vast. Ga er niet van uit dat de volgende fase voor de hele batch kan starten zodra het eerste stuk klaar is.
Controleer tot slot of de bewerkingsvolgorde, tekening en BOM bij dezelfde productrevisie horen. Wijs iemand aan die verantwoordelijk is voor het beoordelen van de bewerkingsvolgorde wanneer het ontwerp, de apparatuur of de productiemethode verandert. Spreek af wat een revisie betekent voor al vrijgegeven werk. Ga er niet van uit dat een wijziging in de standaardbewerkingsvolgorde van het product automatisch elke bestaande order correct aanpast.
Loop samen met een operator en een planner een recente order door aan de hand van de vastgelegde bewerkingsvolgorde. Door die samen te beoordelen, ontdekt u ontbrekende fasen, verouderde tijden en onbruikbare alternatieven gemakkelijker dan wanneer u alleen naar het planningsscherm kijkt.
Maak van het bewerkingsplan een actueel productieschema met SkyPlanner
In SkyPlanner vormen de processtappen van een product de verbinding tussen de productiemethode en de planning. U legt de stappen in de juiste volgorde vast, wijst de werkcentra toe die ze mogen uitvoeren en voert de bijbehorende bewerkingsduur, insteltijd en wachttijd na bewerking in. De tijd kan worden berekend op basis van tijd per stuk, stuks per tijdseenheid of een vaste duur.
In het voorbeeld van de assen gaat het om zagen, draaien, slijpen en controleren. Voor het draaien zijn beide goedgekeurde draaibanken beschikbaar. De orderhoeveelheid bepaalt op basis van de tijden in de bewerkingsvolgorde hoeveel werk er moet worden ingepland.
Arcturus, de AI-planningsengine van SkyPlanner, plant de bewerkingen in op basis van de ingestelde capaciteit, afhankelijkheden en prioriteiten. In de Gantt-weergave ziet u waar en wanneer het werk is ingepland. U ziet of de order in de planning past, welk productiemiddel de voortgang belemmert en wat een wijziging betekent voor de volgende bewerkingen.
Dat onderscheid is belangrijk: u keurt de productiemethode goed en bepaalt welke productiemiddelen daarvoor mogen worden ingezet. Arcturus berekent de planning binnen die grenzen. Het bedenkt geen niet-goedgekeurd proces om een leverdatum toch te kunnen halen.
Uw prioriteiten zijn leidend bij de berekening. Krijgt de order voor de assen spoed, pas dan de prioriteit aan en bekijk de opnieuw berekende planning, in plaats van de bewerkingen afzonderlijk in meerdere wachtrijen te verschuiven. Met regels en vergrendelingen beschermt u planningsbeslissingen die moeten blijven staan. Als automatisch herplannen is ingeschakeld, kunnen relevante wijzigingen in de productie een nieuwe planning in gang zetten. Die regels en vergrendelingen blijven daarbij van kracht.
Voor overlappende bewerkingen biedt SkyPlanner een minimale voltooiingsgraad. Die bepaalt hoe ver de voorgaande stap gevorderd moet zijn voordat de volgende mag beginnen. Deze instelling vereist een wachttijd na bewerking van nul; gebruik haar alleen als het werkelijke proces overlap toestaat. Laat een wachtfase niet weg om de planning korter te laten lijken.
De planning kan ook rekening houden met materiaalbeschikbaarheid, mits die functie is ingeschakeld en actuele materiaalgegevens beschikbaar zijn. Zo wordt het bestaan van een bewerkingsvolgorde op zichzelf niet gezien als bewijs dat een taak klaar is om te worden uitgevoerd.
Het voordeel is vooral duidelijk in een job shop, waar verschillende producten volgens verschillende bewerkingsvolgorden door gedeelde machines gaan. Uw proceskennis blijft vastgelegd in de bewerkingsvolgorde en u houdt de prioriteiten zelf in de hand. SkyPlanner plant de orders die om dezelfde capaciteit concurreren. Bekijk de planningsfuncties van SkyPlanner.
Wat dit voor Mamec veranderde
Mamec, een Finse fabrikant van mengtechnologie die ook hightechproducten in opdracht vervaardigt, had duizenden productieorders die van elkaar afhankelijk waren. Vóór SkyPlanner bepaalden de leidinggevenden op de werkvloer en de productiemanager de prioriteiten aan de hand van leverdatums op papieren orders. Die afhankelijkheden handmatig beheren was te moeilijk en het bedrijf miste een betrouwbaar totaalbeeld van de productiebelasting.
Mamec koos SkyPlanner omdat het zich aan een dynamische productie kan aanpassen en koppelde het aan Oscar ERP. SkyPlanner verzorgt nu het basiswerk voor de planning met eindige capaciteit. De wachtrijen worden telkens voor een week vastgezet, zodat verspaners weten wat er daarna komt en tijdens lange bewerkingen alvast volgende taken kunnen voorbereiden.
De veeleisende, klantgestuurde productontwikkeling van Mamec kan de bewerkingsvolgorde herhaaldelijk veranderen. Met SkyPlanner zijn de gevolgen gemakkelijker te bepalen, waardoor het team klanten beter kan vertellen wat het kan toezeggen.
Mamec meldt dat de invoering heeft geleid tot minder planningswerk, een hogere leverbetrouwbaarheid en minder stilstand bij werkcentra dankzij een geoptimaliseerde werkvolgorde. Die ervaring laat zien hoe waardevol het is om bewerkingsvolgorden in samenhang te plannen, in plaats van elke productieorder als een afzonderlijke lijst met stappen te behandelen.
Lees over de ervaring van Mamec met SkyPlanner.
Behoud uw proceskennis. Stel wachtrijen niet steeds opnieuw samen.
Uw ERP bevat mogelijk al bruikbare bewerkingsvolgorden. U hoeft het niet eerst te vervangen om beter te kunnen plannen. SkyPlanner kan via zijn open REST API met elk ERP- of MES-systeem worden geïntegreerd en verbindt zo bestaande order- en productiegegevens met AI-gestuurde planning.
Begin met één representatieve bewerkingsvolgorde, de goedgekeurde alternatieve machines en het productiemiddel dat de order het vaakst ophoudt. SkyPlanner kan laten zien hoe die processtappen samen met uw overige werk kunnen worden ingepland. Dat geeft u een duidelijkere basis om prioriteiten te stellen en leverafspraken te maken.
Boek een SkyPlanner-demo om die bewerkingsvolgorde en een recent planningsprobleem te bespreken. Wilt u eerst zelf ervaren hoe het plannen werkt? Probeer SkyPlanner met demogegevens.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


