


In dit artikel
- Wat is job shop scheduling?
- Job shop, flow shop en make-to-order zijn verschillende begrippen
- Een uitgewerkt voorbeeld: moet de vrije freesmachine aan de volgende taak beginnen?
- Bepaal prioriteiten voor complete orders, niet voor afzonderlijke wachtrijen
- Maak de planning voor uw job shop in SkyPlanner
- 1. Leg voor elke bewerking een realistische plaats in de bewerkingsvolgorde en een tijdsduur vast
- 2. Modelleer de daadwerkelijk beschikbare capaciteit voor het werk
- 3. Stel prioriteiten en zet werk vast dat niet mag verschuiven
- 4. Controleer het resultaat tot en met de laatste bewerking
- Bereken de samenhangende planning opnieuw als de productie verandert
- Wat dit voor Mamec veranderde
- Geef uw job shop een plan dat op de productievloer uitvoerbaar is
- Veelgestelde vragen
- Wat is het verschil tussen inplannen en werk vrijgeven?
- Kunt u een job shop in Excel plannen?
- Betekent een kortere planning altijd een betere leverbetrouwbaarheid?
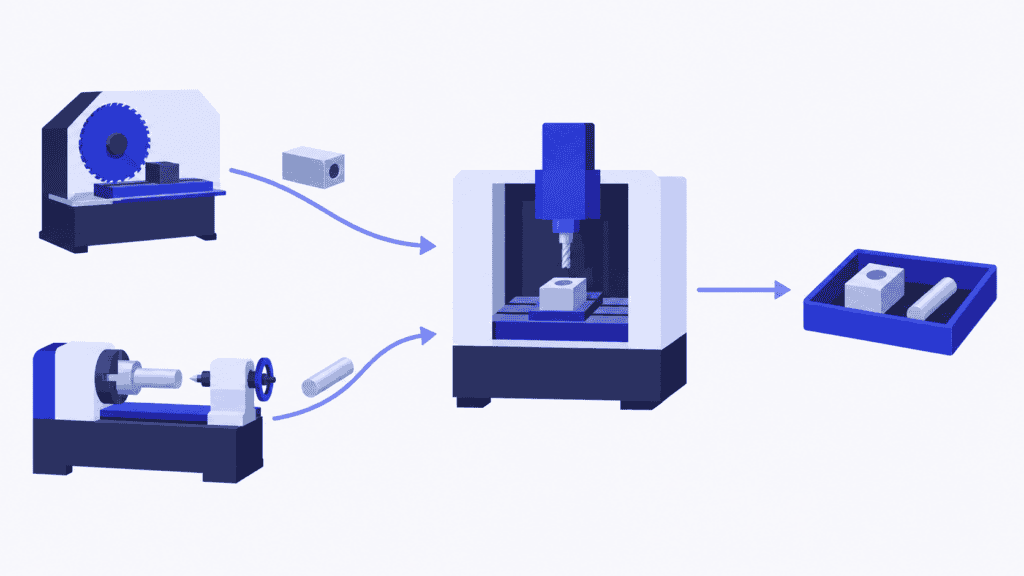
De freesmachine is vrij, een behuizing ligt klaar en de productieleider wil de productie op gang houden. Beginnen met frezen lijkt de logische keuze. Maar over een uur komt er een pen met spoed van de draaibank die dezelfde freesmachine nodig heeft. Zodra het frezen van de behuizing begint, komt de leverdatum van de pen al in gevaar.
Dit is de dagelijkse uitdaging in een job shop: de keuze voor de volgende taak op één machine heeft gevolgen voor orders die andere machines doorlopen. Een bezet werkcentrum betekent niet automatisch dat de fabriek het juiste werk aflevert.
Job shop scheduling brengt samenhang in die beslissingen. De bewerkingen van elke order worden ingepland in de beschikbare tijd van de productiemiddelen, met behoud van de bewerkingsvolgorde en de leverprioriteit. SkyPlanner APS berekent het productieschema voor u. Zo krijgt de productieleider een takenlijst op basis van een samenhangende planning, in plaats van opnieuw orders te moeten najagen en voorrang te geven.
Wat is job shop scheduling?
Job shop scheduling is het toewijzen en op volgorde inplannen van productiebewerkingen op gedeelde productiemiddelen, waarbij taken verschillende bewerkingsvolgordes kunnen volgen. Het bepaalt waar elke bewerking wordt uitgevoerd, wanneer die begint en eindigt en hoe die aansluit op de rest van de taak.
Een behuizing moet bijvoorbeeld worden gezaagd, gefreesd en geïnspecteerd. Een pen moet mogelijk worden gedraaid, gefreesd en geïnspecteerd. Beide orders gebruiken dezelfde freesmachine, maar geen van beide doorloopt één vaste productielijn. Een ander onderdeel kan dezelfde machines in een andere volgorde nodig hebben.
Niet alleen de order telt: de bewerking is de eenheid waarop u plant. Als een order vijf uur werk vraagt, weet u nog niet welke machine die uren nodig heeft of wanneer de volgende bewerking kan beginnen. De bewerkingsvolgorde legt de opeenvolgende stappen vast; het productieschema bepaalt wanneer en op welke productiemiddelen het werk wordt uitgevoerd.
Twee basisvoorwaarden zorgen dat het productieschema uitvoerbaar blijft:
- Een bewerking moet rekening houden met het voorafgaande werk waarvan ze afhankelijk is.
- Een productiemiddel mag niet meer gelijktijdig werk toegewezen krijgen dan het kan uitvoeren.
In het klassieke job-shop-planningsprobleem ligt voor elke bewerking vast welke machine ze uitvoert en verlopen de bewerkingen zonder onderbreking. In een echte fabriek spelen ook ploegendiensten, insteltijd, medewerkers, gereedschappen, materiaalbeschikbaarheid en voortgangsmeldingen mee. Dat zijn geen details die u achteraf kunt oplossen: ze bepalen of de volgende taak daadwerkelijk kan starten.
Job shop, flow shop en make-to-order zijn verschillende begrippen
In een flow shop doorlopen taken de machines in dezelfde volgorde. In een job shop kunnen de bewerkingsvolgordes verschillen. In een flexibele job shop kunnen sommige bewerkingen bovendien op meerdere geschikte machines worden uitgevoerd. Dan moet ook worden bepaald welke machine de bewerking uitvoert.
Make-to-order beschrijft waardoor de productie wordt gestart — een klantorder — en niet welke bewerkingsvolgorde in de fabriek wordt gevolgd. Een fabrikant die op order produceert, kan werken met verschillende bewerkingsvolgordes in een job shop of met een vaste bewerkingsvolgorde in een flow shop. Kleine series en maatwerkproducten komen vaak voor in een job shop, maar geen van beide bepaalt wat job shop scheduling inhoudt. Productie met een grote productvariatie en kleine volumes brengt een andere vraag met zich mee: hoe bied je een breed productassortiment aan zonder dat voorbereiding en wisselende werklasten de marge opslokken?
Deze gids behandelt productieplanning voor een job shop: het afstemmen van orders met verschillende bewerkingsvolgordes die dezelfde productiemiddelen gebruiken.
Een uitgewerkt voorbeeld: moet de vrije freesmachine aan de volgende taak beginnen?
Stel dat twee orders om 08:00 klaar zijn om in productie te gaan. Elk werkcentrum heeft een eigen operator en alle productiemiddelen zijn gedurende het hele voorbeeld beschikbaar. De onderstaande tijden omvatten al het werk dat voor die stap nodig is. Er zijn geen extra insteltijden, pauzes of verplaatsingen. Elke bewerking moet volledig afgerond zijn voordat de volgende begint en verloopt na de start zonder onderbreking.
| Order | Bewerkingsvolgorde en bewerkingstijden | Uiterlijk gereed |
|---|---|---|
| Behuizing | Zagen: 1 uur → Frezen: 3 uur → Inspectie: 1 uur | 15:00 |
| Pen | Draaien: 2 uur → Frezen: 1 uur → Inspectie: 1 uur | 12:00 |
De zaagmachine zaagt de behuizing van 08:00 tot 09:00. Tegelijkertijd draait de draaibank de pen van 08:00 tot 10:00. Om 09:00 kan de behuizing naar de freesmachine, maar de pen nog niet.
Als de freesmachine de eerste beschikbare taak oppakt, wordt de behuizing van 09:00 tot 12:00 gefreesd. De pen wacht en wordt vervolgens van 12:00 tot 13:00 gefreesd. De inspectie van de behuizing is om 13:00 klaar en die van de pen om 14:00. Alle bewerkingsvolgordes zijn correct gevolgd, maar de pen is twee uur te laat.
Als de planning de deadline van de pen veiligstelt, blijft de freesmachine tot 10:00 vrij. Daarna wordt de pen tot 11:00 gefreesd en vervolgens de behuizing tot 14:00. De inspectie van de pen is om 12:00 klaar en die van de behuizing om 15:00. Beide orders halen hun deadline.
| Resultaat | Eerste beschikbare taak eerst | Volgorde die de deadlines veiligstelt |
|---|---|---|
| Volgorde op de freesmachine | Behuizing, daarna pen | Pen, daarna behuizing |
| Pen gereed | 14:00 | 12:00 |
| Behuizing gereed | 13:00 | 15:00 |
| Beide orders gereed | 14:00 | 15:00 |
| Leverafspraken | Pen te laat | Beide nagekomen |
Het uur stilstand van de freesmachine is een bewuste keuze. Als u dat uur vult met een ononderbroken bewerking van drie uur, blokkeert u de spoedorder. Ook is eerder klaar zijn met alle orders samen niet automatisch beter: bij de eerste volgorde is alles om 14:00 gereed, maar wordt de leverafspraak voor de pen niet gehaald.
Bij twee orders kan een planner deze afweging overzien. Bij honderden bewerkingen speelt dezelfde vraag in veel wachtrijen tegelijk. SkyPlanner neemt dit samenhangende planningswerk voor zijn rekening, terwijl u bepaalt welke afspraken voorrang krijgen.
Bepaal prioriteiten voor complete orders, niet voor afzonderlijke wachtrijen
Een prioriteitsregel bepaalt welke beschikbare bewerking als volgende op een werkcentrum wordt uitgevoerd. Een productieschema kijkt naar de hele planningsperiode en de volledige bewerkingsvolgorde. Zulke regels zijn nuttig, maar een lokale regel moet wel aansluiten op de overkoepelende leverplanning.
| Methode | Wat krijgt voorrang? | Waar moet u op letten? |
|---|---|---|
| Eerst binnen, eerst aan de beurt | Werk dat als eerste binnenkwam | Een spoedorder die later binnenkomt, kan achter minder urgent werk moeten wachten |
| Vroegste leverdatum eerst | De order met de dichtstbijzijnde deadline | Voor een order met een latere leverdatum kan nog veel meer werk nodig zijn |
| Kortste bewerkingstijd eerst | Korte bewerkingen die kunnen starten | Lange bewerkingen kunnen steeds opnieuw naar achteren schuiven |
| Minste speling eerst | Het kleinste verschil tussen de beschikbare tijd en het resterende werk | Onrealistische schattingen van de resterende tijd geven een verkeerd beeld van de urgentie |
| Groeperen op basis van instellingen | Vergelijkbaar werk na elkaar uitvoeren | Besparen op insteltijd kan ten koste gaan van een leverafspraak |
Geen enkele regel lost alle planningsconflicten in een job shop op. In het voorbeeld is de pen nog niet eens klaar voor de freesmachine wanneer de behuizing aankomt. Een regel die alleen beschikbare taken rangschikt, kan geen rekening houden met de pen, tenzij de overkoepelende planning alvast capaciteit voor die pen vrijhoudt.
Wiskundige optimalisatie en heuristische zoekmethoden pakken dit bredere probleem aan door toewijzingen en volgordes te vergelijken binnen de geldende beperkingen. Het doel maakt daarbij verschil: het minimaliseren van de makespan, de totale tijdspanne tot alle taken gereed zijn, is iets anders dan het beperken van vertraging of het veiligstellen van een specifieke klantorder. U hoeft geen algoritme te kiezen om uw productie te laten draaien, maar u moet de planningssoftware wel duidelijk maken wat een goed resultaat is.
Als leverafspraken leidend zijn voor de productie, begint u met de datums waarop orders gereed moeten zijn en hun prioriteiten. Kijk daarna naar de belasting van knelpunten, het instelwerk en het onderhanden werk. Een productieschema dat efficiënt oogt maar spoedorders te laat oplevert, lost het verkeerde bedrijfsprobleem op.
Maak de planning voor uw job shop in SkyPlanner
SkyPlanner brengt bewerkingen, werkcentra, ploegendiensten, operators, prioriteiten en materialen samen in een productieschema dat rekening houdt met eindige capaciteit. De AI-planningsmotor Arcturus berekent waar en wanneer bewerkingen worden ingepland op basis van de ingestelde productiemiddelen en afhankelijkheden. De Gantt-weergave toont het resultaat als takenlijsten per werkcentrum en onderling verbonden processtappen.
Het praktische voordeel: u hoeft niet meer voor elke machine afzonderlijk de takenlijst opnieuw op te bouwen om te achterhalen wanneer één order gereed is. U kunt de ingeplande bewerkingsvolgorde volgen, zien waar de order wacht en nagaan wat een wijziging voor ander werk betekent.
1. Leg voor elke bewerking een realistische plaats in de bewerkingsvolgorde en een tijdsduur vast
Leg de processtappen vast, bepaal hun volgorde en geef aan welke werkcentra ze kunnen uitvoeren. Neem de bewerkings- en insteltijden op, evenals de noodzakelijke wachttijd tussen stappen. Een alternatieve machine is alleen bruikbaar als die geschikt is voor de betreffende bewerking.
SkyPlanner plant de bewerkingsvolgordes die u aanlevert; Arcturus bepaalt niet hoe het productieproces verloopt. Begin met een representatieve productfamilie en controleer de bewerkingsgegevens samen met de mensen die het werk uitvoeren. Een ontbrekende inspectie of een te optimistische inschatting van de insteltijd kan een mooi schema onuitvoerbaar maken.
SkyPlanner integreert met elk ERP- of MES-systeem via zijn open REST API. U kunt bestaande order- en productiegegevens gebruiken voor de planning, zonder een systeem te vervangen dat die gegevens al goed beheert. Spreek af welk systeem leidend is voor bewerkingsvolgordes, leverdata en voortgangsupdates, zodat de planning blijft aansluiten op de productie. Bekijk de integraties van SkyPlanner.
2. Modelleer de daadwerkelijk beschikbare capaciteit voor het werk
Leg de beschikbaarheid van werkcentra en de ploegendiensten vast. Houd vervolgens rekening met operators en andere relevante beperkingen van de productiemiddelen. Twee vrije machines kunnen niet tegelijkertijd een bewerking uitvoeren als beide continu dezelfde operator nodig hebben.
Eindige capaciteitsplanning voorkomt dat het plan uitgaat van capaciteit die al is toegewezen. Als planning op basis van materiaalbeschikbaarheid is ingeschakeld, wordt ook die beschikbaarheid meegenomen in de berekening. Houd deze gegevens actueel, zodat tekorten niet pas op de productievloer aan het licht komen nadat het werk is vrijgegeven.
3. Stel prioriteiten en zet werk vast dat niet mag verschuiven
Gebruik de dynamische prioriteiten van SkyPlanner om bij het berekenen van de planning de nadruk te leggen op de leverings- en productiefactoren die voor uw bedrijf belangrijk zijn. U bepaalt de prioriteiten; Arcturus berekent de planning binnen die prioriteiten.
Gebruik vergrendelingen wanneer ingepland werk niet mag verschuiven, bijvoorbeeld werk voor de korte termijn dat operators al hebben voorbereid. Zo vindt u een bruikbaar evenwicht: de rest van de planning kan worden aangepast zonder dat elke voorbereide taak als verplaatsbaar wordt beschouwd. Vergrendelen is een planningskeuze, geen reden om alles vast te zetten. Hoe meer werk u vastzet, hoe minder ruimte er overblijft om op veranderingen te reageren.
4. Controleer het resultaat tot en met de laatste bewerking
Controleer wanneer de volledige order gereed is, niet alleen het eerste vrije tijdslot of de volgende machine. In het voorbeeld met de behuizing en de pen is de freesvolgorde alleen niet voldoende: de pen moet ook nog worden geïnspecteerd vóór de toegezegde tijd van 12:00.
De Gantt-planning laat zien waar werk is ingepland, waar wachttijden ontstaan en welke bewerkingen daarna volgen. Gebruik dit overzicht om te beoordelen welke leverdata in gevaar komen en welke productiemiddelen daarvan de oorzaak zijn. Als het benodigde werk nog steeds niet in de beschikbare tijd past, is een andere volgorde mogelijk niet genoeg. Extra draaitijd met operatorbezetting, een ander geschikt productiemiddel of een aangepaste leverafspraak kan nodig zijn. Capaciteitsplanning helpt u deze opties te beoordelen.
Bekijk de planningsfuncties van SkyPlanner.
Bereken de samenhangende planning opnieuw als de productie verandert
Een spoedorder, machinestoring of een bewerking die langer duurt dan verwacht, heeft gevolgen voor meer dan één wachtrij. Als u een spoedtaak naar voren haalt, kan die de capaciteit innemen die een andere order later in zijn bewerkingsvolgorde nodig heeft.
Leg de gewijzigde prioriteit, capaciteit of voortgang vast in SkyPlanner en laat Arcturus de planning opnieuw berekenen voor de nieuwe situatie. Controleer de nieuwe gereeddata voordat u een volgende leverafspraak bevestigt. De vraag is niet alleen: ‘Kunnen we deze taak nog op de freesmachine kwijt?’ maar ook: ‘Wat betekent dit voor de orders waarvoor we al een leverafspraak hebben gemaakt?’
Als Autopilot is ingeschakeld, kan SkyPlanner de planning opnieuw berekenen op basis van ingestelde gebeurtenissen of een timer. Uw regels en vergrendelingen blijven daarbij van kracht. Zo kan het plan actueel blijven zonder dat een planner het voortdurend met de hand opnieuw opbouwt. Nauwkeurige updates blijven wel belangrijk: software kan geen rekening houden met een machinestilstand die niemand heeft vastgelegd.
Op de productievloer wordt duidelijker welke taak als volgende aan de beurt is. De planner krijgt tijd om uitzonderingen af te handelen, zoals een belangrijke levering, een capaciteitsbeslissing of een gesprek met een klant, in plaats van alle betrokken bewerkingen handmatig te verschuiven.
Wat dit voor Mamec veranderde
Mamec, een Finse fabrikant van industriële mengapparatuur en hightechproducten in opdracht, had duizenden werkorders die onderling van elkaar afhankelijk waren. Vóór SkyPlanner bepaalden leidinggevenden de werkprioriteiten aan de hand van leverdata op papieren orders. De planningsfuncties van het ERP-systeem boden geen totaaloverzicht. Het handmatig beheren van alle afhankelijkheden legde bovendien een zware last op de productieaansturing.
Mamec koos SkyPlanner omdat het zich kon aanpassen aan een wisselend pakket werkorders, met bewerkingen van enkele minuten tot productieruns van acht uur. Het bedrijf integreerde SkyPlanner met zijn bestaande Oscar ERP en maakte SkyPlanner tot het belangrijkste platform voor de productieplanning.
Eindige capaciteitsplanning met AI bepaalt nu de werkvolgorde. Wachtrijen die telkens voor een week worden vastgezet, geven verspaners duidelijkheid over het volgende werk. Tijdens een lange productierun kunnen zij alvast voorbereidingen treffen voor komende taken. Medewerkers kunnen een ordernummer opzoeken om de positie en planning van de order te bekijken, en het management beschikt over een gezamenlijk overzicht van de productiebelasting.
Mamec meldt dat de planning duidelijk minder werk kost, de leverbetrouwbaarheid is verbeterd en werkcentra minder stilstaan dankzij de geoptimaliseerde werkvolgorde. De les voor andere job shops is concreet: gedeelde prioriteiten en samenhangende wachtrijen vervangen een productieplan dat steunt op papieren leverdata en individuele afwegingen.
Lees het volledige klantverhaal van Mamec. Het verhaal van Eskomatic biedt een ander perspectief vanuit de verspaning en laat zien hoe belangrijk materiaalbeschikbaarheid en planning op leverdatum zijn.
Geef uw job shop een plan dat op de productievloer uitvoerbaar is
Als een leverdatum verandert, zou u niet elke machinewachtrij opnieuw hoeven opbouwen om de gevolgen te achterhalen. SkyPlanner combineert automatische planning met een visueel Gantt-overzicht, terwijl u de controle houdt over prioriteiten en vastgezet werk. Dat biedt een betere basis om te beslissen welk werk als volgende wordt uitgevoerd en welke leverafspraken u kunt maken.
Boek een demo van SkyPlanner en neem een typische bewerkingsvolgorde, het productiemiddel waar de meeste orders om concurreren en een recente wijziging die lastig in te plannen was als uitgangspunt. Bekijk hoe de bewerkingen samenhangen en wat een gewijzigde prioriteit met het plan doet. Of probeer SkyPlanner met demogegevens om eerst de planningsweergave te verkennen.
Veelgestelde vragen
Wat is het verschil tussen inplannen en werk vrijgeven?
Bij het inplannen wijst u bewerkingen toe aan productiemiddelen en tijdstippen binnen een planningsperiode. Bij het vrijgeven van werk, ook wel dispatching genoemd, kiest u de volgende uitvoerbare bewerking voor een werkcentrum of geeft u die vrij. In een job shop moet die lokale keuze aansluiten op het totale plan, omdat ze ook gevolgen heeft voor orders waarvan de volgende bewerking op een andere machine plaatsvindt.
Kunt u een job shop in Excel plannen?
Een kleine, stabiele reeks bewerkingen kunt u in een spreadsheet vastleggen. De uitdaging is om alle afhankelijkheden, conflicten doordat bewerkingen hetzelfde productiemiddel nodig hebben en gereeddata bij te houden wanneer de productie verandert. Als planners de hele dag bezig zijn wachtrijen opnieuw op te bouwen, biedt SkyPlanner APS een praktischere manier om de samenhangende planning te berekenen en bij te houden.
Betekent een kortere planning altijd een betere leverbetrouwbaarheid?
Nee. Bij een kortere makespan, de totale tijdspanne van alle taken samen, is het volledige pakket werk eerder gereed. Een afzonderlijke order kan echter nog steeds zijn deadline missen. Vergelijk de gereeddata van volledige orders met de toegezegde leverdata en kijk vervolgens naar de benodigde insteltijd, de belasting van knelpunten en het onderhanden werk. Wat de beste planning is, hangt af van de prioriteiten die u ermee wilt dienen.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


