


Tässä artikkelissa
- Mitä job shop -hienokuormitus tarkoittaa?
- Job shop, flow shop ja tilausohjautuva tuotanto ovat eri käsitteitä
- Esimerkkilaskelma: kannattaako vapaalla jyrsinkoneella aloittaa seuraava työ?
- Priorisoi kokonaisia tilauksia, älä yksittäisiä työjonoja
- Laadi job shop -tuotannon suunnitelma SkyPlannerilla
- 1. Määritä jokaiselle työvaiheelle realistinen reititys ja kesto
- 2. Mallinna kapasiteetti, jolla työt voidaan oikeasti tehdä
- 3. Määritä prioriteetit ja lukitse työt, joiden on pysyttävä paikallaan
- 4. Tarkista aikataulu viimeiseen työvaiheeseen asti
- Laske koko aikataulu uudelleen, kun tuotanto muuttuu
- Mitä tämä muutti Mamecilla
- Anna job shop -tuotannollesi suunnitelma, jota työntekijät voivat noudattaa
- Usein kysytyt kysymykset
- Mitä eroa on hienokuormituksella ja työnjakelulla?
- Voiko job shop -tuotannon aikataulun laatia Excelissä?
- Tarkoittaako lyhyempi kokonaisaikataulu aina parempaa toimitusvarmuutta?
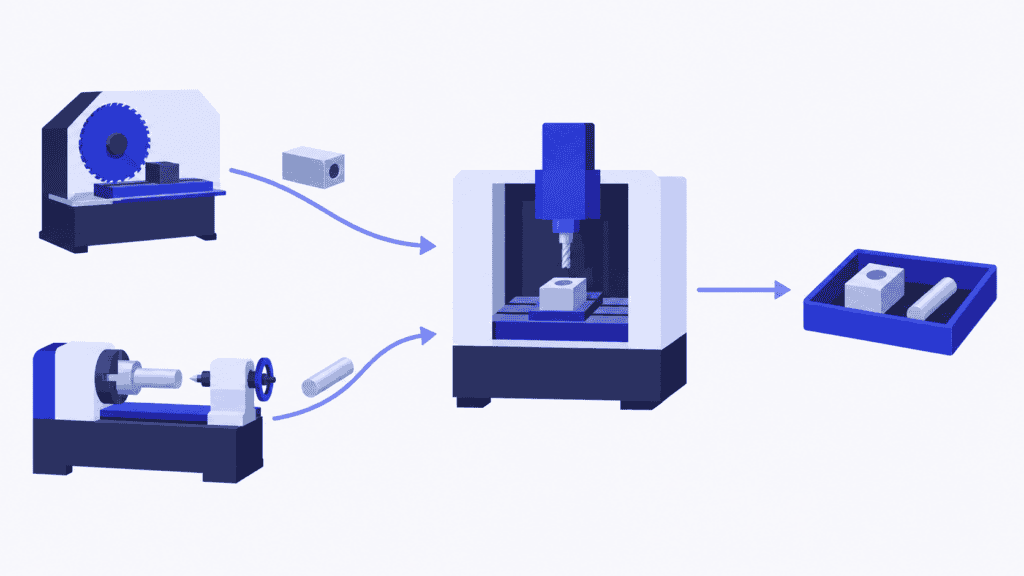
Jyrsinkone on vapaa, kotelo odottaa käsittelyä ja työnjohtaja haluaa pitää tuotannon käynnissä. Kotelon jyrsinnän aloittaminen tuntuu itsestään selvältä ratkaisulta. Tunnin kuluttua sorvilta valmistuu kuitenkin kiireellinen tappi, joka tarvitsee samaa jyrsinkonetta. Heti kun kotelon jyrsintä alkaa, tapin toimitusaika on vaarassa.
Tämä on job shop -tuotannon päivittäinen haaste: kunkin koneen seuraava työ vaikuttaa tilauksiin, joita käsitellään muilla koneilla. Kiireinen työpiste ei välttämättä tarkoita, että tuotannosta valmistuvat juuri oikeat työt.
Job shop -hienokuormitus sovittaa nämä päätökset yhteen. Se sijoittaa kunkin tilauksen työvaiheet resurssien vapaaseen aikaan ja noudattaa samalla tilauksen reititystä ja toimitusprioriteettia. SkyPlanner APS laskee aikataulun puolestasi. Työnjohtajan seuraavien töiden jono perustuu näin yhteensovitettuun suunnitelmaan sen sijaan, että töiden etenemistä jouduttaisiin jälleen kiirehtimään erikseen.
Mitä job shop -hienokuormitus tarkoittaa?
Job shop -hienokuormituksessa tuotannon työvaiheet kohdistetaan yhteisille resursseille ja asetetaan suoritusjärjestykseen tilanteessa, jossa töiden reitit voivat poiketa toisistaan. Siinä määritetään, missä kukin työvaihe suoritetaan, milloin se alkaa ja päättyy sekä miten se nivoutuu työn muihin vaiheisiin.
Kotelo saattaa kulkea sahauksen, jyrsinnän ja tarkastuksen kautta. Tappi taas voi tarvita sorvauksen, jyrsinnän ja tarkastuksen. Molemmat käyttävät samaa jyrsinkonetta, mutta kumpikaan tilaus ei kulje yhtä tuotantolinjaa pitkin. Jokin muu osa voi käyttää samoja laitteita eri järjestyksessä.
Suunnittelun olennainen yksikkö on työvaihe, ei pelkkä tilaus. Tieto siitä, että tilaus vaatii viisi tuntia työtä, ei kerro, millä koneella nämä tunnit tarvitaan tai milloin seuraava työvaihe on valmis aloitettavaksi. Tuotantoreititys määrittää vaiheiden järjestyksen; hienokuormitus sijoittaa työt ajallisesti resursseille.
Toteutuskelpoinen aikataulu täyttää kaksi perusehtoa:
- Työvaiheen ajoituksessa on huomioitava sitä edeltävät työt, joista se riippuu.
- Resurssille ei saa kohdistaa samanaikaisesti enempää työtä kuin se pystyy tekemään.
Klassisessa job shop -hienokuormitusongelmassa työvaiheille on määritetty koneet, ja vaiheet suoritetaan keskeytyksettä. Todellisessa tehtaassa on huomioitava myös työvuorot, asetusajat, henkilöstö, työkalut, materiaalien saatavuus ja työn etenemisestä kirjatut tiedot. Nämä eivät ole yksityiskohtia, jotka voi korjata myöhemmin: ne ratkaisevat, voiko seuraava työ todella alkaa.
Job shop, flow shop ja tilausohjautuva tuotanto ovat eri käsitteitä
Flow shop -tuotannossa työt kulkevat koneiden läpi samassa järjestyksessä. Job shop -tuotannossa reitit voivat poiketa toisistaan. Joustavassa job shop -tuotannossa osalle työvaiheista voidaan lisäksi valita kone useista soveltuvista vaihtoehdoista, joten on päätettävä myös, millä koneella vaihe tehdään.
Tilausohjautuva tuotanto kertoo, mikä käynnistää tuotannon – asiakastilaus – eikä sitä, mitä reittiä tuote kulkee tehtaassa. Tilausohjautuvassa tuotannossa tuotteet voivat kulkea eri työvaihereittejä kuten job shop -tuotannossa tai noudattaa yhteistä työvaihejärjestystä. Pienet erät ja räätälöidyt tuotteet ovat tavallisia job shop -tuotannossa, mutta kumpikaan ei määrittele sitä, mitä job shop -tuotannon hienokuormitus tarkoittaa. Laajan tuotevalikoiman ja pienten valmistusmäärien tuotanto tuo esiin toisen kysymyksen: miten tarjota laaja tuotevalikoima ilman, että valmistelut ja vaihteleva kuormitus syövät katteen.
Tässä oppaassa keskitytään hienokuormitukseen job shop -tuotannossa: eri reittien yhteensovittamiseen niiden käyttämillä yhteisillä resursseilla.
Esimerkkilaskelma: kannattaako vapaalla jyrsinkoneella aloittaa seuraava työ?
Kuvitellaan kaksi tilausta, joiden tuotanto voidaan aloittaa klo 08:00. Jokaisella työpisteellä on oma työntekijänsä, ja kaikki resurssit ovat käytettävissä koko esimerkin ajan. Alla olevat ajat sisältävät kaiken kyseisen vaiheen vaatiman työn. Ylimääräisiä asetuksia, taukoja tai siirtoja ei ole. Kunkin työvaiheen on valmistuttava ennen seuraavan alkua, ja aloitettu vaihe suoritetaan keskeytyksettä.
| Tilaus | Reititys ja työvaiheiden kestot | Valmistuttava viimeistään |
|---|---|---|
| Kotelo | Sahaus: 1 tunti → Jyrsintä: 3 tuntia → Tarkastus: 1 tunti | 15:00 |
| Tappi | Sorvaus: 2 tuntia → Jyrsintä: 1 tunti → Tarkastus: 1 tunti | 12:00 |
Kotelo sahataan klo 08:00–09:00. Samaan aikaan tappia sorvataan klo 08:00–10:00. Klo 09:00 kotelo on valmis jyrsittäväksi, mutta tappi ei vielä ole.
Jos jyrsinkoneelle otetaan ensimmäisenä aloitusvalmis työ, kotelo jyrsitään klo 09:00–12:00. Tappi odottaa, ja se jyrsitään klo 12:00–13:00. Kotelon tarkastus valmistuu klo 13:00 ja tapin klo 14:00. Työt ovat noudattaneet reitityksiään, mutta tappi valmistuu kaksi tuntia myöhässä.
Jos aikataulussa turvataan tapin määräaika, jyrsinkone odottaa klo 10:00 asti. Sen jälkeen tappi jyrsitään klo 11:00 mennessä ja kotelo klo 14:00 mennessä. Tapin tarkastus valmistuu klo 12:00 ja kotelon klo 15:00. Molemmat tilaukset valmistuvat määräajassa.
| Tulos | Ensimmäisenä aloitusvalmis työ ensin | Määräajat turvaava järjestys |
|---|---|---|
| Jyrsintäjärjestys | Kotelo, sitten tappi | Tappi, sitten kotelo |
| Tappi valmistuu | 14:00 | 12:00 |
| Kotelo valmistuu | 13:00 | 15:00 |
| Molemmat tilaukset valmiina | 14:00 | 15:00 |
| Luvatut toimitusajat | Tappi myöhässä | Molemmat pitävät |
Jyrsinkoneen tunnin odotus on tarkoituksellinen. Jos tuo aika täytettäisiin kolmen tunnin keskeytymättömällä työvaiheella, kiireellinen tilaus ei pääsisi käsittelyyn. Koko tilausjoukon valmistuminen aiemmin ei myöskään ole automaattisesti parempi tulos: ensimmäisessä järjestyksessä kaikki valmistuu klo 14:00, mutta tapin luvattu toimitusaika ei pidä.
Kahden tilauksen tapauksessa suunnittelija pystyy hahmottamaan tämän valinnan vaikutukset. Kun työvaiheita on satoja, sama kysymys tulee vastaan monissa jonoissa yhtä aikaa. SkyPlanner hoitaa tämän toisiinsa kytkeytyvien töiden hienokuormituksen, ja sinä päätät, mitkä toimituslupaukset ovat etusijalla.
Priorisoi kokonaisia tilauksia, älä yksittäisiä työjonoja
Työjonon järjestyssääntö määrää, mikä aloitusvalmis työvaihe suoritetaan työpisteellä seuraavaksi. Hienokuormitus tarkastelee koko suunnittelujaksoa ja koko reittiä. Järjestyssäännöistä on hyötyä, mutta työpistekohtaisen säännön on palveltava toimitussuunnitelmaa kokonaisuutena.
| Menetelmä | Mitä se suosii | Mitä on huomioitava |
|---|---|---|
| Saapumisjärjestys | Ensimmäisenä saapunutta työtä | Myöhemmin saapuva kiireellinen työ voi joutua odottamaan vähemmän kiireellisten töiden takana |
| Aikaisin määräaika ensin | Tilausta, jonka määräaika on lähimpänä | Myöhemmin valmistuvaksi sovitussa tilauksessa voi olla paljon enemmän työtä jäljellä |
| Lyhin käsittelyaika ensin | Lyhyitä aloitusvalmiita työvaiheita | Pitkät työvaiheet voivat jäädä toistuvasti muiden taakse |
| Pienin aikavara ensin | Työtä, jossa käytettävissä olevan ajan ja jäljellä olevan työn erotus on pienin | Epärealistinen arvio jäljellä olevasta työajasta antaa väärän kuvan kiireellisyydestä |
| Ryhmittely asetusten mukaan | Samankaltaisten töiden tekemistä peräkkäin | Asetuksissa säästetty aika voi vaarantaa luvatun toimitusajan |
Mikään yksittäinen sääntö ei ratkaise kaikkia job shop -tuotannon ristiriitoja. Esimerkissä tappi ei ole edes valmis jyrsittäväksi silloin, kun kotelo saapuu jyrsinkoneelle. Pelkästään aloitusvalmiit työt järjestävä sääntö ei pysty huomioimaan tappia, ellei kokonaissuunnitelmassa varata sille tulevaa kapasiteettia.
Matemaattinen optimointi ja heuristiset hakumenetelmät ratkaisevat tätä laajempaa ongelmaa vertailemalla resurssivalintoja ja työjärjestyksiä annettujen rajoitteiden puitteissa. Tavoitteella on merkitystä: makespan eli kaikkien töiden suorittamiseen kuluvan kokonaisajan minimointi on eri asia kuin myöhästymisen minimointi tai tietyn asiakastilauksen toimituksen turvaaminen. Tuotannon pyörittämiseen ei tarvitse valita algoritmia, mutta hienokuormitusjärjestelmälle on kerrottava, mitä hyvä tulos tarkoittaa.
Kun tuotantoa ohjaavat toimitusajat, aloita tilausten valmistumispäivistä ja prioriteeteista. Tarkastele sen jälkeen pullonkaulojen kuormitusta, asetuksiin kuluvaa työtä ja keskeneräistä tuotantoa. Tehokkaalta näyttävä aikataulu, jossa kiireelliset tilaukset valmistuvat myöhässä, ratkaisee liiketoiminnan kannalta väärää ongelmaa.
Laadi job shop -tuotannon suunnitelma SkyPlannerilla
SkyPlanner yhdistää työvaiheet, työpisteet, työvuorot, työntekijät, prioriteetit ja materiaalit aikatauluksi, joka huomioi rajallisen kapasiteetin. Sen hienokuormitusta laskeva tekoäly, Arcturus, sijoittaa työvaiheet määritettyjen resurssien ja riippuvuuksien mukaisesti. Gantt-näkymä näyttää tuloksen työpisteiden jonoina ja toisiinsa kytkeytyvinä työvaiheina.
Käytännössä sinun ei enää tarvitse rakentaa jokaisen koneen työjonoa erikseen uudelleen selvittääksesi yhden tilauksen valmistumisajan. Voit seurata tilauksen aikataulutettua reittiä, nähdä, missä se odottaa, ja tarkastella muutoksen vaikutuksia muihin töihin.
1. Määritä jokaiselle työvaiheelle realistinen reititys ja kesto
Määritä työvaiheet, niiden järjestys ja työpisteet, joilla ne voidaan suorittaa. Lisää käsittely- ja asetusajat sekä vaiheiden väliset tarvittavat odotusajat. Vaihtoehtoisesta koneesta on hyötyä vain, jos se soveltuu kyseisen työvaiheen suorittamiseen.
SkyPlanner aikatauluttaa antamasi reititykset; Arcturus ei suunnittele valmistuksen työvaihejärjestystä. Aloita edustavasta tuoteperheestä ja tarkista työvaihetiedot työn tekijöiden kanssa. Puuttuva tarkastus tai liian optimistinen asetusaika-arvio voi tehdä hyvältä näyttävästä aikataulusta mahdottoman toteuttaa.
SkyPlanner voidaan integroida mihin tahansa ERP- tai MES-järjestelmään avoimen REST API -rajapinnan kautta. Voit tuoda nykyiset tilaus- ja tuotantotiedot hienokuormituksen käyttöön sen sijaan, että vaihtaisit järjestelmän, joka jo hoitaa nämä tiedot hyvin. Sopikaa, mikä järjestelmä on reititysten, määräaikojen ja etenemistietojen ensisijainen lähde, jotta aikataulu pysyy tuotannon tasalla. Tutustu SkyPlannerin integraatioihin.
2. Mallinna kapasiteetti, jolla työt voidaan oikeasti tehdä
Lisää työpisteiden käytettävyys ja työvuorot. Huomioi sen jälkeen koneenkäyttäjät ja muut olennaiset resurssirajoitteet. Kahdella vapaalla koneella ei voida tehdä kahta työvaihetta yhtä aikaa, jos molemmat tarvitsevat jatkuvasti saman käyttäjän.
Äärellinen kuormitus estää suunnitelmaa käyttämästä kapasiteettia, joka on jo varattu. Kun materiaalit huomioiva hienokuormitus on käytössä, myös materiaalien saatavuus otetaan mukaan laskentaan. Pidä saatavuustiedot ajan tasalla, jotta puutteet eivät tule ilmi vasta tuotannossa, kun työt on jo vapautettu tehtäviksi.
3. Määritä prioriteetit ja lukitse työt, joiden on pysyttävä paikallaan
Ohjaa hienokuormituslaskentaa SkyPlannerin dynaamisilla prioriteeteilla niin, että se painottaa liiketoiminnallesi tärkeitä toimitus- ja tuotantotekijöitä. Sinä päätät prioriteetit; Arcturus laskee aikataulun niiden mukaisesti.
Käytä lukituksia, kun töiden ajoitus ja resurssivaraukset on suojattava muutoksilta. Tällaisia ovat esimerkiksi lähiajan työt, jotka koneenkäyttäjät ovat jo valmistelleet. Näin kokonaisaikataulu voi mukautua ilman, että jokaista valmisteltua työtä pidetään siirrettävänä. Lukitukset ovat suunnittelijan päätös, eivät syy jäädyttää kaikkea: liian suuri määrä lukittuja töitä vähentää mahdollisuuksia reagoida muutoksiin.
4. Tarkista aikataulu viimeiseen työvaiheeseen asti
Tarkista tilauksen valmistuminen, älä pelkästään ensimmäistä vapaata aikaa tai seuraavaa konetta. Kotelon ja tapin esimerkissä pelkkä jyrsintäjärjestys ei riitä: tappi on vielä tarkastettava ennen luvattua valmistumisaikaa 12:00.
Gantt-aikataulu näyttää töiden ajoituksen ja resurssivaraukset, odotusajat sekä myöhemmät työvaiheet. Tarkastele sen avulla vaarantuneita toimituspäiviä ja niiden taustalla olevia resursseja. Jos tarvittavat työt eivät vieläkään mahdu aikatauluun, pelkkä järjestyksen muuttaminen ei välttämättä riitä. Tarvitaan ehkä lisää käyttöaikaa miehitetylle koneelle, toinen työhön soveltuva resurssi tai uusi sovittu toimitusaika. Kapasiteetin suunnittelu auttaa arvioimaan näitä vaihtoehtoja.
Tutustu SkyPlannerin hienokuormitusominaisuuksiin.
Laske koko aikataulu uudelleen, kun tuotanto muuttuu
Kiiretilaus, koneen käyttökeskeytys tai odotettua hitaampi työvaihe vaikuttaa useampaan kuin yhteen työjonoon. Kiireellisen työn aikaistaminen voi viedä kapasiteetin, jota toinen tilaus tarvitsisi myöhemmässä työvaiheessaan.
Kirjaa muuttunut prioriteetti, kapasiteetti tai työn eteneminen SkyPlanneriin ja anna Arcturus-tekoälyn laskea aikataulu uudelleen uuden tilanteen mukaan. Tarkista uudet valmistumisajat ennen seuraavan toimituslupauksen vahvistamista. Ei riitä, että kysytään ”saammeko tämän työn vielä mahtumaan jyrsinkoneelle?”. On myös kysyttävä ”mitä tapahtuu tilauksille, joiden toimitusajat on jo luvattu?”.
Kun Autopilot on käytössä, SkyPlanner voi käynnistää uudelleenaikataulutuksen määritettyjen tapahtumien tai ajastimen perusteella niin, että asettamasi säännöt ja lukitukset pysyvät voimassa. Suunnitelma voi pysyä ajan tasalla ilman, että suunnittelija rakentaa sitä jatkuvasti käsin uudelleen. Tietojen täsmällinen päivittäminen on silti tärkeää: ohjelmisto ei voi huomioida koneen pysähdystä, jota kukaan ei ole kirjannut.
Tuotannossa hyöty näkyy selkeämpänä työjonona: tiedetään, mitä tehdään seuraavaksi. Suunnittelijalle jää aikaa hoitaa poikkeustilannetta, kuten tärkeää toimitusta, kapasiteettipäätöstä tai keskustelua asiakkaan kanssa, sen sijaan että hän siirtäisi käsin jokaista muutoksen vaikutuspiirissä olevaa työvaihetta.
Mitä tämä muutti Mamecilla
Suomalaisella Mamecilla, joka valmistaa teollisuuden sekoituslaitteita sekä korkean teknologian tuotteita sopimusvalmistuksena, oli tuhansia toisistaan riippuvia työmääräimiä. Ennen SkyPlanneria työnjohtajat priorisoivat töitä paperisiin työmääräimiin merkittyjen toimituspäivien perusteella. ERP-järjestelmän suunnittelutoiminnot eivät antaneet yritykselle kokonaiskuvaa, ja riippuvuuksien hallinta käsin kuormitti tuotannonohjausta.
Mamec valitsi SkyPlannerin, koska se mukautui muuttuvaan työmääräinkantaan, jossa töiden kestot vaihtelivat muutamasta minuutista kahdeksan tunnin ajoihin. Yritys integroi SkyPlannerin nykyiseen Oscar ERP -järjestelmäänsä ja otti sen tuotannonsuunnittelun pääjärjestelmäksi.
Tekoälyyn perustuva äärellinen kuormitus järjestää nyt työt, ja viikoksi kerrallaan lukitut työjonot kertovat koneistajille selkeästi, mitä tehdään seuraavaksi. Pitkän ajon aikana he voivat valmistella tulevia töitä. Henkilöstö voi hakea tilausnumerolla tilauksen paikan jonossa ja aikataulun, ja johdolla on yhteinen näkymä tuotannon kuormitukseen.
Mamecin mukaan suunnittelun työmäärä on selvästi keventynyt, toimitusvarmuus parantunut ja työpisteiden seisokkiaika vähentynyt optimoidun työjärjestyksen ansiosta. Muulle job shop -tuotannolle opetus on konkreettinen: yhteiset prioriteetit ja toisiinsa kytketyt työjonot korvaavat suunnitelman, joka on ollut paperille merkittyjen päivämäärien ja yksittäisten ihmisten harkinnan varassa.
Lue Mamecin koko asiakastarina. Toisen näkökulman koneistukseen tarjoaa Eskomaticin tarina, joka havainnollistaa materiaalien saatavuuden ja toimituspäivien suunnittelun merkitystä.
Anna job shop -tuotannollesi suunnitelma, jota työntekijät voivat noudattaa
Kun toimituspäivä muuttuu, sinun ei pitäisi joutua rakentamaan jokaisen koneen työjonoa uudelleen selvittääksesi muutoksen vaikutukset. SkyPlanner yhdistää automaattisen hienokuormituksen ja havainnollisen Gantt-suunnitelman, ja sinä hallitset prioriteetteja ja lukittuja töitä. Näin voit päättää paremmalta pohjalta, mitä tehdään seuraavaksi ja mitä voit luvata.
Varaa SkyPlanner-esittely ja ota mukaan tyypillisen tilauksen reititys, resurssi, josta työt kilpailevat eniten, sekä viimeaikainen muutos, jota oli vaikea sovittaa aikatauluun. Katso, miten työt kytkeytyvät toisiinsa ja miten prioriteetin muutos vaikuttaa suunnitelmaan. Voit myös kokeilla SkyPlanneria demotiedoilla, jos haluat tutustua ensin hienokuormitusnäkymään.
Usein kysytyt kysymykset
Mitä eroa on hienokuormituksella ja työnjakelulla?
Hienokuormituksessa työvaiheille määritetään resurssit ja ajankohdat koko suunnittelujaksolle. Työnjakelussa valitaan tai vapautetaan työpisteelle seuraava aloitusvalmis työvaihe. Job shop -tuotannossa tämän paikallisen valinnan pitäisi noudattaa kokonaissuunnitelmaa, koska se vaikuttaa tilauksiin, joiden seuraava työvaihe tehdään toisella koneella.
Voiko job shop -tuotannon aikataulun laatia Excelissä?
Pienen ja vakaan työvaihejoukon voi esittää taulukkolaskennassa. Vaikeutena on pitää kaikki riippuvuudet, päällekkäiset resurssivaraukset ja valmistumisajat ajan tasalla tuotannon muuttuessa. Jos suunnittelijoiden päivät kuluvat työjonojen uudelleenrakentamiseen, SkyPlanner APS on käytännöllisempi tapa laskea ja ylläpitää aikataulua, jossa töiden väliset yhteydet huomioidaan.
Tarkoittaako lyhyempi kokonaisaikataulu aina parempaa toimitusvarmuutta?
Ei. Kun ensimmäisen työn alusta viimeisen työn valmistumiseen kuluva kokonaisaika eli makespan lyhenee, koko työjoukko valmistuu aiemmin, mutta yksittäinen tilaus voi silti myöhästyä määräajastaan. Vertaa ajankohtia, jolloin tilaukset valmistuvat kokonaisuudessaan, luvattuihin toimitusaikoihin. Huomioi sitten asetuksiin tarvittava työ, pullonkaulojen kuormitus ja keskeneräinen tuotanto. Paras aikataulu riippuu siitä, mitkä asiat sinun on asetettava etusijalle.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


