


Dans cet article
- Qu’est-ce que l’ordonnancement job shop ?
- Job shop, flow shop et fabrication à la commande : des concepts distincts
- Un exemple concret : faut-il lancer la prochaine opération sur la fraiseuse libre ?
- Définissez les priorités à l’échelle des commandes, pas de chaque file d’attente
- Construisez votre planning job shop dans SkyPlanner
- 1. Définissez une gamme cohérente et une durée réaliste pour chaque opération
- 2. Modélisez la capacité réellement disponible pour produire
- 3. Définissez les priorités et verrouillez les opérations qui ne doivent pas bouger
- 4. Examinez le résultat jusqu’à la dernière opération
- Quand la production change, recalculez le planning en tenant compte des interdépendances
- Ce que cela a changé pour Mamec
- Donnez à votre atelier job shop un planning qu’il peut suivre
- Questions fréquentes
- Quelle est la différence entre l’ordonnancement et le lancement des opérations ?
- Peut-on construire un planning job shop dans Excel ?
- Un planning plus court garantit-il toujours un meilleur respect des délais de livraison ?
La fraiseuse est libre, un carter est prêt et le chef d’atelier veut faire avancer la production. Lancer son usinage semble aller de soi. Mais dans une heure, un axe urgent sortira du tour et aura besoin de cette même fraiseuse. Dès que l’usinage du carter commence, le délai de livraison de l’axe est déjà compromis.
C’est le défi quotidien d’un atelier job shop : la prochaine opération sur chaque machine a des conséquences sur les commandes qui passent par d’autres machines. Un poste de travail occupé ne signifie pas nécessairement que l’atelier avance sur les bonnes commandes.
L’ordonnancement job shop coordonne ces décisions. Il place les opérations de chaque commande dans les créneaux disponibles des ressources, tout en respectant sa gamme de fabrication et sa priorité de livraison. SkyPlanner APS effectue les calculs d’ordonnancement pour vous. Le chef d’atelier dispose ainsi d’une file d’opérations issue d’un planning coordonné, plutôt que de devoir gérer une nouvelle série d’urgences.
Qu’est-ce que l’ordonnancement job shop ?
L’ordonnancement job shop consiste à affecter et à séquencer les opérations de fabrication sur des ressources partagées lorsque les pièces peuvent suivre des gammes différentes. Il détermine sur quelle ressource chaque opération est réalisée, quand elle commence et se termine, et comment elle s’articule avec les autres opérations de la commande.
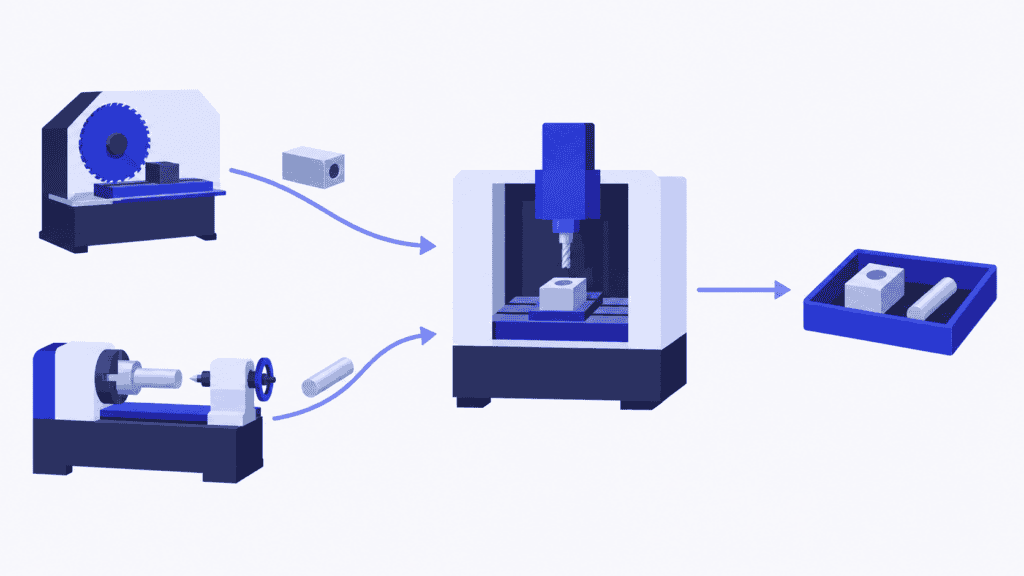
Un carter peut passer par le sciage, le fraisage et le contrôle. Un axe peut nécessiter du tournage, du fraisage et un contrôle. Tous deux utilisent la fraiseuse, mais aucune des deux commandes ne suit une ligne de production unique. Une autre pièce peut passer par ces mêmes équipements dans un ordre différent.
L’unité à considérer est l’opération, pas seulement la commande. Savoir qu’une commande nécessite cinq heures de travail ne vous indique ni quelle machine doit fournir ces heures, ni quand l’opération suivante pourra commencer. La gamme de fabrication définit l’enchaînement des opérations ; le planning leur attribue des créneaux et des ressources.
Deux conditions fondamentales rendent le planning réalisable :
- Une opération doit respecter les contraintes liées aux opérations précédentes dont elle dépend.
- On ne doit pas affecter à une ressource plus de travail simultané qu’elle ne peut en réaliser.
Dans le problème classique d’ordonnancement job shop, chaque opération est affectée à une machine donnée et s’exécute sans interruption. Dans une usine réelle, il faut aussi tenir compte des horaires de travail, des temps de réglage, du personnel, des outils, de la disponibilité des matières et de l’avancement déclaré. Ce ne sont pas des détails à régler après coup : ils déterminent si la prochaine opération peut réellement démarrer.
Job shop, flow shop et fabrication à la commande : des concepts distincts
Dans un flow shop, les pièces passent par les machines dans le même ordre. Dans un job shop, les gammes peuvent différer. Un job shop flexible permet en outre de réaliser certaines opérations sur plusieurs machines admissibles : il faut alors aussi choisir sur quelle machine les exécuter.
La fabrication à la commande désigne ce qui déclenche la production — une commande client — et non le parcours dans l’usine. Un fabricant qui produit à la commande peut suivre des gammes différentes, selon une organisation de type job shop, ou une gamme commune. Les petites séries et les produits sur mesure sont fréquents en job shop, mais ni les unes ni les autres ne définissent l’ordonnancement en job shop. La production à forte diversité et faible volume soulève une autre question : comment proposer une large gamme de produits sans laisser les préparations et les variations de charge rogner la marge.
Ce guide traite de l’ordonnancement de la production en job shop : coordonner des gammes différentes sur les ressources qu’elles partagent.
Un exemple concret : faut-il lancer la prochaine opération sur la fraiseuse libre ?
Imaginons deux commandes prêtes à entrer en production à 08:00. Chaque poste de travail dispose de son propre opérateur, toutes les ressources restent disponibles pendant toute la durée de l’exemple et les durées ci-dessous incluent tout le travail nécessaire à chaque étape. Il n’y a ni réglages supplémentaires, ni pauses, ni transferts. Chaque opération doit être terminée avant que la suivante ne commence et, une fois lancée, elle se déroule sans interruption.
| Commande | Gamme et durées des opérations | Échéance de fin |
|---|---|---|
| Carter | Sciage : 1 heure → Fraisage : 3 heures → Contrôle : 1 heure | 15:00 |
| Axe | Tournage : 2 heures → Fraisage : 1 heure → Contrôle : 1 heure | 12:00 |
La scie découpe le carter de 08:00 à 09:00. En parallèle, le tour usine l’axe de 08:00 à 10:00. À 09:00, le carter est prêt pour le fraisage, mais pas l’axe.
Si la fraiseuse prend la première opération prête, elle usine le carter de 09:00 à 12:00. L’axe attend, puis est usiné de 12:00 à 13:00. Le contrôle du carter se termine à 13:00 et celui de l’axe à 14:00. Les gammes ont bien été respectées, mais l’axe a deux heures de retard.
Si le planning préserve l’échéance de l’axe, la fraiseuse attend jusqu’à 10:00, usine l’axe jusqu’à 11:00, puis le carter jusqu’à 14:00. Le contrôle de l’axe se termine à 12:00 et celui du carter à 15:00. Les deux commandes respectent leurs échéances.
| Résultat | Première opération prête en priorité | Priorité au respect des échéances |
|---|---|---|
| Ordre de fraisage | Carter, puis axe | Axe, puis carter |
| Fin de l’axe | 14:00 | 12:00 |
| Fin du carter | 13:00 | 15:00 |
| Fin des deux commandes | 14:00 | 15:00 |
| Engagements de livraison | Axe en retard | Les deux sont respectés |
L’heure d’inactivité de la fraiseuse est volontaire. Lancer pendant ce créneau une opération de trois heures sans interruption bloquerait la commande urgente. Terminer l’ensemble plus tôt n’est pas non plus forcément préférable : la première séquence permet de tout finir à 14:00, mais ne respecte pas le délai promis pour l’axe.
Avec deux commandes, un planificateur peut repérer cet arbitrage. Avec des centaines d’opérations, la même question se pose simultanément dans de nombreuses files d’attente. L’intérêt de SkyPlanner est de prendre en charge cet ordonnancement interdépendant, tandis que vous décidez quels engagements sont prioritaires.
Définissez les priorités à l’échelle des commandes, pas de chaque file d’attente
Une règle de dispatching choisit, parmi les opérations prêtes, celle qui sera exécutée ensuite sur un poste de travail. Un planning prend en compte tout l’horizon de planification et l’ensemble de la gamme. Le dispatching est utile, mais une règle locale doit servir le plan global de livraison.
| Méthode | Ce qu’elle privilégie | Points de vigilance |
|---|---|---|
| Premier arrivé, premier servi | Les opérations arrivées en premier | Une opération urgente arrivée plus tard peut attendre derrière des opérations moins pressantes |
| Échéance la plus proche | La commande dont l’échéance est la plus proche | Il peut rester beaucoup plus de travail à effectuer sur une commande à échéance plus lointaine. |
| Durée de traitement la plus courte | Les opérations prêtes de courte durée | Les opérations longues peuvent être sans cesse repoussées |
| Marge la plus faible | Le plus petit écart entre le temps disponible et le travail restant | Des estimations irréalistes du temps restant faussent le degré d’urgence |
| Regroupement selon les réglages | Les opérations similaires exécutées à la suite | Le gain sur les réglages peut se faire au détriment d’un engagement de livraison |
Aucune règle ne résout à elle seule tous les conflits d’un job shop. Dans l’exemple, l’axe n’est même pas prêt pour le fraisage lorsque le carter arrive. Une règle qui classe uniquement les opérations prêtes ne peut pas prendre l’axe en compte, à moins que le planning global ne lui réserve la capacité dont il aura besoin.
L’optimisation mathématique et les méthodes de recherche heuristique abordent ce problème global en comparant les affectations et les séquences dans le respect des contraintes. L’objectif est déterminant : minimiser le makespan, c’est-à-dire la durée totale jusqu’à l’achèvement de toutes les opérations, n’est pas la même chose que minimiser les retards ou préserver une commande client particulière. Vous n’avez pas besoin de choisir un algorithme pour faire fonctionner votre atelier, mais vous devez indiquer à l’outil d’ordonnancement ce qui constitue un bon résultat.
Pour une production pilotée par les délais de livraison, commencez par les dates de fin et les priorités des commandes. Examinez ensuite la charge des goulots d’étranglement, le travail de réglage et les encours. Un planning qui paraît efficace mais retarde les commandes urgentes ne répond pas au bon enjeu de l’entreprise.
Construisez votre planning job shop dans SkyPlanner
SkyPlanner réunit les opérations, les postes de travail, les horaires d’équipes, les opérateurs, les priorités et les matières dans un planning de production à capacité finie. Son IA d’ordonnancement, Arcturus, calcule le placement des opérations en fonction des ressources et des dépendances configurées. La vue Gantt présente le résultat sous forme de files d’opérations par poste de travail et d’étapes de fabrication reliées entre elles.
Concrètement, vous n’avez plus à reconstruire séparément la file d’attente de chaque machine pour connaître la date de fin d’une commande. Vous pouvez suivre sa gamme dans le planning, voir où elle attend et examiner l’effet d’un changement sur les autres opérations.
1. Définissez une gamme cohérente et une durée réaliste pour chaque opération
Définissez les étapes de fabrication, leur ordre et les postes de travail capables de les réaliser. Intégrez les durées de traitement et de réglage, ainsi que les temps d’attente nécessaires entre les étapes. Une machine de remplacement n’est utile que si elle peut réaliser l’opération concernée.
SkyPlanner ordonnance les gammes de fabrication que vous fournissez ; Arcturus ne définit pas la séquence de fabrication. Commencez par une famille de produits représentative et vérifiez les données des opérations avec les personnes qui les réalisent. Un contrôle oublié ou un temps de réglage sous-estimé peut rendre un planning séduisant impossible à exécuter.
SkyPlanner s’intègre à tout ERP ou MES grâce à sa REST API ouverte. Vous pouvez utiliser les données existantes sur les commandes et la production pour l’ordonnancement, plutôt que de remplacer un système qui les gère déjà bien. Définissez ensemble quel système fait référence pour les gammes de fabrication, les échéances et les mises à jour d’avancement, afin que le planning reste cohérent avec la production. Découvrez les intégrations de SkyPlanner.
2. Modélisez la capacité réellement disponible pour produire
Renseignez la disponibilité des postes de travail et les horaires des équipes, puis prenez en compte les opérateurs et les autres contraintes pertinentes sur les ressources. Deux machines libres ne permettent pas de réaliser deux opérations simultanément si elles nécessitent toutes deux la présence continue du même opérateur.
L’ordonnancement à capacité finie évite de construire un planning sur une capacité déjà affectée. Lorsque la prise en compte des matières est activée, leur disponibilité entre aussi dans le calcul. Tenez ces données à jour plutôt que de laisser l’atelier découvrir les manquants après le lancement du travail.
3. Définissez les priorités et verrouillez les opérations qui ne doivent pas bouger
Utilisez les priorités dynamiques de SkyPlanner pour orienter le calcul d’ordonnancement selon les critères de livraison et de production qui comptent pour votre entreprise. Vous définissez les priorités ; Arcturus les respecte dans ses calculs.
Utilisez les verrouillages lorsque certaines affectations doivent être préservées, par exemple pour des opérations imminentes que les opérateurs ont déjà préparées. Vous obtenez ainsi un équilibre utile : le reste du planning peut s’adapter sans que toutes les opérations préparées soient susceptibles d’être déplacées. Le verrouillage est un choix de planification, pas une raison de tout figer. Verrouiller trop d’opérations réduit votre marge de manœuvre face aux changements.
4. Examinez le résultat jusqu’à la dernière opération
Vérifiez la date de fin de la commande, pas seulement le premier créneau libre ou la prochaine machine utilisée. Dans l’exemple du carter et de l’axe, la séquence de fraisage ne suffit pas à elle seule : l’axe doit encore passer au contrôle avant l’échéance de 12:00.
Le planning Gantt permet de visualiser les affectations, les attentes et les opérations en aval. Utilisez-le pour examiner les dates de livraison menacées et les ressources à l’origine de ces risques. Si les opérations nécessaires ne tiennent toujours pas dans le temps disponible, changer leur séquence peut ne pas suffire. Il peut être nécessaire d’ajouter des heures de fonctionnement avec opérateur, de mobiliser une autre ressource apte à réaliser l’opération ou de revoir la date promise. La planification des capacités vous aide à évaluer ces options.
Découvrez les fonctionnalités d’ordonnancement de SkyPlanner.
Quand la production change, recalculez le planning en tenant compte des interdépendances
Une commande urgente, un arrêt machine ou une opération plus lente que prévu affecte plusieurs files d’attente. Avancer une opération urgente peut occuper le créneau dont une autre commande aura besoin plus loin dans sa gamme de fabrication.
Enregistrez le changement de priorité, de capacité ou d’avancement dans SkyPlanner, puis laissez Arcturus recalculer le planning en fonction de la nouvelle situation. Examinez les dates de fin obtenues avant de prendre un nouvel engagement. La question à poser n’est pas seulement « peut-on caser cette opération sur la fraiseuse ? », mais aussi « quelles sont les conséquences pour les commandes déjà promises ? ».
Lorsque Autopilot est activé, SkyPlanner peut déclencher un réordonnancement à partir d’événements configurés ou selon une minuterie, tout en respectant vos règles et vos verrouillages. Le planning peut ainsi rester à jour sans qu’un planificateur ait à le reconstruire constamment à la main. La précision des mises à jour reste essentielle : le logiciel ne peut pas tenir compte d’un arrêt machine que personne n’a enregistré.
Pour l’atelier, le bénéfice est une file d’attente plus claire des prochaines opérations à réaliser. Pour le planificateur, c’est du temps pour traiter les exceptions — une livraison importante, une décision concernant la capacité de production ou un échange avec un client — plutôt que de déplacer manuellement chaque opération concernée.
Ce que cela a changé pour Mamec
Mamec, fabricant finlandais d’équipements de mélange industriels et de produits de haute technologie en sous-traitance, devait gérer des milliers d’ordres de travail interdépendants. Avant SkyPlanner, les responsables d’atelier définissaient les priorités à partir des dates de livraison indiquées sur les ordres papier. Les fonctions de planification de l’ERP ne donnaient pas de vue d’ensemble à l’entreprise, et la gestion manuelle des dépendances alourdissait le pilotage de la production.
Mamec a choisi SkyPlanner pour sa capacité à s’adapter à un ensemble changeant d’ordres de travail, dont la durée allait de quelques minutes à huit heures. L’entreprise a intégré SkyPlanner à son ERP Oscar existant et en a fait sa principale plateforme de planification de la production.
L’ordonnancement à capacité finie piloté par l’IA organise désormais les opérations, tandis que les files d’attente verrouillées pour une semaine à la fois donnent aux opérateurs d’usinage une vision claire du travail à venir. Pendant une longue opération, ils peuvent préparer les suivantes. Le personnel peut rechercher un numéro d’ordre pour consulter sa position et son planning, et la direction dispose d’une vue partagée de la charge de production.
Mamec fait état d’une charge de planification nettement allégée, d’un meilleur respect des délais de livraison et d’une réduction des temps d’inactivité des postes de travail grâce à l’optimisation de la séquence des opérations. Pour un autre atelier de type job shop, l’enseignement est concret : des priorités communes et des files d’attente coordonnées remplacent un planning de production qui reposait sur des dates inscrites sur papier et sur le jugement de chacun.
Lisez le témoignage complet de Mamec. Pour un autre éclairage sur l’usinage, le témoignage d’Eskomatic montre l’importance de la disponibilité des matières et de la planification en fonction des dates de livraison.
Donnez à votre atelier job shop un planning qu’il peut suivre
Lorsqu’une date de livraison change, vous ne devriez pas avoir à reconstruire la file d’attente de chaque machine pour en comprendre les conséquences. SkyPlanner associe l’ordonnancement automatique, un planning Gantt visible et votre maîtrise des priorités et des opérations verrouillées. Vous disposez ainsi d’une meilleure base pour décider du travail à lancer ensuite et des engagements que vous pouvez prendre.
Réservez une démonstration de SkyPlanner en prenant comme exemples une gamme de fabrication typique, votre ressource la plus sollicitée et un changement récent difficile à intégrer au planning. Découvrez les liens entre les opérations et l’effet d’un changement de priorité sur le planning. Vous pouvez aussi essayer SkyPlanner avec des données de démonstration pour explorer d’abord la vue d’ordonnancement.
Questions fréquentes
Quelle est la différence entre l’ordonnancement et le lancement des opérations ?
L’ordonnancement affecte les opérations à des ressources et à des créneaux sur un horizon de planification. Le lancement, ou dispatching, consiste à sélectionner ou à lancer la prochaine opération prête à être exécutée sur un poste de travail. Dans un atelier job shop, ce choix local doit suivre le planning global, car il a des conséquences sur les commandes dont la prochaine opération se déroule sur une autre machine.
Peut-on construire un planning job shop dans Excel ?
Un petit ensemble stable d’opérations peut être représenté dans un tableur. La difficulté est de maintenir toutes les dépendances, de gérer les conflits de ressources et de tenir à jour les dates de fin lorsque la production change. Si les planificateurs passent leur journée à reconstruire les files d’attente, SkyPlanner APS offre un moyen plus pratique de calculer et de maintenir un planning qui tient compte des interdépendances.
Un planning plus court garantit-il toujours un meilleur respect des délais de livraison ?
Non. Une durée totale d’exécution plus courte, ou makespan, permet de terminer l’ensemble des opérations plus tôt, mais une commande peut tout de même dépasser son échéance. Comparez les dates auxquelles chaque commande est entièrement terminée aux engagements de livraison, puis prenez en compte les réglages nécessaires, la charge des goulots d’étranglement et les encours. Le meilleur planning dépend des priorités auxquelles il doit répondre.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


