








I den här artikeln
- Vad är job shop-planering?
- Funktionell verkstad, flödesverkstad och tillverkning mot kundorder är olika begrepp
- Ett konkret exempel: ska den lediga fräsen börja med nästa operation?
- Prioritera hela order, inte enskilda maskinköer
- Planera den funktionella verkstaden i SkyPlanner
- 1. Ange en realistisk operationsföljd och tidsåtgång för varje operation
- 2. Modellera den kapacitet som faktiskt finns för arbetet
- 3. Sätt prioriteringar och lås det arbete som inte får flyttas
- 4. Granska resultatet ända fram till sista operationen
- Räkna om den samordnade planen när produktionen förändras
- Vad förändringen innebar för Mamec
- Ge din funktionella verkstad en plan som operatörerna kan följa
- Vanliga frågor
- Vad är skillnaden mellan produktionsplanering och dispatching?
- Går det att planera en funktionell verkstad i Excel?
- Ger en kortare total produktionstid alltid bättre leveransprecision?
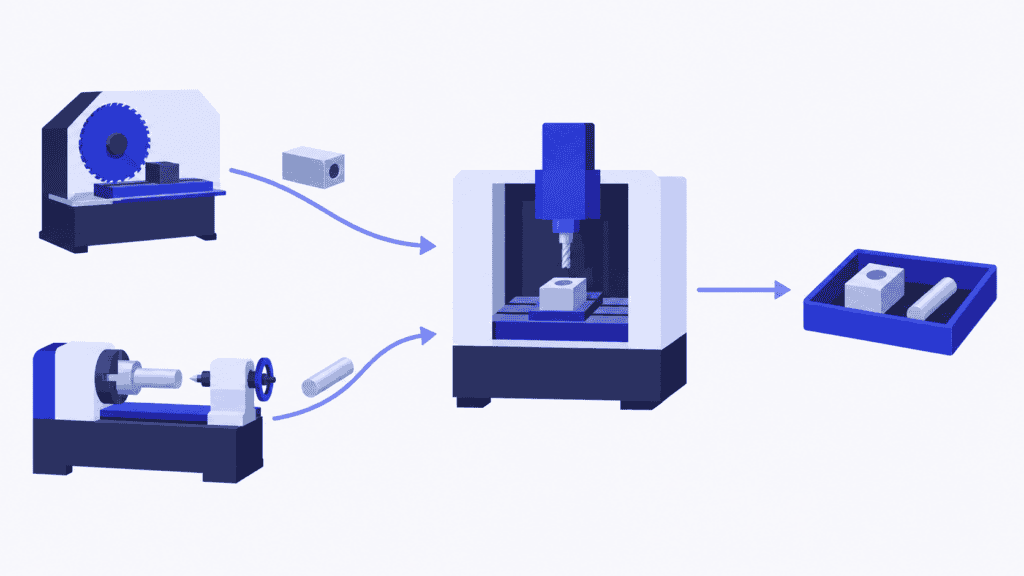
Fräsen är ledig, ett hus är klart för bearbetning och arbetsledaren vill hålla produktionen igång. Att börja fräsa huset verkar vara det självklara beslutet. Men om en timme kommer en brådskande tapp från svarven som behöver samma fräs. Så fort fräsningen av huset börjar är tappens leveranstid redan i fara.
Det här är den dagliga utmaningen i en funktionell verkstad: nästa operation på en maskin påverkar order som bearbetas i andra maskiner. Att en produktionsgrupp är fullt sysselsatt betyder inte nödvändigtvis att verkstaden levererar rätt order.
Planering i en funktionell verkstad, även kallad job shop-planering, samordnar de här besluten. Varje orders operationer läggs in där resurserna har tid tillgänglig, med bibehållen operationsföljd och leveransprioritet. SkyPlanner APS gör planeringsberäkningarna åt dig. Arbetsledarens körordning bygger då på en samordnad plan i stället för ännu en omgång akuta omprioriteringar.
Vad är job shop-planering?
Job shop-planering innebär att tillverkningsoperationer fördelas och ordnas i tid på gemensamma resurser när order kan ha olika operationsföljder. Planeringen avgör var varje operation utförs, när den börjar och slutar och hur den hänger ihop med orderns övriga operationer.
Ett hus kan behöva sågas, fräsas och kontrolleras. En tapp kan behöva svarvas, fräsas och kontrolleras. De delar fräsen, men ingen av orderna följer en enda produktionslinje. En annan detalj kan gå genom samma utrustning i en annan ordning.
Det är operationen som är den viktiga enheten, inte bara ordern. Att en order kräver fem timmars arbete säger inte vilken maskin som behöver de timmarna eller när nästa operation är klar att starta. Operationsföljden anger ordningen, medan produktionsplanen fördelar arbetet på tider och resurser.
Två grundläggande villkor gör planen genomförbar:
- En operation måste ta hänsyn till det föregående arbete som den är beroende av.
- En resurs får inte tilldelas mer arbete samtidigt än den klarar av.
I det klassiska job shop-problemet har operationerna bestämda maskiner och körs utan avbrott. I en verklig fabrik tillkommer skift, ställtider, personal, verktyg, materialtillgång och rapporterat produktionsutfall. Det här är inte detaljer att rätta till senare. De avgör om nästa operation faktiskt kan starta.
Funktionell verkstad, flödesverkstad och tillverkning mot kundorder är olika begrepp
I en flödesverkstad (flow shop) passerar orderna maskinerna i samma ordning. I en funktionell verkstad (job shop) kan operationsföljderna skilja sig åt. I en flexibel funktionell verkstad (flexible job shop) kan vissa operationer dessutom utföras på flera lämpliga maskiner. Då behöver planeringen också avgöra vilken maskin som ska användas.
Tillverkning mot kundorder beskriver vad som utlöser produktionen – en kundorder – inte vilken väg produkterna tar genom fabriken. Ett företag som tillverkar mot kundorder kan ha olika operationsföljder i en funktionell verkstad eller ett gemensamt produktionsflöde. Små serier och kundanpassade produkter är vanliga i funktionella verkstäder, men ingetdera definierar vad produktionsplanering i en funktionell verkstad innebär. Tillverkning med stor produktvariation och små volymer väcker en annan fråga: hur man kan erbjuda ett brett produktsortiment utan att förberedelser och varierande arbetsbelastning äter upp marginalen.
Den här guiden handlar om produktionsplanering i funktionella verkstäder: att samordna olika operationsföljder på de resurser som orderna delar.
Ett konkret exempel: ska den lediga fräsen börja med nästa operation?
Tänk dig två order som är klara att börja tillverkas klockan 08:00. Varje produktionsgrupp har en egen operatör, alla resurser är tillgängliga under hela exemplet och tiderna nedan omfattar allt arbete som behövs i respektive steg. Inga ytterligare ställ, raster eller transporter tillkommer. Varje operation måste vara avslutad innan nästa börjar, och en påbörjad operation körs utan avbrott.
| Order | Operationsföljd och operationstider | Ska vara klar senast |
|---|---|---|
| Hus | Sågning: 1 timme → Fräsning: 3 timmar → Kontroll: 1 timme | 15:00 |
| Tapp | Svarvning: 2 timmar → Fräsning: 1 timme → Kontroll: 1 timme | 12:00 |
Huset sågas från 08:00 till 09:00. Samtidigt svarvas tappen från 08:00 till 10:00. Klockan 09:00 är huset klart för fräsning, men tappen är det inte.
Om fräsen tar den operation som först är klar att starta fräses huset från 09:00 till 12:00. Tappen får vänta och fräses sedan från 12:00 till 13:00. Kontrollen av huset är klar klockan 13:00 och kontrollen av tappen klockan 14:00. Operationsföljderna har följts och maskinerna har använts enligt en genomförbar plan, men tappen är två timmar sen.
Om planen säkrar tappens sluttid står fräsen ledig till 10:00, fräser tappen till 11:00 och därefter huset till 14:00. Kontrollen av tappen är klar klockan 12:00 och kontrollen av huset klockan 15:00. Båda orderna blir klara i tid.
| Resultat | Först klar att starta | Körordning som säkrar sluttiderna |
|---|---|---|
| Körordning i fräsen | Hus, sedan tapp | Tapp, sedan hus |
| Tappen klar | 14:00 | 12:00 |
| Huset klart | 13:00 | 15:00 |
| Båda orderna klara | 14:00 | 15:00 |
| Utfall mot utlovade leveranstider | Tappen sen | Båda i tid |
Att fräsen står stilla i en timme är ett medvetet val. En tre timmar lång operation som inte kan avbrytas skulle blockera den brådskande ordern. Att bli klar tidigare med alla order är inte heller automatiskt bättre: med den första körordningen är allt klart klockan 14:00, men tappens utlovade sluttid har missats.
Med två order kan en planerare se den här avvägningen. Med hundratals operationer uppstår samma fråga i många maskinköer samtidigt. SkyPlanner hanterar planeringen av dessa sammanhängande flöden, medan du avgör vilka leveransåtaganden som ska prioriteras.
Prioritera hela order, inte enskilda maskinköer
En körordningsregel avgör vilken startklar operation som ska köras härnäst i en produktionsgrupp. En produktionsplan tar hänsyn till hela planeringsperioden och hela operationsföljden. Körordningsregler är användbara, men en lokal regel måste stödja den övergripande leveransplanen.
| Metod | Vad den prioriterar | Att vara uppmärksam på |
|---|---|---|
| Först in, först ut | Arbete som kom in först | Brådskande arbete som kommer in senare kan få vänta bakom mindre tidskritiskt arbete |
| Tidigast leveransdatum | Ordern med närmast förestående sluttid | En order med senare sluttid kan ha betydligt mer arbete kvar |
| Kortast bearbetningstid | Startklara operationer som går snabbt att utföra | Långa operationer kan gång på gång skjutas bakåt i kön |
| Minst tidsmarginal | Minst skillnad mellan tillgänglig tid och återstående arbete | Orealistiska uppskattningar av återstående tid ger en missvisande bild av hur brådskande arbetet är |
| Gruppering för att minska ställtider | Liknande arbete som körs tillsammans | Kortare ställtider kan uppnås på bekostnad av en utlovad leveranstid |
Ingen enskild regel löser alla konflikter i en funktionell verkstad. I exemplet är tappen inte ens klar för fräsning när huset kommer fram. En regel som bara rangordnar startklara operationer kan inte ta hänsyn till tappen om inte den övergripande planen reserverar den kapacitet som tappen snart behöver.
Matematisk optimering och heuristiska sökmetoder hanterar det större problemet genom att jämföra resursfördelning och körordningar under givna begränsningar. Målet spelar roll: att minimera makespan, den totala tiden från start tills alla order är klara, är inte samma sak som att minimera förseningar eller säkra en viss kundorder. Du behöver inte välja en algoritm för att driva verkstaden, men du måste ange vad som räknas som ett bra planeringsresultat.
När leveranstiderna styr produktionen bör du börja med ordernas slutdatum och prioriteringar. Granska sedan belastningen på flaskhalsarna, arbetet med omställningar och mängden produkter i arbete. En plan som ser effektiv ut men gör brådskande order sena löser fel problem för verksamheten.
Planera den funktionella verkstaden i SkyPlanner
SkyPlanner samlar operationer, produktionsgrupper, skift, operatörer, prioriteringar och material i en produktionsplan som tar hänsyn till begränsad kapacitet. Planeringssystemets AI, Arcturus, beräknar hur operationerna ska placeras utifrån de resurser och beroenden som har konfigurerats. Gantt-vyn visar resultatet som körordningar per produktionsgrupp och sammanhängande processteg.
I praktiken slipper du bygga om varje maskins kö separat för att förstå när en order blir klar. Du kan följa orderns planerade operationsföljd, se var den väntar och granska hur en ändring påverkar annat arbete.
1. Ange en realistisk operationsföljd och tidsåtgång för varje operation
Definiera processtegen, deras ordning och vilka produktionsgrupper som kan utföra dem. Ta med bearbetningstider, ställtider och nödvändiga väntetider mellan stegen. En alternativ maskin är bara användbar om den kan utföra operationen.
SkyPlanner planerar utifrån de operationsföljder du anger. Arcturus utformar inte tillverkningsordningen. Börja med en representativ produktfamilj och stäm av operationsdata med dem som utför arbetet. En utebliven kontrolloperation eller en alltför optimistisk ställtid kan göra en till synes bra plan omöjlig att genomföra.
SkyPlanner kan integreras med alla ERP- eller MES-system via sitt öppna REST API. Du kan koppla befintliga order- och produktionsdata till planeringen i stället för att ersätta ett system som redan hanterar uppgifterna väl. Bestäm vilket system som ansvarar för operationsföljder, leveransdatum och uppdateringar av produktionsutfall så att planen stämmer med produktionen. Utforska SkyPlanners integrationer.
2. Modellera den kapacitet som faktiskt finns för arbetet
Lägg in produktionsgruppernas tillgänglighet och arbetsskift. Ta sedan hänsyn till operatörer och andra relevanta resursbegränsningar. Två lediga maskiner kan inte köra två operationer samtidigt om båda behöver samma operatör under hela körningen.
Planering med begränsad kapacitet hindrar planen från att använda kapacitet som redan är bokad. När hänsyn till material är aktiverad ingår även materialtillgängligheten i beräkningen. Håll uppgifterna aktuella så att materialbrister inte upptäcks först i produktionen, efter att arbetet har släppts.
3. Sätt prioriteringar och lås det arbete som inte får flyttas
Använd SkyPlanners dynamiska prioriteringar för att styra planeringsberäkningen utifrån de leverans- och produktionsfaktorer som är viktiga för verksamheten. Du bestämmer prioriteringarna, och Arcturus beräknar planen inom de ramarna.
Använd låsningar när planerade operationer behöver skyddas, till exempel arbete som snart ska köras och som operatörerna redan har förberett. Det ger en bra balans: resten av planen kan anpassas utan att varje förberedd operation betraktas som flyttbar. Låsningar är ett planeringsbeslut, inte ett skäl att frysa hela planen. Ju mer arbete som låses, desto mindre utrymme finns för att hantera förändringar.
4. Granska resultatet ända fram till sista operationen
Kontrollera när hela ordern blir klar, inte bara den första lediga tiden eller nästa maskin. I exemplet med huset och tappen räcker det inte att granska ordningsföljden vid fräsen: tappen måste också kontrolleras för att vara klar till den utlovade tiden 12:00.
Gantt-planen visar var och när operationerna ska köras, var väntetider uppstår och vilket arbete som följer. Använd den för att granska leveransdatum som är i fara och de resurser som orsakar problemen. Om det arbete som krävs fortfarande inte ryms kanske en annan ordningsföljd inte räcker. Det kan behövas mer bemannad körtid, en annan resurs som kan utföra arbetet eller ett ändrat leveranslöfte. Kapacitetsplanering hjälper dig att bedöma alternativen.
Se SkyPlanners funktioner för produktionsplanering.
Räkna om den samordnade planen när produktionen förändras
En brådskande order, ett maskinstopp eller en operation som tar längre tid än väntat påverkar fler än en kö. Om en brådskande operation tidigareläggs kan den ta upp kapacitet som en annan order behöver längre fram i sin operationsföljd.
Registrera ändringen i prioritet, kapacitet eller produktionsstatus i SkyPlanner och låt sedan Arcturus räkna om planen utifrån det nya läget. Granska de nya färdigdatumen innan du ger nästa leveranslöfte. Frågan är inte bara ”kan vi klämma in den här operationen på fräsen?” utan också ”vad händer med de order vi redan har lovat att leverera?”
Med Autopilot aktiverat kan SkyPlanner starta en omplanering utifrån konfigurerade händelser eller en timer, samtidigt som dina regler och låsningar gäller. Planen kan hållas aktuell utan att en planerare ständigt behöver bygga om den för hand. Korrekta uppdateringar är fortfarande viktiga: programvaran kan inte ta hänsyn till ett maskinstopp som ingen har registrerat.
För operatörerna blir det tydligare vilken operation som står på tur. Planeraren får tid att hantera avvikelsen – en viktig leverans, ett kapacitetsbeslut eller ett kundsamtal – i stället för att flytta varje berörd operation manuellt.
Vad förändringen innebar för Mamec
Mamec, en finländsk tillverkare av industriell blandningsutrustning och kontraktstillverkare av högteknologiska produkter, hade tusentals arbetsorder som var beroende av varandra. Före SkyPlanner prioriterade arbetsledarna arbetet utifrån leveransdatum på pappersorder. ERP-systemets planeringsfunktioner gav inte företaget någon helhetsbild, och den manuella hanteringen av beroenden belastade produktionsstyrningen.
Mamec valde SkyPlanner eftersom systemet kunde anpassas till en föränderlig blandning av arbetsorder med körtider från några minuter till åtta timmar. Företaget integrerade SkyPlanner med sitt befintliga Oscar ERP och gjorde SkyPlanner till sin huvudsakliga plattform för produktionsplanering.
Nu läggs arbetet i ordning med AI-baserad planering som tar hänsyn till begränsad kapacitet. Köerna låses en vecka i taget, så att maskinoperatörerna tydligt ser vad som kommer härnäst. Under långa körningar kan de förbereda kommande arbete. Personalen kan söka på ett ordernummer för att se orderns plats i kön och dess planerade tider, och ledningen har en gemensam bild av produktionsbelastningen.
Mamec uppger att den optimerade ordningsföljden har gett en tydligt minskad arbetsbörda för planeringen, bättre leveransprecision och mindre stillestånd i produktionsgrupperna. Lärdomen för andra funktionella verkstäder är konkret: gemensamma prioriteringar och samordnade köer ersätter en produktionsplan som hålls ihop av datum på papper och enskilda personers bedömningar.
Läs hela kundberättelsen om Mamec. Kundberättelsen om Eskomatic ger ytterligare ett perspektiv från skärande bearbetning och visar hur viktigt det är att material finns tillgängligt och att planera utifrån leveransdatum.
Ge din funktionella verkstad en plan som operatörerna kan följa
När ett leveransdatum ändras ska du inte behöva bygga om varje maskinkö för att förstå konsekvenserna. SkyPlanner kombinerar automatisk produktionsplanering med en överskådlig Gantt-plan, samtidigt som du behåller kontrollen över prioriteringar och låsta operationer. Det ger ett bättre underlag för att avgöra vad som ska köras härnäst och vad du kan lova.
Boka en demo av SkyPlanner och ta med en typisk operationsföljd för en order, den resurs som flest operationer konkurrerar om och en förändring som nyligen var svår att planera. Se hur arbetet hänger ihop och hur en ändrad prioritet påverkar planen. Du kan också prova SkyPlanner med demodata för att först utforska planeringsvyn.
Vanliga frågor
Vad är skillnaden mellan produktionsplanering och dispatching?
Vid produktionsplanering fördelas operationer på resurser och tilldelas tider under en planeringsperiod. Dispatching innebär att välja eller frisläppa nästa körklara operation i en produktionsgrupp. I en funktionell verkstad bör det lokala valet följa den övergripande planen, eftersom det påverkar order vars nästa operation ska köras på en annan maskin.
Går det att planera en funktionell verkstad i Excel?
Ett litet och stabilt antal operationer kan läggas in i ett kalkylblad. Svårigheten är att hålla alla beroenden, resurskonflikter och färdigdatum uppdaterade när produktionen förändras. Om planerarna ägnar dagarna åt att bygga om köer är SkyPlanner APS ett mer praktiskt sätt att beräkna och underhålla en plan där allt hänger ihop.
Ger en kortare total produktionstid alltid bättre leveransprecision?
Nej. En kortare total tidsrymd från första start till sista avslut, så kallad makespan, innebär att samtliga operationer blir klara tidigare, men en enskild order kan ändå missa sin deadline. Jämför färdigdatumen för hela order med utlovade leveransdatum. Ta sedan hänsyn till ställarbete, belastning på flaskhalsar och produkter i arbete. Vilken plan som är bäst beror på vilka prioriteringar den ska uppfylla.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


