








I den här artikeln
- Vad är en operationsföljd?
- Exempel på en operationsföljd: en sats axlar
- Gör operationsföljden användbar innan du begär ett leveransdatum
- Ta med arbetet som tar kapacitet eller avgör när nästa steg kan börja
- Ange godkända alternativ, inte bara den vanliga maskinen
- Ange tydligt hur varje tid beräknas
- Kontrollera beroenden och håll operationsföljden aktuell
- Gör operationsföljden till ett levande produktionsschema med SkyPlanner
- Vad det innebar för Mamec
- Behåll processkunskapen. Slipp bygga om köerna.
Detaljen har en godkänd operationsföljd. Tillverkningsordern har ett leveransdatum. Ändå måste planeraren avgöra vilken maskin som ska utföra varje operation, vad som måste bli klart först och om ordern kan levereras i tid.
Operationsföljden svarar på hur produkten ska tillverkas. Produktionsschemat svarar på när arbetet ska utföras. Båda blir mer användbara om man håller isär deras roller: du definierar hur produkten kan tillverkas, och SkyPlanner planerar sedan in arbetet i den tillgängliga kapaciteten tillsammans med övriga order.
Så går du från en operationsföljd i ERP-systemet till en plan som verkstaden kan följa. Operationsföljden ger ett tillförlitligt underlag för planeringen. SkyPlanner hanterar operationer som konkurrerar om kapaciteten, beroenden och prioriteringar, så att du slipper lägga om varje maskinkö för hand.
Vad är en operationsföljd?
En operationsföljd definierar vilka operationer som krävs för att tillverka en produkt, i vilken ordning de måste utföras, vilka resurser som kan utföra dem samt deras ställ- och bearbetningstider. Den beskriver produktens väg genom produktionen, från utgångsmaterial till färdig artikel. De engelska termerna manufacturing routing och production routing betyder samma sak i det här sammanhanget.
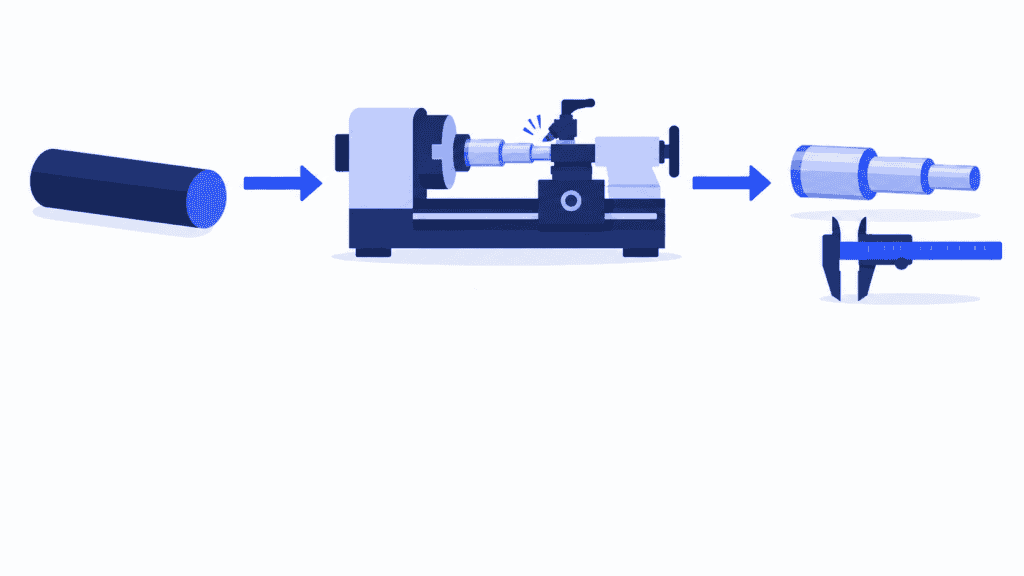
För en bearbetad axel kan operationsföljden bestå av kapning, svarvning, slipning och kontroll. Varje operation behöver mer än ett namn: det ska framgå vilka maskiner som är godkända, hur tidsåtgången beror på antalet och vad som måste vara klart innan operationen kan starta.
Operationsföljden ger också underlag för kapacitetsbedömningar och orderkalkyler. Men den reserverar ingen plats i en maskinkö. En godkänd svarv kan redan vara upptagen, den operatör som behövs kanske inte arbetar det aktuella skiftet, eller materialet kanske inte har kommit. Sådana förhållanden måste vägas in i planeringen.
Tre underlag samverkar:
- Stycklistan (BOM) anger vilka material och komponenter som behövs. För axeln ingår det specificerade stångmaterialet.
- Operationsföljden beskriver arbetet som omvandlar materialen och komponenterna till den färdiga produkten.
- Tillverkningsordern anger hur många exemplar av produkten som ska tillverkas för ett visst uppdrag. Operationerna planeras sedan in utifrån den gällande operationsföljden och de aktuella förhållandena i produktionen.
Ett operationskort eller följekort visar operationsföljden för dem som utför arbetet på en viss order, ofta med instruktioner och uppgifter om vad som är färdigt. Det ersätter inte planeringen av alla operationer som delar samma resurser. Se hur tillverkningsorder knyter ihop ordern med arbetet i verkstaden.
Exempel på en operationsföljd: en sats axlar
Tänk dig en order på 20 bearbetade axlar. Den godkända operationsföljden har fyra operationer, och hela satsen går igenom varje operation innan nästa påbörjas. Materialet är klart. Tiderna i detta exempel förutsätter ett ställ per operation och att axlarna bearbetas en i taget. Ingen överlappning, transporttid eller kötid ingår.
| Operation | Förutsättning för start | Godkänd produktionsgrupp | Ställtid per sats | Bearbetningstid per axel | Tidsåtgång för 20 axlar |
|---|---|---|---|---|---|
| Kapa ämnen | Materialet klart | Såg 1 | 15 min | 2 min | 55 min |
| Svarva axlar | Kapningen klar | Svarv 1 eller Svarv 2 | 25 min | 6 min | 145 min |
| Slipa axlar | Svarvningen klar | Slipmaskin 1 | 20 min | 3 min | 80 min |
| Kontrollera | Slipningen klar | Kontrollbänk 1 | 10 min | 1 min | 30 min |
I detta exempel har båda svarvarna samma godkända ställ- och bearbetningstider. I verkligheten kan en alternativ maskin kräva andra verktyg, andra förberedelser eller en annan bearbetningstid.
Tidsåtgången för svarvningen är 25 minuters ställtid + 20 axlar × 6 minuter = 145 minuter. För hela operationsföljden kräver partiet 310 minuter för ställ och bearbetning. Det är den tid som behöver rymmas i produktionsplanen, inte ett löfte om att ordern blir klar 310 minuter efter att den har släppts till produktion. Mallen för produktionsschema visar nästa steg: att lägga in operationerna där det finns tillgänglig maskin- och operatörstid.
Tänk nu att Svarv 1 är fullbelagd medan Svarv 2 har en ledig lucka. Eftersom båda är godkända i operationsföljden finns ytterligare ett sätt att planera in svarvningen. Därefter måste det fortfarande finnas utrymme i slipmaskinen. Att svarva axlarna tidigare är bara värdefullt om det hjälper hela ordern framåt.
Här möts operationsföljden och produktionsplaneringen. Operationsföljden beskriver hur tillverkningen får gå till. Planeringen hittar tillgänglig tid för operationerna, i konkurrens med andra order.
Gör operationsföljden användbar innan du begär ett leveransdatum
Börja med en produkt vars faktiska tillverkningsförlopp du kan stämma av med dem som tillverkar den. Målet är inte att dokumentera så mycket som möjligt. Målet är en operationsföljd som beskriver arbetet tillräckligt tydligt för att det ska kunna planeras utan att någon behöver fylla i luckorna ur minnet.
Ta med arbetet som tar kapacitet eller avgör när nästa steg kan börja
Lista de operationer som produkten faktiskt kräver, inklusive nödvändig kontroll och extern bearbetning. Lägg upp en aktivitet som en egen operation när den använder en separat resurs, tar en betydande tid eller måste bli klar för att nästa steg ska kunna börja.
Om en kontroll saknas i planen ser det ut som om ordern kan gå vidare innan den har godkänts av kvalitetskontrollen. Om en legooperation saknas syns inte tiden utanför den egna fabriken. Båda kan få leveransdatumet att framstå som lättare att hålla än det faktiskt är.
Knyt detaljerade arbetsinstruktioner till respektive operation i stället för att låta dem skymma själva operationsföljden. Operationsföljden visar ordningen och resurskraven. Instruktionen förklarar hur arbetet ska utföras korrekt.
Ange godkända alternativ, inte bara den vanliga maskinen
Ta reda på vilka produktionsgrupper som faktiskt kan uppfylla produktens krav. Ta med godkända alternativ så att det finns användbara val i planeringen när den vanliga maskinen är upptagen. Ange inte alla maskiner på en avdelning som godkända bara för att de utför en liknande process.
Alternativet måste klara detaljens mått och toleranser samt kraven på verktyg och operatör. En långsammare men godkänd maskin kan ibland göra ordern klar tidigare eftersom den blir tillgänglig tidigare. En ledig men olämplig maskin hjälper inte alls.
Skilj också på valet av maskin och valet av tillverkningsprocess. Två godkända svarvar innebär normalt en svarvoperation som tilldelas den ena eller den andra maskinen, inte två svarvoperationer. En annan tillverkningsmetod kan kräva en annan godkänd operationsföljd, inte bara ytterligare en resurs för samma steg.
Ange tydligt hur varje tid beräknas
Skilj mellan förberedelser per parti och bearbetning per styck. Ange enheter, vilken kvantitet tiderna avser och eventuella steg med fast tidsåtgång. I exemplet med axlar görs ställarbetet en gång, medan bearbetningstiden ökar med antalet axlar.
Andra processer behöver andra beräkningsmodeller. En ugn kan behandla en sats under en fast tid, medan en produktionslinje kan beskrivas med en produktionstakt. Kylning eller härdning kan fördröja nästa operation utan att en operatör behöver vara upptagen under hela väntetiden.
Räkna inte in kötid i maskinens bearbetningstid. Annars blir förra veckans väntan i en full maskinkö en överskattad arbetsmängd i nästa veckas schema. Synliggör även förberedelserna: ställtidsreduktion ger andra förbättringsmöjligheter än att korta själva bearbetningscykeln.
Kontrollera beroenden och håll operationsföljden aktuell
Ange vad som måste vara klart innan varje operation startar. Behåll verkliga tekniska krav och kvalitetskrav, men ifrågasätt invanda arbetssätt som har förväxlats med beroenden. Två oberoende delmontage behöver inte utföras i följd bara för att samma person brukar göra båda. Att de delar operatör är en kapacitetsbegränsning.
Om delar av en sats får gå vidare, ange vilka godkända villkor som gäller för överföringen. Utgå inte från att nästa steg är redo för hela satsen så snart den första detaljen är klar.
Kontrollera slutligen att operationsföljden, ritningen och stycklistan (BOM) gäller samma produktrevision. Utse någon som ansvarar för att se över operationsföljden när konstruktionen, utrustningen eller tillverkningsmetoden ändras. Kom överens om hur en revision ska påverka redan släppta order. Utgå inte från att en ändring av produktens förvalda operationsföljd automatiskt uppdaterar alla befintliga order korrekt.
Gå igenom en order från den senaste tiden utifrån den färdiga operationsföljden tillsammans med en operatör och en planerare. Saknade steg, inaktuella tider och oanvändbara alternativ är lättare att upptäcka tillsammans än enbart på planeringsskärmen.
Gör operationsföljden till ett levande produktionsschema med SkyPlanner
I SkyPlanner kopplar produktens processteg samman tillverkningsmetoden med planeringen. Du definierar stegen i ordning, anger vilka produktionsgrupper som är godkända och lägger in relevanta tider för bearbetning, ställarbete och omställning efter operationen. Tiden kan beräknas som tid per styck, antal stycken per tidsenhet eller en fast tidsåtgång.
I exemplet med axlarna innebär det sågning, svarvning, slipning och kontroll, där båda de godkända svarvarna kan användas för svarvningen. Orderkvantiteten och operationsföljdens tidsmodell bestämmer tillsammans hur mycket arbete som behöver planeras in.
Arcturus, SkyPlanners AI för produktionsplanering, planerar in operationerna utifrån angiven kapacitet, beroenden och prioriteringar. Gantt-vyn visar var och när arbetet är inplanerat. Du ser om ordern får plats i planen, vilken resurs som håller den tillbaka och hur en ändring påverkar efterföljande operationer.
Skillnaden är viktig: du godkänner tillverkningsmetoden och vilka resurser som får användas. Arcturus beräknar sedan planen inom dessa ramar. Det hittar inte på en process som inte är godkänd för att få ett leveransdatum att gå ihop.
Dina prioriteringar styr beräkningen. Om axelordern blir brådskande kan du ändra dess prioritet och granska den omräknade planen, i stället för att flytta operationerna var för sig i flera köer. Med regler och låsningar kan du skydda planeringsbeslut som ska ligga fast. När automatisk omplanering är aktiverad kan relevanta förändringar i produktionen utlösa en omplanering, samtidigt som reglerna och låsningarna fortsätter att gälla.
För överlappande operationer har SkyPlanner en inställning för minsta färdigställandegrad. Den anger hur långt föregående operation måste ha kommit innan nästa får starta. Det kräver att tiden för omställning efter operationen är noll och ska bara användas när den faktiska processen tillåter överlappning. Ett väntesteg ska inte tas bort bara för att planen ska se kortare ut.
Planeringen kan också ta hänsyn till materialtillgång, om funktionen är aktiverad och har tillgång till aktuella materialdata. Då betraktas inte enbart operationsföljden som bevis för att en operation är redo att köras.
Nyttan är särskilt tydlig i en funktionell verkstad, där olika produkter följer olika operationsföljder i gemensamma maskiner. Processkunskapen finns kvar i operationsföljden och du behåller kontrollen över prioriteringarna. SkyPlanner sköter planeringen av de order som konkurrerar om resurserna. Utforska SkyPlanners funktioner för produktionsplanering.
Vad det innebar för Mamec
Mamec, en finländsk tillverkare av blandningsteknik och högteknologiska produkter på uppdrag, hade tusentals tillverkningsorder som var beroende av varandra. Före SkyPlanner prioriterade arbetsledarna och produktionschefen arbetet utifrån leveransdatumen på pappersorder. Det var för svårt att hantera beroendena manuellt, och företaget saknade en tillförlitlig helhetsbild av belastningen i produktionen.
Mamec valde SkyPlanner för dess anpassningsförmåga i en föränderlig produktion och integrerade det med Oscar ERP. SkyPlanner gör nu grundarbetet i planeringen med hänsyn till begränsad kapacitet. Arbetsköer som låses en vecka i taget hjälper maskinoperatörerna att se vad som står på tur och förbereda kommande operationer under långa körningar.
Mamecs krävande, kundstyrda produktutveckling kan leda till upprepade ändringar i operationsföljden. Med SkyPlanner är det lättare att bedöma konsekvenserna, så att teamet kan ge kunderna besked om vad de kan lova.
Mamec uppger att införandet har minskat arbetet med planering och förbättrat leveransprecisionen. En optimerad arbetsordning har också minskat stilleståndstiden i produktionsgrupperna. Erfarenheten visar värdet av att samordna operationsföljderna i stället för att behandla varje tillverkningsorder som en separat lista med steg.
Läs om Mamecs erfarenheter av SkyPlanner.
Behåll processkunskapen. Slipp bygga om köerna.
Ditt ERP-system kanske redan innehåller användbara operationsföljder. Bättre produktionsplanering behöver inte börja med att du byter ut systemet. SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API och kopplar samman befintliga order- och produktionsdata med AI-baserad produktionsplanering.
Börja med en representativ operationsföljd, dess godkända maskinalternativ och den resurs som oftast håller tillbaka ordern. SkyPlanner kan visa hur de här processtegen passar in tillsammans med ditt övriga arbete. Det ger dig ett tydligare underlag för prioriteringar och leveransåtaganden.
Boka en demo av SkyPlanner för att diskutera operationsföljden och ett aktuellt planeringsproblem. Om du hellre vill bekanta dig med planeringen först kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


