








I den här artikeln
- När behövs PPAP?
- PPAP, APQP och förstartikelkontroll är inte samma sak
- Vilka är de 18 delarna i PPAP?
- De fem inlämningsnivåerna i PPAP beskriver omfattning, inte steg
- Så förbereder ni ett PPAP-underlag som är klart för granskning
- 1. Fastställ omfattningen och utse ansvariga för underlagen
- 2. Kom överens om produktionskörningen och förbered mätningarna
- 3. Schemalägg arbetet som behövs för att ta fram underlaget
- 4. Kontrollera underlaget innan leverantörsförsäkran lämnas in
- 5. Agera utifrån kundens beslut
- En PPAP-deadline kräver kontrollkapacitet, inte bara tid i en maskin
- Lägg in PPAP-förberedelserna i produktionsschemat med SkyPlanner
- Ta hjälp av din egen AI-assistent i planeringsarbetet
- Vad en gemensam kapacitetsöversikt förändrade hos Mamec
- Ta med en körning inför godkännande i nästa planeringsdiskussion
Hem » Resurser » PPAP-processen: Från produktionskörning till godkännande
Beräknad lästid: 11 minuter
PPAP-processen för godkännande av produktionsartiklar är ett strukturerat sätt för leverantören att visa att den förstår kundens produktkrav och att den avsedda produktionsprocessen kan uppfylla dem med jämn kvalitet i avtalad produktionstakt. Leverantören tar fram de underlag och provdetaljer som krävs. Kunden granskar det inlämnade materialet och fattar beslut om godkännande.
En bra prototyp visar om ni kan tillverka detaljen. PPAP ställer en svårare fråga: kan den process som är avsedd för ordinarie produktion tillverka den med jämn kvalitet, under de förhållanden som faktiskt kommer att gälla?
PPAP handlar därför om mer än att få dokumentationen klar i tid. Underlagen bygger på tillverkning, mätning och provning som måste få plats vid sidan av befintliga order. SkyPlanner APS hjälper er att planera det arbetet utifrån fabrikens faktiska kapacitet, så att ni kan förbereda godkännandet utan att tappa överblicken över redan utlovade leveranser.
När behövs PPAP?
PPAP är nära förknippat med fordonsindustrins leverantörskedjor, men även kunder i andra tillverkningsbranscher ställer krav på godkännande av produktionsartiklar. Det gällande kundavtalet avgör vad som krävs för den aktuella detaljen och processen.
En ny produktionsartikel är ett naturligt tillfälle att ta upp PPAP med kunden. Ändringar av konstruktion, material, verktyg, tillverkningsplats, leverantörer eller produktionsprocess kan också kräva att kunden informeras, ger sitt godkännande eller får ett nytt underlag. Kontrollera vilka ändringsregler som gäller innan ni genomför ändringen, i stället för att vänta till nästa leverans.
Börja med att fastställa artikelnummer och revision, skälet till inlämningen, vilka underlag som krävs, inlämningsnivå och behörig kontaktperson hos kunden. Kom överens om eventuella villkor för produktionskörningen, krav på provtagning och studier, tidpunkt för inlämning och regler för leveranstillstånd. Dessa beslut avgör vilket arbete ni behöver förbereda.
PPAP, APQP och förstartikelkontroll är inte samma sak
Avancerad produktkvalitetsplanering (APQP) är det övergripande arbetssättet för att planera utveckling och introduktion av en produkt och dess produktionsprocess. Inom det arbetet ger PPAP underlaget för godkännande av produktionsartikeln.
Förstartikelkontroll (FAI) fokuserar på dokumenterad verifiering av en första produktionsartikel mot gällande krav. Resultaten kan ingå i underlaget för godkännande, men en kontrollrapport ger inte ensam allt det underlag om processen, mätningarna, riskerna och de kundspecifika kraven som behövs för PPAP.
På samma sätt är en studie av processduglighet en del av underlaget, inte själva beslutet om godkännande. Låt dessa arbetsmoment hänga ihop utan att behandla begreppen som synonymer.
Vilka är de 18 delarna i PPAP?
Det etablerade PPAP-ramverket enligt AIAG omfattar 18 delar. Använd listan för att förstå de olika kategorierna av underlag. Stäm sedan av med kunden vilka som är tillämpliga och vilka krav som gäller för inlämning eller bevarande:
- 1. Konstruktionsunderlag: gällande produktdefinition och specifikationer.
- 2. Godkända konstruktionsändringar: dokumentation av ändringar som ännu inte har införts i konstruktionsunderlaget, där det är tillämpligt.
- 3. Kundens tekniska godkännande: underlag som styrker godkännandet när kunden kräver det.
- 4. Konstruktions-FMEA: feleffektanalys av konstruktionen, i den mån det ingår i ert ansvar.
- 5. Processflödesschema: hur detaljen går genom produktionsprocessen.
- 6. Process-FMEA: analys av möjliga fel i tillverkningsprocessen.
- 7. Kontrollplan: de kontroller som används för att styra produkt- och processegenskaper.
- 8. Mätsystemanalys: underlag som visar att mätsystemet är lämpligt för sin uppgift.
- 9. Måttkontrollresultat: resultat jämförda med de specificerade måttkraven.
- 10. Resultat från material- och prestandaprovning: de underlag som krävs för att styrka materialegenskaper och funktion.
- 11. Inledande processstudier: underlag som visar processens prestanda eller duglighet enligt kraven.
- 12. Dokumentation av laboratoriernas kvalifikationer: underlag för de laboratorier som används.
- 13. Rapport om utseendegodkännande: när krav på godkännande av utseendet gäller.
- 14. Provdetaljer från produktionen: de detaljer från produktionskörningen som krävs.
- 15. Referensprov: det referensprov som bevaras enligt kraven.
- 16. Kontrollhjälpmedel: relevanta kontrollfixturer, mätdon eller annan kontrollutrustning.
- 17. Kundspecifika krav: dokumentation som visar att de ytterligare kraven har uppfyllts.
- 18. Leverantörsförsäkran (PSW): sammanfattningen och leverantörens försäkran för det inlämnade underlaget.
Värdet ligger i hur dessa delar stödjer varandra. Processflödet beskriver tillverkningsgången. Process-FMEA:n undersöker vad som kan gå fel längs vägen. Kontrollplanen omsätter riskerna och kraven i styrning, kontroller och åtgärder. De ska beskriva samma produktionsprocess, inte tre olika versioner av den.
Resultaten måste också vara meningsfulla. Ett uppmätt mått är bara användbart som underlag om mätmetoden är lämplig. Ett duglighetsresultat kräver en ändamålsenlig studie och en korrekt tolkning, inte bara ett fördelaktigt värde som kopieras till ett försättsblad. Åtgärda brister i underlaget innan ni presenterar det som klart.
En checklista hjälper er att följa upp vad som är klart inför inlämningen. Den kan inte i sig visa att processen fungerar.
De fem inlämningsnivåerna i PPAP beskriver omfattning, inte steg
Inlämningsnivån avgör vad kunden får eller granskar. Det är inte en följd av fem steg som varje detalj måste gå igenom. En mindre omfattande inlämning innebär inte heller automatiskt att mindre underlag behöver tas fram eller bevaras.
Nivåerna brukar beskrivas så här:
- Nivå 1: endast leverantörsförsäkran (PSW), med en rapport om utseendegodkännande där det är tillämpligt.
- Nivå 2: leverantörsförsäkran, provdetaljer och begränsat kompletterande underlag.
- Nivå 3: leverantörsförsäkran, provdetaljer och fullständigt kompletterande underlag.
- Nivå 4: leverantörsförsäkran och övriga krav som kunden fastställer.
- Nivå 5: leverantörsförsäkran, provdetaljer och fullständigt kompletterande underlag tillgängliga för granskning på leverantörens tillverkningsplats.
Bekräfta vilken nivå som krävs och vilka detaljerade regler kunden har för inlämning och bevarande. Nivå 4 fastställs av kunden och är inte bara ett större dokumentpaket än nivå 3. Nivå 5 ändrar formerna för granskningen; den är inte en femte milstolpe på vägen mot godkännande.
Välj inte nivå genom att gissa utifrån vad en liknande kund krävde förra gången. En tydlig överenskommelse tidigt i arbetet förebygger både onödiga förberedelser och att underlaget skickas tillbaka för att något saknas.
Så förbereder ni ett PPAP-underlag som är klart för granskning
1. Fastställ omfattningen och utse ansvariga för underlagen
Involvera kvalitet, produktionsteknik, produktionsplanering och berörda personer inom konstruktion eller inköp i förberedelserna. Utse ansvariga för varje underlag som krävs, dess revision, när det ska vara klart och eventuella frågor som fortfarande behöver klargöras med kunden.
Se till att uppgifterna som identifierar artikeln och processen är enhetliga i hela underlaget. Om ritningsrevision, materialspecifikation eller tillverkningsplats skiljer sig mellan dokumenten kan kunden få svårt att avgöra vad det är som ska godkännas.
Skilj på ett oklart krav och en uppgift som bara inte är färdig ännu. Om kunden måste bekräfta en provningsmetod behöver det klarläggas innan provningen bokas, inte som en sista punkt på checklistan inför inlämning.
2. Kom överens om produktionskörningen och förbered mätningarna
Körningen ska ge belägg för den process som är avsedd för serieproduktion. Stäm av verktyg, utrustning, material, personal, driftförhållanden, kvantitet och produktionstakt mot de krav som gäller. En omsorgsfullt tillverkad prototyp med en annan operationsföljd ersätter inte det överenskomna underlaget från produktionen.
Förbered kontroll och provning före körningen. Kontrollera att mätsystemet är redo, vilket laboratoriearbete som krävs, hur proverna identifieras och hur artiklar, resultat och de produktionsförhållanden som användes kopplas samman. Ta även hänsyn till ledtider för extern provning där det är relevant.
Målet är att undvika att först efter en lyckad körning upptäcka att proverna inte går att använda för den studie som krävs.
3. Schemalägg arbetet som behövs för att ta fram underlaget
Lägg in körningens ställtid och bearbetningstid i produktionsplanen. Ta med kontroll och provning som belastar era egna resurser och ta hänsyn till när externa resultat blir tillgängliga. Identifiera vilka aktiviteter som kräver färdiga artiklar och vilka förberedelser som kan göras tidigare.
Planera inte som om sista dagen för att lämna in PPAP-underlaget vore samma dag som bearbetningen blir klar. Mätningar, granskning av studier, komplettering av saknade dokument och intern kontroll tar också tid. Kundens granskning är ytterligare en del av tidsplanen, inte maskinkapacitet som fabriken kan frigöra genom att arbeta snabbare.
Om ytterligare arbete behövs ska ni först fastställa vilka åtgärder som är godkända. Schemalägg sedan den extra produktionen, kontrollen eller provningen och granska hur den påverkar resten av orderstocken.
4. Kontrollera underlaget innan leverantörsförsäkran lämnas in
Granska resultaten mot de överenskomna kraven och red ut motstridiga uppgifter i konstruktionsunderlag, processdokument, prover och studier. Dokumentera eventuella avvikelser enligt kundens föreskrivna process i stället för att dölja dem bakom en ifylld checklista.
PSW sammanfattar det inlämnade underlaget och innehåller leverantörens försäkran. Att fylla i eller underteckna dokumentet innebär inte i sig att kunden har godkänt artikeln. Lämna in det underlag som krävs via den överenskomna kanalen och se till att beslutet kan spåras till rätt artikel, revision och process.
5. Agera utifrån kundens beslut
Kunden kan godkänna underlaget, medge ett begränsat tillfälligt eller villkorat upplägg eller avslå det i väntan på ytterligare arbete. Utgå från den exakta innebörden och villkoren i kundens beslut.
Ett tillfälligt godkännande innebär inte en obegränsad frisläppning. Klarlägg vad det tillåter, eventuella kvantitets- eller tidsgränser, vilka åtgärder som återstår och vem som måste godkänna att ärendet avslutas. Om underlaget avslås ska ni komma överens om vilka korrigeringar och kompletteringar som krävs inför en ny inlämning innan artikeln betraktas som klar för ordinarie leverans.
Se till att leveranstillståndet framgår uttryckligen i er frisläppningsprocess. En avslutad produktionskörning, en inlämnad PSW eller ett planerat utleveransdatum ersätter inte det godkännande som krävs från kunden.
En PPAP-deadline kräver kontrollkapacitet, inte bara tid i en maskin
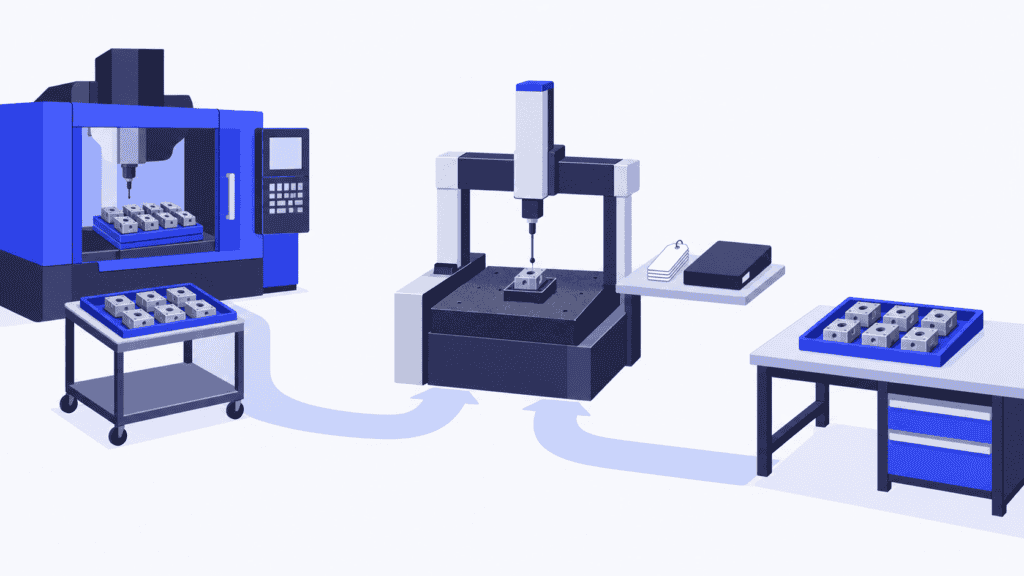
Tänk dig en bearbetad komponent där körningen inför godkännande måste följa den avsedda operationsföljden för serieproduktion. Det finns en lämplig lucka i bearbetningscentret, så teamet lovar ett inlämningsdatum utifrån när artiklarna blir färdiga.
Men artiklarna behöver också måttkontrolleras i en mätresurs som redan är belagd med kundorder. Kvalitetsingenjören behöver mätdata för att kunna slutföra de studier som krävs. Bearbetningen blir klar i tid, men arbetet med underlaget fastnar i en annan kö.
Att prioritera upp kontrollen kan rädda inlämningen, men det kan försena de order som redan hade tilldelats kapaciteten. Om körningen behöver göras om uppstår ännu en omgång konkurrens om samma resurser.
Lösningen är att planera arbetet med att ta fram underlaget i samma kapacitetsöversikt som den ordinarie produktionen. Då ser ni begränsningen medan det fortfarande finns tid att ändra en prioritering, ordna extra kapacitet eller diskutera ett realistiskt datum med kunden.
Lägg in PPAP-förberedelserna i produktionsschemat med SkyPlanner
SkyPlanner APS är en programvara för avancerad planering och schemaläggning inom tillverkning. Dess AI för schemaläggning, Arcturus, fördelar de produktionsoperationer som modellerats på lämpliga arbetsstationer utifrån kapacitet, skift, operationstider och beroenden. Schemaläggningen tar även hänsyn till de uppgifter om materialtillgänglighet som hålls uppdaterade i systemet.
När ni förbereder PPAP definierar ni den överenskomna operationsföljden och modellerar kontrollarbetet som belastar interna resurser med begränsad kapacitet. För en mätstation eller kontrollstation behöver ni ange realistisk tillgänglighet och tidsåtgång, precis som för en maskin. På så sätt får arbetet inför godkännandet plats i samma schema som de order det konkurrerar med.
Gantt-vyn visar när arbetet är inplanerat och hur det fördelas över resurserna. När en godkänd omkörning eller extra kontroll ändrar belastningen uppdaterar ni arbetet och låter Arcturus räkna om schemat. Ni anger prioriteringarna, och SkyPlanner sköter schemaläggningsberäkningen. I stället för att manuellt stämma av en separat PPAP-tidsplan mot varje maskinkö kan ni fokusera på beslutet och dess konsekvenser för leveranserna.
Produktionsanteckningar och bilagor kan också kopplas till order, orderrader och processteg så att de som utför arbetet lättare hittar relevanta instruktioner. Schemat stödjer genomförandet, men godtagande av underlaget och kundens frisläppning är fortfarande beslut som fattas inom er överenskomna kvalitetsprocess.
SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API. Ni kan koppla befintliga produktionsdata till schemaläggning med begränsad kapacitet i stället för att ersätta de system som redan hanterar era order och kvalitetsdokument.
Ta hjälp av din egen AI-assistent i planeringsarbetet
Du kan arbeta via din egen AI-assistent, till exempel Claude, ChatGPT eller Microsoft Copilot, ansluten till SkyPlanner via MCP. MCP är anslutningen som låter assistenten använda SkyPlanners produktkunskap och tillåtna funktioner tillsammans med företagets produktionsdata.
Be den till exempel hjälpa dig att granska det arbete som planerats för en körning inför godkännande och belastningen på kontrollresursen. Med beviljad skrivbehörighet kan den hjälpa till att uppdatera relevanta planeringsdata och använda SkyPlanners schemaläggningsfunktioner. Du beskriver planeringsbehovet i stället för att själv gå igenom varje inställning. Det är fortfarande Arcturus som gör schemaläggningsberäkningen.
Beslutet om kundgodkännande ligger fortfarande hos behöriga personer. Fördelen är ett enklare sätt att ta fram och justera planen för det arbete som ger underlag för godkännandet.
Vad en gemensam kapacitetsöversikt förändrade hos Mamec
Mamec, ett finskt företag inom blandningsteknik och högteknologisk kontraktstillverkning, prioriterade tidigare arbetet utifrån pappersorder och leveransdatum. Tusentals operationer som var beroende av varandra gjorde det svårt att hålla en samlad bild av produktionen aktuell.
Efter att ha integrerat SkyPlanner med sitt ERP-system Oscar fick företaget en gemensam överblick över arbetet och produktionsbelastningen. Mamec berättar att planeringen kräver mindre arbete och att ändringar i tillverkningsordningen är lättare att hantera. Det gör det enklare att förklara vad man kan lova kunderna.
Erfarenheten visar den nytta med schemaläggning som är relevant här: när förberedelser eller uppföljande åtgärder förändrar tillverkningsarbetet behöver teamet förstå hur kapaciteten och gjorda åtaganden påverkas. Det är den gemensamma överblicken, snarare än ännu en fristående lista med slutdatum, som gör planen användbar.
Ta med en körning inför godkännande i nästa planeringsdiskussion
Vill du se hur SkyPlanner skulle kunna hjälpa er? Boka en demo och ta med ett verkligt exempel på tillverkningsflödet inför ett artikelgodkännande: de avsedda maskinerna, kontrollkapaciteten, materialbehoven och de order som konkurrerar om samma resurser. Använd exemplet för att undersöka när arbetet kan bli klart och vad en ändring skulle innebära för andra leveranser.
Om du hellre vill utforska själv först kan du prova SkyPlanner med demodata eller använda den AI-stödda kom igång-guiden i SkyPlanner Assistant. Utgångspunkten är enkel: synliggör det produktions- och kontrollarbete som ligger bakom godkännandedatumet i ett gemensamt schema.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


