








În acest articol
- Când este necesar PPAP?
- PPAP, APQP și inspecția primului articol nu sunt interschimbabile
- Care sunt cele 18 elemente ale PPAP?
- Cele cinci niveluri de depunere PPAP definesc conținutul dosarului, nu etape succesive
- Cum să pregătiți un dosar PPAP gata de evaluare
- 1. Stabiliți ce trebuie inclus și desemnați responsabilii pentru dovezi
- 2. Conveniți condițiile lotului de validare și pregătiți măsurările
- 3. Programați activitățile care generează dovezile
- 4. Verificați dosarul înainte de a transmite declarația PSW
- 5. Acționați conform deciziei clientului
- Respectarea termenului PPAP cere capacitate de inspecție, nu doar un interval liber pe utilaj
- Includeți pregătirea PPAP în programul de producție cu SkyPlanner
- Cereți propriului asistent de inteligență artificială să vă ajute cu planificarea
- Ce s-a schimbat la Mamec când echipa a putut vedea aceeași situație a capacității
- Includeți un lot pentru aprobare în următoarea discuție despre planificare
Acasă » Resurse » Procesul de aprobare a pieselor pentru producție: de la fabricarea lotului la aprobare
Timp estimat de citire: 11 minute
Procesul de aprobare a pieselor pentru producție (PPAP) oferă furnizorului un cadru structurat pentru a demonstra că înțelege cerințele clientului privind produsul și că procesul de producție prevăzut le poate îndeplini în mod constant, la ritmul de producție convenit. Furnizorul pregătește dovezile și mostrele necesare, iar clientul analizează dosarul depus și decide aprobarea.
Un prototip bun arată dacă puteți fabrica piesa. PPAP pune o întrebare mai dificilă: procesul prevăzut pentru producția de serie poate fabrica în mod constant piese conforme, în condițiile care vor fi folosite efectiv?
Prin urmare, PPAP nu se rezumă la un termen de predare a documentației. Dovezile se bazează pe activități de producție, măsurare și încercare care trebuie programate ținând cont de comenzile existente. SkyPlanner APS vă ajută să planificați aceste activități în funcție de capacitatea reală a fabricii, astfel încât pregătirea pentru aprobare să nu vă facă să pierdeți din vedere livrările deja promise.
Când este necesar PPAP?
PPAP este strâns legat de lanțurile de aprovizionare din industria auto, dar și clienții din alte sectoare de producție impun cerințe de aprobare a pieselor pentru producție. Acordul aplicabil încheiat cu clientul stabilește cerințele pentru piesa și procesul în cauză.
Introducerea unei piese noi în producție este un moment firesc pentru a discuta cu clientul despre PPAP. Modificările de proiectare, materiale, scule și dispozitive, amplasament de fabricație, furnizori sau proces de producție pot necesita, de asemenea, notificarea clientului, aprobarea acestuia sau depunerea unui nou dosar. Verificați regulile aplicabile modificărilor înainte de a le implementa, nu abia la următoarea livrare.
Începeți prin a stabili codul și revizia piesei, motivul depunerii dosarului, dovezile necesare, nivelul de depunere și persoana de contact autorizată din partea clientului. Conveniți asupra condițiilor de fabricare a lotului, a cerințelor privind eșantionarea și studiile, a termenului de depunere și a regulilor privind autorizarea livrării. Aceste decizii stabilesc ce activități trebuie să pregătiți.
PPAP, APQP și inspecția primului articol nu sunt interschimbabile
Planificarea avansată a calității produsului (APQP) reprezintă abordarea mai amplă prin care se planifică dezvoltarea și introducerea unui produs și a procesului său de producție. În cadrul acestui demers, PPAP furnizează dovezile necesare pentru aprobarea pieselor pentru producție.
Inspecția primului articol (FAI) urmărește verificarea documentată a unui articol inițial din producție în raport cu cerințele aplicabile. Rezultatele sale pot contribui la dosarul de aprobare, dar un raport de inspecție nu acoperă, singur, toate dovezile necesare pentru PPAP privind procesul, măsurarea, riscurile și cerințele specifice clientului.
La fel, un studiu de capabilitate a procesului reprezintă o dovadă, nu decizia de aprobare în sine. Corelați aceste activități, fără a le considera sinonime.
Care sunt cele 18 elemente ale PPAP?
Cadrul PPAP consacrat, bazat pe modelul AIAG, cuprinde 18 elemente. Folosiți această listă pentru a înțelege categoriile de dovezi, apoi confirmați cu clientul care sunt aplicabile și ce cerințe există pentru depunerea sau păstrarea lor:
- 1. Documentația de proiectare: definiția produsului și specificațiile aplicabile.
- 2. Documente de modificare tehnică autorizate: modificările care nu au fost încă incluse în documentația de proiectare, dacă este cazul.
- 3. Aprobarea tehnică din partea clientului: dovezile aferente, atunci când clientul le solicită.
- 4. FMEA de proiect: analiza modurilor de defectare și a efectelor acestora la nivel de proiectare, în măsura în care aceasta intră în responsabilitatea dumneavoastră.
- 5. Diagrama fluxului de proces: traseul piesei prin procesul de producție.
- 6. FMEA de proces: analiza defectărilor potențiale din procesul de fabricație.
- 7. Planul de control: măsurile de control utilizate pentru gestionarea caracteristicilor produsului și procesului.
- 8. Studii de analiză a sistemului de măsurare: dovezi că sistemul de măsurare este adecvat utilizării prevăzute.
- 9. Rezultatele măsurărilor dimensionale: rezultatele raportate la cerințele dimensionale specificate.
- 10. Rezultatele încercărilor de materiale și de performanță: dovezile cerute privind materialele și funcționarea produsului.
- 11. Studii inițiale de proces: dovezi privind performanța sau capabilitatea procesului, conform cerințelor.
- 12. Documentația de calificare a laboratoarelor: dovezi privind calificarea laboratoarelor utilizate.
- 13. Raportul de aprobare a aspectului: atunci când este necesară aprobarea aspectului.
- 14. Mostre de piese din producție: piesele solicitate, provenite din lotul de producție.
- 15. Mostra etalon: mostra de referință păstrată conform cerințelor.
- 16. Mijloace de verificare: dispozitivele de control, calibrele sau alte echipamente de verificare relevante.
- 17. Cerințe specifice clientului: înregistrări care demonstrează îndeplinirea cerințelor suplimentare.
- 18. Declarația de prezentare a piesei (PSW): sinteza dosarului depus și declarația furnizorului aferentă acestuia.
Valoarea acestor elemente stă în modul în care se susțin reciproc. Diagrama fluxului de proces descrie traseul de fabricație. FMEA de proces analizează ce ar putea merge prost de-a lungul acestui traseu. Planul de control transpune riscurile și cerințele în măsuri de control, verificări și acțiuni de răspuns. Toate trebuie să descrie același proces de producție, nu trei versiuni diferite ale acestuia.
Și rezultatele trebuie să fie relevante. O cotă măsurată constituie o dovadă utilă doar dacă metoda de măsurare este adecvată. Rezultatele privind capabilitatea trebuie să se bazeze pe un studiu corespunzător și pe o interpretare validă, nu doar pe o valoare favorabilă copiată pe o foaie de gardă. Completați dovezile lipsă înainte de a prezenta dosarul ca fiind pregătit.
O listă de verificare pentru depunerea dosarului vă ajută să urmăriți ce a fost finalizat. Singură însă, nu poate demonstra că procesul funcționează.
Cele cinci niveluri de depunere PPAP definesc conținutul dosarului, nu etape succesive
Nivelul de depunere stabilește ce primește sau examinează clientul. Nu este vorba despre o succesiune de cinci etape pe care trebuie să le parcurgă fiecare piesă, iar un dosar mai restrâns nu înseamnă automat că trebuie pregătite sau păstrate mai puține dovezi.
Descrierile uzuale ale nivelurilor sunt:
- Nivelul 1: doar declarația de prezentare a piesei, însoțită de un raport de aprobare a aspectului, dacă este cazul.
- Nivelul 2: declarația, mostre de piese și date justificative limitate.
- Nivelul 3: declarația, mostre de piese și date justificative complete.
- Nivelul 4: declarația și celelalte elemente cerute de client.
- Nivelul 5: declarația, mostre de piese și date justificative complete, disponibile pentru examinare la amplasamentul de fabricație al furnizorului.
Confirmați nivelul cerut și regulile detaliate ale clientului privind depunerea și păstrarea documentelor. Nivelul 4 este definit de client, nu reprezintă pur și simplu un set de documente mai amplu decât cel de la nivelul 3. Nivelul 5 schimbă modul de examinare; nu este o a cincea etapă de aprobare.
Nu alegeți nivelul presupunând că se aplică ceea ce a cerut data trecută un client similar. Un acord clar, stabilit de la începutul lucrării, previne atât pregătirile inutile, cât și returnarea dosarului din cauza dovezilor lipsă.
Cum să pregătiți un dosar PPAP gata de evaluare
1. Stabiliți ce trebuie inclus și desemnați responsabilii pentru dovezi
Implicați în pregătire echipele de calitate, inginerie de fabricație și planificare a producției, precum și persoanele relevante din proiectare sau achiziții. Pentru fiecare element necesar, desemnați cine răspunde de conținut, revizie, termen și eventualele clarificări care mai trebuie obținute de la client.
Asigurați-vă că piesa și procesul sunt identificate consecvent în întregul dosar. Dacă revizia desenului, specificația materialului sau amplasamentul de fabricație diferă de la un document la altul, clientul poate să nu mai poată stabili exact ce anume aprobă.
Faceți distincția între o cerință neclarificată și o activitate pur și simplu neterminată. Dacă o metodă de încercare trebuie confirmată de client, obțineți clarificarea înainte de programarea încercării, nu la finalul listei de verificare pentru depunerea dosarului.
2. Conveniți condițiile lotului de validare și pregătiți măsurările
Lotul de validare trebuie să furnizeze dovezi despre procesul prevăzut pentru producție. Verificați sculele, echipamentele, materialele, personalul, condițiile de lucru, cantitatea și ritmul de producție necesare în raport cu cerințele aplicabile. Un prototip realizat cu grijă pe un alt flux tehnologic nu înlocuiește dovezile de producție convenite.
Organizați inspecțiile și încercările înainte de fabricarea lotului. Verificați dacă sistemul de măsurare este pregătit, ce lucrări de laborator sunt necesare, cum sunt identificate eșantioanele și cum se păstrează legătura dintre piese, rezultate și condițiile de producție utilizate. Luați în calcul și termenele pentru încercările externe, acolo unde este cazul.
Scopul practic este să nu descoperiți abia după fabricarea cu succes a lotului că eșantioanele nu pot fi folosite pentru studiul necesar.
3. Programați activitățile care generează dovezile
Includeți în planul de producție timpul de pregătire și de prelucrare pentru lot. Adăugați inspecțiile și încercările care vă ocupă resursele interne și țineți cont de momentul în care vor fi disponibile rezultatele externe. Stabiliți ce activități depind de finalizarea pieselor și ce pregătiri pot fi făcute mai devreme.
Nu confundați data depunerii dosarului PPAP cu data finalizării prelucrării. Măsurările, analiza studiilor, completarea documentelor lipsă și verificările interne necesită și ele timp. Includeți în calendar și timpul necesar evaluării de către client: acesta nu poate fi scurtat doar prin accelerarea lucrului în fabrică.
Dacă sunt necesare lucrări suplimentare, stabiliți mai întâi ce măsuri sunt autorizate. Apoi programați producția, inspecțiile sau încercările suplimentare și analizați efectul asupra celorlalte comenzi din portofoliu.
4. Verificați dosarul înainte de a transmite declarația PSW
Verificați rezultatele în raport cu cerințele convenite și rezolvați neconcordanțele dintre documentația de proiectare, documentele de proces, eșantioane și studii. Înregistrați orice abatere conform procedurii cerute de client, în loc să o ascundeți în spatele unei liste de verificare bifate integral.
PSW rezumă dosarul transmis și cuprinde declarația furnizorului. Completarea sau semnarea acestui document nu înseamnă, în sine, că piesa a fost aprobată de client. Transmiteți dosarul necesar pe calea convenită și păstrați trasabilitatea deciziei în raport cu piesa, revizia și procesul în cauză.
5. Acționați conform deciziei clientului
Clientul poate aproba dosarul, poate acorda o aprobare provizorie sau condiționată, cu limite, ori îl poate respinge până la efectuarea unor lucrări suplimentare. Respectați întocmai sensul și condițiile deciziei clientului.
O aprobare provizorie nu este o autorizare fără limite. Stabiliți ce permite, ce limite de cantitate sau de timp se aplică, ce acțiuni mai sunt necesare și cine trebuie să aprobe închiderea lor. Dacă dosarul este respins, conveniți corecțiile și lucrările necesare pentru redepunere înainte de a considera piesa pregătită pentru livrarea normală.
Asigurați-vă că permisiunea de expediere este explicită în procedura de autorizare a livrării. Un lot de producție finalizat, un PSW transmis sau o dată de expediere programată nu înlocuiesc autorizarea necesară din partea clientului.
Respectarea termenului PPAP cere capacitate de inspecție, nu doar un interval liber pe utilaj
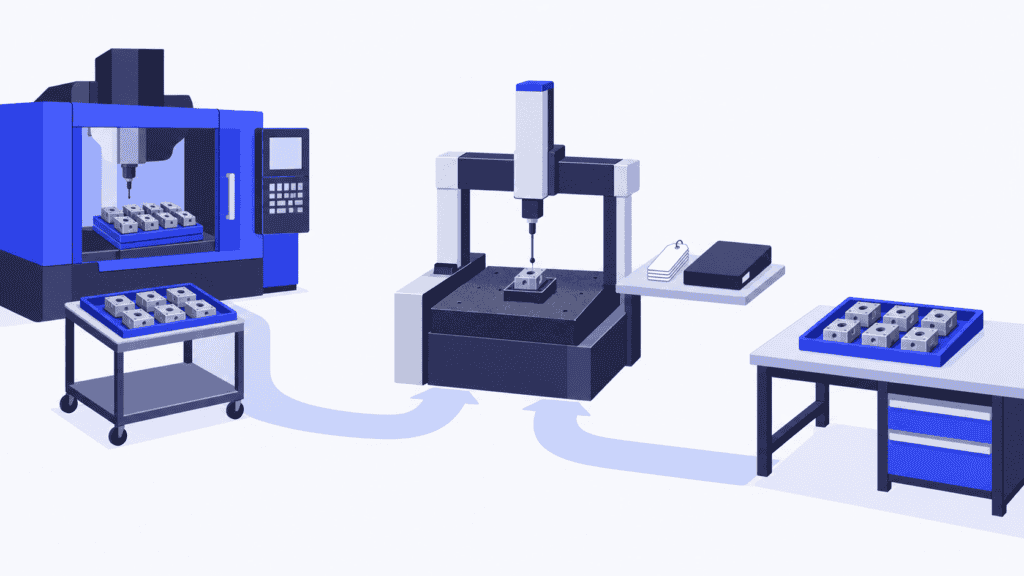
Imaginați-vă o piesă prelucrată mecanic, al cărei lot pentru aprobare trebuie fabricat pe fluxul tehnologic prevăzut pentru producție. Centrul de prelucrare are un interval liber potrivit, așa că echipa promite o dată de depunere a dosarului în funcție de momentul în care vor fi gata piesele.
Însă piesele au nevoie și de control dimensional pe un echipament de măsurare deja încărcat cu comenzi pentru clienți. Inginerul de calitate are nevoie de datele rezultate pentru a finaliza studiile necesare. Prelucrarea se încheie la timp, dar obținerea dovezilor rămâne în așteptare, la o altă resursă.
Prioritizarea inspecției poate salva termenul de depunere, dar poate întârzia comenzile cărora le fusese alocată acea capacitate. Dacă este necesară fabricarea unui nou lot, aceleași resurse vor fi solicitate din nou de activități concurente.
Soluția este să includeți activitățile care generează dovezile și producția curentă într-un plan comun de capacitate. Astfel puteți identifica resursa care limitează fluxul cât încă mai este timp să schimbați o prioritate, să asigurați capacitate suplimentară sau să discutați cu clientul un termen realist.
Includeți pregătirea PPAP în programul de producție cu SkyPlanner
SkyPlanner APS este un software de planificare și programare avansată pentru producție. Motorul său de inteligență artificială pentru programare, Arcturus, alocă operațiile de producție modelate posturilor de lucru eligibile, ținând cont de capacitatea acestora, de schimburi, de duratele operațiilor și de dependențe. Programarea care ține cont de materiale include în calcul și datele actualizate privind disponibilitatea acestora.
Pentru pregătirea PPAP, definiți fluxul tehnologic convenit și modelați activitățile de inspecție care folosesc resurse interne cu capacitate limitată. La fel ca în cazul unui utilaj, pentru o stație de măsurare sau un centru de inspecție trebuie introduse o disponibilitate realistă și durate realiste ale activităților. Astfel, activitățile necesare aprobării își găsesc locul în același program cu comenzile care concurează pentru aceleași resurse.
Diagrama Gantt arată când sunt programate activitățile și cum sunt repartizate pe resurse. Când fabricarea autorizată a unui nou lot sau o inspecție suplimentară modifică încărcarea, actualizați activitățile și lăsați Arcturus să recalculeze programul. Dumneavoastră stabiliți prioritățile; SkyPlanner face calculele de programare. În loc să corelați manual un calendar PPAP separat cu lista de așteptare a fiecărui utilaj, vă puteți concentra asupra deciziei și a consecințelor ei pentru livrări.
Notele de producție și fișierele atașate pot însoți și comenzile, pozițiile din comenzi și etapele de proces, astfel încât cei care execută lucrările să găsească instrucțiunile relevante. Programul sprijină execuția; acceptarea dovezilor și autorizarea din partea clientului rămân decizii luate în cadrul procesului de calitate convenit.
SkyPlanner se integrează cu orice sistem ERP sau MES prin API-ul său REST deschis. Puteți conecta datele de producție existente la programarea pe capacitate finită, fără a înlocui sistemele care vă gestionează deja comenzile și înregistrările de calitate.
Cereți propriului asistent de inteligență artificială să vă ajute cu planificarea
Puteți lucra prin propriul asistent de inteligență artificială, precum Claude, ChatGPT sau Microsoft Copilot, conectat la SkyPlanner prin MCP. MCP este conexiunea care îi permite asistentului să folosească informațiile despre produs și funcțiile permise ale SkyPlanner, împreună cu datele de producție ale companiei dumneavoastră.
De exemplu, îi puteți cere să vă ajute să analizați activitățile planificate pentru un lot destinat aprobării și încărcarea resursei de inspecție. Dacă are drept de scriere autorizat, vă poate ajuta să actualizați datele relevante de planificare și să utilizați funcțiile de programare din SkyPlanner. Explicați ce aveți nevoie să planificați, în loc să parcurgeți singur fiecare setare; calculele de programare sunt efectuate în continuare de Arcturus.
Decizia de aprobare din partea clientului rămâne în sarcina persoanelor autorizate. Avantajul este că puteți pregăti și ajusta mai ușor planul de realizare a activităților care generează dovezile.
Ce s-a schimbat la Mamec când echipa a putut vedea aceeași situație a capacității
Mamec, o companie finlandeză specializată în tehnologia amestecării și în fabricație de înaltă tehnologie pe bază de contract, își stabilea anterior prioritățile pe baza comenzilor pe hârtie și a termenelor de livrare. Miile de operații interdependente făceau dificilă menținerea unei imagini de ansamblu asupra producției.
După integrarea SkyPlanner cu sistemul său Oscar ERP, echipa companiei a putut vedea aceeași situație a activităților și a încărcării producției. Mamec arată că volumul de muncă pentru planificare s-a redus, iar modificările succesiunii operațiilor de fabricație sunt mai ușor de gestionat. Astfel, este mai simplu de explicat ce angajamente pot fi asumate față de clienți.
Această experiență ilustrează avantajul programării relevant aici: atunci când pregătirea sau lucrările suplimentare modifică activitățile de fabricație, echipa trebuie să înțeleagă efectul asupra capacității și a angajamentelor asumate. Această imagine comună face planul util, nu încă o listă separată de termene.
Includeți un lot pentru aprobare în următoarea discuție despre planificare
Pentru a vedea cum v-ar putea ajuta SkyPlanner, programați o demonstrație pornind de la un flux real de aprobare a pieselor pentru producție: utilajele prevăzute, capacitatea de inspecție, necesarul de materiale și comenzile care concurează pentru aceleași resurse. Folosiți acest exemplu pentru a analiza când se pot încheia lucrările și ce impact ar avea o modificare asupra celorlalte livrări.
Dacă preferați să explorați mai întâi, încercați SkyPlanner cu date demonstrative sau folosiți ghidul Getting Started asistat de IA din SkyPlanner Assistant. Punctul de plecare este simplu: reuniți într-un singur program toate activitățile de producție și inspecție de care depinde data aprobării.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


