


V tomto článku
- Kdy je PPAP potřeba?
- PPAP, APQP a kontrola prvního kusu nejsou zaměnitelné
- Jakých je 18 prvků PPAP?
- Pět úrovní předkládání PPAP určuje rozsah, nikoli etapy
- Jak připravit podklady PPAP k přezkoumání
- 1. Vymezte rozsah a určete odpovědnost za podklady
- 2. Dohodněte podmínky výrobní série a připravte měření
- 3. Naplánujte práce potřebné k získání důkazů
- 4. Před předložením průvodky PSW zkontrolujte dokumentaci
- 5. Postupujte podle rozhodnutí zákazníka
- Pro dodržení termínu PPAP potřebujete i kapacitu kontroly, nejen volný stroj
- Zařaďte přípravu PPAP do výrobního plánu pomocí SkyPlanner
- Požádejte svého asistenta s umělou inteligencí o pomoc s plánováním
- Co společnosti Mamec přinesl společný přehled o kapacitách
- Při příští poradě o plánování proberte i výrobu dílů určených ke schválení
Domov » Zdroje » Proces schvalování dílů do sériové výroby: od výroby ke schválení
Odhadovaný čas čtení: 11 minut
Proces schvalování dílů do sériové výroby (PPAP) je systematický postup, kterým dodavatel prokazuje, že rozumí požadavkům zákazníka na výrobek a že je zamýšlený výrobní proces dokáže soustavně plnit při dohodnutém výrobním tempu. Dodavatel připraví požadované podklady a vzorky; zákazník předložené podklady posoudí a rozhodne o schválení.
Zdařilý prototyp ukazuje, že díl dokážete vyrobit. PPAP klade náročnější otázku: dokáže jej proces určený pro běžnou výrobu vyrábět opakovaně se stejným výsledkem, a to za podmínek, které se budou skutečně používat?
PPAP proto není jen termín pro odevzdání dokumentace. Podklady vznikají při výrobě, měření a zkouškách, pro které je třeba najít místo vedle stávajících zakázek. SkyPlanner APS vám pomáhá tyto činnosti plánovat podle skutečných kapacit závodu, abyste při přípravě ke schválení neztratili přehled o již přislíbených dodávkách.
Kdy je PPAP potřeba?
PPAP je úzce spjatý s dodavatelskými řetězci automobilového průmyslu, požadavky na schvalování dílů do sériové výroby však uplatňují i zákazníci v jiných výrobních odvětvích. Konkrétní požadavky na daný díl a proces určuje příslušná dohoda se zákazníkem.
Při zavádění nového dílu do výroby je přirozené projednat se zákazníkem požadavky na PPAP. Také změny konstrukce, materiálů, nástrojů, místa výroby, dodavatelů nebo výrobního procesu mohou vyžadovat oznámení zákazníkovi, jeho schválení nebo nové předložení podkladů. Příslušná pravidla pro změny si ověřte ještě před jejich zavedením, nečekejte až na příští dodávku.
Nejprve si ujasněte číslo a revizi dílu, důvod předložení, požadované podklady, úroveň předkládání a oprávněnou kontaktní osobu u zákazníka. Dohodněte podmínky výrobní série, požadavky na odběr vzorků a studie, termín předložení i pravidla pro povolení expedice. Tím vymezíte práci, kterou je třeba připravit.
PPAP, APQP a kontrola prvního kusu nejsou zaměnitelné
Pokročilé plánování kvality produktu (APQP) je širší přístup k plánování vývoje a zavádění výrobku i jeho výrobního procesu. PPAP v rámci tohoto širšího úsilí poskytuje podklady pro schválení dílu do sériové výroby.
Kontrola prvního kusu (FAI) se zaměřuje na zdokumentované ověření prvního vyrobeného kusu vůči příslušným požadavkům. Její výsledky mohou být součástí podkladů ke schválení, samotný kontrolní protokol však neposkytuje všechny důkazy o procesu, měření a rizicích ani doklady o splnění specifických požadavků zákazníka, které PPAP vyžaduje.
Stejně tak je studie způsobilosti procesu jedním z podkladů, nikoli samotným rozhodnutím o schválení. Tyto činnosti je třeba provázat, ale nezaměňovat jejich názvy.
Jakých je 18 prvků PPAP?
Běžně používaný rámec PPAP podle AIAG obsahuje 18 prvků. Tento seznam vám pomůže zorientovat se v kategoriích podkladů. Se zákazníkem si pak ověřte, které se na váš případ vztahují a jaké jsou požadavky na jejich předložení nebo uchovávání:
- 1. Konstrukční dokumentace: platná definice výrobku a jeho specifikace.
- 2. Schválené dokumenty o technických změnách: změny dosud nezapracované do konstrukční dokumentace, pokud se na daný případ vztahují.
- 3. Technické schválení zákazníkem: doklad o schválení, pokud jej zákazník požaduje.
- 4. Konstrukční FMEA: analýza možných vad konstrukce a jejich následků, pokud spadá do vaší odpovědnosti.
- 5. Vývojový diagram procesu: znázornění průchodu dílu výrobním procesem.
- 6. Procesní FMEA: analýza možných vad výrobního procesu.
- 7. Plán kontroly a řízení: opatření používaná k řízení znaků výrobku a procesu.
- 8. Studie zaměřené na analýzu systému měření: důkazy, že je systém měření vhodný pro daný účel.
- 9. Výsledky rozměrových kontrol: výsledky ověření předepsaných rozměrových požadavků.
- 10. Výsledky materiálových a funkčních zkoušek: požadované důkazy o materiálu a funkčních vlastnostech.
- 11. Počáteční studie procesu: důkazy o výkonnosti nebo způsobilosti procesu podle příslušných požadavků.
- 12. Dokumentace kvalifikovaných laboratoří: doklady o způsobilosti využívaných laboratoří.
- 13. Protokol o schválení vzhledu: pokud se vyžaduje schválení vzhledu.
- 14. Vzorky dílů z výroby: požadované díly z výrobní série.
- 15. Referenční vzorek: vzorek uchovávaný podle příslušných požadavků.
- 16. Kontrolní pomůcky: příslušné kontrolní přípravky, kalibry nebo jiná kontrolní zařízení.
- 17. Specifické požadavky zákazníka: záznamy prokazující splnění dodatečných požadavků.
- 18. Průvodka předložení dílu (PSW): souhrnné údaje a prohlášení dodavatele k předkládaným podkladům.
Hodnota těchto podkladů spočívá v jejich vzájemné provázanosti. Vývojový diagram procesu popisuje výrobní postup. Procesní FMEA zkoumá, co by se v jeho průběhu mohlo pokazit. Plán kontroly a řízení převádí rizika a požadavky do konkrétních opatření, kontrol a reakcí. Všechny tři dokumenty mají popisovat tentýž výrobní proces, nikoli tři různé verze.
Také výsledky musí mít vypovídací hodnotu. Naměřený rozměr je použitelným důkazem pouze tehdy, je-li metoda měření vhodná. Výsledek hodnocení způsobilosti musí být podložen odpovídající studií a správnou interpretací, nestačí jen příznivé číslo přepsané na úvodní list. Než podklady označíte za připravené, odstraňte v nich nedostatky.
Kontrolní seznam vám pomůže sledovat úplnost předkládaných podkladů. Sám o sobě však nemůže prokázat, že proces funguje.
Pět úrovní předkládání PPAP určuje rozsah, nikoli etapy
Úroveň předkládání určuje, co zákazník obdrží nebo přezkoumá. Nejde o posloupnost pěti kroků, kterými musí každý díl projít. Menší rozsah předkládaných podkladů navíc automaticky neznamená, že jich stačí méně připravit nebo uchovávat.
Jednotlivé úrovně se obvykle vymezují takto:
- Úroveň 1: pouze průvodka předložení dílu, případně také protokol o schválení vzhledu, pokud je vyžadován.
- Úroveň 2: průvodka, vzorky dílů a podpůrné podklady v omezeném rozsahu.
- Úroveň 3: průvodka, vzorky dílů a úplné podpůrné podklady.
- Úroveň 4: průvodka a další podklady podle požadavků zákazníka.
- Úroveň 5: průvodka, vzorky dílů a úplné podpůrné podklady dostupné k přezkoumání ve výrobním závodě dodavatele.
Ověřte si požadovanou úroveň i podrobná pravidla zákazníka pro předkládání a uchovávání podkladů. Úroveň 4 definuje zákazník; nejde jen o další, rozsáhlejší sadu dokumentů po úrovni 3. Úroveň 5 mění způsob přezkoumání, není pátým schvalovacím milníkem.
Úroveň nevolte podle odhadu, co minule požadoval podobný zákazník. Jasná dohoda na začátku zakázky předejde zbytečné přípravě i vrácení podkladů kvůli chybějícím důkazům.
Jak připravit podklady PPAP k přezkoumání
1. Vymezte rozsah a určete odpovědnost za podklady
Do přípravy zapojte pracovníky kvality, technologie a plánování výroby i příslušné kolegy z konstrukce nebo nákupu. U každého požadovaného podkladu určete, kdo odpovídá za jeho zpracování, revizi a termín dokončení i za případné dojasnění požadavků se zákazníkem.
V celé dokumentaci dbejte na jednotnou identifikaci dílu a procesu. Pokud se v jednotlivých dokumentech liší revize výkresu, specifikace materiálu nebo místo výroby, zákazník nemusí být schopen určit, co vlastně schvaluje.
Rozlišujte mezi nevyjasněným požadavkem a úkolem, který jen dosud není dokončený. Pokud musí zákazník potvrdit zkušební metodu, je třeba to vyřešit před rezervací zkoušky, nikoli až na konci kontrolního seznamu pro předložení dokumentace.
2. Dohodněte podmínky výrobní série a připravte měření
Výrobní série musí poskytnout důkazy o procesu zamýšleném pro sériovou výrobu. Podle platných požadavků ověřte potřebné nástroje, zařízení, materiály, pracovníky, provozní podmínky, množství a výrobní tempo. Ani pečlivě vyrobený prototyp zhotovený jiným postupem nenahradí dohodnuté důkazy ze sériového procesu.
Ještě před zahájením výroby série připravte vše potřebné pro kontroly a zkoušky. Ověřte připravenost systému měření, požadované laboratorní práce, označení vzorků a návaznost mezi díly, výsledky a použitými výrobními podmínkami. Kde je to relevantní, započítejte také lhůty externích zkoušek.
Cílem je předejít situaci, kdy po úspěšném dokončení výroby série zjistíte, že vzorky nelze použít pro požadovanou studii.
3. Naplánujte práce potřebné k získání důkazů
Do výrobního plánu zahrňte čas seřízení i samotné výroby dané dávky. Přidejte kontroly a zkoušky, které vytěžují vaše vlastní zdroje, a zohledněte termíny dodání externích výsledků. Určete, které činnosti vyžadují hotové díly a co lze připravit předem.
Neztotožňujte termín předložení PPAP s dokončením obrábění. Měření, přezkoumání studií, doplnění chybějící dokumentace a interní kontrola také vyžadují čas. Do harmonogramu patří i doba posouzení zákazníkem. Na rozdíl od kapacity strojů ji nemůžete ovlivnit tím, že ve svém závodě budete pracovat rychleji.
Pokud budou nutné další práce, nejprve si nechte schválit postup. Poté naplánujte dodatečnou výrobu, kontroly nebo zkoušky a posuďte dopad na ostatní zakázky.
4. Před předložením průvodky PSW zkontrolujte dokumentaci
Porovnejte výsledky s dohodnutými požadavky a vyřešte nesrovnalosti mezi konstrukčními podklady, procesní dokumentací, vzorky a studiemi. Veškeré odchylky zaznamenejte postupem požadovaným zákazníkem. Neskrývejte je za vyplněný kontrolní seznam.
Průvodka PSW shrnuje předkládané podklady a obsahuje prohlášení dodavatele. Její vyplnění ani podpis samy o sobě neznamenají, že zákazník díl schválil. Požadovanou dokumentaci předložte dohodnutým způsobem a zajistěte, aby bylo rozhodnutí dohledatelné ve vazbě na příslušný díl, revizi a proces.
5. Postupujte podle rozhodnutí zákazníka
Zákazník může předložené podklady schválit, povolit omezený dočasný či podmíněný režim nebo je zamítnout s požadavkem na další práce. Řiďte se přesným významem a podmínkami uvedenými v jeho rozhodnutí.
Dočasné schválení neznamená neomezené uvolnění. Ujasněte si, co dovoluje, jaká platí množstevní či časová omezení, které kroky zbývají a kdo musí schválit jejich uzavření. Pokud zákazník předložené podklady zamítne, dohodněte potřebné opravy a práce spojené s opětovným předložením dříve, než budete díl považovat za připravený k běžným dodávkám.
V procesu uvolnění musí být výslovně uvedeno povolení k expedici. Dokončená výroba série, předložená průvodka PSW ani naplánovaný termín expedice nenahrazují požadovaný souhlas zákazníka.
Pro dodržení termínu PPAP potřebujete i kapacitu kontroly, nejen volný stroj
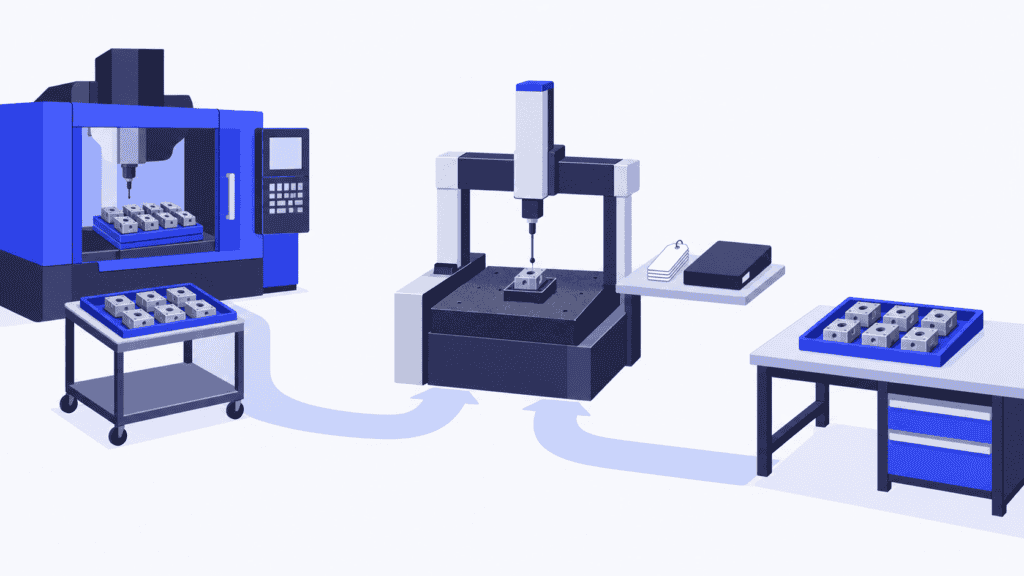
Představte si obráběnou součást, u níž musí výroba série pro účely schválení proběhnout zamýšleným sériovým postupem. Na obráběcím centru je vhodné volné okno, a tým proto přislíbí termín předložení podkladů podle toho, kdy budou díly hotové.
Díly ale potřebují také rozměrovou kontrolu na měřicím pracovišti, které už je vytížené zákaznickými zakázkami. Inženýr kvality potřebuje naměřená data, aby mohl dokončit požadované studie. Obrábění skončí včas, ale získání důkazů se zdrží v další frontě.
Přednostní provedení kontroly může zachránit termín předložení, ale zároveň zpozdit zakázky, pro které byla tato kapacita původně určena. Pokud bude nutné výrobní běh opakovat, přibude další soupeření o stejné zdroje.
Řešením je plánovat práce potřebné k získání důkazů společně s běžnou výrobou v jednom kapacitním plánu. Omezení tak odhalíte včas, dokud ještě můžete změnit priority, zajistit dodatečnou kapacitu nebo se zákazníkem projednat reálný termín.
Zařaďte přípravu PPAP do výrobního plánu pomocí SkyPlanner
SkyPlanner APS je software pro pokročilé plánování a rozvrhování výroby. Jeho umělá inteligence Arcturus přiřazuje namodelované výrobní operace na vhodná pracoviště podle jejich kapacity, směn, délky operací a vzájemných závislostí. Plánování se zohledněním materiálu do výpočtu zahrnuje také evidovanou dostupnost materiálu.
Pro přípravu PPAP zadejte dohodnutý výrobní postup a namodelujte kontroly, které využívají interní zdroje s omezenou kapacitou. Stejně jako u stroje je i u měřicího nebo kontrolního pracoviště nutné zadat reálnou dostupnost a dobu trvání práce. Práce potřebné ke schválení tak získají místo ve stejném plánu jako zakázky, s nimiž sdílejí kapacitu.
Ganttův diagram ukazuje, kdy je práce naplánovaná a jak je rozložena mezi výrobní zdroje. Pokud schválené opakování výrobního běhu nebo dodatečná kontrola změní zatížení, aktualizujte operace a nechte Arcturus plán přepočítat. Priority určujete vy, výpočet plánu obstará SkyPlanner. Místo ručního slaďování samostatného harmonogramu PPAP s frontou operací u každého stroje se můžete soustředit na rozhodnutí a jeho dopady na dodávky.
K zakázkám, jejich položkám i jednotlivým krokům postupu lze připojit výrobní poznámky a přílohy, aby pracovníci snáze našli potřebné pokyny. Výrobní plán podporuje provádění práce; přijetí důkazů a uvolnění zákazníkem nadále podléhají rozhodnutím v dohodnutém procesu řízení kvality.
SkyPlanner lze prostřednictvím otevřeného REST API propojit s libovolným systémem ERP nebo MES. Stávající výrobní data tak můžete využít pro plánování s omezenými kapacitami, aniž byste nahrazovali systémy, které již spravují vaše zakázky a záznamy o kvalitě.
Požádejte svého asistenta s umělou inteligencí o pomoc s plánováním
Pracovat můžete prostřednictvím vlastního asistenta s umělou inteligencí, například Claude, ChatGPT nebo Microsoft Copilot, propojeného se SkyPlanner přes MCP. Toto propojení umožňuje asistentovi využívat znalosti o produktu SkyPlanner a povolené funkce společně s výrobními daty vaší firmy.
Požádejte ho například, aby vám pomohl posoudit práce naplánované pro výrobu dílů určených ke schválení i zatížení kontrolního pracoviště. S oprávněním k zápisu může pomoci aktualizovat příslušná plánovací data a využívat plánovací funkce SkyPlanner. Místo procházení jednotlivých nastavení popíšete, co potřebujete naplánovat. Samotný výpočet plánu nadále provádí Arcturus.
Rozhodnutí o schválení ze strany zákazníka zůstává na oprávněných osobách. Přínosem je snazší příprava a úprava plánu prací potřebných k získání důkazů.
Co společnosti Mamec přinesl společný přehled o kapacitách
Mamec, finský výrobce míchací techniky a smluvní výrobce technologicky náročných produktů, dříve určoval priority podle papírových zakázek a termínů dodání. Při tisících vzájemně provázaných operací bylo obtížné udržet si celkový přehled o výrobě.
Po propojení SkyPlanner se svým systémem Oscar ERP získala firma společný přehled o práci a vytížení výroby. Mamec uvádí, že plánování je méně pracné a změny pořadí výrobních operací se řeší snáze. Díky tomu lze také lépe vysvětlit, co je možné zákazníkům přislíbit.
Tato zkušenost ukazuje přínos plánování, který je důležitý i zde: když příprava nebo následné práce změní průběh výroby, tým potřebuje znát dopad na kapacity a přijaté závazky. Právě společný přehled dělá z plánu užitečný nástroj, na rozdíl od dalšího odděleného seznamu termínů.
Při příští poradě o plánování proberte i výrobu dílů určených ke schválení
Chcete-li zjistit, jak by vám SkyPlanner mohl pomoci, objednejte si ukázku a připravte si jeden skutečný výrobní postup pro díl určený ke schválení do sériové výroby: zamýšlené stroje, kapacitu kontroly, materiálové potřeby i zakázky, které využívají stejné zdroje. Na tomto příkladu prozkoumejte, kdy lze práce dokončit a co by případná změna znamenala pro ostatní dodávky.
Pokud si chcete systém nejprve prohlédnout sami, vyzkoušejte SkyPlanner s ukázkovými daty nebo využijte průvodce Getting Started s podporou umělé inteligence v SkyPlanner Assistant. Začněte jednoduše: zobrazte v jednom plánu výrobní a kontrolní práce, na kterých závisí termín schválení.
Jussi Mäntylä
Specialista na plánování výroby, SkyPlanner


