


Neste artigo
- Quando é necessário o PPAP?
- PPAP, APQP e inspeção do primeiro artigo não são equivalentes
- Quais são os 18 elementos do PPAP?
- Os cinco níveis de submissão PPAP definem o âmbito, não as etapas
- Como preparar um dossier PPAP pronto para análise
- 1. Defina o âmbito e atribua responsáveis pelas evidências
- 2. Acorde as condições de produção do lote e prepare as medições
- 3. Programe o trabalho necessário para obter as evidências
- 4. Verifique o dossier antes de submeter a declaração
- 5. Atue de acordo com a decisão do cliente
- Cumprir um prazo PPAP exige capacidade de inspeção, não apenas tempo de máquina
- Use o SkyPlanner para integrar a preparação do PPAP no plano de produção
- Peça ajuda ao seu assistente de IA para o trabalho de planeamento
- O que mudou na Mamec com uma visão partilhada da capacidade
- Inclua um lote de produção para aprovação na próxima discussão sobre o planeamento
Início » Recursos » Processo de aprovação de peças de produção: do fabrico à aprovação
Tempo de leitura estimado: 11 minutos
O processo de aprovação de peças de produção (PPAP) permite ao fornecedor demonstrar, de forma estruturada, que compreende os requisitos do cliente para o produto e que o processo de produção previsto consegue cumpri-los de forma consistente, à cadência de produção acordada. O fornecedor prepara as evidências e as amostras exigidas; o cliente analisa os elementos submetidos e toma a decisão de aprovação.
Um bom protótipo demonstra que é possível fabricar a peça. O PPAP coloca uma questão mais exigente: o processo previsto para a produção em série consegue fabricá-la de forma consistente, nas condições que serão efetivamente utilizadas?
Por isso, o PPAP é mais do que um prazo para entregar documentação. As evidências dependem de trabalhos de produção, medição e ensaio que têm de ser conciliados com as encomendas em curso. O SkyPlanner APS ajuda a planear esses trabalhos de acordo com a capacidade real da fábrica, para que a preparação da aprovação não implique perder de vista as entregas já prometidas.
Quando é necessário o PPAP?
O PPAP está estreitamente associado às cadeias de abastecimento da indústria automóvel, mas os clientes de outros setores industriais também estabelecem requisitos de aprovação de peças de produção. O acordo aplicável com o cliente determina o que é exigido para a peça e o processo em causa.
Uma nova peça de produção é uma ocasião evidente para abordar o PPAP com o cliente. Alterações ao projeto, aos materiais, às ferramentas, ao local de fabrico, aos fornecedores ou ao processo de produção podem também exigir a notificação ou a aprovação do cliente, ou uma nova submissão. Verifique as regras aplicáveis antes de implementar a alteração, em vez de esperar pela próxima expedição.
Comece por definir a referência e a revisão da peça, o motivo da submissão, as evidências exigidas, o nível de submissão e o interlocutor autorizado do cliente. Acorde as condições de produção do lote, os requisitos de amostragem e dos estudos, o prazo de submissão e as regras de autorização de expedição. Estas decisões definem o trabalho que terá de preparar.
PPAP, APQP e inspeção do primeiro artigo não são equivalentes
O planeamento avançado da qualidade do produto (APQP) é uma abordagem de planeamento mais abrangente para desenvolver e introduzir um produto e o respetivo processo de produção. Nesse trabalho mais amplo, o PPAP reúne as evidências necessárias à aprovação das peças de produção.
A inspeção do primeiro artigo (FAI) centra-se na verificação documentada de um artigo inicial de produção face aos requisitos aplicáveis. Os seus resultados podem integrar o dossier de aprovação, mas um relatório de inspeção, por si só, não reúne todas as evidências relativas ao processo, à medição, aos riscos e aos requisitos específicos do cliente necessárias para o PPAP.
Da mesma forma, um estudo de capacidade do processo é um dos elementos de evidência, não a decisão de aprovação em si. Mantenha estas tarefas ligadas, sem tratar as suas designações como sinónimos.
Quais são os 18 elementos do PPAP?
A estrutura habitual do PPAP segundo o modelo AIAG contém 18 elementos. Use esta lista para compreender as categorias de evidências e, depois, confirme com o cliente quais são aplicáveis e quais os requisitos de submissão ou conservação:
- 1. Registos de projeto: a definição do produto e as especificações aplicáveis.
- 2. Documentos de alterações de engenharia autorizadas: alterações ainda não incorporadas nos registos de projeto, quando aplicável.
- 3. Aprovação pela engenharia do cliente: evidências dessa aprovação, quando exigida pelo cliente.
- 4. FMEA de projeto: análise dos modos de falha e dos seus efeitos no projeto, quando aplicável às suas responsabilidades.
- 5. Fluxograma do processo: o percurso da peça ao longo do processo de produção.
- 6. FMEA de processo: análise das potenciais falhas do processo de fabrico.
- 7. Plano de controlo: os controlos utilizados para gerir as características do produto e do processo.
- 8. Estudos de análise do sistema de medição: evidências de que o sistema de medição é adequado à sua função.
- 9. Resultados dimensionais: resultados face aos requisitos dimensionais especificados.
- 10. Resultados dos ensaios de materiais e de desempenho: as evidências exigidas relativamente aos materiais e à funcionalidade.
- 11. Estudos iniciais do processo: evidências do desempenho ou da capacidade do processo, conforme exigido.
- 12. Documentação de qualificação dos laboratórios: evidências que comprovam a qualificação dos laboratórios utilizados.
- 13. Relatório de aprovação da aparência: quando se aplica a aprovação da aparência.
- 14. Amostras de peças de produção: as peças exigidas, provenientes do lote de produção.
- 15. Amostra-padrão: a amostra de referência conservada conforme exigido.
- 16. Meios de verificação: os dispositivos de inspeção, calibres ou outros equipamentos de verificação relevantes.
- 17. Requisitos específicos do cliente: registos que demonstram o cumprimento dos requisitos adicionais.
- 18. Declaração de submissão de peças (PSW): o resumo da submissão e a declaração do fornecedor.
O valor destes elementos está na forma como se complementam. O fluxograma do processo descreve o percurso de fabrico. A FMEA de processo analisa o que pode correr mal ao longo desse percurso. O plano de controlo traduz os riscos e os requisitos em controlos, verificações e ações de resposta. Todos devem descrever o mesmo processo de produção, e não três versões diferentes.
Os resultados também têm de ser válidos e pertinentes. Uma dimensão medida só constitui uma evidência útil se o método de medição for adequado. Um resultado de capacidade exige um estudo apropriado e uma interpretação válida, não apenas um número favorável copiado para uma folha de rosto. Colmate as lacunas nas evidências antes de apresentar o dossier como pronto.
Uma lista de verificação da submissão ajuda a acompanhar o que está concluído. Por si só, não demonstra que o processo funciona.
Os cinco níveis de submissão PPAP definem o âmbito, não as etapas
O nível de submissão determina o que o cliente recebe ou analisa. Não se trata de uma sequência de cinco etapas pelas quais todas as peças têm de passar, e uma submissão com menos elementos não significa automaticamente que haja menos evidências a preparar ou a conservar.
As descrições habituais dos níveis são:
- Nível 1: apenas a declaração de submissão de peças, acompanhada de um relatório de aparência quando aplicável.
- Nível 2: a declaração, amostras de peças e dados de suporte limitados.
- Nível 3: a declaração, amostras de peças e dados de suporte completos.
- Nível 4: a declaração e os restantes requisitos definidos pelo cliente.
- Nível 5: a declaração, amostras de peças e dados de suporte completos, disponíveis para análise nas instalações de fabrico do fornecedor.
Confirme o nível exigido e as regras detalhadas de submissão e conservação aplicáveis ao seu cliente. O Nível 4 é definido pelo cliente; não é simplesmente um conjunto de documentos maior do que o do Nível 3. O Nível 5 altera a forma como a análise é realizada; não constitui um quinto marco de aprovação.
Não escolha o nível com base em suposições sobre o que um cliente semelhante exigiu da última vez. Um acordo claro no início do trabalho evita tanto preparações desnecessárias como a devolução de uma submissão por falta de evidências.
Como preparar um dossier PPAP pronto para análise
1. Defina o âmbito e atribua responsáveis pelas evidências
Envolva na preparação as equipas de qualidade, engenharia de produção e planeamento da produção, bem como as pessoas relevantes das áreas de conceção ou compras. Para cada elemento exigido, atribua responsabilidades pela sua preparação, pela versão aplicável e pelo prazo de entrega, assim como pelos esclarecimentos ainda necessários junto do cliente.
Mantenha a identificação da peça e do processo coerente em todo o dossier. Se a revisão do desenho, a especificação do material ou o local de fabrico diferirem entre documentos, o cliente pode não conseguir determinar o que está a ser aprovado.
Distinga um requisito por esclarecer de uma tarefa que está apenas por concluir. Se o cliente tiver de confirmar um método de ensaio, obtenha esse esclarecimento antes de agendar o ensaio, e não no final da lista de verificação para a submissão.
2. Acorde as condições de produção do lote e prepare as medições
A produção do lote deve fornecer evidências sobre o processo previsto para a produção em série. Confirme, face aos requisitos aplicáveis, as ferramentas, os equipamentos, os materiais, as pessoas, as condições de funcionamento, a quantidade e a cadência exigidos. Um protótipo cuidadosamente fabricado por um percurso de fabrico diferente não substitui as evidências de produção acordadas.
Prepare a inspeção e os ensaios antes da produção do lote. Verifique se o sistema de medição está pronto, que trabalho laboratorial é necessário, como serão identificadas as amostras e como se estabelece a ligação entre as peças, os resultados e as condições de produção utilizadas. Quando aplicável, tenha em conta os prazos dos ensaios externos.
O objetivo prático é evitar que, depois de produzir o lote com sucesso, se descubra que as amostras não permitem realizar o estudo exigido.
3. Programe o trabalho necessário para obter as evidências
Inclua no plano de produção os tempos de preparação e de processamento do lote. Inclua também as inspeções e os ensaios que ocupam recursos internos e tenha em conta os prazos de obtenção dos resultados externos. Identifique as atividades que dependem das peças concluídas e a preparação que pode ser feita antecipadamente.
Não faça coincidir a data de submissão do PPAP com o fim da maquinagem. As medições, a análise dos estudos, a resolução de falhas na documentação e a verificação interna também levam tempo. A análise pelo cliente é outra etapa do calendário, não uma capacidade de máquina que a fábrica possa aumentar trabalhando mais depressa.
Se for necessário trabalho adicional, defina primeiro a resposta autorizada. Depois, programe a produção, a inspeção ou os ensaios adicionais e avalie o impacto no resto da carteira de encomendas.
4. Verifique o dossier antes de submeter a declaração
Compare os resultados com os requisitos acordados e resolva as incoerências entre os registos de conceção, os documentos do processo, as amostras e os estudos. Registe quaisquer desvios através do procedimento exigido pelo cliente, em vez de os ocultar numa lista de verificação dada como concluída.
O PSW resume a submissão e contém a declaração do fornecedor. O seu preenchimento ou assinatura não significa, por si só, que o cliente aprovou a peça. Submeta o dossier exigido pela via acordada e mantenha a rastreabilidade da decisão à peça, à revisão e ao processo em causa.
5. Atue de acordo com a decisão do cliente
O cliente pode aprovar a submissão, permitir uma solução provisória ou condicional com limites, ou rejeitá-la até à realização de trabalho adicional. Respeite o sentido exato e as condições da decisão do cliente.
Uma aprovação provisória não constitui uma autorização sem limites. Determine o que permite, os eventuais limites de quantidade ou de tempo, as ações pendentes e quem deve aprovar o seu encerramento. Se a submissão for rejeitada, acorde as correções necessárias e o trabalho de nova submissão antes de considerar a peça pronta para entrega normal.
Mantenha explícita a autorização de expedição no seu processo de libertação. A produção de um lote concluída, um PSW submetido ou uma data de expedição programada não substituem a autorização exigida do cliente.
Cumprir um prazo PPAP exige capacidade de inspeção, não apenas tempo de máquina
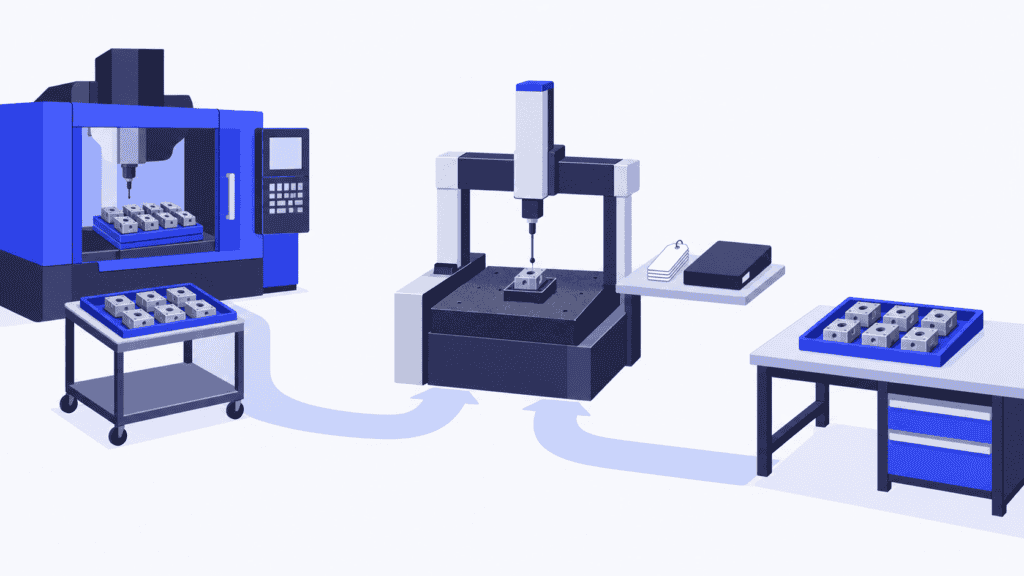
Imagine um componente maquinado cuja produção para aprovação tem de seguir a rota prevista para a produção em série. O centro de maquinagem tem uma janela disponível adequada, pelo que a equipa promete uma data de submissão com base na conclusão das peças.
Mas essas peças também precisam de inspeção dimensional num recurso de medição já ocupado com encomendas de clientes. O engenheiro da qualidade precisa dos dados obtidos para concluir os estudos exigidos. A maquinagem termina a tempo, mas a obtenção das evidências fica à espera noutra fila.
Dar prioridade à inspeção pode permitir cumprir o prazo de submissão, mas também pode atrasar as encomendas que contavam com essa capacidade. Se for necessário repetir a produção das peças, haverá uma nova disputa pelos mesmos recursos.
A solução é planear em conjunto o trabalho de obtenção de evidências e a produção corrente, tendo em conta a capacidade disponível para ambos. Assim, pode identificar a restrição enquanto ainda há tempo para alterar uma prioridade, disponibilizar capacidade adicional ou discutir uma data credível com o cliente.
Use o SkyPlanner para integrar a preparação do PPAP no plano de produção
O SkyPlanner APS é um software de Advanced Planning and Scheduling para a indústria. A sua IA de programação, Arcturus, atribui as operações de produção modeladas a postos de trabalho aptos a executá-las, tendo em conta a capacidade, os turnos, a duração das operações e as dependências. A programação também integra no cálculo os dados mantidos sobre a disponibilidade de materiais.
Para preparar o PPAP, defina a rota de produção acordada e modele o trabalho de inspeção que utiliza recursos internos com capacidade limitada. Tal como uma máquina, um posto de medição ou centro de inspeção precisa de disponibilidade e duração realistas. Desta forma, o trabalho para aprovação passa a constar do mesmo plano que as encomendas que disputam os mesmos recursos.
A vista de Gantt mostra quando o trabalho está planeado e como se distribui pelos recursos. Quando uma repetição autorizada da produção ou uma inspeção adicional alterar a carga, atualize o trabalho e deixe o Arcturus recalcular o plano. O utilizador define as prioridades; o SkyPlanner faz o cálculo da programação. Em vez de conciliar manualmente um calendário PPAP separado com a fila de cada máquina, pode concentrar-se na decisão e nas suas consequências para as entregas.
As notas de produção e os anexos também podem acompanhar encomendas, linhas de encomenda e etapas do processo, ajudando quem executa o trabalho a encontrar as instruções relevantes. O plano de produção apoia a execução; a aceitação das evidências e a autorização do cliente continuam a ser decisões tomadas no âmbito do processo de qualidade acordado.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua REST API aberta. Pode ligar os dados de produção existentes à programação com capacidade finita, em vez de substituir os sistemas que já gerem as suas encomendas e os registos de qualidade.
Peça ajuda ao seu assistente de IA para o trabalho de planeamento
Pode trabalhar através do seu próprio assistente de IA, como Claude, ChatGPT ou Microsoft Copilot, ligado ao SkyPlanner por MCP. O MCP é a ligação que permite ao assistente utilizar o conhecimento sobre o produto e as funções autorizadas do SkyPlanner em conjunto com os dados de produção da sua empresa.
Por exemplo, peça-lhe ajuda para analisar o trabalho planeado para a produção de peças para aprovação e a carga do recurso de inspeção. Com acesso de escrita autorizado, o assistente pode ajudar a atualizar os dados de planeamento relevantes e a utilizar as funções de programação do SkyPlanner. Basta explicar a necessidade de planeamento, em vez de percorrer pessoalmente todas as definições; o cálculo da programação continua a ser feito pelo Arcturus.
A decisão de aprovação pelo cliente continua a caber às pessoas autorizadas. A vantagem está numa forma mais simples de preparar e ajustar o plano que permite executar o trabalho necessário para obter as evidências.
O que mudou na Mamec com uma visão partilhada da capacidade
A Mamec, empresa finlandesa especializada em tecnologia de mistura e fabrico de alta tecnologia por contrato, definia anteriormente as prioridades com base em encomendas em papel e datas de entrega. Com milhares de tarefas interdependentes, era difícil manter uma visão global da produção.
Após integrar o SkyPlanner com o seu ERP Oscar, a empresa passou a ter uma visão partilhada do trabalho e da carga de produção. A Mamec relata uma redução do trabalho de planeamento e maior facilidade na gestão de alterações às sequências de fabrico, o que torna mais simples explicar o que pode ser prometido aos clientes.
Esta experiência ilustra a vantagem da programação que aqui importa: quando a preparação ou o trabalho adicional alteram o trabalho de fabrico, a equipa precisa de compreender o impacto na capacidade e nos compromissos assumidos. É essa visão partilhada, e não mais uma lista isolada de prazos, que torna o plano útil.
Inclua um lote de produção para aprovação na próxima discussão sobre o planeamento
Para ver como o SkyPlanner pode ajudar, agende uma demonstração e traga um caso real de aprovação de peças de produção: a sequência de operações, as máquinas previstas, a capacidade de inspeção, as necessidades de materiais e as ordens de fabrico que disputam esses recursos. Use esse caso para explorar quando será possível concluir o trabalho e que impacto teria uma alteração nas restantes entregas.
Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração ou utilize a função Primeiros passos, com apoio de IA, no Assistente do SkyPlanner. O ponto de partida é simples: tornar visíveis, num único plano, os trabalhos de produção e inspeção de que depende a data de aprovação.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


