








W tym artykule
- Kiedy potrzebny jest PPAP?
- PPAP, APQP i kontrola pierwszej sztuki nie są tym samym
- Jakie elementy obejmuje lista 18 elementów PPAP?
- Pięć poziomów przedłożenia PPAP określa zakres, a nie kolejne etapy
- Jak przygotować dokumentację PPAP gotową do oceny
- 1. Ustal zakres i wyznacz osoby odpowiedzialne za dokumentację
- 2. Uzgodnij warunki realizacji serii produkcyjnej i przygotuj pomiary
- 3. Uwzględnij w harmonogramie prace niezbędne do uzyskania dowodów
- 4. Sprawdź dokumentację przed przedłożeniem PSW
- 5. Postępuj zgodnie z decyzją klienta
- Dotrzymanie terminu PPAP wymaga dostępnych zasobów do kontroli, nie tylko wolnej maszyny
- Uwzględnij przygotowania do PPAP w harmonogramie produkcji dzięki SkyPlanner
- Poproś swojego asystenta AI o pomoc w planowaniu
- Co zmienił w Mamec wspólny wgląd w obciążenie produkcji
- Uwzględnij serię do zatwierdzenia w kolejnej rozmowie o planie produkcji
Strona główna » Zasoby » Proces zatwierdzania części do produkcji: od serii próbnej do zatwierdzenia
Szacowany czas czytania: 11 minut
Proces zatwierdzania części do produkcji (PPAP) to uporządkowany sposób wykazania przez dostawcę, że rozumie wymagania klienta dotyczące wyrobu, a przewidziany proces produkcyjny pozwala je stale spełniać przy uzgodnionym tempie produkcji. Dostawca przygotowuje wymagane dowody i próbki, a klient dokonuje przeglądu przedłożonego pakietu i podejmuje decyzję o zatwierdzeniu.
Udany prototyp pokazuje, czy potrafisz wykonać daną część. PPAP stawia trudniejsze pytanie: czy proces przewidziany do produkcji seryjnej pozwoli powtarzalnie wytwarzać tę część w warunkach, które rzeczywiście będą stosowane?
Dlatego PPAP to nie tylko termin dostarczenia dokumentacji. Zebranie dowodów wymaga produkcji, pomiarów i badań, które trzeba pogodzić z realizacją bieżących zamówień. SkyPlanner APS pomaga zaplanować te prace z uwzględnieniem rzeczywistych zdolności produkcyjnych zakładu, tak aby przygotowania do zatwierdzenia nie oznaczały utraty kontroli nad już obiecanymi dostawami.
Kiedy potrzebny jest PPAP?
PPAP jest ściśle związany z łańcuchami dostaw w motoryzacji, ale wymagania dotyczące zatwierdzania części do produkcji stosują również klienci z innych branż przemysłowych. O tym, co jest wymagane dla danej części i procesu, decydują obowiązujące uzgodnienia z klientem.
Wprowadzenie nowej części do produkcji to naturalny moment, by omówić z klientem wymagania PPAP. Zmiany konstrukcji, materiałów, oprzyrządowania, miejsca produkcji, dostawców lub procesu produkcyjnego również mogą wymagać powiadomienia klienta, uzyskania jego zatwierdzenia lub ponownego przedłożenia pakietu. Sprawdź obowiązujące zasady przed wdrożeniem zmiany, zamiast czekać do kolejnej wysyłki.
Zacznij od ustalenia numeru części i jej rewizji, powodu przedłożenia pakietu, wymaganych dowodów, poziomu przedłożenia oraz upoważnionej osoby kontaktowej po stronie klienta. Uzgodnij warunki realizacji serii produkcyjnej, wymagania dotyczące pobierania próbek i badań, termin przedłożenia pakietu oraz zasady uzyskiwania zgody na wysyłkę. Te ustalenia określają zakres prac do przygotowania.
PPAP, APQP i kontrola pierwszej sztuki nie są tym samym
Zaawansowane planowanie jakości wyrobu (APQP) to szersze podejście do planowania rozwoju i wdrożenia wyrobu oraz procesu jego produkcji. W ramach tych działań PPAP dostarcza dowodów potrzebnych do zatwierdzenia części do produkcji.
Kontrola pierwszej sztuki (FAI) skupia się na udokumentowanej weryfikacji pierwszego wyrobu z produkcji pod kątem obowiązujących wymagań. Jej wyniki mogą stanowić część pakietu do zatwierdzenia, ale sam raport z kontroli nie dostarcza wszystkich dowodów wymaganych w PPAP w zakresie procesu, pomiarów, ryzyka i specyficznych wymagań klienta.
Podobnie badanie zdolności procesu jest jednym z dowodów, a nie samą decyzją o zatwierdzeniu. Traktuj te działania jako powiązane, ale nie używaj ich nazw zamiennie.
Jakie elementy obejmuje lista 18 elementów PPAP?
Powszechnie stosowany model PPAP według AIAG obejmuje 18 elementów. Poniższa lista przedstawia kategorie dowodów. Ustal z klientem, które z nich mają zastosowanie oraz jakie są wymagania dotyczące ich przedkładania lub przechowywania:
- 1. Dokumentacja konstrukcyjna: obowiązująca definicja wyrobu i jego specyfikacje.
- 2. Dokumenty zatwierdzonych zmian konstrukcyjnych: zmiany jeszcze nieuwzględnione w dokumentacji konstrukcyjnej, jeśli mają zastosowanie.
- 3. Zatwierdzenie przez dział techniczny klienta: dowód zatwierdzenia, jeśli klient go wymaga.
- 4. FMEA konstrukcji: analiza rodzajów i skutków potencjalnych wad konstrukcji, jeśli mieści się w zakresie odpowiedzialności dostawcy.
- 5. Schemat przebiegu procesu: sposób przechodzenia części przez kolejne etapy procesu produkcyjnego.
- 6. FMEA procesu: analiza potencjalnych wad w procesie wytwarzania.
- 7. Plan kontroli: środki nadzoru nad charakterystykami wyrobu i procesu.
- 8. Analizy systemów pomiarowych: dowody potwierdzające, że system pomiarowy jest odpowiedni do danego zadania.
- 9. Wyniki pomiarów wymiarowych: wyniki odniesione do określonych wymagań wymiarowych.
- 10. Wyniki badań materiałowych i funkcjonalnych: wymagane dowody dotyczące materiału i właściwości użytkowych.
- 11. Wstępne badania procesu: dowody dotyczące wyników lub zdolności procesu, zgodnie z wymaganiami.
- 12. Dokumentacja kwalifikacji laboratoriów: dowody potwierdzające kwalifikacje laboratoriów wykonujących badania.
- 13. Raport zatwierdzenia wyglądu: jeśli wymagane jest zatwierdzenie wyglądu.
- 14. Próbki części z produkcji: wymagane części pochodzące z serii produkcyjnej.
- 15. Próbka wzorcowa: próbka odniesienia przechowywana zgodnie z wymaganiami.
- 16. Pomoce kontrolne: odpowiednie przyrządy kontrolne, sprawdziany lub inne wyposażenie do kontroli.
- 17. Specyficzne wymagania klienta: zapisy potwierdzające spełnienie dodatkowych wymagań.
- 18. Gwarancja przedłożenia części (PSW): podsumowanie przedłożonego pakietu i deklaracja dostawcy.
Wartość tych elementów wynika z ich wzajemnej spójności. Schemat przebiegu procesu opisuje drogę wytwarzania części. FMEA procesu analizuje, co na tej drodze może pójść nie tak. Plan kontroli przekłada ryzyka i wymagania na środki nadzoru, kontrole i działania podejmowane w razie problemów. Dokumenty te powinny opisywać ten sam proces produkcyjny, a nie trzy jego wersje.
Również wyniki muszą być miarodajne. Wynik pomiaru wymiaru jest użytecznym dowodem tylko wtedy, gdy zastosowana metoda pomiarowa jest odpowiednia. Wynik oceny zdolności procesu wymaga właściwego badania i poprawnej interpretacji, a nie jedynie korzystnej liczby przepisanej na stronę tytułową. Uzupełnij luki w dowodach, zanim przedstawisz pakiet jako gotowy.
Lista kontrolna pakietu pomaga śledzić postęp prac. Sama w sobie nie dowodzi jednak, że proces działa prawidłowo.
Pięć poziomów przedłożenia PPAP określa zakres, a nie kolejne etapy
Poziom przedłożenia określa, co klient otrzymuje lub poddaje przeglądowi. Nie jest to sekwencja pięciu kroków, przez które musi przejść każda część. Mniejszy zakres przedkładanego pakietu nie oznacza też automatycznie, że trzeba przygotować lub przechowywać mniej dowodów.
Poszczególne poziomy zwykle opisuje się następująco:
- Poziom 1: wyłącznie gwarancja przedłożenia części, wraz z raportem zatwierdzenia wyglądu, jeśli ma zastosowanie.
- Poziom 2: gwarancja przedłożenia części, próbki części i ograniczony zakres danych potwierdzających.
- Poziom 3: gwarancja przedłożenia części, próbki części i pełne dane potwierdzające.
- Poziom 4: gwarancja przedłożenia części oraz pozostałe elementy określone przez klienta.
- Poziom 5: gwarancja przedłożenia części, próbki części i pełne dane potwierdzające dostępne do przeglądu w zakładzie produkcyjnym dostawcy.
Potwierdź wymagany poziom oraz szczegółowe zasady przedkładania i przechowywania dowodów obowiązujące u danego klienta. Zakres poziomu 4 określa klient — nie jest to po prostu kolejny, większy zestaw dokumentów po poziomie 3. Poziom 5 zmienia sposób przeprowadzania przeglądu; nie jest piątym kamieniem milowym zatwierdzenia.
Nie wybieraj poziomu na podstawie przypuszczeń o tym, czego poprzednio wymagał podobny klient. Jasne ustalenia na początku prac pozwalają uniknąć zarówno zbędnych przygotowań, jak i zwrotu pakietu z powodu brakujących dowodów.
Jak przygotować dokumentację PPAP gotową do oceny
1. Ustal zakres i wyznacz osoby odpowiedzialne za dokumentację
Zaangażuj w przygotowania przedstawicieli działu jakości, technologii i planowania produkcji oraz odpowiednie osoby z działu konstrukcyjnego lub zakupów. Dla każdego wymaganego elementu dokumentacji wyznacz osoby odpowiedzialne za jego przygotowanie, właściwą rewizję, termin oraz uzyskanie brakujących wyjaśnień od klienta.
Zadbaj o spójną identyfikację części i procesu w całym pakiecie dokumentacji. Rozbieżności w rewizji rysunku, specyfikacji materiału czy miejscu produkcji między dokumentami mogą sprawić, że klient nie będzie w stanie określić, co właściwie zatwierdza.
Odróżniaj wymagania, które nadal wymagają wyjaśnienia, od zadań, których po prostu jeszcze nie ukończono. Jeśli klient musi potwierdzić metodę badania, uzyskaj to potwierdzenie przed rezerwacją terminu badania, a nie dopiero przy zamykaniu listy kontrolnej dokumentacji do przedłożenia.
2. Uzgodnij warunki realizacji serii produkcyjnej i przygotuj pomiary
Seria produkcyjna musi dostarczyć dowodów dotyczących procesu przewidzianego do produkcji seryjnej. Potwierdź wymagane oprzyrządowanie, wyposażenie, materiały, obsadę, warunki pracy, liczbę części i tempo produkcji zgodnie z obowiązującymi wymaganiami. Starannie wykonany prototyp powstały według innej marszruty nie zastępuje uzgodnionych dowodów z produkcji.
Przed rozpoczęciem produkcji serii przygotuj kontrolę i badania. Sprawdź gotowość systemu pomiarowego, wymagany zakres prac laboratoryjnych, sposób identyfikacji próbek oraz możliwość powiązania części i wyników z warunkami, w których prowadzono produkcję. W stosownych przypadkach uwzględnij czas realizacji badań zewnętrznych.
Chodzi o to, by po pomyślnym zakończeniu produkcji serii nie okazało się, że pobrane próbki nie pozwalają przeprowadzić wymaganej analizy.
3. Uwzględnij w harmonogramie prace niezbędne do uzyskania dowodów
Uwzględnij w planie produkcji czas przezbrojenia i wykonania serii części. Dodaj kontrole i badania, które angażują własne zasoby, oraz weź pod uwagę terminy otrzymania wyników zewnętrznych. Ustal, które czynności wymagają gotowych części, a jakie przygotowania można przeprowadzić wcześniej.
Nie utożsamiaj terminu przedłożenia dokumentacji PPAP z zakończeniem obróbki. Pomiary, przegląd analiz, uzupełnienie brakujących dokumentów i weryfikacja wewnętrzna również wymagają czasu. Ocena przez klienta także zajmuje czas w harmonogramie — w odróżnieniu od pracy maszyn nie można jej przyspieszyć przez szybszą pracę zakładu.
Jeśli konieczne okażą się dalsze prace, najpierw ustal zatwierdzony sposób postępowania. Następnie zaplanuj dodatkową produkcję, kontrolę lub badania i sprawdź ich wpływ na pozostałe zamówienia.
4. Sprawdź dokumentację przed przedłożeniem PSW
Porównaj wyniki z uzgodnionymi wymaganiami i usuń niespójności między dokumentacją konstrukcyjną, dokumentacją procesu, próbkami i analizami. Wszelkie odstępstwa udokumentuj zgodnie z procedurą wymaganą przez klienta, zamiast ukrywać je za odhaczoną listą kontrolną.
PSW podsumowuje przedkładaną dokumentację i zawiera deklarację dostawcy. Samo wypełnienie lub podpisanie tego dokumentu nie oznacza, że klient zatwierdził część. Przekaż wymagany pakiet uzgodnionym kanałem i zadbaj o możliwość powiązania decyzji z odpowiednią częścią, rewizją i procesem.
5. Postępuj zgodnie z decyzją klienta
Klient może zatwierdzić przedłożoną dokumentację, udzielić ograniczonej zgody tymczasowej lub warunkowej albo odrzucić ją do czasu wykonania dalszych prac. Kieruj się dokładnym znaczeniem i warunkami określonymi w decyzji klienta.
Zatwierdzenie tymczasowe nie oznacza nieograniczonego dopuszczenia do dostaw. Ustal, na co pozwala, jakie limity ilościowe lub czasowe obowiązują, jakie działania pozostają do wykonania i kto musi zatwierdzić ich zamknięcie. Jeśli dokumentacja zostanie odrzucona, uzgodnij wymagane poprawki i prace związane z ponownym przedłożeniem, zanim uznasz część za gotową do regularnych dostaw.
Zadbaj, by zgoda na wysyłkę była jednoznacznie określona w procesie zwalniania wyrobu. Zakończenie produkcji serii, przedłożony PSW ani zaplanowany termin wysyłki nie zastępują wymaganej zgody klienta.
Dotrzymanie terminu PPAP wymaga dostępnych zasobów do kontroli, nie tylko wolnej maszyny
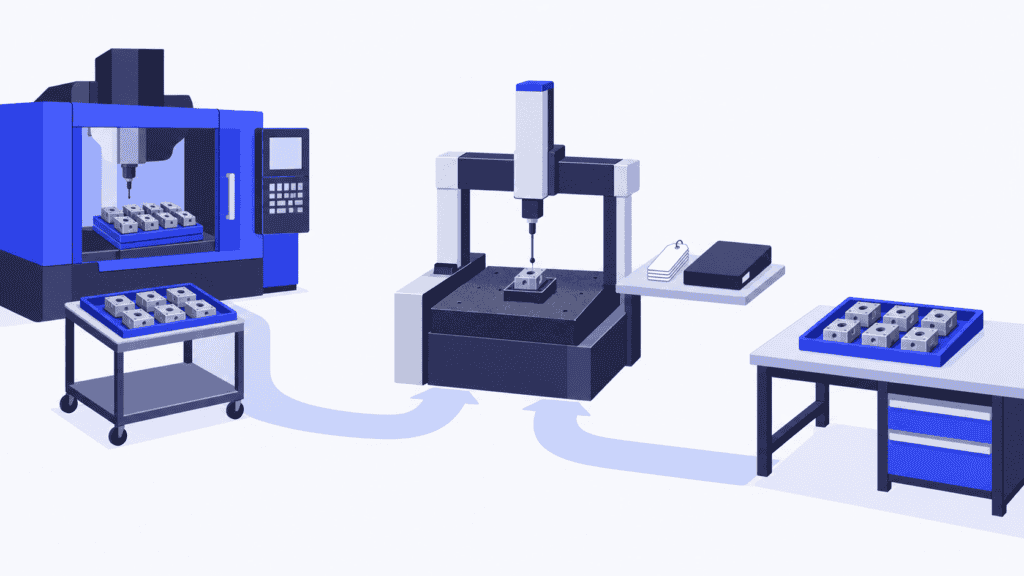
Wyobraź sobie część obrabianą mechanicznie, której partię na potrzeby zatwierdzenia trzeba wyprodukować według marszruty przewidzianej do produkcji seryjnej. Centrum obróbcze ma odpowiedni wolny termin, więc zespół zobowiązuje się przedłożyć dokumentację w terminie wyznaczonym na podstawie daty ukończenia części.
Części wymagają jednak także kontroli wymiarowej na stanowisku pomiarowym już obciążonym zleceniami klientów. Inżynier jakości potrzebuje wyników tych pomiarów, aby ukończyć wymagane analizy. Obróbka kończy się na czas, ale prace niezbędne do uzyskania dowodów czekają w innej kolejce.
Nadanie kontroli wyższego priorytetu może uratować termin przedłożenia dokumentacji, ale opóźnić zlecenia, które miały korzystać z tych zasobów. Jeśli konieczne będzie ponowne wyprodukowanie partii, znów trzeba będzie konkurować o te same zasoby.
Rozwiązaniem jest planowanie prac niezbędnych do uzyskania dowodów razem ze zwykłą produkcją, z uwzględnieniem tych samych dostępnych zdolności. Dzięki temu dostrzeżesz ograniczenie, gdy jest jeszcze czas na zmianę priorytetu, zapewnienie dodatkowych zdolności lub omówienie z klientem realnego terminu.
Uwzględnij przygotowania do PPAP w harmonogramie produkcji dzięki SkyPlanner
SkyPlanner APS to oprogramowanie do zaawansowanego planowania i harmonogramowania produkcji. Jego silnik harmonogramowania oparty na sztucznej inteligencji, Arcturus, przydziela zamodelowane operacje produkcyjne do stanowisk, które mogą je wykonać, uwzględniając ich zdolności produkcyjne, zmiany robocze, czas trwania operacji i zależności między nimi. Harmonogramowanie uwzględniające materiały bierze pod uwagę również aktualizowane w systemie dane o ich dostępności.
Przygotowując PPAP, zdefiniuj uzgodnioną marszrutę produkcyjną i zamodeluj prace kontrolne, które korzystają z ograniczonych zasobów wewnętrznych. Podobnie jak w przypadku maszyny, dla stanowiska pomiarowego lub centrum kontroli trzeba określić realną dostępność oraz czas trwania prac. Dzięki temu prace na potrzeby zatwierdzenia znajdą się w tym samym harmonogramie co zlecenia konkurujące z nimi o zasoby.
Widok wykresu Gantta pokazuje, kiedy zaplanowano prace i jak obciążają one poszczególne zasoby. Gdy ponowne wyprodukowanie partii lub dodatkowa kontrola, na które uzyskano zgodę, zmienią obciążenie, zaktualizuj operacje i pozwól silnikowi Arcturus przeliczyć harmonogram. Ty ustalasz priorytety, a SkyPlanner wykonuje obliczenia harmonogramu. Zamiast ręcznie uzgadniać osobny harmonogram PPAP z kolejką każdej maszyny, możesz skupić się na decyzji i jej konsekwencjach dla dostaw.
Do zleceń, ich pozycji i etapów procesu można również dodawać uwagi produkcyjne oraz załączniki, aby osoby wykonujące prace mogły łatwo znaleźć odpowiednie instrukcje. Harmonogram wspiera realizację prac, natomiast akceptacja dowodów i dopuszczenie przez klienta nadal podlegają uzgodnionemu procesowi jakościowemu.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Możesz połączyć istniejące dane produkcyjne z harmonogramowaniem przy ograniczonych zasobach, zamiast wymieniać systemy, które już obsługują zamówienia i dokumentację jakościową.
Poproś swojego asystenta AI o pomoc w planowaniu
Możesz pracować za pośrednictwem własnego asystenta AI, takiego jak Claude, ChatGPT lub Microsoft Copilot, połączonego ze SkyPlanner przez MCP. To połączenie umożliwia asystentowi korzystanie z wiedzy o SkyPlanner i dozwolonych funkcji wraz z danymi produkcyjnymi Twojej firmy.
Możesz na przykład poprosić asystenta o pomoc w przeglądzie prac zaplanowanych przy produkcji partii na potrzeby zatwierdzenia oraz obciążenia stanowiska kontrolnego. Po nadaniu uprawnień do zapisu może on pomóc w aktualizacji odpowiednich danych planistycznych i korzystać z funkcji harmonogramowania SkyPlanner. Opisujesz, czego potrzebujesz w planie, zamiast samodzielnie przechodzić przez każde ustawienie; obliczenia harmonogramu nadal wykonuje Arcturus.
Decyzja o zatwierdzeniu przez klienta pozostaje w gestii upoważnionych osób. Korzyścią jest łatwiejsze przygotowanie i korygowanie planu prac niezbędnych do uzyskania dowodów.
Co zmienił w Mamec wspólny wgląd w obciążenie produkcji
Mamec, fiński producent urządzeń do mieszania i wykonawca kontraktowy zaawansowanych technologicznie wyrobów, wcześniej ustalał priorytety na podstawie papierowych zleceń i terminów dostaw. Tysiące powiązanych ze sobą operacji utrudniały utrzymanie całościowego obrazu produkcji.
Po integracji SkyPlanner z systemem Oscar ERP firma zyskała wspólny wgląd w prace i obciążenie produkcji. Mamec wskazuje na mniejszy nakład pracy przy planowaniu i łatwiejsze wprowadzanie zmian w kolejności produkcji, co ułatwia wyjaśnianie, jakie zobowiązania wobec klientów są realne.
To doświadczenie ilustruje istotną tu korzyść z harmonogramowania: gdy przygotowania lub dalsze działania zmieniają zakres prac produkcyjnych, zespół musi rozumieć ich wpływ na obciążenie zasobów i zobowiązania. To właśnie wspólny obraz sytuacji, a nie kolejna odrębna lista terminów, sprawia, że plan jest użyteczny.
Uwzględnij serię do zatwierdzenia w kolejnej rozmowie o planie produkcji
Aby zobaczyć, jak SkyPlanner może pomóc, umów prezentację i przygotuj jeden rzeczywisty przykład przebiegu prac związanych z zatwierdzeniem części do produkcji: przewidziane maszyny, dostępne zdolności kontrolne, potrzeby materiałowe oraz zlecenia konkurujące o te same zasoby. Na tym przykładzie sprawdzisz, kiedy można zakończyć prace i co zmiana oznaczałaby dla pozostałych dostaw.
Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych lub skorzystaj z funkcji Getting Started wspomaganej sztuczną inteligencją w SkyPlanner Assistant. Punkt wyjścia jest prosty: pokaż w jednym harmonogramie prace produkcyjne i kontrolne, od których zależy termin zatwierdzenia.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


