


I denne artikkelen
- Når er PPAP nødvendig?
- PPAP, APQP og førstegangsinspeksjon er ikke det samme
- Hva er de 18 elementene i PPAP?
- De fem innsendingsnivåene i PPAP beskriver omfang, ikke trinn
- Slik klargjør dere PPAP-underlaget for gjennomgang
- 1. Avklar omfanget og fordel ansvaret for dokumentasjonen
- 2. Avtal produksjonskjøringen og forbered målingene
- 3. Sett arbeidet som gir dokumentasjonen, inn i produksjonsplanen
- 4. Kontroller dokumentasjonspakken før leverandørerklæringen sendes inn
- 5. Følg opp kundens beslutning
- En PPAP-frist krever kontrollkapasitet, ikke bare ledig maskintid
- Legg PPAP-forberedelsene inn i produksjonsplanen med SkyPlanner
- Be din egen KI-assistent om hjelp med planleggingen
- Hva en felles kapasitetsoversikt endret hos Mamec
- Ta med en produksjonskjøring som skal danne grunnlag for godkjenning, i neste planleggingsdiskusjon
Hjem » Ressurser » PPAP-prosessen: Fra produksjonskjøring til godkjenning
Estimert lesetid: 11 minutter
PPAP-prosessen for godkjenning av produksjonsdeler gir leverandøren en strukturert måte å dokumentere at kundens produktkrav er forstått, og at den planlagte produksjonsprosessen kan oppfylle dem stabilt ved avtalt produksjonsrate. Leverandøren utarbeider den nødvendige dokumentasjonen og fremstiller prøvedelene. Kunden gjennomgår det innsendte underlaget og avgjør om det kan godkjennes.
En god prototype viser om dere kan lage delen. PPAP stiller et vanskeligere spørsmål: Kan prosessen som er planlagt for den ordinære produksjonen, fremstille delen med jevn kvalitet under de forholdene som faktisk skal brukes?
PPAP handler derfor om mer enn en frist for dokumentasjon. Underlaget bygger på produksjon, måling og testing som må få plass ved siden av eksisterende ordrer. SkyPlanner APS hjelper dere med å planlegge dette arbeidet ut fra den faktiske kapasiteten i fabrikken. Da kan dere forberede godkjenningen uten å miste oversikten over leveransene dere allerede har lovet.
Når er PPAP nødvendig?
PPAP er nært knyttet til leverandørkjedene i bilindustrien, men kunder i andre industribransjer stiller også krav om godkjenning av produksjonsdeler. Det er den gjeldende kundeavtalen som avgjør hvilke krav som gjelder for den aktuelle delen og prosessen.
En ny del som skal settes i produksjon, er en naturlig anledning til å avklare PPAP med kunden. Endringer i konstruksjon, materialer, verktøy, produksjonssted, leverandører eller produksjonsprosess kan også kreve at kunden varsles, gir sin godkjenning eller får tilsendt nytt underlag. Sjekk hvilke regler som gjelder før dere gjennomfører endringen, i stedet for å vente til neste forsendelse.
Start med å avklare delenummer og revisjon, årsaken til innsendingen, nødvendig dokumentasjon, innsendingsnivå og hvem hos kunden som har myndighet til å behandle saken. Avtal eventuelle vilkår for produksjonskjøringen, krav til prøvetaking og studier, tidspunkt for innsending og regler for tillatelse til å levere. Disse avklaringene bestemmer hvilket arbeid dere må forberede.
PPAP, APQP og førstegangsinspeksjon er ikke det samme
Avansert produktkvalitetsplanlegging (APQP) er den overordnede tilnærmingen til å planlegge utvikling og innføring av et produkt og produksjonsprosessen for det. PPAP inngår i dette arbeidet og gir dokumentasjonen som trengs for å godkjenne produksjonsdelen.
Førstegangsinspeksjon (FAI) dreier seg om å dokumentere at en av de første delene fra produksjonen oppfyller gjeldende krav. Resultatene kan inngå i godkjenningsunderlaget, men en inspeksjonsrapport alene dekker ikke all dokumentasjonen om prosess, måling, risiko og kundespesifikke krav som PPAP krever.
På samme måte er en studie av prosesskapabilitet én del av dokumentasjonen, ikke selve godkjenningsbeslutningen. Se disse oppgavene i sammenheng, men ikke bruk betegnelsene som synonymer.
Hva er de 18 elementene i PPAP?
Det velkjente PPAP-rammeverket etter AIAG-modellen består av 18 elementer. Listen gir en oversikt over dokumentasjonskategoriene. Avklar deretter med kunden hvilke som gjelder, og hvilke krav som stilles til innsending og oppbevaring:
- 1. Konstruksjonsunderlag: gjeldende produktdefinisjon og spesifikasjoner.
- 2. Godkjente tekniske endringsdokumenter: endringer som ennå ikke er innarbeidet i konstruksjonsunderlaget, der dette er aktuelt.
- 3. Teknisk godkjenning fra kunden: dokumentasjon der kunden krever det.
- 4. Konstruksjons-FMEA: analyse av feilmodi og virkninger i konstruksjonen, der dette faller inn under deres ansvar.
- 5. Prosessflytskjema: hvordan delen går gjennom produksjonsprosessen.
- 6. Prosess-FMEA: analyse av mulige feil i produksjonsprosessen.
- 7. Kontrollplan: tiltakene som brukes for å styre produkt- og prosessegenskaper.
- 8. Målesystemanalyser: dokumentasjon på at målesystemet er egnet til oppgaven.
- 9. Dimensjonsmålinger: måleresultater vurdert opp mot de spesifiserte dimensjonskravene.
- 10. Resultater fra material- og ytelsestester: påkrevd dokumentasjon av materialer og funksjon.
- 11. Innledende prosessstudier: dokumentasjon av prosessens ytelse eller kapabilitet i henhold til kravene.
- 12. Dokumentasjon av laboratorienes kvalifikasjoner: underlag som dokumenterer kvalifikasjonene til laboratoriene som brukes.
- 13. Rapport for godkjenning av utseende: der det stilles krav om slik godkjenning.
- 14. Prøvedeler fra produksjonen: de påkrevde delene fra produksjonskjøringen.
- 15. Referanseprøve: prøven som oppbevares som referanse i henhold til kravene.
- 16. Kontrollhjelpemidler: relevante kontrollfiksturer, målelærer eller annet kontrollutstyr.
- 17. Kundespesifikke krav: dokumentasjon på at tilleggskravene er oppfylt.
- 18. Leverandørerklæring for delgodkjenning (PSW): sammendraget og leverandørens erklæring for det innsendte underlaget.
Verdien ligger i hvordan disse elementene støtter hverandre. Prosessflytskjemaet beskriver produksjonsruten. Prosess-FMEA-en undersøker hva som kan gå galt underveis. Kontrollplanen omsetter risikoene og kravene til styringstiltak, kontroller og reaksjoner ved avvik. De skal beskrive én og samme produksjonsprosess, ikke tre ulike versjoner av den.
Resultatene må også være meningsfulle. En målt dimensjon er bare nyttig som dokumentasjon hvis målemetoden er egnet. Et kapabilitetsresultat må bygge på en egnet studie og en gyldig tolkning, ikke bare et gunstig tall kopiert inn på en forside. Lukk hullene i dokumentasjonen før dere presenterer underlaget som klart.
En sjekkliste for innsending hjelper dere med å holde oversikt over hva som er ferdig. Den kan ikke alene dokumentere at prosessen fungerer.
De fem innsendingsnivåene i PPAP beskriver omfang, ikke trinn
Innsendingsnivået bestemmer hva kunden mottar eller gjennomgår. Det er ikke en rekke på fem trinn som alle deler må gjennom. At mindre skal sendes inn, betyr heller ikke automatisk at mindre dokumentasjon må utarbeides eller oppbevares.
Nivåene beskrives vanligvis slik:
- Nivå 1: bare leverandørerklæringen for delgodkjenning, med en rapport for godkjenning av utseende der det er aktuelt.
- Nivå 2: leverandørerklæringen, prøvedeler og begrenset støttedokumentasjon.
- Nivå 3: leverandørerklæringen, prøvedeler og fullstendig støttedokumentasjon.
- Nivå 4: leverandørerklæringen og øvrige krav som kunden fastsetter.
- Nivå 5: leverandørerklæringen, prøvedeler og fullstendig støttedokumentasjon tilgjengelig for gjennomgang på leverandørens produksjonssted.
Avklar hvilket nivå kunden krever, og hvilke detaljerte regler som gjelder for innsending og oppbevaring. Nivå 4 defineres av kunden og er ikke bare en større dokumentpakke enn nivå 3. Nivå 5 endrer hvordan gjennomgangen foregår; det er ikke en femte milepæl i godkjenningen.
Ikke velg nivå ut fra en antakelse om hva en lignende kunde krevde sist. En tydelig avtale tidlig i arbeidet forebygger både unødvendige forberedelser og at underlaget blir returnert på grunn av manglende dokumentasjon.
Slik klargjør dere PPAP-underlaget for gjennomgang
1. Avklar omfanget og fordel ansvaret for dokumentasjonen
Involver kvalitetsavdelingen, produksjonsteknisk avdeling, produksjonsplanlegging og relevante medarbeidere innen konstruksjon eller innkjøp i forberedelsene. Fordel ansvaret for hvert påkrevd element, tilhørende revisjon, frist og eventuelle uavklarte spørsmål til kunden.
Sørg for at delen og prosessen er entydig identifisert i hele dokumentasjonspakken. Hvis tegningsrevisjon, materialspesifikasjon eller produksjonssted varierer mellom dokumentene, kan det bli uklart for kunden hva som faktisk skal godkjennes.
Skill mellom et uavklart krav og en oppgave som bare ikke er ferdig ennå. Hvis kunden må bekrefte en testmetode, må dette avklares før testen bestilles, ikke som siste punkt på sjekklisten før innsending.
2. Avtal produksjonskjøringen og forbered målingene
Kjøringen skal gi dokumentasjon på prosessen som er planlagt brukt i produksjonen. Avklar hva de gjeldende kravene sier om verktøy, utstyr, materialer, bemanning, driftsforhold, antall og produksjonsrate. En omhyggelig fremstilt prototype som har fulgt en annen produksjonsrute, erstatter ikke den avtalte produksjonsdokumentasjonen.
Forbered kontroll og testing før kjøringen. Kontroller at målesystemet er klart, at nødvendig laboratoriearbeid er planlagt, at prøvene kan identifiseres, og at det er sporbarhet mellom delene, resultatene og produksjonsforholdene som ble brukt. Ta også høyde for ledetider ved ekstern testing der det er relevant.
Målet er å unngå at en vellykket kjøring er avsluttet før dere oppdager at prøvene ikke kan brukes i den påkrevde undersøkelsen.
3. Sett arbeidet som gir dokumentasjonen, inn i produksjonsplanen
Legg kjøringens omstillings- og bearbeidingstid inn i produksjonsplanen. Ta med kontroll og testing som beslaglegger egne ressurser, og ta hensyn til når eksterne resultater vil foreligge. Avklar hvilke aktiviteter som krever ferdige deler, og hvilke forberedelser som kan gjøres tidligere.
Ikke planlegg som om PPAP-dokumentasjonen kan sendes inn så snart maskineringen er ferdig. Målinger, gjennomgang av undersøkelser, innhenting av manglende dokumentasjon og intern kontroll tar også tid. Kundens gjennomgang er en egen del av tidsplanen, ikke maskinkapasitet dere kan skape ved å jobbe raskere.
Hvis det blir nødvendig med oppfølgingsarbeid, må dere først avklare hvilke tiltak som er godkjent. Planlegg deretter den ekstra produksjonen, kontrollen eller testingen, og vurder konsekvensene for resten av ordrereserven.
4. Kontroller dokumentasjonspakken før leverandørerklæringen sendes inn
Vurder resultatene opp mot de avtalte kravene, og avklar uoverensstemmelser mellom konstruksjonsunderlaget, prosessdokumentene, prøvene og undersøkelsene. Registrer eventuelle avvik etter kundens påkrevde prosedyre i stedet for å skjule dem bak en ferdig utfylt sjekkliste.
PSW oppsummerer det innsendte underlaget og inneholder leverandørens erklæring. At skjemaet er utfylt eller signert, betyr ikke i seg selv at kunden har godkjent delen. Send inn den påkrevde dokumentasjonspakken gjennom avtalt kanal, og sørg for at beslutningen er sporbar til riktig del, revisjon og prosess.
5. Følg opp kundens beslutning
Kunden kan godkjenne det innsendte underlaget, tillate en begrenset midlertidig eller betinget ordning, eller avvise underlaget i påvente av ytterligere arbeid. Legg nøyaktig den betydningen og de vilkårene som fremgår av kundens beslutning, til grunn.
En midlertidig godkjenning er ikke en ubegrenset frigivelse. Avklar hva den tillater, eventuelle antalls- eller tidsbegrensninger, hvilke tiltak som gjenstår, og hvem som må godkjenne at saken avsluttes. Hvis underlaget blir avvist, må dere avtale nødvendige korrigeringer og arbeid med ny innsending før delen kan regnes som klar for ordinær levering.
Sørg for at tillatelsen til å sende varene fremgår uttrykkelig av frigivelsesprosessen. En fullført produksjonskjøring, en innsendt PSW eller en planlagt forsendelsesdato erstatter ikke den påkrevde tillatelsen fra kunden.
En PPAP-frist krever kontrollkapasitet, ikke bare ledig maskintid
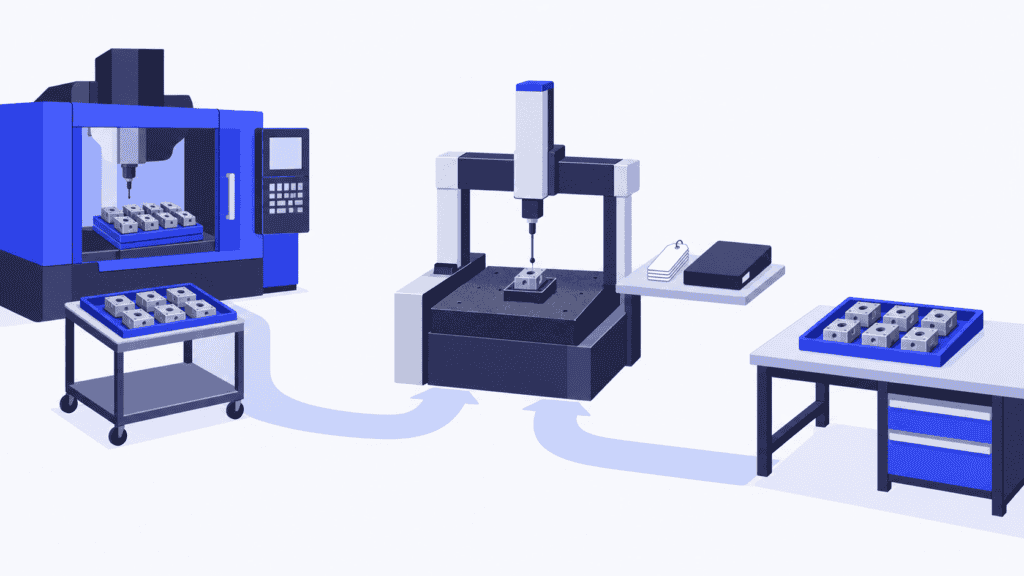
Tenk deg en maskinert komponent der kjøringen som skal danne grunnlag for godkjenningen, må følge den planlagte produksjonsruten. Maskineringssenteret har en passende ledig periode, og teamet lover derfor en innsendingsdato ut fra når delene blir ferdige.
Men delene trenger også dimensjonskontroll på en måleressurs som allerede er belagt med kundeordrer. Kvalitetsingeniøren trenger måledataene før de påkrevde undersøkelsene kan fullføres. Maskineringen blir ferdig i tide, mens arbeidet med dokumentasjonen står i en annen kø.
Å fremskynde kontrollen kan redde innsendingsfristen, men det kan forsinke ordrene som allerede var tildelt denne kapasiteten. Blir det nødvendig med en ny kjøring, oppstår enda en runde med konkurranse om de samme ressursene.
Løsningen er å planlegge arbeidet som skal gi dokumentasjonen, sammen med ordinær produksjon i én samlet kapasitetsoversikt. Da ser dere begrensningen mens det fortsatt er tid til å endre prioriteringer, skaffe ekstra kapasitet eller diskutere en realistisk dato med kunden.
Legg PPAP-forberedelsene inn i produksjonsplanen med SkyPlanner
SkyPlanner APS er programvare for avansert produksjonsplanlegging i industrien. KI-motoren Arcturus legger modellerte produksjonsoperasjoner på egnede arbeidsstasjoner ut fra kapasitet, skift, operasjonstider og avhengigheter. Planleggingen tar også hensyn til registrerte og vedlikeholdte opplysninger om materialtilgjengelighet.
Som del av PPAP-forberedelsene definerer dere den avtalte produksjonsruten og modellerer kontrollarbeidet som bruker interne ressurser med begrenset kapasitet. For en målestasjon eller et kontrollsenter må dere angi realistisk tilgjengelighet og tidsbruk for arbeidet, akkurat som for en maskin. Slik får arbeidet som ligger til grunn for godkjenningen, plass i samme plan som ordrene det konkurrerer med.
Gantt-visningen viser når arbeidet er planlagt, og hvordan det fordeles på ressursene. Når en godkjent ny kjøring eller ekstra kontroll endrer belastningen, oppdaterer dere arbeidet og lar Arcturus beregne planen på nytt. Dere setter prioriteringene; SkyPlanner tar seg av planberegningen. I stedet for å samordne en separat PPAP-tidsplan manuelt med køen ved hver maskin kan dere konsentrere dere om beslutningen og konsekvensene for leveringene.
Produksjonsnotater og vedlegg kan også knyttes til ordrer, ordrelinjer og prosesstrinn, slik at de som utfører arbeidet, finner de relevante instruksjonene. Produksjonsplanen støtter gjennomføringen. Aksept av dokumentasjonen og kundens frigivelse avgjøres fortsatt innenfor den avtalte kvalitetsprosessen.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sitt åpne REST API. Dere kan koble eksisterende produksjonsdata til planlegging med begrenset kapasitet i stedet for å bytte ut systemene som allerede håndterer ordrene og kvalitetsdokumentasjonen.
Be din egen KI-assistent om hjelp med planleggingen
Du kan arbeide via din egen KI-assistent, for eksempel Claude, ChatGPT eller Microsoft Copilot, koblet til SkyPlanner gjennom MCP. MCP er forbindelsen som lar assistenten bruke SkyPlanners produktkunnskap og tillatte funksjoner sammen med bedriftens produksjonsdata.
Du kan for eksempel be den om hjelp til å gjennomgå arbeidet som er planlagt for en produksjonskjøring som skal danne grunnlag for godkjenning, og belastningen på kontrollressursen. Med godkjent skrivetilgang kan den hjelpe til med å oppdatere relevante planleggingsdata og bruke SkyPlanners planleggingsfunksjoner. Du forklarer planleggingsbehovet i stedet for å gå gjennom alle innstillingene selv. Arcturus utfører fortsatt selve planberegningen.
Beslutningen om kundegodkjenning ligger fortsatt hos dem som har myndighet til å ta den. Fordelen er at det blir enklere å utarbeide og justere planen for arbeidet som skal gi den nødvendige dokumentasjonen.
Hva en felles kapasitetsoversikt endret hos Mamec
Mamec, en finsk produsent innen blandeteknologi og høyteknologisk kontraktsproduksjon, prioriterte tidligere arbeidet ut fra papirordrer og leveringsdatoer. Tusenvis av jobber som var avhengige av hverandre, gjorde det vanskelig å opprettholde oversikten over produksjonen.
Etter å ha integrert SkyPlanner med sitt Oscar ERP fikk bedriften en felles oversikt over arbeid og produksjonsbelastning. Mamec forteller om mindre arbeid med planlegging og enklere håndtering av endringer i produksjonsrekkefølgen. Det gjør det lettere å forklare hva de kan love kundene.
Erfaringen illustrerer planleggingsgevinsten som er relevant her: Når forberedelser eller oppfølging endrer produksjonsarbeidet, må teamet forstå konsekvensene for kapasiteten og leveringsforpliktelsene. Det er denne felles oversikten som gjør planen nyttig, ikke enda en separat liste over frister.
Ta med en produksjonskjøring som skal danne grunnlag for godkjenning, i neste planleggingsdiskusjon
Vil dere se hvordan SkyPlanner kan hjelpe? Bestill en demo og ta utgangspunkt i en konkret produksjonsrute som skal danne grunnlag for godkjenning av en produksjonsdel: maskinene som skal brukes, kontrollkapasiteten, materialbehovet og ordrene som konkurrerer om de samme ressursene. Bruk eksemplet til å undersøke når arbeidet kan bli ferdig, og hva en endring vil bety for andre leveringer.
Hvis dere vil utforske løsningen først, kan dere prøve SkyPlanner med demodata eller bruke den KI-støttede veiledningen Getting Started i SkyPlanner Assistant. Utgangspunktet er enkelt: Gjør produksjonen og kontrollarbeidet som ligger bak godkjenningsdatoen, synlig i én samlet plan.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


