


この記事の内容
- PPAPはどのような場合に必要か
- PPAP、APQP、初品検査はそれぞれ異なるもの
- PPAPの18要素とは
- PPAPの5つの提出レベルは、段階ではなく範囲を示す
- 審査に出せるPPAP提出資料を準備するには
- 1. 対象範囲を定め、証拠資料ごとの担当者を決める
- 2. 生産の実施条件について合意し、測定の準備を整える
- 3. 証拠を得るための作業をスケジュールに組み込む
- 4. 部品提出保証書の提出前に、提出資料一式を確認する
- 5. 顧客の判定に従って対応する
- PPAPの期限を守るには、設備の空きだけでなく検査能力も必要
- SkyPlannerでPPAPの準備を生産スケジュールに組み込む
- 普段使っているAIアシスタントに計画業務を手伝ってもらう
- 生産能力の見える化と共有でMamecに生まれた変化
- 次の計画打ち合わせで、承認用の生産を取り上げてみませんか
生産部品承認プロセス(PPAP)は、サプライヤーが顧客の製品要求事項を理解し、量産に用いる予定の工程で、合意した生産速度においてその要求を安定して満たせることを示すための体系的な手続きです。サプライヤーが必要な証拠資料とサンプルを用意し、顧客が提出内容を審査して承認の可否を判断します。
良好な試作品ができれば、その部品を製作できることは確認できます。PPAPで問われるのは、さらに踏み込んだ点です。量産に用いる予定の工程で、実際の生産条件の下でも安定して製作できるでしょうか。
そのため、PPAPは単に期限までに書類をそろえればよいものではありません。証拠資料を得るには生産、測定、試験が必要であり、それらの作業を既存の受注分と調整して組み込む必要があります。SkyPlanner APSは、工場の実際の生産能力に即した作業計画を支援します。承認に向けた準備を進めながら、すでに約束した納品も見失わずに管理できます。
PPAPはどのような場合に必要か
PPAPは自動車のサプライチェーンと深く結び付いていますが、他の製造業でも生産部品の承認を求める顧客はいます。対象の部品と工程に何が求められるかは、適用される顧客との取り決めによって決まります。
新しい量産部品の導入時は、顧客とPPAPについて確認すべきタイミングです。設計、材料、治工具、製造拠点、サプライヤー、生産工程を変更する場合にも、顧客への通知、承認、再提出が必要になることがあります。次回の出荷時まで待たず、変更を実施する前に、適用される変更管理ルールを確認してください。
まず、部品番号と改訂番号、提出理由、必要な証拠資料、提出レベル、権限を持つ顧客側の窓口を明確にします。生産実施条件、サンプリングや評価の要件、提出時期、出荷許可のルールについても合意してください。これらの取り決めによって、準備すべき作業が決まります。
PPAP、APQP、初品検査はそれぞれ異なるもの
先行製品品質計画(APQP)は、製品とその生産工程の開発・導入を対象とする、より広範な計画手法です。PPAPは、その取り組みの中で生産部品の承認に必要な証拠資料を提供する役割を担います。
初品検査(FAI)は、生産初品が適用される要求事項に適合していることを検証し、記録するものです。その結果は承認用の提出資料の一部として活用できますが、検査報告書だけでは、PPAPに必要な工程、測定、リスク、顧客固有の要求事項に関する証拠をすべて示すことはできません。
同様に、工程能力調査も証拠の一つであり、それ自体が承認の判断ではありません。それぞれを同じものと捉えず、関連する作業としてつなげて管理してください。
PPAPの18要素とは
広く知られるAIAG方式のPPAPは、18の要素で構成されています。以下の一覧で証拠資料の種類を把握したうえで、どの要素が適用されるか、提出や保管の要件は何かを顧客に確認してください。
- 1. 設計記録:適用される製品の定義と仕様。
- 2. 承認済みの設計変更文書:該当する場合、設計記録にまだ反映されていない変更の文書。
- 3. 顧客の技術承認:顧客が要求する場合の承認を示す資料。
- 4. 設計FMEA:自社の責任範囲に該当する場合の、設計に関する故障モードとその影響の解析。
- 5. 工程フロー図:部品が生産工程をどのように流れるかを示す図。
- 6. 工程FMEA:製造工程で起こり得る不具合の解析。
- 7. コントロールプラン:製品特性と工程特性を管理するための方法。
- 8. 測定システム解析:測定システムがその用途に適していることを示す証拠。
- 9. 寸法測定結果:規定された寸法要求事項に対する測定結果。
- 10. 材料・性能試験結果:要求される材料と機能に関する証拠。
- 11. 初期工程調査:要求に応じて工程性能または工程能力を示す証拠。
- 12. 試験所の適格性に関する文書:利用する試験所の適格性を裏付ける資料。
- 13. 外観承認報告書:外観承認が適用される場合の報告書。
- 14. 生産部品サンプル:生産実施時に製作した、要求される部品サンプル。
- 15. マスターサンプル:要求に従って保管する基準サンプル。
- 16. 検査補助具:該当する検査治具、ゲージ、その他の検査機器。
- 17. 顧客固有の要求事項:追加の要求事項を満たしたことを示す記録。
- 18. 部品提出保証書(PSW):提出内容の要約とサプライヤーによる適合宣言。
これらの資料は、互いに裏付け合うことで価値を持ちます。工程フロー図は製造の流れを示し、工程FMEAはその流れの中で何が問題になり得るかを検討します。コントロールプランは、リスクと要求事項を具体的な管理、確認、対応の方法に落とし込みます。3つの資料は別々の工程を描くのではなく、同じ生産工程を示していなければなりません。
結果にも妥当性が必要です。寸法測定値が有効な証拠となるのは、測定方法が適切な場合に限られます。工程能力についても、都合のよい数値を表紙に転記するだけでは不十分で、適切な調査と妥当な解釈が必要です。提出準備が整ったとする前に、証拠資料の不足や不備を解消してください。
提出用チェックリストは、準備の完了状況を把握するのに役立ちます。ただし、それだけで工程が適切に機能することを証明できるわけではありません。
PPAPの5つの提出レベルは、段階ではなく範囲を示す
提出レベルは、顧客に何を提出するか、または顧客が何を審査するかを定めるものです。すべての部品が順番に通過する5つのステップではありません。また、提出範囲が小さいからといって、準備・保管する証拠資料も少なくてよいとは限りません。
一般的な提出レベルの内容は、次のとおりです。
- レベル1:部品提出保証書のみ。該当する場合は外観承認報告書も添付。
- レベル2:部品提出保証書、部品サンプル、限定された裏付け資料。
- レベル3:部品提出保証書、部品サンプル、すべての裏付け資料。
- レベル4:部品提出保証書と、顧客が定めるその他の要求資料。
- レベル5:部品提出保証書、部品サンプル、すべての裏付け資料を、サプライヤーの製造拠点で審査できるように用意。
必要な提出レベルと、提出・保管に関する詳細なルールを顧客に確認してください。レベル4は顧客が内容を定めるものであり、単にレベル3より書類が増えるという意味ではありません。レベル5は審査の実施方法が異なるもので、承認までの五番目の節目ではありません。
似た顧客が前回求めた内容から推測して、提出レベルを選ばないでください。早い段階で明確に合意しておけば、不要な準備も、証拠資料の不足による差し戻しも防げます。
審査に出せるPPAP提出資料を準備するには
1. 対象範囲を定め、証拠資料ごとの担当者を決める
品質、生産技術、生産計画に加え、関係する設計や購買の担当者も準備に参加させます。必要な各資料について、内容、改訂管理、期限、未確認の顧客要求事項に誰が責任を持つかを決めてください。
提出資料全体を通じて、対象の部品と工程を特定する情報を統一してください。図面の改訂番号、材料仕様、製造拠点が文書によって異なると、顧客は何を承認するのか判断できなくなるおそれがあります。
要件が未確定のものと、単に作業が未完了のものを区別してください。試験方法について顧客の確認が必要なら、提出用チェックリストの最後ではなく、試験を予約する前に確認を済ませる必要があります。
2. 生産の実施条件について合意し、測定の準備を整える
この生産では、量産に用いる予定の工程について、根拠となるデータを得る必要があります。必要な治工具、設備、材料、要員、稼働条件、生産数量、生産速度を、適用される要求事項に照らして確認してください。別の工順で丁寧に作った試作品でも、合意した量産条件での証拠には代えられません。
生産を始める前に、検査と試験を手配しておきます。測定システムの準備状況、必要な試験所での作業、サンプルの識別方法に加え、部品、測定・試験結果、実際の生産条件を紐づけられることを確認してください。外部試験が必要な場合は、そのリードタイムも織り込みます。
こうした準備の目的は、生産が問題なく終わった後で、必要な解析や評価にサンプルを使えないと判明する事態を防ぐことです。
3. 証拠を得るための作業をスケジュールに組み込む
生産計画には、段取りと加工にかかる時間を組み込みます。社内のリソースを使う検査・試験の作業も含め、外部から結果が届く時期も考慮してください。部品の完成を待つ必要がある作業と、先に進められる準備を区別しておきます。
PPAPの提出日を、加工の完了日と同じものとして扱ってはいけません。測定、解析・評価結果のレビュー、不足書類への対応、社内確認にも時間がかかります。顧客の審査にも別途時間を見込む必要があります。工場の作業速度を上げて設備の処理能力を増やしても、顧客の審査を短縮できるわけではありません。
追加対応が必要になった場合は、まず実施する対応について承認を得てください。そのうえで追加の生産、検査、試験をスケジュールに組み込み、他の受注への影響を確認します。
4. 部品提出保証書の提出前に、提出資料一式を確認する
結果を合意済みの要求事項に照らして確認し、設計記録、工程文書、サンプル、解析・評価結果の間に不整合があれば解消します。要求事項からの逸脱は、チェックリストを完了扱いにして覆い隠すのではなく、顧客が定める手順に従って記録してください。
PSWは提出内容を要約し、供給者の宣言を記載するものです。記入や署名を済ませただけでは、顧客がその部品を承認したことにはなりません。必要な資料一式を合意した経路で提出し、顧客の判定を該当する部品、改訂、工程まで追跡できるようにしておきます。
5. 顧客の判定に従って対応する
顧客は提出内容を承認する場合もあれば、範囲を限定した暫定的・条件付きの対応を認める場合や、追加対応を求めて不承認とする場合もあります。顧客の判定が何を意味し、どのような条件を伴うのかを正確に捉えて対応してください。
暫定承認は、無制限の出荷許可ではありません。認められる範囲、数量や期間の制限、残っている対応事項、対応完了を承認する権限者を明確にしてください。不承認となった場合は、通常の納入が可能と判断する前に、必要な修正と再提出の作業について合意します。
出荷可否を判断する手順では、出荷許可の有無を明確にしてください。生産が完了していること、PSWを提出済みであること、出荷予定日が決まっていることは、いずれも必要な顧客の許可に代わるものではありません。
PPAPの期限を守るには、設備の空きだけでなく検査能力も必要
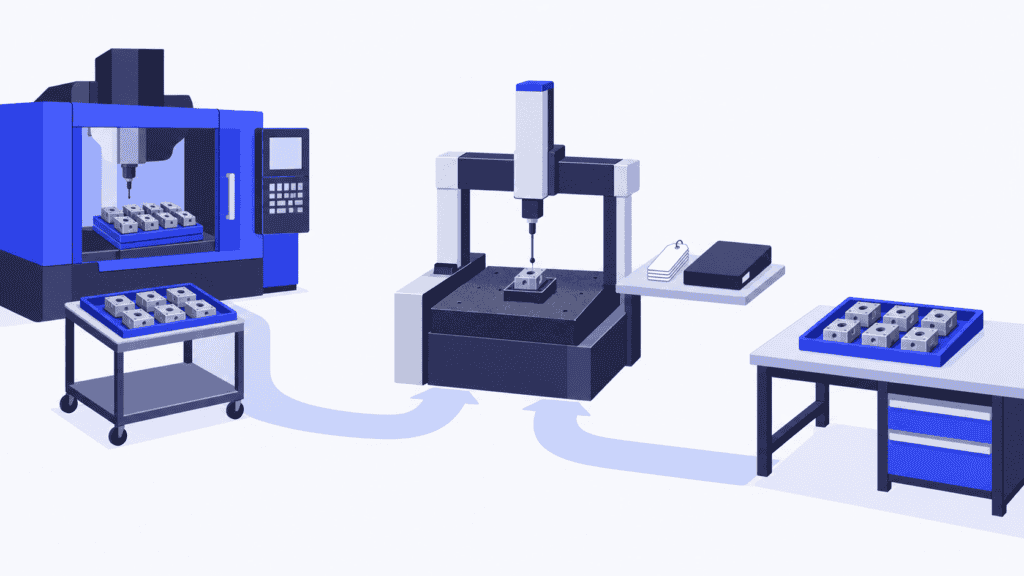
ある機械加工部品について、量産に用いる予定の工順で承認用の生産を行う必要があるとします。マシニングセンタに都合のよい空きがあるため、担当チームは部品の完成予定をもとに提出日を約束しました。
ところが、その部品には寸法検査も必要で、使用する測定リソースはすでに顧客の受注対応で埋まっています。品質技術者が必要な解析・評価を完了するには、その測定データが欠かせません。加工は予定どおり終わっても、検査待ちのために証拠が揃わない状態になってしまいます。
検査を優先すれば提出に間に合うかもしれませんが、その検査枠を使う予定だった受注が遅れる可能性があります。再度の生産が必要になれば、同じリソースの取り合いがもう一度発生します。
対策は、証拠を得るための作業も通常の生産と同じ能力計画の中で扱うことです。そうすれば、優先順位の変更、追加能力の確保、顧客との現実的な日程の相談がまだ間に合う段階で、制約を把握できます。
SkyPlannerでPPAPの準備を生産スケジュールに組み込む
SkyPlanner APSは、製造業向けの高度な計画・スケジューリングソフトウェアです。スケジューリングAIのArcturusは、登録された生産工程を、対応可能な設備や作業場所などのリソースに割り当てます。その際、各リソースの能力、シフト、工程の所要時間、依存関係を考慮します。資材を考慮したスケジューリングでは、登録・管理されている資材の利用可能状況も計算に反映します。
PPAPの準備では、合意済みの工順を定義し、能力に制約のある社内リソースを使う検査作業をモデル化します。測定ステーションや検査作業区についても、機械と同様に、実態に合った稼働可能時間と作業の所要時間を設定する必要があります。これにより、承認に向けた作業を、同じリソースを使う他の受注と共通のスケジュールで扱えます。
ガントチャートでは、各作業がいつ予定され、どのリソースに割り当てられているかを確認できます。承認済みの再生産や追加検査によって負荷が変わった場合は、作業情報を更新し、Arcturusでスケジュールを再計算します。優先順位は担当者が決め、スケジュールの計算はSkyPlannerが担います。独立したPPAP日程を各設備の作業待ち状況と手作業で突き合わせる代わりに、判断そのものと納入への影響に集中できます。
受注、受注明細、工程には、生産に関するメモや添付ファイルも付けられるため、作業者が必要な指示を見つけやすくなります。スケジュールは作業の実行を支援するものです。証拠の受入れや顧客による出荷許可は、引き続き、合意済みの品質管理プロセスで判断します。
SkyPlannerは、公開されたREST APIを通じて、あらゆるERPやMESと連携できます。受注や品質記録をすでに管理しているシステムを置き換えるのではなく、既存の生産データを有限能力スケジューリングに接続できます。
普段使っているAIアシスタントに計画業務を手伝ってもらう
Claude、ChatGPT、Microsoft Copilotなど、普段使っているAIアシスタントをMCPでSkyPlannerに接続して利用できます。MCPは、アシスタントが自社の生産データとともに、SkyPlannerの製品知識や許可された機能を利用するための接続の仕組みです。
たとえば、承認用の生産で予定している作業や、検査リソースの負荷の確認を手伝うよう依頼できます。書き込み権限が付与されていれば、関連する計画データの更新や、SkyPlannerのスケジューリング機能の利用も支援できます。各設定を自分で操作する代わりに、計画上の要望を伝えればよく、スケジュール計算自体は引き続きArcturusが行います。
顧客としての承認判断は、引き続き権限を持つ担当者が行います。AIアシスタントを使う利点は、証拠を得るための作業を完了させる計画を、より容易に作成・調整できることです。
生産能力の見える化と共有でMamecに生まれた変化
フィンランドで混合技術を手がけ、ハイテク製品の受託製造も行うMamecは、以前は紙の注文書と納期をもとに作業の優先順位を決めていました。相互に依存する作業が数千件もあり、生産の全体像を把握し続けることが困難でした。
SkyPlannerをOscar ERPと連携したことで、同社は作業と生産負荷を可視化し、共有できるようになりました。Mamecによると、計画業務の負担が軽減され、製造順序の変更にも対応しやすくなったといいます。その結果、顧客にどこまで約束できるかも説明しやすくなりました。
この事例は、ここで取り上げているスケジューリングの利点を示しています。準備や追加対応で製造作業が変わるとき、チームは、生産能力や顧客への約束に及ぼす影響を把握する必要があります。計画を有用にするには、個別の期限一覧をもう一つ増やすのではなく、こうした全体像を共有することが重要です。
次の計画打ち合わせで、承認用の生産を取り上げてみませんか
SkyPlannerがどのように役立つかを確認するには、実際の部品承認に使う工順を1つ用意して、デモをご予約ください。使用予定の設備、検査能力、必要な資材、同じリソースを使う他の受注をもとに、作業がいつ完了できるか、変更が他の納入にどう影響するかを検討できます。
まずはご自身で確認したい場合は、デモデータでSkyPlannerを試すか、SkyPlanner AssistantのAI支援付きGetting Startedをご利用ください。出発点はシンプルです。承認予定日の前提となる生産作業と検査作業を、1つのスケジュールで見えるようにすることです。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


