


Dalam artikel ini
- Kapan PPAP diperlukan?
- PPAP, APQP, dan inspeksi artikel pertama bukan hal yang sama
- Apa saja 18 elemen PPAP?
- Lima level pengajuan PPAP menunjukkan cakupan, bukan tahapan
- Cara menyiapkan pengajuan PPAP yang siap ditinjau
- 1. Tetapkan cakupan dan penanggung jawab setiap bukti
- 2. Sepakati pelaksanaan produksi dan siapkan pengukurannya
- 3. Jadwalkan pekerjaan yang menghasilkan bukti
- 4. Periksa berkas pengajuan sebelum mengajukan pernyataan pengajuan komponen
- 5. Tindak lanjuti keputusan pelanggan
- Memenuhi tenggat PPAP memerlukan kapasitas inspeksi, bukan sekadar slot mesin
- Gunakan SkyPlanner untuk memasukkan persiapan PPAP ke dalam jadwal produksi
- Minta bantuan asisten kecerdasan buatan Anda untuk pekerjaan perencanaan
- Perubahan di Mamec setelah seluruh tim dapat melihat kapasitas produksi
- Bahas produksi untuk persetujuan dalam diskusi perencanaan Anda berikutnya
Beranda » Sumber Daya » Proses Persetujuan Komponen Produksi: Dari Produksi hingga Persetujuan
Perkiraan waktu baca: 11 menit
Proses persetujuan komponen produksi (PPAP) merupakan cara terstruktur bagi pemasok untuk membuktikan bahwa mereka memahami persyaratan produk pelanggan dan bahwa proses produksi yang akan digunakan mampu memenuhinya secara konsisten pada laju produksi yang disepakati. Pemasok menyiapkan bukti dan sampel yang diperlukan, lalu pelanggan meninjau dokumen pengajuan tersebut dan memutuskan persetujuannya.
Prototipe yang baik menjawab pertanyaan apakah Anda mampu membuat komponen tersebut. PPAP mengajukan pertanyaan yang lebih sulit: apakah proses yang direncanakan untuk produksi rutin mampu menghasilkan komponen itu secara konsisten dalam kondisi yang benar-benar akan digunakan?
Karena itu, PPAP bukan sekadar tenggat penyelesaian dokumen. Bukti yang diperlukan bergantung pada pekerjaan produksi, pengukuran, dan pengujian yang harus dijadwalkan di sela pengerjaan pesanan yang sudah ada. SkyPlanner APS membantu Anda merencanakan pekerjaan tersebut sesuai kapasitas nyata pabrik, sehingga persiapan persetujuan tidak membuat Anda mengabaikan pengiriman yang telah dijanjikan.
Kapan PPAP diperlukan?
PPAP erat kaitannya dengan rantai pasok otomotif, tetapi pelanggan di sektor manufaktur lain juga menerapkan persyaratan persetujuan komponen produksi. Perjanjian yang berlaku dengan pelanggan Anda menentukan persyaratan untuk komponen dan proses terkait.
Saat akan memproduksi komponen baru, PPAP sudah semestinya dibahas dengan pelanggan. Perubahan desain, material, perkakas, lokasi manufaktur, pemasok, atau proses produksi juga mungkin memerlukan pemberitahuan kepada pelanggan, persetujuan, atau pengajuan baru. Periksa aturan perubahan yang berlaku sebelum menerapkannya, bukan menunggu hingga pengiriman berikutnya.
Mulailah dengan memastikan nomor dan revisi komponen, alasan pengajuan, bukti yang diperlukan, level pengajuan, serta kontak pelanggan yang berwenang. Sepakati kondisi pelaksanaan produksi, persyaratan pengambilan sampel dan studi, waktu pengajuan, serta aturan izin pengiriman yang diperlukan. Keputusan ini menentukan pekerjaan yang perlu Anda persiapkan.
PPAP, APQP, dan inspeksi artikel pertama bukan hal yang sama
Perencanaan mutu produk lanjutan (APQP) adalah pendekatan perencanaan yang lebih luas untuk mengembangkan dan memperkenalkan produk beserta proses produksinya. Dalam rangkaian kegiatan tersebut, PPAP menyediakan bukti untuk persetujuan komponen produksi.
Inspeksi artikel pertama (FAI) berfokus pada verifikasi terdokumentasi atas produk awal hasil produksi terhadap persyaratan yang berlaku. Hasilnya dapat menjadi bagian dari berkas persetujuan, tetapi laporan inspeksi saja tidak membuktikan seluruh aspek proses, pengukuran, risiko, dan persyaratan khusus pelanggan yang diperlukan dalam PPAP.
Demikian pula, studi kapabilitas proses merupakan salah satu bukti pendukung, bukan keputusan persetujuan itu sendiri. Hubungkan kegiatan-kegiatan tersebut tanpa menganggap istilahnya memiliki arti yang sama.
Apa saja 18 elemen PPAP?
Kerangka PPAP yang umum digunakan dengan pendekatan AIAG memuat 18 elemen. Gunakan daftar ini untuk memahami kategori buktinya, lalu pastikan bersama pelanggan elemen mana yang berlaku serta bukti apa yang perlu diajukan atau disimpan:
- 1. Dokumen desain: definisi dan spesifikasi produk yang berlaku.
- 2. Dokumen perubahan teknik yang disahkan: perubahan yang belum dimasukkan ke dalam dokumen desain, jika berlaku.
- 3. Persetujuan teknik dari pelanggan: bukti persetujuan apabila diwajibkan oleh pelanggan.
- 4. FMEA desain: analisis mode kegagalan dan dampaknya pada desain, jika termasuk dalam lingkup tanggung jawab Anda.
- 5. Diagram alir proses: alur yang dilalui komponen selama proses produksi.
- 6. FMEA proses: analisis potensi kegagalan dalam proses manufaktur.
- 7. Rencana pengendalian: pengendalian yang digunakan untuk mengelola karakteristik produk dan proses.
- 8. Studi analisis sistem pengukuran: bukti bahwa sistem pengukuran sesuai untuk tugasnya.
- 9. Hasil pengukuran dimensi: hasil pengukuran terhadap persyaratan dimensi yang ditetapkan.
- 10. Hasil pengujian material dan kinerja: bukti pemenuhan persyaratan material dan fungsi.
- 11. Studi proses awal: bukti kinerja atau kapabilitas proses sesuai persyaratan.
- 12. Dokumentasi kualifikasi laboratorium: bukti pendukung kualifikasi laboratorium yang digunakan.
- 13. Laporan persetujuan tampilan: jika persetujuan tampilan berlaku.
- 14. Sampel komponen hasil produksi: komponen hasil produksi yang diwajibkan sebagai sampel.
- 15. Sampel induk: sampel acuan yang disimpan sesuai persyaratan.
- 16. Alat bantu pemeriksaan: perlengkapan penepat inspeksi, alat ukur, atau peralatan pemeriksaan lain yang relevan.
- 17. Persyaratan khusus pelanggan: catatan yang menunjukkan bahwa persyaratan tambahan telah dipenuhi.
- 18. Pernyataan pengajuan komponen (PSW): ringkasan dan pernyataan pemasok untuk pengajuan tersebut.
Nilai elemen-elemen ini terletak pada keterkaitannya yang saling mendukung. Diagram alir proses menggambarkan jalur manufaktur. FMEA proses mengkaji potensi masalah di sepanjang jalur itu. Rencana pengendalian menerjemahkan risiko dan persyaratan menjadi langkah pengendalian, pemeriksaan, dan tindakan respons. Ketiganya harus menggambarkan proses produksi yang sama, bukan tiga versi yang berbeda.
Hasil yang diperoleh juga harus bermakna. Hasil pengukuran dimensi hanya berguna sebagai bukti jika metode pengukurannya sesuai. Hasil kapabilitas memerlukan studi yang tepat dan interpretasi yang sahih, bukan sekadar angka bagus yang disalin ke lembar sampul. Lengkapi kekurangan bukti sebelum menyatakan berkas pengajuan siap ditinjau.
Daftar periksa pengajuan membantu Anda memantau kelengkapan. Namun, daftar itu sendiri tidak dapat membuktikan bahwa proses berjalan sebagaimana mestinya.
Lima level pengajuan PPAP menunjukkan cakupan, bukan tahapan
Level pengajuan menentukan apa yang diterima atau ditinjau oleh pelanggan. Level ini bukan rangkaian lima langkah yang harus dilalui setiap komponen. Cakupan pengajuan yang lebih kecil juga tidak otomatis berarti lebih sedikit bukti yang harus disiapkan atau disimpan.
Secara umum, cakupan setiap level adalah sebagai berikut:
- Level 1: hanya pernyataan pengajuan komponen, disertai laporan tampilan jika berlaku.
- Level 2: pernyataan pengajuan komponen, sampel komponen, dan data pendukung terbatas.
- Level 3: pernyataan pengajuan komponen, sampel komponen, dan data pendukung lengkap.
- Level 4: pernyataan pengajuan komponen dan persyaratan lain yang ditentukan pelanggan.
- Level 5: pernyataan pengajuan komponen, sampel komponen, dan data pendukung lengkap yang tersedia untuk ditinjau di lokasi manufaktur pemasok.
Pastikan level yang diwajibkan beserta aturan terperinci dari pelanggan mengenai pengajuan dan penyimpanan bukti. Level 4 ditentukan oleh pelanggan, bukan sekadar berkas dokumen yang lebih banyak daripada Level 3. Level 5 mengubah cara peninjauan dilakukan, bukan merupakan tonggak persetujuan kelima.
Jangan memilih level dengan menebak berdasarkan persyaratan pelanggan serupa pada pekerjaan sebelumnya. Kesepakatan yang jelas sejak awal pekerjaan mencegah persiapan yang tidak perlu maupun pengembalian berkas pengajuan akibat bukti yang kurang.
Cara menyiapkan pengajuan PPAP yang siap ditinjau
1. Tetapkan cakupan dan penanggung jawab setiap bukti
Libatkan tim kualitas, teknik manufaktur, perencanaan produksi, serta personel desain atau pembelian yang terkait dalam persiapan. Tetapkan penanggung jawab untuk setiap item yang diwajibkan, revisinya, tenggatnya, dan hal-hal yang masih perlu diklarifikasi dengan pelanggan.
Pastikan identitas komponen dan proses konsisten di seluruh berkas pengajuan. Perbedaan revisi gambar, spesifikasi material, atau lokasi manufaktur antardokumen dapat membuat pelanggan tidak bisa memastikan apa yang sedang dimintakan persetujuan.
Bedakan persyaratan yang belum jelas dari tugas yang sekadar belum selesai. Jika metode pengujian perlu dikonfirmasi oleh pelanggan, dapatkan klarifikasi tersebut sebelum menjadwalkan pengujian, bukan saat menyelesaikan daftar periksa pengajuan.
2. Sepakati pelaksanaan produksi dan siapkan pengukurannya
Pelaksanaan produksi harus menghasilkan bukti tentang proses yang akan digunakan untuk produksi seri. Pastikan perkakas, peralatan, material, personel, kondisi operasi, jumlah, dan laju produksi yang diperlukan sesuai dengan persyaratan yang berlaku. Prototipe yang dibuat dengan cermat melalui routing berbeda tidak dapat menggantikan bukti produksi yang telah disepakati.
Siapkan pengaturan inspeksi dan pengujian sebelum produksi dilaksanakan. Periksa kesiapan sistem pengukuran, pekerjaan laboratorium yang diperlukan, identifikasi sampel, serta keterkaitan antara komponen, hasil, dan kondisi produksi yang digunakan. Perhitungkan juga lead time pengujian eksternal jika relevan.
Tujuan praktisnya adalah menghindari situasi ketika produksi sudah berhasil diselesaikan, tetapi baru diketahui bahwa sampelnya tidak dapat digunakan untuk kajian yang diwajibkan.
3. Jadwalkan pekerjaan yang menghasilkan bukti
Masukkan waktu setup dan pemrosesan untuk pelaksanaan produksi tersebut ke dalam rencana produksi. Sertakan pekerjaan inspeksi dan pengujian yang menggunakan sumber daya internal, serta perhitungkan kapan hasil dari pihak eksternal akan tersedia. Identifikasi kegiatan yang harus menunggu komponen selesai dan persiapan yang bisa dilakukan lebih awal.
Jangan samakan tanggal pengajuan PPAP dengan tanggal selesainya pemesinan. Pengukuran, peninjauan kajian, pelengkapan dokumen yang kurang, dan pemeriksaan internal tetap membutuhkan waktu. Peninjauan oleh pelanggan juga merupakan bagian tersendiri dari jadwal, bukan kapasitas mesin yang bisa ditambah oleh pabrik Anda dengan bekerja lebih cepat.
Jika diperlukan pekerjaan lanjutan, pastikan dahulu tindakan yang telah diotorisasi. Setelah itu, jadwalkan produksi, inspeksi, atau pengujian tambahan dan tinjau dampaknya terhadap pesanan lain yang masih harus dipenuhi.
4. Periksa berkas pengajuan sebelum mengajukan pernyataan pengajuan komponen
Tinjau hasil berdasarkan persyaratan yang telah disepakati dan selesaikan ketidaksesuaian antara catatan desain, dokumen proses, sampel, dan kajian. Catat setiap penyimpangan melalui prosedur yang diwajibkan pelanggan, alih-alih menyembunyikannya di balik daftar periksa yang sudah ditandai lengkap.
PSW merangkum pengajuan dan memuat pernyataan pemasok. Mengisi atau menandatanganinya saja tidak berarti pelanggan telah menyetujui komponen tersebut. Ajukan berkas yang diwajibkan melalui jalur yang disepakati dan pastikan keputusan dapat ditelusuri ke komponen, revisi, dan proses terkait.
5. Tindak lanjuti keputusan pelanggan
Pelanggan dapat menyetujui pengajuan, memberikan izin sementara atau bersyarat dengan batasan tertentu, atau menolaknya sampai pekerjaan lanjutan diselesaikan. Ikuti makna dan ketentuan yang dinyatakan dalam keputusan pelanggan secara tepat.
Persetujuan sementara bukanlah izin tanpa batas. Pastikan apa yang diizinkan, batas jumlah atau waktunya, tindakan yang masih harus diselesaikan, serta siapa yang harus menyetujui penyelesaiannya. Jika pengajuan ditolak, sepakati perbaikan dan pekerjaan pengajuan ulang yang diperlukan sebelum menganggap komponen siap untuk pengiriman normal.
Pastikan izin pengiriman dinyatakan secara tegas dalam proses pelepasan produk Anda. Produksi yang telah selesai, PSW yang telah diajukan, atau tanggal pengiriman yang telah dijadwalkan tidak menggantikan otorisasi pelanggan yang diwajibkan.
Memenuhi tenggat PPAP memerlukan kapasitas inspeksi, bukan sekadar slot mesin
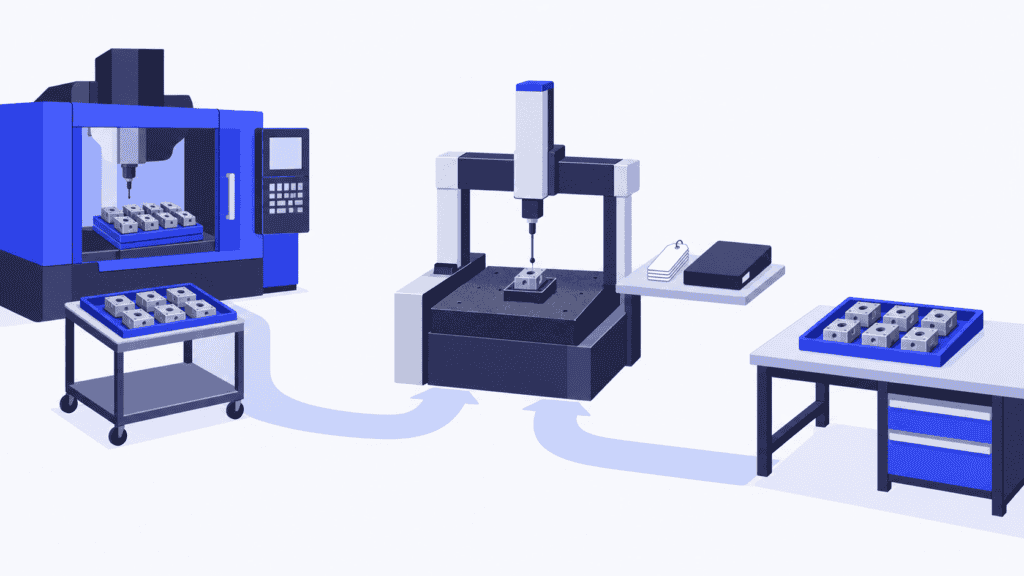
Bayangkan sebuah komponen hasil pemesinan yang harus menjalani produksi untuk keperluan persetujuan dengan mengikuti routing produksi yang direncanakan. Pusat pemesinan memiliki slot waktu yang sesuai, sehingga tim menjanjikan tanggal pengajuan berdasarkan waktu penyelesaian komponen.
Namun, komponen tersebut juga memerlukan inspeksi dimensi menggunakan fasilitas pengukuran yang sudah dibebani pekerjaan pesanan pelanggan. Insinyur kualitas membutuhkan data hasil pengukuran itu untuk menyelesaikan kajian yang diwajibkan. Pemesinan selesai tepat waktu, tetapi pekerjaan untuk menghasilkan buktinya masih menunggu di antrean lain.
Mendahulukan inspeksi mungkin dapat menyelamatkan tenggat pengajuan, tetapi dapat menunda pesanan yang semula menggunakan kapasitas tersebut. Jika produksi harus diulang, pekerjaan itu kembali berebut sumber daya yang sama.
Solusinya adalah merencanakan pekerjaan yang menghasilkan bukti bersama produksi reguler dengan memperhitungkan kapasitas yang sama. Dengan begitu, Anda dapat melihat kendala selagi masih ada waktu untuk mengubah prioritas, menyiapkan kapasitas tambahan, atau membahas tanggal yang realistis dengan pelanggan.
Gunakan SkyPlanner untuk memasukkan persiapan PPAP ke dalam jadwal produksi
SkyPlanner APS adalah software perencanaan dan penjadwalan tingkat lanjut untuk manufaktur. Kecerdasan buatan untuk penjadwalannya, Arcturus, menempatkan operasi produksi yang telah dimodelkan pada stasiun kerja yang memenuhi syarat dengan memperhitungkan kapasitas, shift, durasi operasi, dan ketergantungan antaroperasi. Penjadwalan yang memperhitungkan material juga menggunakan data ketersediaan material yang dipelihara dalam sistem.
Untuk persiapan PPAP, tetapkan routing produksi yang telah disepakati dan modelkan pekerjaan inspeksi yang menggunakan sumber daya internal berkapasitas terbatas. Seperti mesin, stasiun pengukuran atau pusat kerja inspeksi memerlukan data ketersediaan dan durasi kerja yang realistis. Dengan demikian, pekerjaan untuk memperoleh persetujuan masuk ke dalam jadwal yang sama dengan pesanan yang bersaing memperebutkan kapasitas.
Tampilan Gantt menunjukkan kapan pekerjaan direncanakan dan bagaimana pekerjaan tersebut dialokasikan ke sumber daya produksi. Ketika produksi ulang yang telah diotorisasi atau inspeksi tambahan mengubah beban kerja, perbarui pekerjaan tersebut dan biarkan Arcturus menghitung ulang jadwalnya. Anda menetapkan prioritas; SkyPlanner menangani perhitungan penjadwalan. Alih-alih mencocokkan jadwal PPAP terpisah dengan setiap antrean mesin secara manual, Anda dapat berfokus pada keputusan dan dampaknya terhadap pengiriman.
Catatan produksi dan lampiran juga dapat disertakan pada pesanan, item pesanan, dan tahapan proses agar pelaksana pekerjaan lebih mudah menemukan instruksi yang relevan. Rencana penjadwalan mendukung pelaksanaan pekerjaan; penerimaan bukti dan izin pelepasan produk dari pelanggan tetap diputuskan melalui proses kualitas yang telah Anda sepakati.
SkyPlanner dapat diintegrasikan dengan ERP atau MES apa pun melalui REST API terbukanya. Anda dapat menghubungkan data produksi yang sudah ada dengan penjadwalan kapasitas terbatas tanpa mengganti sistem yang selama ini menangani pesanan dan catatan kualitas Anda.
Minta bantuan asisten kecerdasan buatan Anda untuk pekerjaan perencanaan
Anda dapat bekerja melalui asisten kecerdasan buatan Anda sendiri, seperti Claude, ChatGPT atau Microsoft Copilot, yang terhubung ke SkyPlanner melalui MCP. Koneksi MCP memungkinkan asisten menggunakan pengetahuan tentang produk SkyPlanner dan fungsi yang diizinkan bersama data produksi perusahaan Anda.
Misalnya, minta asisten membantu meninjau pekerjaan produksi yang direncanakan untuk memperoleh persetujuan serta beban pada fasilitas inspeksi. Dengan hak akses tulis yang telah diotorisasi, asisten dapat membantu memperbarui data perencanaan terkait dan menggunakan fungsi penjadwalan SkyPlanner. Anda cukup menjelaskan kebutuhan perencanaan tanpa harus menelusuri setiap pengaturan sendiri; Arcturus tetap menjalankan perhitungan penjadwalannya.
Keputusan persetujuan pelanggan tetap berada di tangan pihak yang berwenang. Manfaatnya adalah cara yang lebih mudah untuk menyiapkan dan menyesuaikan rencana agar pekerjaan yang menghasilkan bukti dapat diselesaikan.
Perubahan di Mamec setelah seluruh tim dapat melihat kapasitas produksi
Mamec, produsen teknologi pencampuran sekaligus penyedia jasa manufaktur kontrak berteknologi tinggi dari Finlandia, sebelumnya menetapkan prioritas pekerjaan berdasarkan pesanan di atas kertas dan tanggal pengiriman. Ribuan job yang saling bergantung menyulitkan perusahaan untuk terus memantau gambaran produksi secara keseluruhan.
Setelah mengintegrasikan SkyPlanner dengan Oscar ERP, perusahaan dapat melihat pekerjaan dan beban produksi dalam satu tampilan bersama. Mamec melaporkan beban kerja perencanaan yang lebih ringan dan penanganan perubahan urutan manufaktur yang lebih mudah, sehingga tim lebih mudah menjelaskan apa yang bisa dijanjikan kepada pelanggan.
Pengalaman tersebut menggambarkan manfaat penjadwalan yang relevan di sini: ketika persiapan atau tindak lanjut mengubah pekerjaan manufaktur, tim perlu memahami dampaknya terhadap kapasitas dan komitmen. Rencana menjadi berguna karena seluruh tim dapat melihat pekerjaan dan kapasitas yang sama, bukan karena adanya satu lagi daftar tenggat yang berdiri sendiri.
Bahas produksi untuk persetujuan dalam diskusi perencanaan Anda berikutnya
Untuk melihat bagaimana SkyPlanner dapat membantu, jadwalkan demo dengan membawa satu contoh nyata routing untuk persetujuan komponen produksi: mesin yang akan digunakan, kapasitas inspeksi, kebutuhan material, dan pesanan yang bersaing menggunakan sumber daya tersebut. Gunakan contoh itu untuk meninjau kapan pekerjaan bisa selesai dan dampak suatu perubahan terhadap pengiriman lainnya.
Jika Anda ingin menjelajahi lebih dahulu, coba SkyPlanner dengan data demo atau gunakan panduan Memulai berbantuan kecerdasan buatan di SkyPlanner Assistant. Langkah awalnya sederhana: tampilkan pekerjaan produksi dan inspeksi yang mendukung tanggal persetujuan dalam satu jadwal.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


