


Selles artiklis
- Millal on PPAP vajalik?
- PPAP, APQP ja esmadetaili kontroll ei ole samatähenduslikud
- Millised on PPAP 18 elementi?
- PPAP viis esitamistaset kirjeldavad mahtu, mitte etappe
- Kuidas valmistada PPAP materjalid läbivaatamiseks ette?
- 1. Määrake ulatus ja tõendite eest vastutajad
- 2. Leppige tootmispartii valmistamine kokku ja valmistuge mõõtmiseks
- 3. Ajastage tõendite saamiseks vajalikud tööd
- 4. Kontrollige dokumentatsiooni enne tarnija deklaratsiooni esitamist
- 5. Tegutsege kliendi otsuse järgi
- PPAP tähtajast kinnipidamiseks on vaja ka kontrolliressursse, mitte ainult vaba masinaaega
- Lisage PPAP ettevalmistused SkyPlanneriga tootmisplaani
- Paluge oma tehisintellektiassistendilt planeerimisel abi
- Mida muutis Mamecis ühine ülevaade tootmisvõimsusest
- Võtke järgmisel planeerimisarutelul ette heakskiiduks valmistatav partii
Avaleht » Ressursid » Tootmisosade heakskiitmise protsess: tootmisest heakskiiduni
Hinnanguline lugemisaeg: 11 minutit
Tootmisosade heakskiitmise protsess (PPAP) on süsteemne viis, kuidas tarnija tõendab, et ta mõistab kliendi tootenõudeid ning kavandatud tootmisprotsess suudab neid kokkulepitud tootmistempo juures järjepidevalt täita. Tarnija valmistab ette nõutavad tõendid ja näidised. Klient vaatab esitatud materjalid läbi ning teeb heakskiitmise otsuse.
Hea prototüüp näitab, kas suudate detaili valmistada. PPAP esitab keerulisema küsimuse: kas seeriatootmiseks kavandatud protsess suudab seda järjepidevalt valmistada tingimustes, mida hakatakse tegelikult kasutama?
Seega tähendab PPAP enamat kui dokumentide esitamise tähtaega. Tõendite saamiseks vajalikud tootmis-, mõõtmis- ja katsetööd tuleb mahutada olemasolevate tellimuste kõrvale. SkyPlanner APS aitab neid töid planeerida tehase tegelikku tootmisvõimsust arvestades, et heakskiidu ettevalmistamisel ei kaoks silmist juba lubatud tarned.
Millal on PPAP vajalik?
PPAP on tihedalt seotud autotööstuse tarneahelatega, kuid tootmisosade heakskiitmise nõudeid kasutavad ka teiste tööstusharude kliendid. See, mida konkreetse detaili ja protsessi puhul nõutakse, sõltub kliendiga sõlmitud kehtivast kokkuleppest.
Uue detaili tootmisse võtmisel on loomulik PPAP kliendiga jutuks võtta. Ka konstruktsiooni, materjalide, tööriistade ja rakiste, tootmiskoha, tarnijate või tootmisprotsessi muutmine võib nõuda kliendi teavitamist, heakskiitu või materjalide uuesti esitamist. Kontrollige muudatustele kehtivaid reegleid enne muudatuse rakendamist, mitte alles järgmise tarne eel.
Alustage sellest, et määrate kindlaks detaili numbri ja revisjoni, esitamise põhjuse, nõutavad tõendid, esitamistaseme ning kliendi volitatud kontaktisiku. Leppige kokku tootmispartii valmistamise tingimused, proovivõtu ja uuringute nõuded, esitamise ajakava ning tarneloa reeglid. Need kokkulepped määravad, millised tööd tuleb ette valmistada.
PPAP, APQP ja esmadetaili kontroll ei ole samatähenduslikud
Toote kvaliteedi eelplaneerimine (APQP) on laiem planeerimiskäsitlus toote ja selle tootmisprotsessi arendamiseks ning kasutuselevõtuks. PPAP annab selle laiema tegevuse raames tootmisosa heakskiitmiseks vajalikud tõendid.
Esmadetaili kontroll (FAI) keskendub tootmise alguses valmistatud detaili nõuetele vastavuse dokumenteeritud kontrollimisele. Selle tulemused võivad kuuluda heakskiitmiseks esitatavate materjalide hulka, kuid üksnes kontrolliaruanne ei kata kõiki PPAP jaoks vajalikke protsessi, mõõtmiste, riskide ja kliendi erinõuetega seotud tõendeid.
Samuti on protsessi võimekuse uuring üks tõenditest, mitte heakskiitmise otsus ise. Käsitlege neid tegevusi omavahel seotuna, kuid ärge kasutage nende nimetusi sünonüümidena.
Millised on PPAP 18 elementi?
Laialt tuntud AIAG-põhine PPAP raamistik sisaldab 18 elementi. Järgnev loetelu aitab mõista tõendite kategooriaid. Seejärel täpsustage kliendiga, millised neist on kohaldatavad ning mida tuleb esitada või säilitada:
- 1. Konstruktsioonidokumendid: kehtiv tootekirjeldus ja spetsifikatsioonid.
- 2. Heakskiidetud tehniliste muudatuste dokumendid: vajaduse korral muudatused, mida pole veel konstruktsioonidokumentidesse kantud.
- 3. Kliendi tehniline heakskiit: tõend heakskiidu kohta, kui klient seda nõuab.
- 4. Konstruktsiooni FMEA: konstruktsiooni võimalike rikete ja nende mõjude analüüs, kui see kuulub teie vastutusalasse.
- 5. Protsessi vooskeem: detaili liikumine läbi tootmisprotsessi.
- 6. Protsessi FMEA: tootmisprotsessi võimalike rikete ja vigade analüüs.
- 7. Kontrollplaan: meetmed toote ja protsessi omaduste ohjamiseks.
- 8. Mõõtesüsteemi analüüsid: tõendid selle kohta, et mõõtesüsteem sobib oma ülesande täitmiseks.
- 9. Mõõtmete kontrolli tulemused: tulemused võrreldes mõõtmetele kehtestatud nõuetega.
- 10. Materjali- ja toimivuskatsete tulemused: nõutavad tõendid materjali ja funktsionaalsete omaduste kohta.
- 11. Esialgsed protsessiuuringud: nõuetekohased tõendid protsessi toimivuse või võimekuse kohta.
- 12. Laborite pädevust tõendavad dokumendid: tõendid kasutatud laborite sobivuse kohta.
- 13. Välimuse heakskiitmise aruanne: juhul, kui nõutakse välimuse heakskiitu.
- 14. Tootmisnäidised: nõutavad detailid valmistatud tootmispartiist.
- 15. Etalonnäidis: nõuete kohaselt säilitatav võrdlusnäidis.
- 16. Kontrollivahendid: asjakohased kontrollrakised, kaliibrid või muud kontrolliseadmed.
- 17. Kliendi erinõuded: dokumendid, mis tõendavad lisanõuete täitmist.
- 18. Detaili esitamise kinnitus (PSW): esitatavate materjalide kokkuvõte ja tarnija deklaratsioon.
Nende elementide väärtus seisneb selles, kuidas need üksteist toetavad. Protsessi vooskeem kirjeldab tootmise etappe. Protsessi FMEA uurib, mis võib nendes etappides valesti minna. Kontrollplaan määrab riskide ja nõuete põhjal ohjemeetmed, kontrollid ning reageerimistegevused. Kõik kolm peaksid kirjeldama sama tootmisprotsessi, mitte selle kolme eri versiooni.
Ka tulemused peavad olema sisulised. Mõõtme mõõtmise tulemus on tõendina kasulik vaid siis, kui mõõtmismeetod on sobiv. Protsessi võimekuse hindamise tulemus peab põhinema asjakohasel uuringul ja õigel tõlgendusel, mitte pelgalt tiitellehele kopeeritud soodsal arvul. Kõrvaldage tõendites olevad lüngad enne, kui esitate materjalid valmis tervikuna.
Esitatavate materjalide kontrollnimekiri aitab jälgida ettevalmistuse edenemist. Üksnes nimekiri ei tõenda aga protsessi toimivust.
PPAP viis esitamistaset kirjeldavad mahtu, mitte etappe
Esitamistase määrab, mida klient saab või läbi vaatab. See ei ole viiest järjestikusest etapist koosnev protsess, mille peab läbima iga detail. Väiksem esitatavate materjalide maht ei tähenda automaatselt, et ka ette valmistada või säilitada tuleb vähem tõendeid.
Tavaliselt kirjeldatakse tasemeid järgmiselt:
- Tase 1: ainult detaili esitamise kinnitus koos välimuse aruandega, kui see on nõutav.
- Tase 2: kinnitus, näidisdetailid ja piiratud mahus toetavad andmed.
- Tase 3: kinnitus, näidisdetailid ja täielikud toetavad andmed.
- Tase 4: kinnitus ja muud kliendi määratud nõuded.
- Tase 5: kinnitus, näidisdetailid ja täielikud toetavad andmed, mis on tarnija tootmiskohas läbivaatamiseks kättesaadavad.
Täpsustage kliendiga nõutav tase ning üksikasjalikud esitamis- ja säilitamisreeglid. Taseme 4 sisu määrab klient: see ei ole lihtsalt tasemele 3 järgnev suurem dokumendipakett. Tase 5 muudab läbivaatamise korraldust, mitte ei tähista viiendat heakskiitmise vahe-eesmärki.
Ärge valige taset, oletades, mida mõni sarnane klient eelmisel korral nõudis. Töö alguses sõlmitud selge kokkulepe väldib nii tarbetut ettevalmistust kui ka materjalide tagasisaatmist puuduvate tõendite tõttu.
Kuidas valmistada PPAP materjalid läbivaatamiseks ette?
1. Määrake ulatus ja tõendite eest vastutajad
Kaasake ettevalmistusse kvaliteedi, tootmistehnoloogia ja tootmise planeerimise spetsialistid ning asjaomased konstruktsiooni- või ostutöötajad. Määrake iga nõutava elemendi eest vastutaja, kes vastutab ka selle revisjoni ja tähtaja ning kliendilt veel vajalike täpsustuste eest.
Jälgige, et osa ja protsessi identifitseerimisandmed oleksid kogu dokumentatsioonis ühtsed. Kui joonise versioon, materjali spetsifikatsioon või tootmiskoht on dokumentides erinev, ei pruugi klient aru saada, mida ta heaks kiidab.
Eristage täpsustamata nõuet tööst, mis on lihtsalt veel lõpetamata. Kui klient peab katsemeetodi kinnitama, tuleb see selgeks saada enne katseaja broneerimist, mitte alles esitamiseelse kontrollnimekirja lõpus.
2. Leppige tootmispartii valmistamine kokku ja valmistuge mõõtmiseks
Partii valmistamine peab andma tõendeid seeriatootmiseks kavandatud protsessi kohta. Kontrollige kehtivate nõuete alusel üle vajalikud tööriistad ja rakised, seadmed, materjalid, töötajad, töötingimused, kogus ning tootmiskiirus. Teistsuguse toimingujadaga hoolikalt valmistatud prototüüp ei asenda kokkulepitud tõendeid tootmisprotsessi kohta.
Tehke kontrolli ja katsetamise ettevalmistused enne partii valmistamist. Kontrollige mõõtesüsteemi valmisolekut, vajalikke laboritöid, näidiste identifitseerimist ning seost osade, tulemuste ja kasutatud tootmistingimuste vahel. Vajaduse korral arvestage ka ettevõtteväliste katsete läbimisaega.
Praktiline eesmärk on vältida olukorda, kus partii on edukalt valmis tehtud, kuid alles siis selgub, et näidised ei sobi nõutud uuringuks.
3. Ajastage tõendite saamiseks vajalikud tööd
Lisage tootmisplaani partii seadistus- ja töötlemisaeg. Kaasake kontrolli- ja katsetööd, mis kasutavad teie enda ressursse, ning arvestage, millal saabuvad ettevõtteväliste katsete tulemused. Tehke kindlaks, milliste tegevuste jaoks on vaja valmis osi ja milliseid ettevalmistusi saab teha varem.
Ärge võrdsustage PPAP-dokumentatsiooni esitamise kuupäeva mehaanilise töötlemise lõppkuupäevaga. Mõõtmised, uuringute läbivaatamine, puuduvate dokumentide hankimine ja sisekontroll võtavad samuti aega. Kliendipoolne läbivaatamine on ajakava eraldi osa, mitte masinavõimsus, mida teie tehas saab kiiremini töötades juurde tekitada.
Kui tekib vajadus lisatööde järele, selgitage esmalt välja, millisteks tegevusteks on luba antud. Seejärel ajastage täiendav tootmine, kontroll või katsetamine ning hinnake selle mõju ülejäänud tellimustele.
4. Kontrollige dokumentatsiooni enne tarnija deklaratsiooni esitamist
Võrrelge tulemusi kokkulepitud nõuetega ning kõrvaldage vastuolud projekteerimisdokumentide, protsessidokumentide, näidiste ja uuringute vahel. Registreerige kõik kõrvalekalded kliendi nõutud korra järgi, selle asemel et peita need täidetud kontrollnimekirja taha.
PSW võtab esitatava dokumentatsiooni kokku ja sisaldab tarnija deklaratsiooni. Selle täitmine või allkirjastamine ei tähenda iseenesest, et klient on osa heaks kiitnud. Esitage nõutud dokumentatsioon kokkulepitud viisil ning tagage, et otsus oleks seostatav asjaomase osa, versiooni ja protsessiga.
5. Tegutsege kliendi otsuse järgi
Klient võib esitatud dokumentatsiooni heaks kiita, lubada piiratud ajutist või tingimuslikku lahendust või selle lisatööde tegemiseni tagasi lükata. Lähtuge täpselt kliendi otsuse sisust ja selles seatud tingimustest.
Ajutine heakskiit ei ole piiramatu tarneluba. Selgitage välja, mida see lubab, millised koguselised või ajalised piirangud kehtivad, mida tuleb veel teha ja kes peab tegevuste lõpetamise kinnitama. Kui esitatud dokumentatsioon lükatakse tagasi, leppige enne osa tavapäraseks tarneks valmis lugemist kokku vajalikud parandused ja uuesti esitamiseks tehtavad tööd.
Tagage, et väljastamise heakskiitmise korras oleks tarneluba selgesõnaliselt kinnitatud. Valmis tootmispartii, esitatud PSW ega kavandatud lähetuskuupäev ei asenda nõutavat kliendi luba.
PPAP tähtajast kinnipidamiseks on vaja ka kontrolliressursse, mitte ainult vaba masinaaega
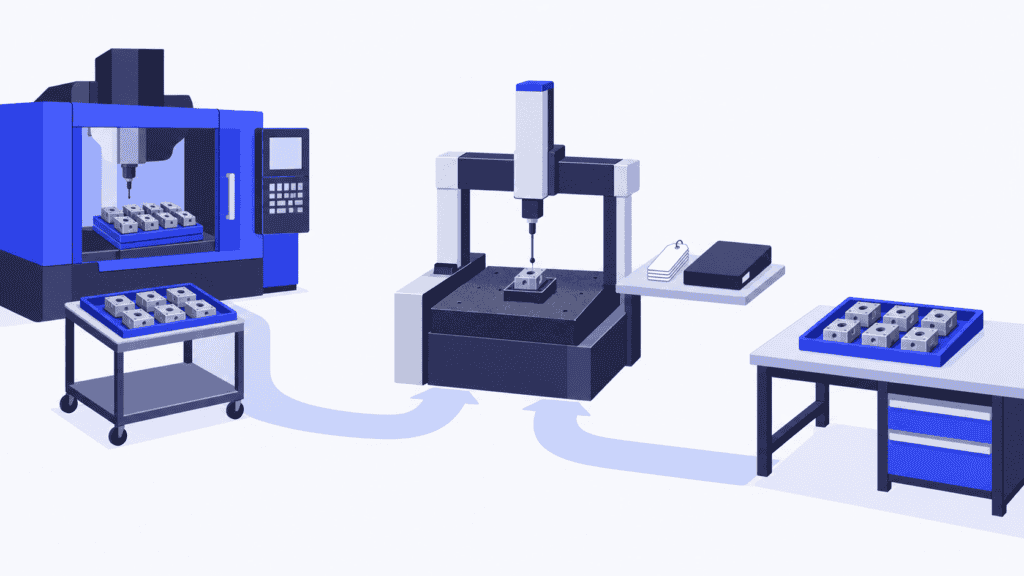
Kujutlege mehaaniliselt töödeldavat detaili, mille heakskiitmiseks tuleb valmistada partii kavandatud tootmisprotsessi toimingujada järgi. Töötlemiskeskuses on sobiv vaba aeg, mistõttu meeskond lubab dokumentatsiooni esitamise kuupäeva selle järgi, millal detailid valmis saavad.
Ent nende detailide mõõtmeid tuleb kontrollida ka mõõteseadmel, mis on juba klienditellimustega koormatud. Kvaliteediinsener vajab saadud andmeid nõutud uuringute lõpetamiseks. Mehaaniline töötlemine lõpeb õigel ajal, kuid tõendite saamiseks vajalik mõõtmistöö ootab veel järjekorras.
Kontrolli eelisjärjekorda tõstmine võib küll päästa dokumentatsiooni õigeaegse esitamise, kuid lükata edasi tellimusi, millele see võimsus oli kavandatud. Kui on vaja valmistada korduspartii, tuleb samade ressursside pärast uuesti konkureerida.
Lahendus on planeerida tõendite saamiseks vajalikud tööd tavapärase tootmisega samasse võimsusplaani. Nii näete kitsaskohta ajal, mil jõuate veel prioriteete muuta, lisavõimsust korraldada või kliendiga realistlikku tähtaega arutada.
Lisage PPAP ettevalmistused SkyPlanneriga tootmisplaani
SkyPlanner APS on tootmise planeerimise ja ajastamise tarkvara. Selle ajastamiseks kasutatav tehisintellekt Arcturus jaotab modelleeritud tootmisoperatsioonid sobivatele töökohtadele, arvestades nende võimsust, vahetusi ning operatsioonide kestust ja sõltuvusi. Materjalidega arvestav ajastamine võtab arvutustes arvesse ka süsteemis ajakohasena hoitavaid materjalide saadavuse andmeid.
PPAP ettevalmistamiseks määratlege kokkulepitud tootmise toimingujada ja modelleerige kontrollitööd, mis kasutavad piiratud võimsusega ettevõttesiseseid ressursse. Nii nagu masina puhul, tuleb ka mõõte- või kontrollitöökoha saadavus ja tööde kestus realistlikult määrata. Nii saavad heakskiiduks vajalikud tööd koha samas ajakavas tellimustega, mis konkureerivad samade ressursside pärast.
Gantti vaade näitab, millal tööd on kavandatud ja kuidas need ressursside vahel jaotuvad. Kui lubatud korduspartii või lisakontroll muudab koormust, uuendage tööde andmeid ja laske mootoril Arcturus ajakava ümber arvutada. Teie määrate prioriteedid, SkyPlanner teeb ajastusarvutused. Selle asemel et eraldi PPAP ajakava käsitsi iga masina tööjärjekorraga kooskõlla viia, saate keskenduda otsusele ja selle mõjule tarnetele.
Tellimustele, tellimusridadele ja protsessi etappidele saab lisada ka tootmismärkusi ja manuseid, et töö tegijad leiaksid vajalikud juhised. Tootmisplaan toetab tööde elluviimist; tõendite vastuvõetavuse ja kliendipoolse tarneloa üle otsustatakse endiselt kokkulepitud kvaliteediprotsessi alusel.
SkyPlanner on oma avatud REST API kaudu integreeritav mis tahes ERP- või MES-süsteemiga. Saate siduda olemasolevad tootmisandmed piiratud võimsust arvestava ajastamisega, ilma et peaksite asendama süsteeme, milles juba haldate tellimusi ja kvaliteediandmeid.
Paluge oma tehisintellektiassistendilt planeerimisel abi
Saate töötada oma tehisintellektiassistendi kaudu, mis on MCP abil SkyPlanneriga ühendatud. Sellised assistendid on näiteks Claude, ChatGPT või Microsoft Copilot. MCP on ühendus, mis võimaldab assistendil kasutada SkyPlanneri tooteteadmisi ja lubatud funktsioone koos teie ettevõtte tootmisandmetega.
Näiteks paluge assistendil aidata üle vaadata heakskiiduks valmistatava partii kavandatud tööd ja kontrolliressursi koormus. Kui assistendile on antud kirjutusõigus, saab see aidata asjakohaseid planeerimisandmeid uuendada ja kasutada SkyPlanneri ajastamisfunktsioone. Teie kirjeldate planeerimisvajadust, selle asemel et ise kõiki seadistusi läbi käia; ajastusarvutused teeb endiselt Arcturus.
Kliendipoolse heakskiidu otsustavad endiselt selleks volitatud inimesed. Nii on lihtsam koostada ja kohandada plaani, mille alusel tehakse tõendite saamiseks vajalikud tööd.
Mida muutis Mamecis ühine ülevaade tootmisvõimsusest
Soome segamistehnoloogia tootja ja kõrgtehnoloogilise lepingulise tootmisega tegelev Mamec seadis varem tööde prioriteete pabertellimuste ja tarnekuupäevade järgi. Tuhandete üksteisest sõltuvate tööde tõttu oli tootmisest raske tervikülevaadet säilitada.
Pärast SkyPlanneri ühendamist oma Oscar ERP-süsteemiga sai ettevõte ühise ülevaate töödest ja tootmiskoormusest. Mameci sõnul on planeerimise töökoormus vähenenud ja tootmisjärjestuse muudatusi lihtsam hallata. Nii on ka lihtsam selgitada, mida saab klientidele lubada.
See kogemus näitlikustab siin olulist planeerimise eelist: kui ettevalmistused või lisatööd muudavad tootmistöid, peab meeskond mõistma nende mõju võimsusele ja antud lubadustele. Plaani teeb kasulikuks just ühine ülevaade, mitte veel üks eraldiseisev tähtaegade loend.
Võtke järgmisel planeerimisarutelul ette heakskiiduks valmistatav partii
Et näha, kuidas SkyPlanner saaks aidata, broneerige demo ja võtke arutelu aluseks ühe tegeliku tootmisosa heakskiiduks vajalik toimingujada: kavandatud masinad, kontrollivõimsus, materjalivajadus ja samade ressursside pärast konkureerivad tellimused. Selle näite abil saate uurida, millal tööd valmis saavad ja mida tähendaks muudatus teistele tarnetele.
Kui eelistate esmalt ise tutvuda, proovige SkyPlannerit demoandmetega või kasutage tehisintellekti toel toimivat alustamisjuhendit Getting Started, mille leiate assistendist SkyPlanner Assistant. Lähtekoht on lihtne: tooge heakskiidu tähtaja eel vajalikud tootmis- ja kontrollitööd nähtavale ühes ajakavas.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner


