


Tässä artikkelissa
- Milloin PPAP tarvitaan?
- PPAP, APQP ja ensikappaletarkastus eivät tarkoita samaa asiaa
- Mitkä ovat PPAP-prosessin 18 osa-aluetta?
- PPAP-prosessin viisi toimitustasoa kuvaavat laajuutta, eivät vaiheita
- Näin valmistelet PPAP-aineiston tarkasteltavaksi
- 1. Rajaa sisältö ja nimeä aineiston vastuuhenkilöt
- 2. Sovi tuotantoajosta ja valmistele mittaukset
- 3. Aikatauluta näytön tuottamiseen tarvittavat työt
- 4. Tarkista aineisto ennen PSW-vakuutuksen toimittamista
- 5. Toimi asiakkaan päätöksen mukaisesti
- PPAP-määräajassa pysyminen vaatii myös tarkastuskapasiteettia, ei vain koneaikaa
- Ota PPAP-valmistelut mukaan tuotannon aikatauluun SkyPlannerilla
- Pyydä oma tekoälyavustajasi avuksi suunnitteluun
- Mitä yhteinen näkymä kapasiteettiin muutti Mamecilla
- Ota hyväksyntäajo mukaan seuraavaan suunnittelupalaveriin
Tuotanto-osan hyväksyntäprosessi (PPAP) on järjestelmällinen tapa osoittaa, että toimittaja ymmärtää asiakkaan tuotevaatimukset ja että suunniteltu tuotantoprosessi pystyy täyttämään ne toistuvasti sovitulla tuotantonopeudella. Toimittaja valmistelee vaaditun todentavan aineiston ja näytteet. Asiakas tarkastaa toimitetun aineiston ja tekee hyväksyntäpäätöksen.
Hyvä prototyyppi osoittaa, että osa pystytään valmistamaan. PPAP vastaa vaikeampaan kysymykseen: pystyykö sarjatuotantoon tarkoitettu prosessi valmistamaan osan toistuvasti vaatimusten mukaisena niissä olosuhteissa, joissa tuotantoa todella ajetaan?
PPAP-prosessissa ei siis ole kyse vain asiakirjojen valmistumisesta määräaikaan mennessä. Todentava aineisto syntyy tuotanto-, mittaus- ja testaustöistä, jotka on sovitettava nykyisten tilausten lomaan. SkyPlanner APS auttaa suunnittelemaan nämä työt tehtaan todellisen kapasiteetin mukaan. Näin hyväksyntään valmistautuminen ei vie huomiota jo luvatuista toimituksista.
Milloin PPAP tarvitaan?
PPAP tunnetaan erityisesti autoteollisuuden toimitusketjuista, mutta myös muiden valmistavan teollisuuden alojen asiakkaat asettavat tuotanto-osien hyväksyntävaatimuksia. Sovellettava asiakassopimus määrittää, mitä kyseiseltä osalta ja prosessilta vaaditaan.
Uuden tuotanto-osan yhteydessä on luontevaa ottaa PPAP puheeksi asiakkaan kanssa. Myös muutokset suunnitteluun, materiaaleihin, työkaluihin, valmistuspaikkaan, toimittajiin tai tuotantoprosessiin voivat edellyttää ilmoitusta asiakkaalle, asiakkaan hyväksyntää tai PPAP-aineiston toimittamista uudelleen. Tarkista sovellettavat muutossäännöt ennen muutoksen toteuttamista, älä vasta seuraavan toimituksen yhteydessä.
Selvitä ensin osanumero ja revisio, aineiston toimittamisen syy, vaadittu todentava aineisto, toimitustaso sekä asiakkaan valtuutettu yhteyshenkilö. Sovi tuotantoajon mahdolliset ehdot, näytteenotto- ja tutkimusvaatimukset, aineiston toimitusaikataulu sekä toimitusluvan ehdot. Nämä päätökset määrittävät, mitä töitä on valmisteltava.
PPAP, APQP ja ensikappaletarkastus eivät tarkoita samaa asiaa
Tuotelaadun ennakkosuunnittelu (APQP) on laajempi suunnittelumalli tuotteen ja sen tuotantoprosessin kehittämiseen ja käyttöönottoon. PPAP tuottaa tässä kokonaisuudessa tuotanto-osan hyväksyntään tarvittavan todentavan aineiston.
Ensikappaletarkastuksessa (FAI) todennetaan dokumentoidusti, että tuotannon alkuvaiheessa valmistettu kappale täyttää sovellettavat vaatimukset. Tuloksia voidaan käyttää osana hyväksyntäaineistoa, mutta pelkkä tarkastusraportti ei kata kaikkea PPAP-prosessissa tarvittavaa prosessia, mittauksia, riskejä ja asiakaskohtaisia vaatimuksia koskevaa näyttöä.
Myös prosessin suorituskykytutkimus on osa todentavaa aineistoa, ei itse hyväksyntäpäätös. Huomioi näiden tehtävien väliset yhteydet, mutta älä käytä niiden nimiä toistensa synonyymeina.
Mitkä ovat PPAP-prosessin 18 osa-aluetta?
Yleisesti tunnettu AIAG:n mukainen PPAP-malli sisältää 18 osa-aluetta. Lista auttaa hahmottamaan todentavan aineiston eri kategoriat. Varmista sen jälkeen asiakkaalta, mitkä niistä koskevat kyseistä osaa ja prosessia sekä mitä aineistoa on toimitettava tai säilytettävä:
- 1. Suunnitteluasiakirjat: sovellettavat tuotemäärittelyt ja tekniset vaatimukset.
- 2. Hyväksytyt tekniset muutosasiakirjat: tarvittaessa muutokset, joita ei vielä ole sisällytetty suunnitteluasiakirjoihin.
- 3. Asiakkaan tekninen hyväksyntä: todiste hyväksynnästä, jos asiakas sitä edellyttää.
- 4. Suunnittelun FMEA: suunnittelun vika- ja vaikutusanalyysi siltä osin kuin suunnittelu kuuluu toimittajan vastuulle.
- 5. Prosessin vuokaavio: osan kulku tuotantoprosessin läpi.
- 6. Prosessin FMEA: valmistusprosessin mahdollisten vikaantumisten analyysi.
- 7. Ohjaussuunnitelma: menetelmät, joilla tuotteen ja prosessin ominaisuuksia hallitaan.
- 8. Mittausjärjestelmän analyysit: näyttö mittausjärjestelmän soveltuvuudesta tehtäväänsä.
- 9. Mittaustulokset: tulokset suhteessa määriteltyihin mittavaatimuksiin.
- 10. Materiaali- ja suorituskykytestien tulokset: vaadittu näyttö materiaalista ja toiminnallisista ominaisuuksista.
- 11. Alustavat prosessitutkimukset: vaadittu näyttö prosessin suorituskyvystä tai kyvykkyydestä.
- 12. Laboratorioiden pätevyysasiakirjat: näyttö käytettyjen laboratorioiden pätevyydestä.
- 13. Ulkonäön hyväksyntäraportti: kun ulkonäkö edellyttää hyväksyntää.
- 14. Tuotanto-osien näytteet: vaaditut kappaleet tuotantoajosta.
- 15. Vertailunäyte: vaatimusten mukaisesti säilytettävä mallikappale.
- 16. Tarkastusvälineet: asiaankuuluvat tarkastuskiinnittimet, tulkit ja muut tarkastuslaitteet.
- 17. Asiakaskohtaiset vaatimukset: asiakirjat, jotka osoittavat lisävaatimusten täyttymisen.
- 18. Osan vaatimustenmukaisuusvakuutus (PSW): toimitettavan aineiston yhteenveto ja toimittajan vakuutus.
Olennaista on, miten nämä osa-alueet tukevat toisiaan. Vuokaavio kuvaa valmistusreitin. Prosessin FMEA tarkastelee, mikä reitin varrella voi mennä vikaan. Ohjaussuunnitelmassa riskit ja vaatimukset muutetaan ohjaustoimiksi, tarkastuksiksi ja reagointitavoiksi. Niiden tulee kuvata samaa tuotantoprosessia, ei kolmea eri versiota siitä.
Myös tulosten on oltava päteviä. Mittaustulos on hyödyllistä näyttöä vain, jos mittausmenetelmä soveltuu tehtävään. Suorituskykytuloksen on perustuttava asianmukaiseen tutkimukseen ja oikeaan tulkintaan. Pelkkä kansilehdelle kopioitu suotuisa luku ei riitä. Korjaa aineiston puutteet ennen kuin esität sen valmiina.
Toimitettavan aineiston tarkistuslista auttaa seuraamaan valmistumista. Se ei yksinään osoita, että prosessi toimii.
PPAP-prosessin viisi toimitustasoa kuvaavat laajuutta, eivät vaiheita
Toimitustaso määrittää, mitä asiakas saa tai tarkastaa. Kyseessä ei ole viiden vaiheen sarja, joka jokaisen osan on käytävä läpi. Suppeampi toimitettava aineisto ei myöskään automaattisesti tarkoita, että todentavaa aineistoa tarvitsisi valmistella tai säilyttää vähemmän.
Tasot kuvataan tavallisesti näin:
- Taso 1: vain osan vaatimustenmukaisuusvakuutus sekä tarvittaessa ulkonäön hyväksyntäraportti.
- Taso 2: vaatimustenmukaisuusvakuutus, näytekappaleet ja rajattu todentava aineisto.
- Taso 3: vaatimustenmukaisuusvakuutus, näytekappaleet ja täydellinen todentava aineisto.
- Taso 4: vaatimustenmukaisuusvakuutus ja muut asiakkaan määrittämät vaatimukset.
- Taso 5: vaatimustenmukaisuusvakuutus, näytekappaleet ja täydellinen todentava aineisto tarkastettavissa toimittajan valmistuspaikassa.
Varmista asiakkaan vaatima taso sekä tarkat säännöt aineiston toimittamisesta ja säilyttämisestä. Tason 4 sisällön määrittelee asiakas: se ei ole vain tasoa 3 laajempi asiakirjapaketti. Tasolla 5 tarkastus järjestetään eri tavalla, eikä kyse ole viidennestä hyväksyntävaiheesta.
Älä valitse tasoa arvaamalla, mitä samankaltainen asiakas edellisellä kerralla vaati. Kun asiasta sovitaan selkeästi jo työn alussa, vältytään sekä turhalta valmistelulta että aineiston palauttamiselta puuttuvan näytön vuoksi.
Näin valmistelet PPAP-aineiston tarkasteltavaksi
1. Rajaa sisältö ja nimeä aineiston vastuuhenkilöt
Ota valmisteluun mukaan laadun, valmistustekniikan ja tuotannonsuunnittelun edustajat sekä tarvittavat henkilöt suunnittelusta tai hankinnasta. Nimeä jokaiselle vaaditulle aineiston osalle vastuuhenkilö, joka vastaa myös sen revisiosta, määräajasta ja asiakkaalta vielä tarvittavista täsmennyksistä.
Pidä osan ja prosessin yksilöintitiedot yhtenäisinä koko aineistossa. Jos piirustuksen revisio, materiaalimäärittely tai valmistuspaikka vaihtelee asiakirjasta toiseen, asiakas ei välttämättä pysty päättelemään, mitä ollaan hyväksymässä.
Erota vielä avoin vaatimus tehtävästä, joka on vain kesken. Jos asiakkaan on vahvistettava testimenetelmä, asia on selvitettävä ennen testin varaamista, ei vasta aineiston tarkistuslistan lopussa.
2. Sovi tuotantoajosta ja valmistele mittaukset
Tuotantoajon on tuotettava näyttöä sarjatuotantoon tarkoitetusta prosessista. Varmista sovellettavista vaatimuksista tarvittavat työkalut, laitteet, materiaalit, henkilöstö, käyttöolosuhteet, kappalemäärä ja tuotantonopeus. Eri valmistusreitillä huolellisesti tehty prototyyppi ei korvaa sovittua tuotannollista näyttöä.
Valmistele tarkastus- ja testausjärjestelyt ennen tuotantoajoa. Tarkista mittausjärjestelmän valmius, tarvittavat laboratoriotyöt, näytteiden tunnistettavuus sekä se, että osat, tulokset ja käytetyt tuotanto-olosuhteet voidaan yhdistää toisiinsa. Huomioi tarvittaessa myös ulkoisen testauksen läpimenoajat.
Käytännön tavoitteena on välttää tilanne, jossa onnistuneen tuotantoajon jälkeen huomataan, etteivät näytteet sovellu vaadittuun tutkimukseen.
3. Aikatauluta näytön tuottamiseen tarvittavat työt
Varaa tuotantosuunnitelmaan tuotantoajon asetus- ja valmistusaika. Sisällytä siihen omia resursseja kuormittavat tarkastukset ja testaukset ja huomioi ulkoisten tulosten valmistumisajankohdat. Selvitä, mitkä tehtävät edellyttävät valmiita osia ja mitä valmisteluja voidaan tehdä jo aiemmin.
Älä rinnasta PPAP-aineiston toimituspäivää koneistuksen valmistumispäivään. Mittaukset, tutkimustulosten tarkastelu, puuttuvien asiakirjojen selvittäminen ja sisäinen tarkastus vievät vielä aikaa. Myös asiakkaan tekemä tarkastelu on osa aikataulua. Siihen kuluvaa aikaa ei voi lyhentää nopeuttamalla tehtaan työtä.
Jos lisätyötä tarvitaan, selvitä ensin, mihin toimenpiteisiin on lupa ryhtyä. Aikatauluta sitten tarvittava lisätuotanto, tarkastus tai testaus ja arvioi sen vaikutus muuhun tilauskantaan.
4. Tarkista aineisto ennen PSW-vakuutuksen toimittamista
Vertaa tuloksia sovittuihin vaatimuksiin ja selvitä suunnitteluaineiston, prosessiasiakirjojen, näytteiden ja tutkimusten väliset ristiriidat. Kirjaa mahdolliset poikkeamat asiakkaan vaatiman menettelyn mukaisesti sen sijaan, että peittäisit ne valmiiksi merkityllä tarkistuslistalla.
PSW kokoaa toimitettavan aineiston yhteen ja sisältää toimittajan vakuutuksen. Sen täyttäminen tai allekirjoittaminen ei itsessään tarkoita, että asiakas olisi hyväksynyt osan. Toimita vaadittu aineisto sovittua kanavaa pitkin ja varmista, että päätös on jäljitettävissä kyseiseen osaan, revisioon ja prosessiin.
5. Toimi asiakkaan päätöksen mukaisesti
Asiakas voi hyväksyä aineiston, sallia rajatun väliaikaisen tai ehdollisen järjestelyn tai hylätä aineiston, kunnes tarvittavat lisätyöt on tehty. Noudata täsmällisesti asiakkaan päätöksessä annettua sisältöä ja ehtoja.
Väliaikainen hyväksyntä ei ole rajoittamaton toimituslupa. Selvitä, mitä se sallii, liittyykö siihen määrä- tai aikarajoja, mitä toimenpiteitä on vielä tehtävä ja kenen on hyväksyttävä niiden loppuunsaattaminen. Jos aineisto hylätään, sovi tarvittavista korjauksista ja aineiston uudelleen toimittamiseen liittyvistä töistä ennen kuin käsittelet osaa valmiina normaaleihin toimituksiin.
Varmista, että toimituslupa on selkeästi todettu toimitukseen vapauttamisen menettelyssä. Valmis tuotantoajo, toimitettu PSW tai aikataulutettu lähetyspäivä ei korvaa vaadittua asiakkaan lupaa.
PPAP-määräajassa pysyminen vaatii myös tarkastuskapasiteettia, ei vain koneaikaa
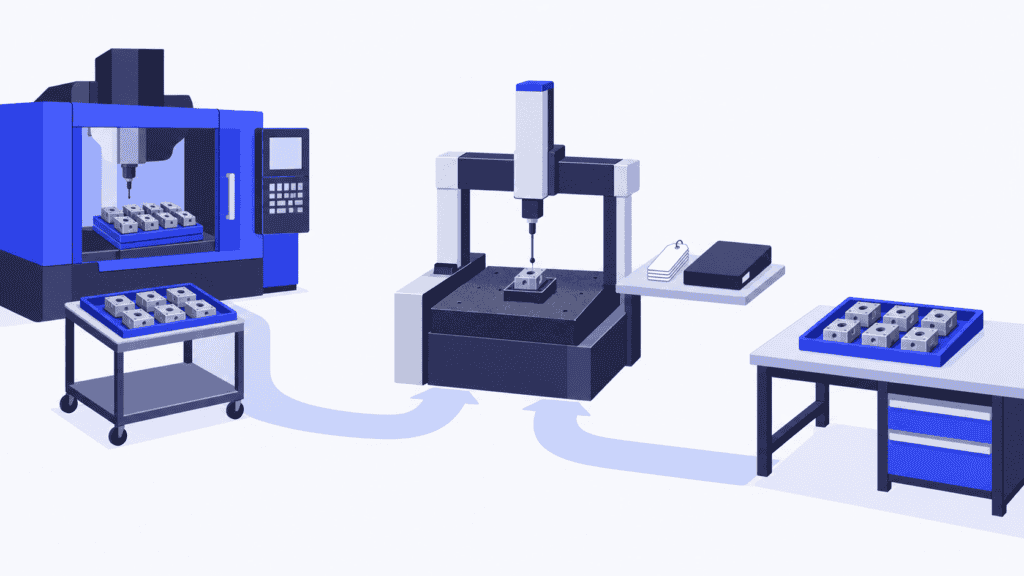
Kuvitellaan koneistettava osa, jonka hyväksyntää varten tehtävässä tuotantoajossa on käytettävä sarjatuotantoon tarkoitettua valmistusreittiä. Koneistuskeskuksella on sopivasti vapaata kapasiteettia, joten tiimi lupaa aineiston toimituspäivän osien valmistumisajankohdan perusteella.
Osille tarvitaan kuitenkin myös mittatarkastus mittausresurssilla, jota asiakastilaukset jo kuormittavat. Laatuinsinööri tarvitsee mittaustulokset vaadittujen tutkimusten loppuunsaattamiseen. Koneistus valmistuu ajallaan, mutta näytön tuottaminen odottaa toisessa jonossa.
Tarkastuksen kiirehtiminen voi pelastaa aineiston toimitusaikataulun, mutta viivästyttää tilauksia, joille kapasiteetti oli varattu. Jos tuotantoajo on uusittava, samoista resursseista kilpaillaan vielä uudelleen.
Ratkaisu on suunnitella näytön tuottamiseen tarvittavat työt osaksi samaa kapasiteettisuunnitelmaa kuin normaali tuotanto. Näin rajoite tulee näkyviin silloin, kun on vielä aikaa muuttaa prioriteetteja, järjestää lisäkapasiteettia tai keskustella asiakkaan kanssa realistisesta toimituspäivästä.
Ota PPAP-valmistelut mukaan tuotannon aikatauluun SkyPlannerilla
SkyPlanner APS on valmistavan teollisuuden tuotannon hienokuormitusohjelmisto. Sen aikataulutuksesta vastaava tekoäly, Arcturus, sijoittaa mallinnetut työvaiheet niille soveltuville työpisteille huomioiden kapasiteetin, työvuorot, työvaiheiden kestot ja riippuvuudet. Myös järjestelmään ylläpidetyt materiaalien saatavuustiedot otetaan huomioon aikataululaskennassa.
Määritä PPAP-valmisteluja varten sovittu valmistusreitti ja mallinna tarkastustyöt, jotka kuormittavat rajallisia sisäisiä resursseja. Mittausaseman tai tarkastustyöpisteen saatavuus ja työn kesto on määritettävä realistisesti aivan kuten koneellakin. Näin hyväksyntää varten tehtävät työt tulevat samaan aikatauluun kuin samoista resursseista kilpailevat tilaukset.
Gantt-näkymä näyttää, milloin työt on suunniteltu tehtäviksi ja miten ne kuormittavat eri resursseja. Kun hyväksytty uusinta-ajo tai lisätarkastus muuttaa kuormitusta, päivitä työt ja anna Arcturus-moottorin laskea aikataulu uudelleen. Sinä asetat prioriteetit, ja SkyPlanner hoitaa aikataululaskennan. Sen sijaan, että sovittaisit erillistä PPAP-aikataulua käsin jokaisen koneen työjonoon, voit keskittyä päätökseen ja sen vaikutuksiin toimituksiin.
Tilauksiin, tilausriveihin ja työvaiheisiin voi liittää myös tuotannon muistiinpanoja ja liitteitä, jotta työn tekijät löytävät tarvittavat ohjeet. Aikataulu tukee työn toteutusta, mutta näytön hyväksyminen ja asiakkaan toimituslupa ratkaistaan edelleen sovitussa laatuprosessissa.
SkyPlanner voidaan integroida mihin tahansa ERP- tai MES-järjestelmään sen avoimen REST API -rajapinnan kautta. Voit hyödyntää nykyisiä tuotantotietoja äärellisessä kuormituksessa ilman, että korvaat tilausten ja laatutietojen hallintaan jo käytössä olevia järjestelmiä.
Pyydä oma tekoälyavustajasi avuksi suunnitteluun
Voit käyttää työssäsi omaa tekoälyavustajaasi, kuten Claude, ChatGPT tai Microsoft Copilot, kun se on yhdistetty SkyPlanneriin MCP-yhteydellä. Yhteyden avulla avustaja voi hyödyntää SkyPlanneria koskevia tietoja ja sille sallittuja toimintoja sekä yrityksesi tuotantotietoja.
Voit esimerkiksi pyytää avustajaa auttamaan hyväksyntää varten suunnitellun tuotantoajon töiden ja tarkastusresurssin kuormituksen tarkastelussa. Jos avustajalle on myönnetty kirjoitusoikeudet, se voi auttaa päivittämään tarvittavat suunnittelutiedot ja käyttämään SkyPlannerin aikataulutustoimintoja. Kerrot suunnittelutarpeesi sen sijaan, että kävisit jokaisen asetuksen itse läpi. Arcturus tekee edelleen varsinaisen aikataululaskennan.
Asiakashyväksynnästä päättävät edelleen siihen valtuutetut henkilöt. Hyötynä on helpompi tapa laatia ja muokata suunnitelmaa, jonka avulla näytön tuottamiseen tarvittavat työt saadaan tehtyä.
Mitä yhteinen näkymä kapasiteettiin muutti Mamecilla
Suomalainen sekoitusteknologian valmistaja ja korkean teknologian sopimusvalmistaja Mamec priorisoi aiemmin töitä paperisten tilausten ja toimituspäivien perusteella. Tuhannet toisistaan riippuvaiset työt vaikeuttivat tuotannon kokonaiskuvan ylläpitämistä.
Kun SkyPlanner integroitiin yrityksen Oscar-toiminnanohjausjärjestelmään, työt ja tuotannon kuormitus saatiin kaikkien nähtäville. Mamecin mukaan suunnittelun työmäärä on keventynyt ja valmistusjärjestyksen muutoksia on helpompi hallita. Samalla on helpompi perustella, mitä asiakkaille voidaan luvata.
Mamecin kokemus havainnollistaa myös tässä olennaista aikataulutuksen hyötyä: kun valmistelut tai jatkotoimet muuttavat tuotantotöitä, tiimin on ymmärrettävä muutosten vaikutus kapasiteettiin ja annettuihin lupauksiin. Suunnitelmasta tekee hyödyllisen juuri tämä yhteinen tilannekuva, ei jälleen yksi erillinen määräaikalista.
Ota hyväksyntäajo mukaan seuraavaan suunnittelupalaveriin
Haluatko nähdä, miten SkyPlanner voisi auttaa? Varaa esittely ja ota käsiteltäväksi yhden todellisen tuotanto-osan hyväksyntään tarvittavat työvaiheet: suunnitellut koneet, tarkastuskapasiteetti, materiaalitarpeet ja samoista resursseista kilpailevat tilaukset. Näiden pohjalta voitte tarkastella, milloin työ voi valmistua ja mitä muutos tarkoittaisi muiden toimitusten kannalta.
Jos haluat ensin tutustua itse, kokeile SkyPlanneria demodatalla tai käytä SkyPlanner Assistantin tekoälyavusteista Getting Started -aloitusopastusta. Lähtökohta on yksinkertainen: tuo hyväksyntäpäivää edeltävät tuotanto- ja tarkastustyöt näkyviin samaan aikatauluun.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


