


Neste artigo
- Quando o PPAP é necessário?
- PPAP, APQP e inspeção de primeiro artigo não são equivalentes
- Quais são os 18 elementos do PPAP?
- Os cinco níveis de submissão do PPAP definem o escopo, não etapas
- Como preparar uma submissão de PPAP pronta para análise
- 1. Defina o escopo e os responsáveis pelas evidências
- 2. Acorde as condições da corrida de produção e prepare as medições
- 3. Programe as atividades que geram as evidências
- 4. Confira a documentação antes de enviar o certificado de submissão
- 5. Aja conforme a decisão do cliente
- Cumprir o prazo do PPAP exige capacidade de inspeção, não apenas uma janela na máquina
- Use o SkyPlanner para incluir a preparação do PPAP na programação da produção
- Peça ajuda ao seu próprio assistente de IA para planejar
- O que mudou na Mamec com uma visão compartilhada da capacidade
- Inclua uma produção para aprovação na próxima discussão de planejamento
Início » Recursos » Processo de aprovação de peças de produção: da fabricação à aprovação
Tempo de leitura estimado: 11 minutos
O processo de aprovação de peças de produção (PPAP) é uma forma estruturada de o fornecedor demonstrar que compreende os requisitos do cliente para o produto e que o processo previsto para a produção pode atendê-los de forma consistente, no ritmo de produção acordado. O fornecedor prepara as evidências e amostras exigidas; o cliente analisa o material submetido e decide sobre a aprovação.
Um bom protótipo mostra se é possível fabricar a peça. O PPAP faz uma pergunta mais difícil: o processo previsto para a produção em série consegue fabricá-la de forma consistente, nas condições que serão efetivamente utilizadas?
Por isso, o PPAP vai além de um prazo para entregar documentos. As evidências dependem de atividades de produção, medição e ensaio que precisam ser conciliadas com os pedidos existentes. O SkyPlanner APS ajuda a planejar essas atividades considerando a capacidade real da fábrica, para que a preparação para a aprovação não faça você perder de vista as entregas já prometidas.
Quando o PPAP é necessário?
O PPAP está fortemente associado às cadeias de fornecimento do setor automotivo, mas clientes de outros setores industriais também adotam requisitos de aprovação de peças de produção. O acordo aplicável com o cliente determina o que é exigido para a peça e o processo em questão.
A introdução de uma nova peça na produção é um momento natural para tratar do PPAP com o cliente. Alterações no projeto, nos materiais, no ferramental, no local de fabricação, nos fornecedores ou no processo produtivo também podem exigir notificação ao cliente, aprovação ou uma nova submissão. Verifique as regras aplicáveis antes de implementar a alteração, em vez de esperar até a próxima remessa.
Comece definindo o código e a revisão da peça, o motivo da submissão, as evidências exigidas, o nível de submissão e o contato autorizado do cliente. Acorde as condições da corrida de produção, os requisitos de amostragem e de estudos, o prazo de submissão e as regras para autorização de envio. Essas decisões definem o trabalho que você precisa preparar.
PPAP, APQP e inspeção de primeiro artigo não são equivalentes
O Planejamento Avançado da Qualidade do Produto (APQP) é a abordagem mais ampla de planejamento para desenvolver e introduzir um produto e seu processo de produção. Dentro desse trabalho, o PPAP reúne as evidências para a aprovação das peças de produção.
A inspeção de primeiro artigo (FAI) se concentra na verificação documentada de uma peça inicial de produção em relação aos requisitos aplicáveis. Seus resultados podem compor a documentação de aprovação, mas um relatório de inspeção, por si só, não reúne todas as evidências de processo, medição, riscos e requisitos específicos do cliente necessárias ao PPAP.
Da mesma forma, um estudo de capacidade do processo é uma das evidências, não a decisão de aprovação em si. Mantenha essas atividades conectadas, sem tratar seus nomes como sinônimos.
Quais são os 18 elementos do PPAP?
A estrutura de PPAP amplamente conhecida, baseada no modelo da AIAG, contém 18 elementos. Use esta lista para entender as categorias de evidências e, depois, confirme com o cliente quais se aplicam e quais são as exigências de submissão ou retenção:
- 1. Registros de projeto: a definição do produto e as especificações aplicáveis.
- 2. Documentos de alterações de engenharia autorizadas: alterações ainda não incorporadas aos registros de projeto, quando aplicável.
- 3. Aprovação da engenharia do cliente: evidência dessa aprovação quando exigida pelo cliente.
- 4. FMEA de projeto: análise dos modos de falha e seus efeitos no projeto, quando fizer parte da sua responsabilidade.
- 5. Fluxograma do processo: como a peça percorre o processo de produção.
- 6. FMEA de processo: análise das falhas potenciais no processo de fabricação.
- 7. Plano de controle: os controles utilizados para gerenciar as características do produto e do processo.
- 8. Estudos de análise do sistema de medição: evidências de que o sistema de medição é adequado à sua finalidade.
- 9. Resultados dimensionais: resultados em relação aos requisitos dimensionais especificados.
- 10. Resultados de ensaios de materiais e desempenho: as evidências exigidas sobre materiais e funcionalidade.
- 11. Estudos iniciais do processo: evidências de desempenho ou capacidade do processo, conforme exigido.
- 12. Documentação de laboratórios qualificados: evidências que comprovam a qualificação dos laboratórios utilizados.
- 13. Relatório de Aprovação de Aparência: quando a aprovação de aparência for aplicável.
- 14. Amostras de peças de produção: as peças exigidas, obtidas na corrida de produção.
- 15. Amostra padrão: a amostra de referência mantida conforme exigido.
- 16. Meios auxiliares de verificação: os dispositivos de inspeção, calibradores ou outros equipamentos de verificação pertinentes.
- 17. Requisitos específicos do cliente: registros que demonstram o atendimento aos requisitos adicionais.
- 18. Certificado de Submissão de Peça (PSW): o resumo e a declaração do fornecedor referentes à submissão.
O valor desses itens está na forma como se complementam. O fluxograma do processo descreve o roteiro de fabricação. A FMEA de processo examina o que pode dar errado ao longo desse roteiro. O plano de controle transforma os riscos e requisitos em controles, verificações e ações de resposta. Os três devem descrever o mesmo processo de produção, e não três versões dele.
Os resultados também precisam ser relevantes. Uma dimensão medida só serve como evidência útil se o método de medição for adequado. Um resultado de capacidade exige um estudo apropriado e uma interpretação válida, não apenas um número favorável copiado na folha de rosto. Resolva as lacunas nas evidências antes de apresentar a documentação como pronta.
Uma lista de verificação para a submissão ajuda a acompanhar a conclusão do trabalho. Sozinha, porém, ela não demonstra que o processo funciona.
Os cinco níveis de submissão do PPAP definem o escopo, não etapas
O nível de submissão determina o que o cliente recebe ou analisa. Ele não representa uma sequência de cinco etapas pelas quais toda peça deve passar, e uma submissão com menos itens não significa automaticamente que menos evidências precisam ser preparadas ou mantidas.
As descrições usuais dos níveis são:
- Nível 1: apenas o Certificado de Submissão de Peça, acompanhado do relatório de aparência quando aplicável.
- Nível 2: o certificado, amostras de peças e dados de suporte limitados.
- Nível 3: o certificado, amostras de peças e dados de suporte completos.
- Nível 4: o certificado e os demais requisitos definidos pelo cliente.
- Nível 5: o certificado, amostras de peças e dados de suporte completos, disponíveis para análise no local de fabricação do fornecedor.
Confirme o nível exigido e as regras detalhadas de submissão e retenção aplicáveis ao seu cliente. O Nível 4 é definido pelo cliente; não é simplesmente um conjunto de documentos maior que o do Nível 3. O Nível 5 muda a forma de análise, não representa um quinto marco de aprovação.
Não escolha o nível com base em suposições sobre o que um cliente semelhante exigiu da última vez. Um acordo claro logo no início do trabalho evita tanto preparações desnecessárias quanto a devolução da submissão por falta de evidências.
Como preparar uma submissão de PPAP pronta para análise
1. Defina o escopo e os responsáveis pelas evidências
Envolva na preparação as equipes de qualidade, engenharia de manufatura e planejamento da produção, além dos profissionais de projeto ou compras pertinentes. Defina quem será responsável por cada item exigido, sua revisão, seu prazo e os esclarecimentos que ainda precisam ser obtidos com o cliente.
Mantenha a identificação da peça e do processo consistente em toda a documentação. Divergências entre documentos quanto à revisão do desenho, à especificação do material ou ao local de fabricação podem impedir que o cliente saiba exatamente o que está sendo aprovado.
Diferencie um requisito ainda não esclarecido de uma tarefa apenas inacabada. Se o cliente precisa confirmar um método de ensaio, esse esclarecimento deve ocorrer antes do agendamento do ensaio, e não no fim da lista de verificação da submissão.
2. Acorde as condições da corrida de produção e prepare as medições
A corrida deve gerar evidências sobre o processo previsto para a produção. Confira o ferramental, os equipamentos, os materiais, as pessoas, as condições operacionais, a quantidade e o ritmo de produção necessários conforme os requisitos aplicáveis. Um protótipo cuidadosamente fabricado por outro roteiro não substitui as evidências de produção acordadas.
Organize as inspeções e os ensaios antes da corrida. Verifique se o sistema de medição está preparado, quais trabalhos de laboratório são necessários, como as amostras serão identificadas e como as peças e os resultados serão vinculados às condições de produção utilizadas. Quando pertinente, inclua os prazos dos ensaios externos.
Na prática, o objetivo é evitar que, ao fim de uma corrida bem-sucedida, a equipe descubra que as amostras não servem para o estudo exigido.
3. Programe as atividades que geram as evidências
Inclua no plano de produção os tempos de setup e de processamento da corrida. Acrescente as atividades de inspeção e ensaio que utilizam recursos internos e considere os prazos para receber os resultados externos. Identifique quais atividades dependem de peças concluídas e quais preparações podem ser antecipadas.
Não trate a data de submissão do PPAP como se fosse a data de conclusão da usinagem. As medições, a análise dos estudos, a resolução de pendências documentais e a conferência interna também levam tempo. A análise do cliente é outra etapa do cronograma, não uma capacidade de máquina que a fábrica possa ampliar trabalhando mais rápido.
Se forem necessárias atividades adicionais, defina primeiro quais ações estão autorizadas. Depois, programe a produção, a inspeção ou os ensaios adicionais e avalie o impacto sobre o restante da carteira de pedidos.
4. Confira a documentação antes de enviar o certificado de submissão
Compare os resultados com os requisitos acordados e resolva as inconsistências entre os registros de projeto, os documentos do processo, as amostras e os estudos. Registre eventuais desvios pelo processo exigido pelo cliente, em vez de ocultá-los em uma lista de verificação marcada como concluída.
O PSW resume a submissão e contém a declaração do fornecedor. Preenchê-lo ou assiná-lo não significa, por si só, que o cliente aprovou a peça. Envie a documentação exigida pelo meio acordado e mantenha a rastreabilidade da decisão à peça, à revisão e ao processo correspondentes.
5. Aja conforme a decisão do cliente
O cliente pode aprovar a submissão, permitir uma liberação provisória ou condicional com limites, ou rejeitá-la até que sejam realizados trabalhos adicionais. Siga exatamente o significado e as condições expressos na decisão do cliente.
Uma aprovação provisória não é uma liberação sem limites. Defina o que ela permite, os limites de quantidade ou prazo, as ações pendentes e quem deve aprovar o encerramento. Se a submissão for rejeitada, acorde as correções e as atividades necessárias para uma nova submissão antes de considerar a peça pronta para entrega regular.
Deixe explícita a autorização de envio no seu processo de liberação. Uma corrida de produção concluída, um PSW enviado ou uma data de expedição programada não substituem a autorização exigida do cliente.
Cumprir o prazo do PPAP exige capacidade de inspeção, não apenas uma janela na máquina
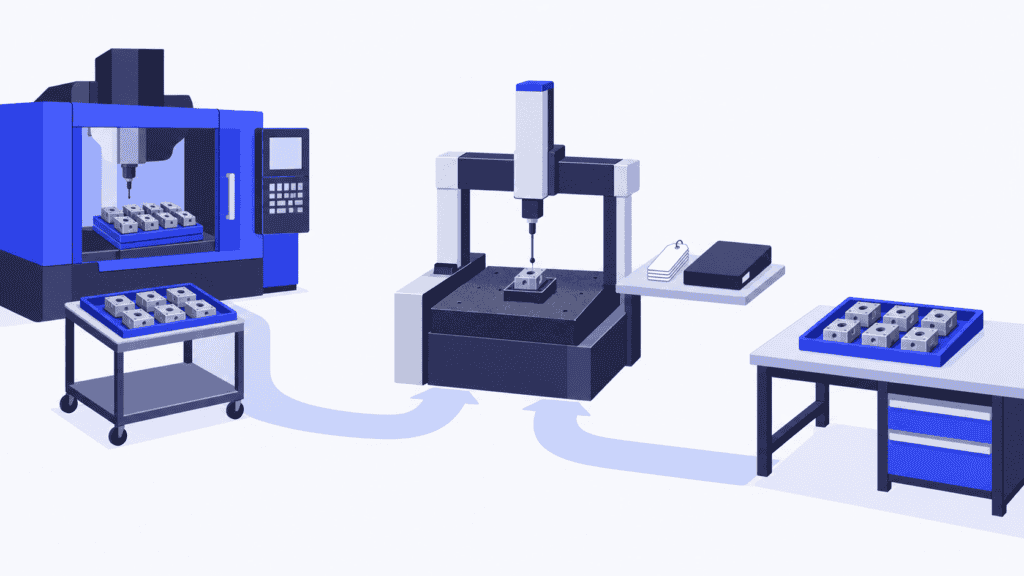
Imagine um componente usinado cujo lote para aprovação deva ser fabricado seguindo o roteiro previsto para a produção. O centro de usinagem tem uma janela adequada, então a equipe se compromete com uma data de submissão com base na conclusão das peças.
Mas essas peças também precisam de inspeção dimensional em um recurso de medição já ocupado com pedidos de clientes. O engenheiro da qualidade precisa dos dados dessa inspeção para concluir os estudos exigidos. A usinagem termina no prazo, enquanto a geração das evidências aguarda em outra fila.
Priorizar a inspeção pode salvar o prazo da submissão, mas também atrasar os pedidos que já utilizariam essa capacidade. Se for necessário produzir o lote novamente, haverá uma nova disputa pelos mesmos recursos.
A solução é planejar as atividades que geram as evidências junto com a produção regular, em uma mesma visão de capacidade. Assim, é possível identificar a restrição enquanto ainda há tempo para mudar uma prioridade, providenciar capacidade adicional ou discutir uma data viável com o cliente.
Use o SkyPlanner para incluir a preparação do PPAP na programação da produção
O SkyPlanner APS é um software de planejamento e programação avançados para a indústria. Sua IA de programação, Arcturus, aloca as operações de produção modeladas nos postos de trabalho aptos a executá-las, considerando capacidade, turnos, duração das operações e dependências. A programação também considera os dados mantidos no sistema sobre a disponibilidade de materiais.
Para preparar o PPAP, defina o roteiro de produção acordado e modele as atividades de inspeção que utilizam recursos internos com capacidade limitada. Assim como uma máquina, uma estação de medição ou um centro de inspeção precisa de disponibilidade e duração realistas. Com isso, as atividades para aprovação passam a integrar a mesma programação dos pedidos que disputam esses recursos.
A visualização de Gantt mostra quando as atividades estão programadas e como são distribuídas entre os recursos. Quando uma repetição autorizada da produção ou uma inspeção adicional alterar a carga, atualize as atividades e deixe o Arcturus recalcular a programação. Você define as prioridades; o SkyPlanner cuida dos cálculos da programação. Em vez de conciliar manualmente um cronograma separado de PPAP com a fila de cada máquina, você pode se concentrar na decisão e em suas consequências para as entregas.
Notas de produção e anexos também podem acompanhar pedidos, itens de pedido e etapas do processo, ajudando quem executa o trabalho a encontrar as instruções pertinentes. A programação apoia a execução; a aceitação das evidências e a liberação pelo cliente continuam sendo decisões do processo de qualidade acordado.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua REST API aberta. Você pode conectar os dados de produção existentes à programação com capacidade finita, em vez de substituir os sistemas que já gerenciam seus pedidos e registros de qualidade.
Peça ajuda ao seu próprio assistente de IA para planejar
Você pode trabalhar por meio do seu próprio assistente de IA, como Claude, ChatGPT ou Microsoft Copilot, conectado ao SkyPlanner via MCP. O MCP é a conexão que permite ao assistente usar o conhecimento sobre o SkyPlanner e suas funções permitidas junto com os dados de produção da sua empresa.
Por exemplo, peça ajuda para analisar as atividades planejadas para produzir um lote para aprovação e a carga do recurso de inspeção. Com acesso de escrita autorizado, o assistente pode ajudar a atualizar os dados de planejamento pertinentes e usar as funções de programação do SkyPlanner. Você explica a necessidade de planejamento em vez de navegar por cada configuração; o Arcturus continua responsável pelos cálculos da programação.
A decisão de aprovação pelo cliente continua nas mãos das pessoas autorizadas. O benefício é uma forma mais simples de preparar e ajustar o plano para executar as atividades que geram as evidências.
O que mudou na Mamec com uma visão compartilhada da capacidade
A Mamec, empresa finlandesa de tecnologia de mistura e fabricação sob contrato de alta tecnologia, antes priorizava o trabalho com base em pedidos em papel e datas de entrega. Com milhares de operações interdependentes, era difícil manter uma visão geral da produção.
Após integrar o SkyPlanner ao seu Oscar ERP, a empresa passou a ter uma visão compartilhada das atividades e da carga de produção. A Mamec relata menos trabalho de planejamento e mais facilidade para lidar com mudanças nas sequências de fabricação, o que facilita explicar o que pode ser prometido aos clientes.
Essa experiência ilustra o benefício da programação que importa aqui: quando a preparação ou as atividades posteriores alteram o trabalho de fabricação, a equipe precisa entender o impacto sobre a capacidade e os compromissos assumidos. É essa visão compartilhada, e não mais uma lista isolada de prazos, que torna o plano útil.
Inclua uma produção para aprovação na próxima discussão de planejamento
Para ver como o SkyPlanner pode ajudar, agende uma demonstração e traga um roteiro real de fabricação de peças para aprovação: as máquinas previstas, a capacidade de inspeção, as necessidades de materiais e os pedidos que disputam esses recursos. Use esse exemplo para explorar quando o trabalho pode ser concluído e qual seria o impacto de uma mudança nas demais entregas.
Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração ou use os Primeiros passos com auxílio de IA no Assistente do SkyPlanner. O ponto de partida é simples: tornar visíveis, em uma única programação, as atividades de produção e inspeção que antecedem a data de aprovação.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


