


En este artículo
- ¿Cuándo se necesita el PPAP?
- PPAP, APQP e inspección del primer artículo no son conceptos intercambiables
- ¿Cuáles son los 18 elementos del PPAP?
- Los cinco niveles de presentación del PPAP definen el alcance, no las etapas
- Cómo preparar un expediente PPAP listo para su revisión
- 1. Defina el alcance y asigne responsables para las evidencias
- 2. Acuerde la tirada de producción y prepare las mediciones
- 3. Programe el trabajo necesario para generar las evidencias
- 4. Compruebe el expediente antes de presentar el certificado de presentación de piezas
- 5. Actúe según la decisión del cliente
- Cumplir el plazo del PPAP exige capacidad de inspección, no solo un hueco en una máquina
- Incorpore la preparación del PPAP al programa de producción con SkyPlanner
- Pida ayuda a su propio asistente de IA para planificar
- Qué cambió en Mamec al disponer de una visión compartida de la capacidad
- Incluya una tirada destinada a la aprobación en su próxima reunión de planificación
Inicio » Recursos » Proceso de aprobación de piezas de producción: de la tirada a la aprobación
Tiempo de lectura estimado: 11 minutos
El proceso de aprobación de piezas de producción (PPAP) permite al proveedor demostrar de forma estructurada que comprende los requisitos del producto establecidos por el cliente y que el proceso previsto para su fabricación puede cumplirlos de manera constante al ritmo de producción acordado. El proveedor prepara las evidencias y las muestras exigidas; el cliente revisa la documentación presentada y decide si concede la aprobación.
Un buen prototipo demuestra que se puede fabricar la pieza. El PPAP plantea una pregunta más exigente: ¿puede el proceso previsto para la producción en serie fabricarla de forma constante en las condiciones que se utilizarán realmente?
Por eso, el PPAP es mucho más que un plazo para entregar documentación. Las evidencias dependen de trabajos de producción, medición y ensayo que deben encajarse entre los pedidos en curso. SkyPlanner APS le ayuda a planificar esos trabajos teniendo en cuenta la capacidad real de la planta, para que preparar la aprobación no suponga perder de vista las entregas ya comprometidas.
¿Cuándo se necesita el PPAP?
El PPAP está estrechamente vinculado a las cadenas de suministro de automoción, pero los clientes de otros sectores industriales también exigen la aprobación de piezas de producción. El acuerdo aplicable con el cliente determina los requisitos para la pieza y el proceso en cuestión.
Una nueva pieza de producción es una ocasión clara para abordar el PPAP con el cliente. Los cambios en el diseño, los materiales, el utillaje, el centro de fabricación, los proveedores o el proceso productivo también pueden requerir una notificación al cliente, su aprobación o una nueva presentación de documentación. Revise las normas de cambio aplicables antes de implantar la modificación, en lugar de esperar al siguiente envío.
Empiece por definir la referencia y la revisión de la pieza, el motivo de la presentación, las evidencias exigidas, el nivel de presentación y la persona de contacto autorizada por el cliente. Acuerde las condiciones de la tirada de producción, los requisitos de muestreo y de los estudios, los plazos de presentación y las reglas para autorizar los envíos. Estas decisiones determinan el trabajo que debe preparar.
PPAP, APQP e inspección del primer artículo no son conceptos intercambiables
La planificación avanzada de la calidad del producto (APQP) es el enfoque de planificación más amplio que abarca el desarrollo y la introducción de un producto y de su proceso de producción. Dentro de ese marco, el PPAP aporta las evidencias para la aprobación de las piezas de producción.
La inspección del primer artículo (FAI) se centra en verificar y documentar que una pieza inicial de producción cumple los requisitos aplicables. Sus resultados pueden formar parte del expediente de aprobación, pero un informe de inspección por sí solo no aporta todas las evidencias sobre el proceso, la medición, los riesgos y los requisitos específicos del cliente que exige el PPAP.
Del mismo modo, un estudio de capacidad del proceso es una de las evidencias, no la decisión de aprobación en sí. Mantenga la relación entre estas tareas sin tratar sus nombres como sinónimos.
¿Cuáles son los 18 elementos del PPAP?
El conocido marco PPAP basado en AIAG consta de 18 elementos. Utilice esta lista para conocer las categorías de evidencias y confirme después con su cliente cuáles son aplicables y qué requisitos de presentación o conservación deben cumplirse:
- 1. Registros de diseño: la definición del producto y las especificaciones aplicables.
- 2. Documentos de cambios de ingeniería autorizados: cambios aún no incorporados a los registros de diseño, cuando corresponda.
- 3. Aprobación de ingeniería del cliente: evidencias de dicha aprobación cuando el cliente la exija.
- 4. AMFE de diseño: análisis modal de fallos y efectos del diseño, cuando corresponda según sus responsabilidades.
- 5. Diagrama de flujo del proceso: el recorrido de la pieza a lo largo del proceso de producción.
- 6. AMFE de proceso: análisis de los posibles fallos del proceso de fabricación.
- 7. Plan de control: los controles utilizados para gestionar las características del producto y del proceso.
- 8. Estudios de análisis del sistema de medición: evidencias de que el sistema de medición es adecuado para su cometido.
- 9. Resultados dimensionales: resultados de la comprobación de los requisitos dimensionales especificados.
- 10. Resultados de ensayos de materiales y de funcionamiento: las evidencias exigidas sobre los materiales y las prestaciones funcionales.
- 11. Estudios iniciales del proceso: evidencias del desempeño o de la capacidad del proceso, según lo exigido.
- 12. Documentación de laboratorios cualificados: evidencias que avalan la cualificación de los laboratorios utilizados.
- 13. Informe de aprobación de apariencia: cuando se requiera aprobar el aspecto de la pieza.
- 14. Muestras de piezas de producción: las piezas exigidas procedentes de la tirada de producción.
- 15. Muestra maestra: la muestra de referencia conservada según lo exigido.
- 16. Medios de verificación: los útiles de inspección, calibres u otros equipos de comprobación pertinentes.
- 17. Requisitos específicos del cliente: registros que demuestran el cumplimiento de los requisitos adicionales.
- 18. Certificado de presentación de piezas (PSW): el resumen y la declaración del proveedor que acompañan a la presentación.
El valor de estos elementos reside en cómo se complementan entre sí. El flujo del proceso describe la ruta de fabricación. El AMFE de proceso examina qué podría fallar a lo largo de esa ruta. El plan de control convierte los riesgos y los requisitos en controles, comprobaciones y respuestas. Todos deben describir el mismo proceso de producción, no tres versiones distintas.
Los resultados también deben ser válidos y útiles. Una dimensión medida solo sirve como evidencia si el método de medición es adecuado. Un resultado de capacidad necesita un estudio apropiado y una interpretación válida; no basta con copiar una cifra favorable en la portada. Subsane las carencias en las evidencias antes de dar el expediente por listo.
Una lista de comprobación de la documentación que se debe presentar ayuda a seguir el avance del trabajo. Por sí sola, no demuestra que el proceso funcione.
Los cinco niveles de presentación del PPAP definen el alcance, no las etapas
El nivel de presentación determina qué recibe o revisa el cliente. No se trata de una secuencia de cinco pasos por los que deba pasar cada pieza, y presentar menos documentación no significa automáticamente que haya que preparar o conservar menos evidencias.
Los niveles suelen describirse así:
- Nivel 1: únicamente el certificado de presentación de piezas, acompañado de un informe de apariencia cuando corresponda.
- Nivel 2: el certificado, muestras de piezas y datos justificativos limitados.
- Nivel 3: el certificado, muestras de piezas y todos los datos justificativos.
- Nivel 4: el certificado y los demás requisitos definidos por el cliente.
- Nivel 5: el certificado, muestras de piezas y todos los datos justificativos disponibles para su revisión en el centro de fabricación del proveedor.
Confirme con su cliente el nivel exigido y las reglas detalladas de presentación y conservación de la documentación. El nivel 4 lo define el cliente; no es simplemente un expediente con más documentos que el del nivel 3. El nivel 5 cambia la forma en que se realiza la revisión; no constituye un quinto hito de aprobación.
No elija el nivel suponiendo qué pidió un cliente similar la última vez. Un acuerdo claro al inicio del trabajo evita tanto las preparaciones innecesarias como la devolución del expediente por falta de evidencias.
Cómo preparar un expediente PPAP listo para su revisión
1. Defina el alcance y asigne responsables para las evidencias
Involucre en la preparación a los equipos de calidad, ingeniería de fabricación y planificación de la producción, así como al personal de diseño o compras que corresponda. Asigne responsables de cada elemento exigido, de su revisión, de su fecha de entrega y de las aclaraciones que aún deba aportar el cliente.
Mantenga una identificación coherente de la pieza y del proceso en todo el expediente. Si la revisión del plano, la especificación del material o el lugar de fabricación difieren entre documentos, el cliente puede no tener claro qué se está aprobando.
Distinga entre un requisito pendiente de aclarar y una tarea que simplemente no se ha terminado. Si el cliente debe confirmar un método de ensayo, esa aclaración debe obtenerse antes de reservar el ensayo, no al final de la lista de comprobación del expediente.
2. Acuerde la tirada de producción y prepare las mediciones
La tirada debe aportar evidencias sobre el proceso previsto para la producción. Confirme el utillaje, los equipos, los materiales, el personal, las condiciones de funcionamiento, la cantidad y el ritmo exigidos conforme a los requisitos aplicables. Un prototipo fabricado con esmero mediante una ruta distinta no sustituye las evidencias de producción acordadas.
Prepare las inspecciones y los ensayos antes de la tirada. Compruebe que el sistema de medición esté listo, qué trabajos de laboratorio se necesitan, cómo se identificarán las muestras y cómo se vincularán las piezas, los resultados y las condiciones de producción utilizadas. Cuando corresponda, incluya los plazos de los ensayos externos.
El objetivo práctico es evitar que, al terminar una tirada satisfactoria, se descubra que las muestras no sirven para realizar el estudio exigido.
3. Programe el trabajo necesario para generar las evidencias
Incorpore al plan de producción los tiempos de preparación y fabricación de la tirada. Incluya las inspecciones y los ensayos que utilicen recursos propios y tenga en cuenta cuándo estarán disponibles los resultados externos. Identifique qué actividades dependen de disponer de las piezas terminadas y qué preparativos pueden adelantarse.
No trate la fecha de presentación del PPAP como si coincidiera con el fin del mecanizado. Las mediciones, la revisión de los estudios, la obtención de documentos pendientes y las comprobaciones internas también llevan tiempo. La revisión del cliente también debe contemplarse en el calendario; su plazo no puede acortarse aumentando el ritmo de trabajo de las máquinas de su fábrica.
Si hace falta realizar trabajos adicionales, determine primero qué actuación está autorizada. Después, programe la producción, las inspecciones o los ensayos adicionales y evalúe su efecto en el resto de la cartera de pedidos.
4. Compruebe el expediente antes de presentar el certificado de presentación de piezas
Revise los resultados frente a los requisitos acordados y resuelva las incoherencias entre los registros de diseño, la documentación del proceso, las muestras y los estudios. Registre cualquier desviación mediante el procedimiento exigido por el cliente, en lugar de ocultarla tras una lista de comprobación marcada como completa.
El PSW resume el expediente presentado e incluye la declaración del proveedor. Cumplimentarlo o firmarlo no significa, por sí solo, que el cliente haya aprobado la pieza. Presente el expediente exigido por la vía acordada y mantenga la trazabilidad de la decisión respecto de la pieza, la revisión y el proceso correspondientes.
5. Actúe según la decisión del cliente
El cliente puede aprobar el expediente, conceder una autorización provisional o condicional de alcance limitado, o rechazarlo hasta que se realicen trabajos adicionales. Aténgase al significado exacto y a las condiciones que figuren en su decisión.
Una aprobación provisional no es una autorización sin límites. Determine qué permite, qué límites de cantidad o plazo existen, qué acciones quedan pendientes y quién debe aprobar su cierre. Si el expediente se rechaza, acuerde las correcciones y el trabajo necesario para volver a presentarlo antes de considerar que la pieza está lista para su entrega habitual.
Deje explícita la autorización de envío en su proceso de liberación. Haber terminado una tirada, presentado un PSW o programado una fecha de expedición no sustituye la autorización exigida del cliente.
Cumplir el plazo del PPAP exige capacidad de inspección, no solo un hueco en una máquina
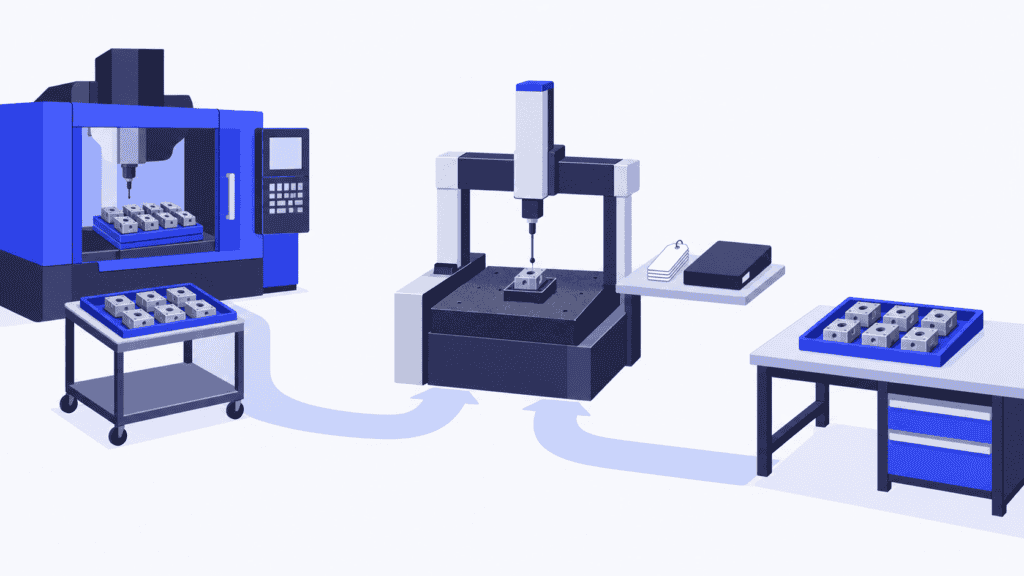
Imagine un componente mecanizado cuya tirada para la aprobación deba seguir la ruta prevista para la producción. El centro de mecanizado tiene un hueco adecuado, por lo que el equipo se compromete a presentar el expediente en una fecha calculada a partir del momento en que se terminarán las piezas.
Pero esas piezas también necesitan una inspección dimensional en un equipo de medición ya ocupado con pedidos de clientes. El ingeniero de calidad necesita los datos resultantes para completar los estudios exigidos. El mecanizado termina a tiempo, pero la generación de las evidencias queda esperando en otra cola.
Dar prioridad a la inspección puede permitir presentar el expediente a tiempo, pero también retrasar los pedidos que tenían asignada esa capacidad. Si es necesario repetir la tirada, los mismos recursos volverán a estar disputados.
La solución es planificar conjuntamente la capacidad necesaria para el trabajo que genera las evidencias y para la producción habitual. Así podrá detectar la restricción cuando todavía haya tiempo para cambiar una prioridad, conseguir capacidad adicional o hablar con el cliente sobre una fecha realista.
Incorpore la preparación del PPAP al programa de producción con SkyPlanner
SkyPlanner APS es un software de planificación y programación avanzadas para la industria manufacturera. Su IA de programación, Arcturus, asigna las operaciones de producción modeladas a los puestos de trabajo aptos para realizarlas, teniendo en cuenta su capacidad, los turnos, la duración de las operaciones y sus dependencias. La programación que tiene en cuenta los materiales también incorpora al cálculo los datos registrados de disponibilidad de materiales.
Para preparar el PPAP, defina la ruta de fabricación acordada y modele las inspecciones que utilizan recursos internos con capacidad limitada. Al igual que una máquina, un puesto de medición o un centro de inspección necesita datos realistas de disponibilidad y duración. Así, el trabajo para la aprobación queda incluido en el mismo programa que los pedidos con los que compite por capacidad.
La vista de Gantt muestra cuándo está previsto realizar el trabajo y cómo se distribuye entre los recursos productivos. Cuando la repetición autorizada de una tirada o una inspección adicional cambie la carga, actualice el trabajo y deje que Arcturus recalcule el programa. Usted establece las prioridades; SkyPlanner se encarga del cálculo de la programación. En lugar de conciliar manualmente un calendario independiente del PPAP con la cola de cada máquina, puede centrarse en la decisión y en sus consecuencias para las entregas.
También se pueden añadir notas de producción y archivos adjuntos a los pedidos, sus líneas y las etapas del proceso, para ayudar a quienes realizan el trabajo a encontrar las instrucciones pertinentes. El programa facilita la ejecución; la aceptación de las evidencias y la autorización del cliente siguen siendo decisiones del proceso de calidad acordado.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. Puede conectar los datos de producción existentes con la programación a capacidad finita, en lugar de sustituir los sistemas que ya gestionan sus pedidos y registros de calidad.
Pida ayuda a su propio asistente de IA para planificar
Puede trabajar con su propio asistente de IA, como Claude, ChatGPT o Microsoft Copilot, conectado a SkyPlanner mediante MCP. MCP es la conexión que permite al asistente utilizar el conocimiento del producto y las funciones autorizadas de SkyPlanner junto con los datos de producción de su empresa.
Por ejemplo, pídale que le ayude a revisar el trabajo programado para una tirada destinada a la aprobación y la carga del recurso de inspección. Si dispone de permisos de escritura autorizados, puede ayudarle a actualizar los datos de planificación pertinentes y a utilizar las funciones de programación de SkyPlanner. Usted explica qué necesita planificar en lugar de recorrer cada ajuste por su cuenta; Arcturus sigue realizando el cálculo de la programación.
La decisión de aprobación del cliente sigue correspondiendo a las personas autorizadas. La ventaja es disponer de una forma más sencilla de preparar y ajustar el plan para ejecutar el trabajo que genera las evidencias.
Qué cambió en Mamec al disponer de una visión compartida de la capacidad
Mamec, una empresa finlandesa especializada en tecnología de mezclado y fabricación de alta tecnología por contrato, antes establecía las prioridades de trabajo a partir de órdenes en papel y fechas de entrega. Con miles de tareas interdependientes, resultaba difícil mantener una visión global de la producción.
Tras integrar SkyPlanner con su ERP Oscar, la empresa obtuvo una visión compartida del trabajo y de la carga de producción. Según Mamec, ahora la planificación requiere menos esfuerzo y es más fácil gestionar los cambios en las secuencias de fabricación. Esto facilita explicar qué se puede prometer a los clientes.
Esta experiencia ilustra la ventaja que aporta la programación en este contexto: cuando la preparación o las actuaciones posteriores modifican el trabajo de fabricación, el equipo necesita entender cómo afecta ese cambio a la capacidad y a los compromisos adquiridos. Lo que hace útil el plan es esa visión compartida, no otra lista aislada de plazos.
Incluya una tirada destinada a la aprobación en su próxima reunión de planificación
Para ver cómo podría ayudarle SkyPlanner, reserve una demostración y aporte un caso real de la ruta de fabricación e inspección necesaria para aprobar una pieza de producción: las máquinas previstas, la capacidad de inspección, las necesidades de materiales y las órdenes que compiten por esos recursos. A partir de ese caso, podrá explorar cuándo puede terminarse el trabajo y qué supondría un cambio para otras entregas.
Si prefiere explorar primero, pruebe SkyPlanner con datos de demostración o utilice la guía de primeros pasos asistida por IA en el asistente de SkyPlanner. El punto de partida es sencillo: reunir en un mismo programa de producción todo el trabajo de fabricación e inspección del que depende la fecha de aprobación.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


