


En este artículo
- VMI, consignación e inventario mínimo y máximo: decisiones distintas
- Cómo funciona el inventario administrado por el proveedor
- ¿Cuándo conviene el VMI a un fabricante?
- Defina quién puede hacer qué antes de la primera reposición
- Comparta información que permita decidir qué reponer
- Si cambia el suministro, revise también las decisiones de producción
- Convierta el suministro VMI en un programa de producción viable con SkyPlanner
- Trabaje con su propio asistente de IA
- Qué cambió en Eskomatic al tener visibilidad sobre los materiales
- Empiece con una prueba piloto que abarque todo el ciclo
Inicio » Recursos » Inventario administrado por el proveedor: cómo aplicar VMI a la producción
Tiempo de lectura estimado: 10 minutos
El inventario administrado por el proveedor (VMI) es un acuerdo por el que un proveedor consulta la información de inventario acordada y asume la responsabilidad de decidir cuándo reponer y en qué cantidad, dentro de las reglas pactadas con el comprador. En lugar de que su equipo de compras inicie cada reposición habitual, el proveedor actúa a partir de los datos de existencias y demanda que usted comparte.
Para un fabricante, el atractivo es claro: menos tiempo dedicado al seguimiento de pedidos recurrentes, más visibilidad para el proveedor y menos sorpresas con los materiales de uso frecuente. Pero delegar la reposición no significa delegar la responsabilidad de cumplir sus compromisos de producción. Un componente puede estar en camino y aun así llegar demasiado tarde para el trabajo comprometido.
Un VMI bien planteado conecta dos decisiones: qué debe reponer el proveedor y qué puede producir realmente su fábrica con ese suministro. SkyPlanner APS ayuda con la segunda al integrar la disponibilidad de materiales y la capacidad de producción en un mismo programa. Así, las actualizaciones del proveedor se traducen en un plan viable, en lugar de obligar a modificar manualmente una vez más la secuencia de trabajo.
VMI, consignación e inventario mínimo y máximo: decisiones distintas
El VMI define quién gestiona la reposición. La consignación define quién es el propietario de las existencias. Una política de mínimos y máximos define cómo se controlan las cantidades que se reponen.
En un acuerdo de consignación, las existencias almacenadas en sus instalaciones siguen siendo propiedad del proveedor hasta que se produce el hecho acordado para transferir la propiedad, a menudo su consumo o retirada. El VMI puede aplicarse tanto a existencias en consignación como a existencias de su propiedad. El acuerdo de reposición, por sí solo, no determina las condiciones de pago, la propiedad ni el vencimiento de las facturas.
Del mismo modo, un proveedor puede gestionar el VMI con niveles mínimos y máximos acordados, pero esos niveles son una política dentro del acuerdo. También puede gestionar por su cuenta la reposición por mínimos y máximos, sin VMI. Acuerde por separado las responsabilidades, la política de inventario y las condiciones comerciales; tratar estos conceptos como si fueran intercambiables deja decisiones importantes sin resolver.
Cómo funciona el inventario administrado por el proveedor
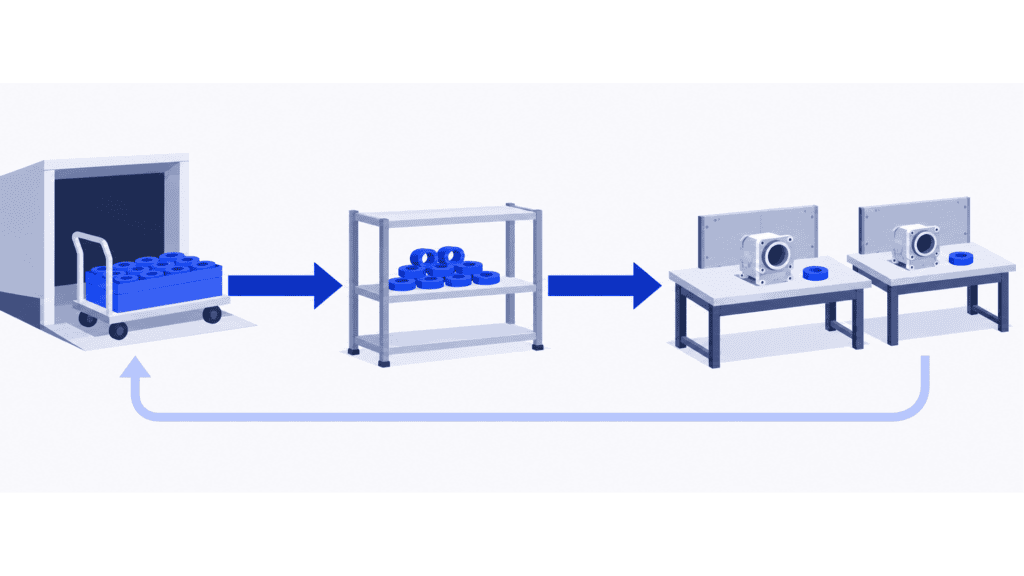
El ciclo comienza por compartir información. Usted facilita los datos acordados sobre la situación del inventario, el consumo y la demanda futura pertinente. El proveedor revisa esa información, determina la reposición necesaria y comunica la entrega propuesta o confirmada según lo pactado.
Su equipo recibe la mercancía, registra las discrepancias y actualiza la información del inventario. El consumo de producción sirve de base para la siguiente decisión de reposición. Según el proceso acordado, el proveedor puede reponer dentro de una autorización ya concedida o presentar una solicitud de aprobación. El VMI no elimina, por definición, las órdenes de compra ni las aprobaciones.
El ciclo funciona mejor cuando ambas partes entienden qué significan los datos. Una cifra de existencias que incluye material pendiente de inspección no equivale a las existencias listas para el montaje. Una previsión no es una necesidad en firme. Un envío que sale del proveedor no es lo mismo que material disponible en el punto de uso.
Estas distinciones permiten al proveedor actuar con más antelación sin obligar a sus planificadores a adivinar qué se ha comprometido realmente.
¿Cuándo conviene el VMI a un fabricante?
Empiece por materiales de consumo recurrente y un proveedor con capacidad operativa suficiente. Los elementos de fijación estándar, los embalajes, los componentes comunes y las materias primas de uso habitual son buenos candidatos cuando se pueden compartir sus datos de demanda, lead times y existencias. La mejor oportunidad suele estar en una familia de artículos que exige mucha atención del equipo de compras pese a reponerse de forma repetitiva.
Los posibles beneficios surgen de cambiar ese trabajo diario:
- Menos trabajo rutinario en compras. Su equipo puede dedicar menos tiempo a revisar las mismas referencias de inventario y a emitir solicitudes de reposición repetitivas.
- Más antelación para que el proveedor planifique. Conocer el consumo y la demanda le permite anticiparse más que una orden de compra emitida solo cuando ya falta material.
- Un inventario más equilibrado. Revisar conjuntamente los niveles objetivo de existencias puede reducir la acumulación innecesaria sin comprometer la disponibilidad que necesita producción.
- Gestión más rápida de incidencias. Un proceso acordado de aviso y respuesta permite decidir conjuntamente cómo afrontar una reposición tardía, en lugar de descubrir el problema al pie de la máquina.
También hay contrapartidas. El proveedor asume tareas de seguimiento y planificación y necesita un volumen de negocio que las justifique. Su empresa comparte información operativa y pasa a depender más de la capacidad del proveedor para interpretarla y responder. Aun así, pueden acumularse excedentes si el proveedor ve el consumo, pero desconoce que se va a retirar un producto o cambiar una revisión.
El VMI es un punto de partida menos adecuado para compras puntuales de proyectos, especificaciones que cambian con rapidez o artículos cuyos registros de existencias no son fiables. Una demanda variable no lo descarta automáticamente, pero hace más importantes la información anticipada y la gestión de incidencias. Un proveedor no puede prepararse para un pico de producción que su empresa no le comunica.
El VMI tampoco elimina la necesidad de stock de seguridad. Revise estos márgenes en función de la variación del consumo, el lead time de reposición, la fiabilidad del suministro y el costo de un faltante. Cambiar quién repone el artículo no hace desaparecer esos riesgos.
Defina quién puede hacer qué antes de la primera reposición
La cuestión práctica no es simplemente si el proveedor va a «gestionar las existencias», sino qué decisiones puede tomar por su cuenta y cuándo debe intervenir su equipo.
Delimite la responsabilidad de reposición del proveedor. Especifique los códigos de artículo, las revisiones y las ubicaciones incluidos; los niveles objetivo de existencias u otra política de reposición acordada; la frecuencia de revisión; los lead times de entrega; las unidades por embalaje y las franjas de entrega. Defina si el proveedor puede ajustar los niveles objetivo o si antes debe consultar al responsable de compras. Establezca cómo se autoriza cada compromiso de reposición.
Deje claras las responsabilidades del fabricante. Su empresa facilita información precisa de consumo e inventario, comunica los cambios en la demanda de producción y recibe la mercancía mediante su proceso habitual de aceptación. Designe un responsable para las discrepancias de existencias, las actualizaciones que falten y los cambios de especificaciones. Ni compras ni producción deben dar por hecho que el otro equipo ya ha avisado al proveedor.
Acuerden cómo gestionar las incidencias. Decidan quién responde ante un faltante previsto, un envío retrasado, una entrega rechazada, un exceso de existencias o una revisión obsoleta. Establezcan en qué plazo debe acusarse recibo del aviso y quién puede aprobar una entrega urgente, una fuente alternativa de suministro o un cambio de cantidad. Un componente sustitutivo sigue necesitando la aprobación técnica correspondiente; un acuerdo de reposición no autoriza a modificar el producto.
Acuerden también la propiedad, el pago, el acceso a los datos y qué hacer con las existencias restantes cuando termine el acuerdo. Estas cuestiones comerciales deben pactarse expresamente, no darse por supuestas por el mero hecho de hablar de VMI.
Comparta información que permita decidir qué reponer
Facilite al proveedor información suficiente para actuar, con definiciones acordadas y una frecuencia de actualización acorde con el riesgo asociado al material. Los datos útiles suelen incluir:
- Identificación del artículo y la ubicación: códigos de pieza, revisiones, unidades de medida y ubicaciones de entrega o almacenamiento que coincidan en los registros de ambas partes.
- Existencias utilizables y consumo: cantidades disponibles, consumo registrado y ajustes, distinguiendo el material retenido o rechazado del que puede utilizarse.
- Demanda futura: necesidades de producción pertinentes, previsiones, paradas planificadas, promociones u otros cambios conocidos, diferenciando claramente la demanda en firme de las estimaciones.
- Suministros en curso: reposiciones pendientes, cantidades y fechas confirmadas, mercancías en tránsito y recepciones efectivas, para no contabilizar dos veces el mismo suministro.
- Límites operativos y alertas: niveles de stock acordados, restricciones de vida útil o almacenamiento cuando corresponda, umbrales para detectar incidencias y personas de contacto designadas.
Elija el método de intercambio según las necesidades operativas. Los datos pueden transmitirse mediante una integración acordada o un sistema del proveedor; lo importante es que ambas partes reciban información coherente y a tiempo, y puedan detectar si una actualización ha fallado. Evite conceder al proveedor un acceso al sistema más amplio del que necesita para la reposición.
Compruebe tanto la conexión como el significado de los datos. Si su sistema registra cajas y el proveedor planifica en unidades individuales, la transferencia de datos puede completarse correctamente y aun así dar lugar a una reposición incorrecta. Antes de confiar en ese flujo de información, cotejen juntos las existencias, el consumo y las cantidades pendientes de recibir de un artículo real.
Si cambia el suministro, revise también las decisiones de producción
Imagine una planta de ensamblaje que utiliza el mismo accesorio comprado a un proveedor en varios productos. Su proveedor VMI suele reponerlo mediante una ruta semanal. Entonces, un cliente adelanta un pedido y aumenta la cantidad de accesorios que se necesitan en los próximos dos días. Las existencias siguen pareciendo holgadas respecto al mínimo habitual, pero la nueva secuencia de ensamblaje las agotará antes de la siguiente entrega.
El comprador y el proveedor deben acordar si es posible adelantar la reposición y confirmar la cantidad y la fecha de llegada. El planificador tiene que tomar otra decisión: ¿qué ensamblajes pueden realizarse antes de esa entrega y cómo afectará esto a las operaciones posteriores y a los envíos a los clientes?
Comprobar el nivel de stock objetivo del proveedor no basta para responder a esas preguntas. Ni siquiera una entrega urgente añade un turno a la línea de ensamblaje. La disponibilidad de material debe encajar con la capacidad disponible.
Aplique el mismo procedimiento ante una entrega tardía o incompleta: determine la cantidad utilizable y una fecha de disponibilidad creíble, actualice la información compartida y revise después los compromisos de producción afectados. Mantenga un responsable designado hasta que se resuelva la incidencia. De lo contrario, puede llegar un correo del proveedor con información actualizada sin que cambie la cola de trabajo de las máquinas.
Convierta el suministro VMI en un programa de producción viable con SkyPlanner
SkyPlanner APS conecta la situación de los materiales con las tareas que los necesitan. Cuando está activada la programación que tiene en cuenta los materiales, su motor de programación con IA, Arcturus, utiliza los saldos de materiales actualizados junto con la capacidad de las estaciones de trabajo, los turnos, las dependencias entre las etapas del proceso y las prioridades configuradas. El programa resultante se muestra en un diagrama de Gantt que permite ver cómo encajan las órdenes a lo largo de la producción.
Los materiales vinculados a un producto se trasladan a la línea del pedido correspondiente. Los saldos de existencias pueden mantenerse actualizados mediante una integración o gestionarse en el módulo de almacén de SkyPlanner. Las fechas de entrega de las órdenes de compra indican cuándo se prevé disponer del material; al confirmar la compra como entregada, se actualizan las existencias. Mantenga esa información ajustada a las cantidades y las fechas en las que su fábrica podrá utilizar realmente el material, teniendo en cuenta las comprobaciones de recepción necesarias.
Para el planificador, la ventaja es tener que dedicar menos esfuerzo a conciliar la lista de reposiciones con las colas de trabajo de cada máquina. Cuando cambie una entrega acordada, actualice la información de planificación y deje que SkyPlanner recalcule el trabajo según la nueva situación de suministro y capacidad. Después podrá revisar el efecto sobre la finalización de las órdenes, ajustar las prioridades cuando sea necesario y dar a sus compañeros una respuesta más clara sobre los compromisos de entrega.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. El proceso de reposición acordado con el proveedor puede mantenerse en los sistemas que ya lo gestionan, mientras que los datos actualizados de existencias, compras y producción sirven de base para un programa de producción común. No necesita sustituir un ERP que funciona para dejar de rehacer manualmente las secuencias de producción.
Trabaje con su propio asistente de IA
También puede trabajar con su propio asistente de IA conectado mediante MCP. Claude, ChatGPT y Microsoft Copilot son ejemplos del tipo de asistente que quizá ya utiliza; MCP proporciona la conexión con los datos y las funciones de SkyPlanner.
En lugar de buscar por su cuenta cada orden y cola de trabajo relevante, plantee la pregunta: «¿Qué órdenes necesitan este accesorio, qué suministros pendientes de recepción hay registrados y cómo están programadas sus etapas de producción?». El asistente puede combinar los datos de SkyPlanner con su conocimiento del producto para ayudarle a comprender la situación y, con los permisos adecuados, utilizar las funciones de SkyPlanner. Usted establece las prioridades; Arcturus realiza el cálculo de la programación.
Así resulta más fácil trabajar con la información cuando una actualización del proveedor exige una decisión de producción, no solo otro informe de estado.
Qué cambió en Eskomatic al tener visibilidad sobre los materiales
La empresa de mecanizado por contrato Eskomatic organizaba antes sus colas de trabajo en gran medida de forma manual, con poca visibilidad sobre la disponibilidad de materiales. Los faltantes podían detectarse demasiado cerca del inicio previsto de una tarea. Al implantar SkyPlanner, conectó los datos de su ERP existente con colas de trabajo visuales y la programación automática de la carga de trabajo.
Eskomatic señala que se han reducido las paradas de producción por falta de materiales y que establece las fechas de entrega con mayor precisión. Su experiencia muestra el valor de conectar la situación de los materiales con la programación diaria: los planificadores pueden ver con más claridad el trabajo que se aproxima y reaccionar antes. Esa es la ventaja que conviene buscar en la programación como complemento de su propio acuerdo VMI.
Empiece con una prueba piloto que abarque todo el ciclo
Elija una familia de artículos que pueda gestionar sin dificultad y un proveedor dispuesto a revisar el acuerdo con usted. Antes de cambiar las responsabilidades, registre el desempeño del proceso actual: disponibilidad de existencias, existencias almacenadas, reposiciones de emergencia y esfuerzo dedicado a las compras. Defina cada indicador para que ambas partes contabilicen los mismos eventos.
Después, ponga a prueba el ciclo operativo de principio a fin. Confirme las existencias iniciales, valide las actualizaciones de consumo, acuerde quién puede decidir las reposiciones y dentro de qué límites, y haga el seguimiento de una entrega hasta su recepción e incorporación al plan de producción. Incluya una incidencia, como un cambio en la demanda o una entrega tardía; una prueba piloto que solo contemple el consumo habitual aportará poca información sobre cómo responde el acuerdo bajo presión.
Evalúe conjuntamente la disponibilidad y el inventario. Reducir las roturas de stock llenando todas las estanterías puede no ser una mejora que compense. Del mismo modo, bajar el nivel medio de existencias no es un éxito si los planificadores dedican más tiempo a agilizar entregas de piezas y reprogramar tareas. Aproveche la revisión para ajustar los artículos incluidos, los objetivos, la frecuencia de actualización y las responsabilidades antes de ampliar el alcance.
El objetivo es simplificar el proceso de reposición y conseguir que la fábrica pueda actuar a partir de sus resultados. Para ver cómo funcionaría esta segunda parte, reserve una demostración de SkyPlanner con un componente de uso recurrente, su reposición confirmada y las órdenes que compiten por él. Podrá revisar cómo la disponibilidad de materiales y la capacidad determinan su programación. Si prefiere explorar primero, pruebe SkyPlanner con datos de demostración o utilice la guía de primeros pasos con ayuda de IA en SkyPlanner Assistant.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


