


Dans cet article
- VMI, consignation et gestion de stock mini-maxi : des choix distincts
- Comment fonctionne la gestion partagée des approvisionnements ?
- Quand le VMI est-il adapté à un industriel ?
- Définissez qui peut faire quoi avant le premier réapprovisionnement
- Partagez les informations utiles aux décisions de réapprovisionnement
- Quand l’approvisionnement change, revoyez aussi les décisions de production
- Avec SkyPlanner, traduisez les approvisionnements VMI en un planning réalisable
- Travaillez avec votre propre assistant IA
- Ce que la visibilité sur les matières a changé chez Eskomatic
- Commencez par un pilote qui teste l’ensemble du cycle
Accueil » Ressources » Gestion partagée des approvisionnements : réussir le VMI en production
Temps de lecture estimé : 10 minutes
La gestion partagée des approvisionnements (VMI) est un dispositif dans lequel le fournisseur suit les données de stock convenues avec l’acheteur et prend en charge les décisions de réapprovisionnement : quand livrer et en quelle quantité, dans le cadre des règles fixées ensemble. Au lieu de laisser votre service achats déclencher chaque réapprovisionnement courant, le fournisseur agit à partir des informations que vous partagez sur les stocks et la demande.
Pour un industriel, l’intérêt est clair : moins de temps passé à suivre les commandes récurrentes, une meilleure visibilité pour le fournisseur et moins de surprises sur les matières et composants fréquemment utilisés. Mais déléguer le réapprovisionnement ne vous décharge pas de vos engagements de production. Un composant peut être en cours d’acheminement et arriver malgré tout trop tard pour les fabrications promises.
Un VMI efficace relie deux décisions : ce que le fournisseur doit réapprovisionner et ce que votre usine peut réellement produire avec ces approvisionnements. SkyPlanner APS vous aide à prendre la seconde en intégrant la disponibilité des matières et la capacité de production dans un même planning. Les mises à jour du fournisseur se traduisent ainsi par un plan réalisable, plutôt que par une nouvelle série de modifications manuelles de l’ordre des opérations.
VMI, consignation et gestion de stock mini-maxi : des choix distincts
Le VMI détermine qui gère le réapprovisionnement. La consignation détermine qui est propriétaire du stock. Une politique mini-maxi définit comment sont encadrées les quantités à réapprovisionner.
Dans un accord de consignation, le stock présent sur votre site reste la propriété du fournisseur jusqu’à l’événement convenu pour le transfert de propriété, souvent la consommation ou le prélèvement. Le VMI peut s’appliquer à un stock en consignation comme à un stock dont vous êtes propriétaire. À lui seul, l’accord de réapprovisionnement ne définit ni les conditions de paiement, ni la propriété du stock, ni la date d’exigibilité d’une facture.
De même, un fournisseur peut gérer le VMI à partir de seuils minimums et maximums convenus, mais ces seuils ne sont qu’une politique appliquée dans le cadre de l’accord. Vous pouvez aussi gérer vous-même un réapprovisionnement mini-maxi, sans VMI. Définissez séparément les responsabilités, la politique de stock et les conditions commerciales : considérer ces termes comme interchangeables laisse des décisions importantes en suspens.
Comment fonctionne la gestion partagée des approvisionnements ?
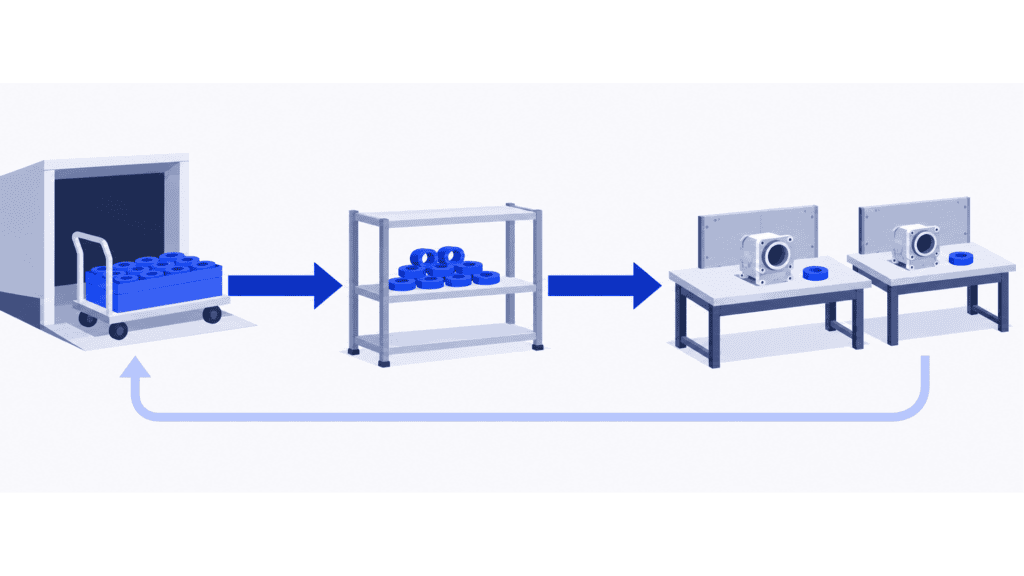
Le cycle commence par le partage d’informations. Vous communiquez la situation des stocks selon le périmètre convenu, les consommations et les besoins futurs pertinents. Le fournisseur examine ces données, détermine le réapprovisionnement nécessaire et vous transmet une proposition ou une confirmation de livraison, conformément à votre accord.
Votre équipe réceptionne les marchandises, consigne les éventuels écarts et met à jour les données de stock. Les consommations de la production alimentent ensuite la décision de réapprovisionnement suivante. Selon le processus convenu, le fournisseur peut réapprovisionner dans le cadre d’une autorisation existante ou soumettre une demande pour approbation. Le VMI ne supprime pas, par définition, les bons de commande ni les validations.
Ce cycle fonctionne mieux lorsque les deux parties donnent le même sens aux données. Un niveau de stock qui inclut des matières en attente de contrôle ne correspond pas à un stock prêt pour l’assemblage. Une prévision n’est pas un besoin ferme. Une expédition au départ du fournisseur n’est pas encore une matière disponible au point d’utilisation.
Ces distinctions permettent au fournisseur d’agir plus tôt, sans obliger vos planificateurs à deviner quels engagements ont réellement été pris.
Quand le VMI est-il adapté à un industriel ?
Commencez par des articles consommés régulièrement et un fournisseur capable d’assurer le suivi opérationnel. Les fixations standard, les emballages, les composants courants et les matières premières d’usage régulier sont de bons candidats, à condition de pouvoir donner de la visibilité sur leurs besoins, leurs délais d’approvisionnement et leurs niveaux de stock. Le meilleur potentiel se trouve souvent dans une famille d’articles qui mobilise beaucoup le service achats alors que son réapprovisionnement suit un processus répétitif.
Les bénéfices potentiels découlent de cette nouvelle organisation du travail quotidien :
- Moins de tâches d’achat courantes. Votre équipe peut consacrer moins de temps à vérifier les stocks des mêmes références et à émettre des demandes de réapprovisionnement répétitives.
- Plus d’anticipation pour le fournisseur. La visibilité sur les consommations et les besoins l’alerte plus tôt qu’un bon de commande émis seulement lorsqu’un manque apparaît.
- Des stocks mieux équilibrés. Des objectifs de stock revus ensemble peuvent limiter les accumulations inutiles tout en préservant la disponibilité nécessaire à la production.
- Un traitement plus rapide des aléas. Avec une procédure d’alerte et de réponse convenue, un retard de réapprovisionnement fait l’objet d’une décision commune au lieu d’être découvert au pied de la machine.
Ce dispositif implique aussi des contreparties. Le fournisseur assume un travail de suivi et de planification qui doit être justifié par un volume d’activité suffisant. Votre entreprise partage des informations opérationnelles et dépend davantage de la capacité de son partenaire à les interpréter et à réagir. Des stocks excédentaires peuvent toujours s’accumuler si le fournisseur suit les consommations sans être informé de l’arrêt progressif d’un produit ou d’un changement d’indice.
Le VMI est moins adapté, pour démarrer, aux achats ponctuels liés à un projet, aux spécifications qui évoluent rapidement ou aux articles dont les données de stock sont peu fiables. Une demande variable ne l’exclut pas d’office, mais elle rend les informations prévisionnelles et la gestion des aléas plus importantes. Un fournisseur ne peut pas se préparer à une hausse soudaine de la production si votre entreprise ne l’en informe jamais.
Le VMI ne supprime pas non plus le besoin de stock de sécurité. Réévaluez les stocks tampons en fonction des variations de consommation, du délai de réapprovisionnement, de la fiabilité des livraisons et du coût d’une rupture. Changer le responsable du réapprovisionnement d’un article ne fait pas disparaître ces risques.
Définissez qui peut faire quoi avant le premier réapprovisionnement
La question pratique n’est pas simplement de savoir si le fournisseur va « gérer le stock ». Il faut déterminer quelles décisions il peut prendre de manière autonome et à quel moment votre équipe doit intervenir.
Délimitez la responsabilité du fournisseur en matière de réapprovisionnement. Précisez les codes articles, indices et emplacements concernés ; les objectifs de stock ou toute autre politique de réapprovisionnement convenue ; la fréquence de revue ; les délais de livraison ; les conditionnements ; et les créneaux de livraison. Définissez si le fournisseur peut ajuster les objectifs de stock ou s’il doit d’abord consulter votre acheteur. Précisez comment un réapprovisionnement est validé et devient un engagement.
Énoncez clairement les responsabilités de l’industriel. Votre entreprise fournit des informations exactes sur les consommations et les stocks, communique les évolutions des besoins de production et réceptionne les marchandises selon son processus habituel d’acceptation. Désignez un responsable du traitement des écarts de stock, des mises à jour manquantes et des modifications de spécifications. Les achats et la production ne doivent pas supposer que l’autre service a prévenu le fournisseur.
Convenez ensemble de la gestion des aléas. Déterminez qui intervient en cas de risque de rupture, de retard d’expédition, de livraison refusée, de surstock ou d’indice obsolète. Précisez le délai de prise en compte du problème et qui peut autoriser une livraison accélérée, une autre source d’approvisionnement ou un changement de quantité. Un composant de substitution nécessite toujours la validation technique appropriée : un accord de réapprovisionnement n’autorise pas à modifier le produit.
Réglez également les questions de propriété, de paiement, d’accès aux données et de traitement du stock restant à la fin de l’accord. Ces décisions commerciales méritent un accord à part entière, plutôt que des suppositions associées au terme VMI.
Partagez les informations utiles aux décisions de réapprovisionnement
Donnez au fournisseur suffisamment d’informations pour agir, avec des définitions communes et une fréquence de mise à jour adaptée aux risques liés aux matières et composants concernés. Les informations utiles comprennent généralement :
- Identification des articles et des emplacements : correspondance des codes pièces, indices, unités de mesure et lieux de livraison ou de stockage.
- Stock utilisable et consommations : quantités disponibles, consommations enregistrées et ajustements, en distinguant les matières bloquées ou refusées de celles qui sont utilisables.
- Besoins à venir : besoins de production pertinents, prévisions, arrêts planifiés, promotions ou autres changements connus, en distinguant clairement la demande ferme des estimations.
- Approvisionnements déjà engagés : réapprovisionnements en attente, quantités et dates confirmées, marchandises en transit et réceptions effectives, pour éviter de compter deux fois un même approvisionnement.
- Limites de fonctionnement et alertes : objectifs de stock convenus, contraintes de durée de conservation ou de stockage le cas échéant, seuils d’alerte et interlocuteurs désignés.
Choisissez le mode d’échange en fonction des besoins opérationnels. Les données peuvent transiter par une intégration convenue entre les parties ou par le système du fournisseur. L’essentiel est que les deux parties reçoivent en temps utile des informations cohérentes et puissent détecter l’échec d’une mise à jour. Ne donnez pas au fournisseur un accès à vos systèmes plus étendu que ne l’exige sa mission de réapprovisionnement.
Vérifiez le sens des données, pas seulement la connexion. Si votre système comptabilise des cartons et que le fournisseur planifie à la pièce, même un transfert de données réussi peut aboutir à un réapprovisionnement erroné. Avant de vous fier au flux de données, rapprochez ensemble le stock, les consommations et les quantités attendues pour un article réel.
Quand l’approvisionnement change, revoyez aussi les décisions de production
Imaginez une usine d’assemblage qui utilise le même raccord acheté auprès d’un fournisseur pour plusieurs produits. Le fournisseur chargé de la gestion partagée des approvisionnements (VMI) la réapprovisionne habituellement lors d’une tournée hebdomadaire. Un client avance alors une commande, ce qui augmente les besoins en raccords sur les deux prochains jours. Le stock semble encore confortable par rapport au minimum habituel, mais la nouvelle séquence d’assemblage l’épuisera avant la prochaine livraison.
L’acheteur et le fournisseur doivent déterminer ensemble si un réapprovisionnement anticipé est possible, puis en confirmer la quantité et la date d’arrivée. Le planificateur doit prendre une autre décision : quels assemblages peuvent être réalisés avant cette livraison, et quelles seront les conséquences sur les opérations suivantes et les expéditions aux clients ?
Vérifier l’objectif de stock du fournisseur ne permet pas de répondre à ces questions. Même une livraison accélérée ne crée pas une période de travail supplémentaire sur la ligne d’assemblage. La disponibilité des composants doit être compatible avec la capacité disponible.
Appliquez la même démarche en cas de livraison en retard ou incomplète : déterminez la quantité utilisable et une date de disponibilité crédible, mettez à jour les informations partagées, puis réexaminez les engagements de production concernés. Un responsable désigné doit suivre l’anomalie jusqu’à sa résolution. Sinon, les nouvelles informations transmises par le fournisseur risquent de rester dans un e-mail sans que la file d’attente des machines soit modifiée.
Avec SkyPlanner, traduisez les approvisionnements VMI en un planning réalisable
SkyPlanner APS relie la disponibilité des matières aux opérations qui en ont besoin. Lorsque l’ordonnancement tenant compte des matières est activé, son moteur d’ordonnancement par IA, Arcturus, utilise les soldes de stock tenus à jour, ainsi que la capacité des postes de travail, les horaires des équipes, les dépendances entre les étapes de fabrication et les priorités que vous avez définies. Le planning Gantt obtenu montre comment les commandes s’enchaînent en production.
Les matières associées à un produit sont reprises sur la ligne de commande correspondante. Les soldes de stock peuvent être tenus à jour par une intégration ou gérés dans le module Warehouse de SkyPlanner. Les dates de livraison des commandes d’achat indiquent la disponibilité prévue des matières ; la confirmation de la livraison d’un achat met le stock à jour. Veillez à ce que ces informations reflètent les quantités réellement utilisables par votre usine et les dates auxquelles elles le seront, en tenant compte des éventuels contrôles à réception.
Pour le planificateur, l’avantage est de réduire le travail de rapprochement entre une liste de réapprovisionnements et des files d’attente distinctes pour chaque machine. Lorsqu’une livraison convenue change, mettez à jour les données de planification et laissez SkyPlanner recalculer l’ordonnancement en fonction de la nouvelle situation d’approvisionnement et de capacité. Vous pouvez ensuite examiner les effets sur les dates de fin des commandes, ajuster les priorités si nécessaire et donner à vos collègues une réponse plus claire sur les engagements de livraison.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Le processus de réapprovisionnement convenu avec le fournisseur peut rester dans les systèmes qui le gèrent, tandis que les données actualisées de stock, d’achat et de production alimentent un planning de production commun. Inutile de remplacer un ERP qui fonctionne pour ne plus avoir à reconstruire les séquences de production à la main.
Travaillez avec votre propre assistant IA
Vous pouvez aussi travailler avec votre propre assistant IA connecté via MCP. Claude, ChatGPT et Microsoft Copilot sont des exemples du type d’assistant que vous utilisez peut-être déjà ; MCP assure la connexion aux données et aux fonctions de SkyPlanner.
Plutôt que de rechercher vous-même chaque commande et chaque file d’attente concernées, posez la question : « Quelles commandes ont besoin de ce raccord, quels approvisionnements attendus sont enregistrés et comment leurs étapes de production sont-elles planifiées ? » L’assistant peut combiner les données de SkyPlanner avec sa connaissance du produit pour vous aider à comprendre la situation et, avec les autorisations appropriées, utiliser les fonctions de SkyPlanner. Vous définissez les priorités ; Arcturus effectue le calcul d’ordonnancement.
Les informations sont ainsi plus faciles à exploiter lorsqu’une mise à jour du fournisseur appelle une décision de production, et pas simplement un nouveau point de situation.
Ce que la visibilité sur les matières a changé chez Eskomatic
Eskomatic, entreprise de sous-traitance en usinage, organisait auparavant ses files d’attente d’opérations en grande partie à la main, avec une visibilité limitée sur la disponibilité des matières. Les manquants pouvaient être détectés trop peu de temps avant le début prévu d’une opération. La mise en place de SkyPlanner a permis de relier les données de l’ERP existant à des files d’attente visuelles et à un ordonnancement automatisé de la charge.
Eskomatic fait état d’une diminution des arrêts de production dus aux manquants et d’une plus grande précision dans la définition des dates de livraison. Son expérience montre l’intérêt de relier la disponibilité des matières à l’ordonnancement quotidien : les planificateurs voient plus clairement les opérations à venir et peuvent réagir plus tôt. C’est ce bénéfice d’ordonnancement qu’il faut rechercher en complément de votre propre dispositif de gestion partagée des approvisionnements (VMI).
Commencez par un pilote qui teste l’ensemble du cycle
Choisissez une famille d’articles de périmètre raisonnable et un fournisseur prêt à faire le point avec vous sur le dispositif. Avant de modifier les responsabilités, mesurez les performances du processus actuel : disponibilité des articles, stock détenu, réapprovisionnements d’urgence et charge de travail liée aux achats. Définissez chaque indicateur pour que les deux parties comptabilisent les mêmes événements.
Testez ensuite le cycle opérationnel de bout en bout. Confirmez le stock initial, validez les mises à jour des consommations, convenez de la latitude de décision en matière de réapprovisionnement et suivez une livraison jusqu’à sa réception et sa prise en compte dans le planning de production. Incluez une anomalie, comme un changement de la demande ou un retard de livraison : un pilote qui ne suit que la consommation normale vous apprendra peu sur la capacité du dispositif à faire face aux imprévus.
Évaluez conjointement la disponibilité et le niveau de stock. Réduire les ruptures en remplissant toutes les étagères n’est pas forcément une amélioration intéressante. De même, une baisse du stock moyen n’est pas un succès si les planificateurs passent davantage de temps à accélérer les livraisons de pièces et à déplacer les opérations dans le planning. Appuyez-vous sur ce bilan pour ajuster le périmètre des articles, les objectifs, la fréquence des mises à jour et les responsabilités avant d’étendre le dispositif.
L’objectif est de simplifier le réapprovisionnement et de permettre à l’usine d’en exploiter les résultats. Pour voir comment ce second volet fonctionnerait, réservez une démonstration de SkyPlanner en prenant comme exemple un composant utilisé régulièrement, son réapprovisionnement confirmé et les commandes qui se disputent les quantités disponibles. Vous pourrez examiner comment la disponibilité des matières et la capacité déterminent leur ordonnancement. Si vous préférez d’abord explorer le logiciel, essayez SkyPlanner avec des données de démonstration ou utilisez le parcours de prise en main assisté par IA dans SkyPlanner Assistant.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


