


Dans cet article
- Quand le PPAP est-il nécessaire ?
- PPAP, APQP et contrôle premier article : des démarches distinctes
- Quels sont les 18 éléments du PPAP ?
- Les cinq niveaux de soumission PPAP définissent un périmètre, pas des étapes
- Comment préparer un dossier PPAP prêt pour la revue
- 1. Définir le périmètre et désigner les responsables des preuves
- 2. Convenir des conditions de fabrication du lot et préparer les mesures
- 3. Planifier les travaux nécessaires à la constitution des preuves
- 4. Vérifier le dossier avant de soumettre le PSW
- 5. Donner suite à la décision du client
- Tenir une échéance PPAP exige de la capacité de contrôle, pas seulement un créneau machine
- Intégrez la préparation du PPAP au planning de production avec SkyPlanner
- Faites-vous aider par votre propre assistant IA pour la planification
- Ce qu’une vision partagée des capacités a changé chez Mamec
- Lors de votre prochaine discussion sur la planification, examinez un cas de fabrication destinée à l’approbation
Accueil » Ressources » PPAP qualité : de la fabrication à l’approbation
Temps de lecture estimé : 11 minutes
Le processus d’approbation des pièces de production (PPAP) permet au fournisseur de démontrer, de manière structurée, qu’il comprend les exigences du client relatives au produit et que le procédé de fabrication prévu peut les respecter de façon constante, à la cadence convenue. Le fournisseur prépare les preuves et les échantillons requis ; le client examine le dossier soumis et décide de l’approbation.
Un prototype réussi montre que vous savez fabriquer la pièce. Le PPAP pose une question plus exigeante : le procédé prévu pour la production en série peut-il la fabriquer de manière régulière et reproductible, dans les conditions réelles de production ?
Le PPAP ne se résume donc pas à une échéance documentaire. Les preuves reposent sur des opérations de fabrication, de mesure et d’essai qu’il faut intégrer au planning des commandes en cours. SkyPlanner APS vous aide à planifier ces opérations en tenant compte des capacités réelles de l’usine : vous préparez ainsi l’approbation sans perdre de vue les livraisons déjà promises.
Quand le PPAP est-il nécessaire ?
Le PPAP est étroitement associé aux chaînes d’approvisionnement automobiles, mais des clients d’autres secteurs industriels imposent également des exigences d’approbation des pièces de production. L’accord applicable avec votre client détermine les exigences à respecter pour la pièce et le procédé concernés.
L’introduction d’une nouvelle pièce en production est une occasion évidente d’aborder le PPAP avec le client. Des modifications de conception, de matières, d’outillages, de site de fabrication, de fournisseurs ou de procédé peuvent également nécessiter une notification au client, une approbation ou une nouvelle soumission. Vérifiez les règles applicables avant de mettre en œuvre la modification, plutôt que d’attendre la prochaine expédition.
Commencez par définir la référence et l’indice de révision de la pièce, le motif de la soumission, les preuves requises, le niveau de soumission et l’interlocuteur habilité chez le client. Convenez des éventuelles conditions de fabrication du lot, des exigences d’échantillonnage et d’étude, du calendrier de soumission et des règles d’autorisation d’expédition. Ces décisions déterminent le travail à préparer.
PPAP, APQP et contrôle premier article : des démarches distinctes
La planification avancée de la qualité du produit (APQP) est une démarche plus large qui encadre le développement et le lancement d’un produit et de son procédé de fabrication. Le PPAP apporte, dans ce cadre, les preuves nécessaires à l’approbation des pièces de production.
Le contrôle premier article (FAI) consiste à vérifier, preuves documentées à l’appui, la conformité d’un premier article de production aux exigences applicables. Ses résultats peuvent contribuer au dossier d’approbation, mais un rapport de contrôle ne suffit pas à lui seul à apporter toutes les preuves exigées par le PPAP concernant le procédé, la mesure, les risques et les exigences spécifiques du client.
De même, une étude de capabilité du processus constitue un élément de preuve, et non la décision d’approbation elle-même. Ces travaux doivent rester liés, sans pour autant être confondus.
Quels sont les 18 éléments du PPAP ?
Le référentiel PPAP couramment utilisé, fondé sur celui de l’AIAG, comprend 18 éléments. Cette liste vous permet de comprendre les catégories de preuves ; confirmez ensuite avec votre client lesquelles s’appliquent et quelles sont les exigences de soumission ou de conservation :
- 1. Dossier de définition : la définition du produit et les spécifications applicables.
- 2. Documents de modification technique autorisés : les modifications qui ne sont pas encore intégrées au dossier de définition, le cas échéant.
- 3. Approbation par les services techniques du client : les justificatifs correspondants lorsque le client les exige.
- 4. AMDEC conception : l’analyse des modes de défaillance, de leurs effets et de leur criticité pour la conception, si celle-ci relève de votre responsabilité.
- 5. Synoptique de fabrication : le cheminement de la pièce tout au long du procédé de fabrication.
- 6. AMDEC processus : l’analyse des défaillances potentielles du procédé de fabrication.
- 7. Plan de surveillance : les dispositions prises pour maîtriser les caractéristiques du produit et du procédé.
- 8. Études des systèmes de mesure : les preuves que le système de mesure est adapté à son usage.
- 9. Résultats dimensionnels : les résultats au regard des exigences dimensionnelles spécifiées.
- 10. Résultats des essais matière et de performance : les preuves requises concernant les matières et le fonctionnement.
- 11. Études initiales du processus : les preuves de performance ou de capabilité du processus, selon les exigences.
- 12. Documents de qualification des laboratoires : les justificatifs relatifs aux laboratoires utilisés.
- 13. Rapport d’approbation d’aspect : lorsque l’approbation de l’aspect est applicable.
- 14. Échantillons de pièces de production : les pièces requises issues du lot fabriqué.
- 15. Échantillon de référence : l’échantillon conservé conformément aux exigences.
- 16. Moyens de contrôle : les montages de contrôle, calibres ou autres équipements de vérification concernés.
- 17. Exigences spécifiques du client : les enregistrements démontrant le respect des exigences supplémentaires.
- 18. Certificat de soumission de pièce (PSW) : la synthèse du dossier soumis et la déclaration du fournisseur.
L’intérêt de ces éléments réside dans leur cohérence. Le synoptique décrit le déroulement de la fabrication. L’AMDEC processus examine les défaillances qui pourraient survenir tout au long de ce parcours. Le plan de surveillance traduit les risques et les exigences en dispositions de maîtrise, en contrôles et en actions à mener. Ces documents doivent décrire un même procédé de fabrication, et non trois versions différentes.
Les résultats doivent aussi être pertinents. Une mesure dimensionnelle ne constitue une preuve utile que si la méthode de mesure est adaptée. Un résultat de capabilité doit reposer sur une étude appropriée et une interprétation valide, et non sur un simple chiffre favorable recopié sur une page de garde. Comblez les lacunes dans les preuves avant de présenter le dossier comme prêt.
Une liste de vérification du dossier de soumission vous aide à suivre son avancement. À elle seule, elle ne peut pas démontrer que le procédé fonctionne.
Les cinq niveaux de soumission PPAP définissent un périmètre, pas des étapes
Le niveau de soumission détermine ce que le client reçoit ou examine. Il ne s’agit pas d’une succession de cinq étapes que chaque pièce doit franchir. Un dossier soumis plus restreint ne signifie pas non plus qu’il y a automatiquement moins de preuves à préparer ou à conserver.
Les niveaux sont généralement décrits comme suit :
- Niveau 1 : le certificat de soumission de pièce uniquement, accompagné d’un rapport d’aspect le cas échéant.
- Niveau 2 : le certificat, des échantillons de pièces et un ensemble limité de données justificatives.
- Niveau 3 : le certificat, des échantillons de pièces et l’ensemble des données justificatives.
- Niveau 4 : le certificat et les autres éléments exigés par le client.
- Niveau 5 : le certificat, des échantillons de pièces et l’ensemble des données justificatives, disponibles pour examen sur le site de fabrication du fournisseur.
Confirmez avec votre client le niveau requis ainsi que les règles détaillées de soumission et de conservation des documents. Le niveau 4 est défini par le client : il ne correspond pas simplement à un dossier plus volumineux que celui du niveau 3. Le niveau 5 modifie les modalités de revue ; ce n’est pas un cinquième jalon d’approbation.
Ne choisissez pas le niveau en supposant qu’il correspond à ce qu’un client similaire avait demandé la dernière fois. Un accord clair dès le début évite aussi bien une préparation inutile qu’un dossier retourné pour preuves manquantes.
Comment préparer un dossier PPAP prêt pour la revue
1. Définir le périmètre et désigner les responsables des preuves
Associez à la préparation les équipes qualité, méthodes et planification de la production, ainsi que les interlocuteurs concernés du bureau d’études ou des achats. Pour chaque élément requis, désignez un responsable chargé de son indice de révision, de son échéance et des éventuelles précisions encore à obtenir du client.
Veillez à identifier la pièce et le procédé de manière cohérente dans tout le dossier. Si l’indice du plan, la spécification matière ou le site de fabrication diffère d’un document à l’autre, le client risque de ne pas pouvoir déterminer précisément ce qu’il doit approuver.
Distinguez une exigence qui reste à clarifier d’une tâche simplement inachevée. Si le client doit confirmer une méthode d’essai, obtenez cette précision avant de réserver l’essai, et non à la fin de la liste de vérification du dossier.
2. Convenir des conditions de fabrication du lot et préparer les mesures
La fabrication réalisée pour le PPAP doit apporter des preuves sur le procédé prévu pour la production en série. Vérifiez les outillages, équipements, matières, effectifs, conditions de fonctionnement, quantités et cadences requis au regard des exigences applicables. Un prototype soigneusement fabriqué selon une autre gamme ne remplace pas les preuves de production convenues.
Organisez les contrôles et les essais avant de lancer la fabrication. Vérifiez que les systèmes de mesure sont prêts, que les travaux de laboratoire requis sont prévus, que les échantillons sont identifiés et que la traçabilité relie les pièces, les résultats et les conditions de production utilisées. Le cas échéant, intégrez les délais des essais externes.
L’objectif concret est d’éviter de découvrir, à l’issue d’une fabrication réussie, que les échantillons ne permettent pas de réaliser l’étude requise.
3. Planifier les travaux nécessaires à la constitution des preuves
Intégrez au planning de production les temps de préparation et de fabrication du lot. Ajoutez les contrôles et essais qui mobilisent vos ressources internes, et tenez compte des délais d’obtention des résultats externes. Identifiez les activités qui nécessitent des pièces terminées et les préparatifs qui peuvent être réalisés en amont.
Ne confondez pas la date de soumission du PPAP avec la fin de l’usinage. Les mesures, la revue des études, la récupération des documents manquants et les vérifications internes prennent encore du temps. Le délai de revue du client doit lui aussi être intégré au calendrier : vous ne pouvez pas le réduire en faisant travailler votre usine plus vite.
Si des travaux complémentaires s’avèrent nécessaires, définissez d’abord les actions autorisées. Planifiez ensuite la production, les contrôles ou les essais supplémentaires, puis évaluez leur incidence sur le reste du carnet de commandes.
4. Vérifier le dossier avant de soumettre le PSW
Examinez les résultats au regard des exigences convenues et résolvez les incohérences entre les données de définition, les documents du procédé, les échantillons et les études. Consignez tout écart selon la procédure exigée par le client, plutôt que de le masquer derrière une liste de vérification entièrement cochée.
Le PSW résume le dossier soumis et porte la déclaration du fournisseur. Le remplir ou le signer ne signifie pas, à lui seul, que le client a approuvé la pièce. Transmettez le dossier requis selon les modalités convenues et assurez la traçabilité de la décision en la rattachant à la pièce, à l’indice de révision et au procédé concernés.
5. Donner suite à la décision du client
Le client peut approuver le dossier, accorder une autorisation provisoire ou conditionnelle limitée, ou le rejeter dans l’attente de travaux complémentaires. Respectez la portée exacte et les conditions de sa décision.
Une approbation provisoire ne vaut pas autorisation sans restriction. Déterminez ce qu’elle permet, les éventuelles limites de quantité ou de durée, les actions restantes et la personne habilitée à en valider la clôture. Si le dossier est rejeté, convenez des corrections et des travaux nécessaires à une nouvelle soumission avant de considérer la pièce comme prête pour une livraison normale.
Faites apparaître explicitement l’autorisation d’expédier dans votre processus de libération. Une fabrication terminée, un PSW soumis ou une date d’expédition planifiée ne remplace pas l’autorisation requise du client.
Tenir une échéance PPAP exige de la capacité de contrôle, pas seulement un créneau machine
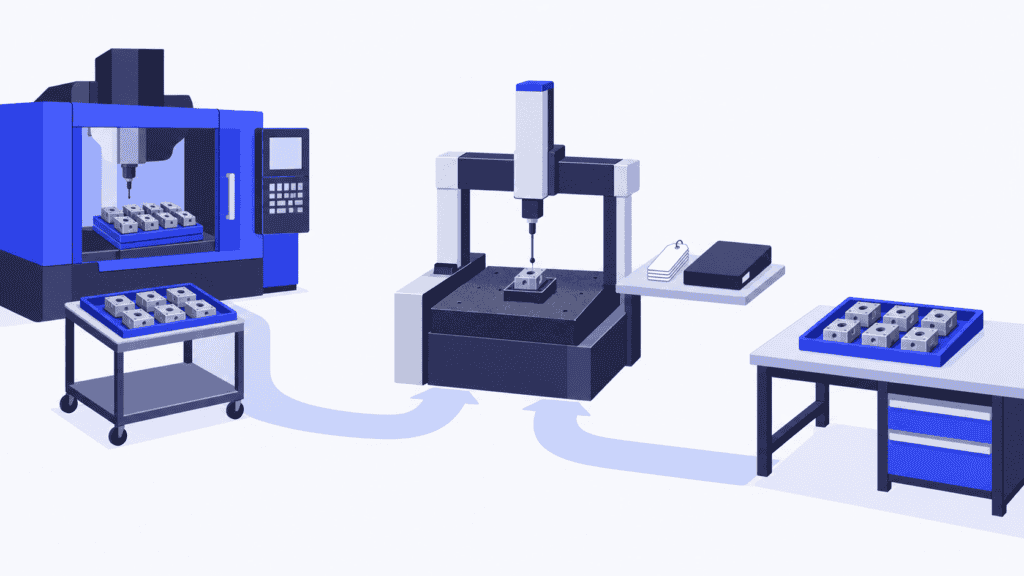
Imaginons une pièce usinée dont le lot destiné à l’approbation doit suivre la gamme prévue pour la production en série. Le centre d’usinage dispose d’un créneau adapté : l’équipe s’engage donc sur une date de soumission en se basant sur la fin de fabrication des pièces.
Mais ces pièces doivent aussi subir un contrôle dimensionnel sur un moyen de mesure déjà chargé par des commandes clients. L’ingénieur qualité a besoin des données obtenues pour terminer les études requises. L’usinage se termine à temps, mais la constitution des preuves reste bloquée dans une autre file d’attente.
Faire passer le contrôle en priorité peut sauver la date de soumission, mais risque de retarder les commandes qui devaient utiliser cette capacité. Si une nouvelle fabrication est nécessaire, elle sollicitera à nouveau ces mêmes ressources déjà disputées.
La solution consiste à planifier les travaux nécessaires à la constitution des preuves avec la production courante, en tenant compte des mêmes capacités disponibles. Vous pouvez ainsi repérer la contrainte lorsqu’il est encore temps de modifier une priorité, de prévoir une capacité supplémentaire ou de discuter d’une date réaliste avec le client.
Intégrez la préparation du PPAP au planning de production avec SkyPlanner
SkyPlanner APS est un logiciel de planification et d’ordonnancement avancés pour l’industrie. Son IA d’ordonnancement, Arcturus, affecte les opérations de production modélisées aux postes de travail aptes à les réaliser, en tenant compte de leur capacité, des horaires d’équipe, des durées d’opération et des dépendances. Le calcul tient également compte des données de disponibilité des matières renseignées et tenues à jour.
Pour préparer le PPAP, définissez la gamme de fabrication convenue et modélisez les contrôles qui mobilisent des ressources internes à capacité limitée. Comme pour une machine, il faut renseigner des disponibilités et des durées réalistes pour un poste de mesure ou un centre de contrôle. Les travaux nécessaires à l’approbation trouvent ainsi leur place dans le même planning que les commandes qui sollicitent les mêmes ressources.
La vue Gantt montre quand les travaux sont prévus et comment ils s’enchaînent sur les ressources. Lorsqu’une nouvelle fabrication autorisée ou un contrôle supplémentaire modifie la charge, mettez à jour les opérations et laissez Arcturus recalculer le planning. Vous fixez les priorités ; SkyPlanner se charge du calcul d’ordonnancement. Au lieu de rapprocher manuellement un calendrier PPAP distinct des files d’attente de chaque machine, vous pouvez vous concentrer sur la décision et ses conséquences sur les livraisons.
Des notes de production et des pièces jointes peuvent également être associées aux commandes, aux lignes de commande et aux étapes de fabrication, afin d’aider les équipes à retrouver les instructions utiles. Le planning facilite l’exécution ; l’acceptation des preuves et l’autorisation de libération donnée par le client restent des décisions prises dans le cadre du processus qualité convenu.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Vous pouvez relier vos données de production existantes à l’ordonnancement à capacité finie, sans remplacer les systèmes qui gèrent déjà vos commandes et vos enregistrements qualité.
Faites-vous aider par votre propre assistant IA pour la planification
Vous pouvez travailler avec votre propre assistant IA, comme Claude, ChatGPT ou Microsoft Copilot, connecté à SkyPlanner via MCP. Cette connexion permet à l’assistant d’utiliser les connaissances sur SkyPlanner et les fonctions autorisées, ainsi que les données de production de votre entreprise.
Demandez-lui, par exemple, de vous aider à examiner les travaux prévus pour une fabrication destinée à l’approbation et la charge du moyen de contrôle. Avec des droits d’écriture autorisés, il peut vous aider à mettre à jour les données de planification concernées et à utiliser les fonctions d’ordonnancement de SkyPlanner. Vous décrivez votre besoin de planification au lieu de parcourir vous-même tous les paramètres ; Arcturus reste chargé du calcul d’ordonnancement.
La décision d’approbation du client reste du ressort des personnes habilitées. L’intérêt est de simplifier la préparation et l’ajustement du planning des travaux nécessaires à la constitution des preuves.
Ce qu’une vision partagée des capacités a changé chez Mamec
Mamec, entreprise finlandaise spécialisée dans les technologies de mélange et la sous-traitance de haute technologie, définissait auparavant ses priorités de production à partir d’ordres sur papier et des dates de livraison. Avec des milliers d’opérations interdépendantes, il était difficile de conserver une vue d’ensemble de la production.
Après avoir intégré SkyPlanner à son ERP Oscar, l’entreprise a pu partager une même vision des opérations et de la charge de production. Mamec fait état d’une charge de planification allégée et d’une gestion plus simple des changements dans l’enchaînement des opérations de fabrication. Il est ainsi plus facile d’expliquer les engagements qui peuvent être pris auprès des clients.
Cette expérience illustre l’intérêt de l’ordonnancement dans ce contexte : lorsque la préparation ou les actions de suivi modifient le travail de fabrication, l’équipe doit en comprendre les conséquences sur la capacité et les engagements pris. C’est cette vision partagée, plutôt qu’une liste d’échéances isolée de plus, qui rend le planning utile.
Lors de votre prochaine discussion sur la planification, examinez un cas de fabrication destinée à l’approbation
Pour voir comment SkyPlanner pourrait vous aider, réservez une démonstration en vous appuyant sur un cas réel de fabrication de pièces destinées à l’approbation : machines prévues, capacité de contrôle, besoins en matières et commandes mobilisant ces mêmes ressources. Ce cas vous permettra d’examiner à quelle date les opérations peuvent être terminées et quelles seraient les conséquences d’un changement sur les autres livraisons.
Si vous préférez d’abord explorer le logiciel, essayez SkyPlanner avec des données de démonstration ou utilisez le parcours de prise en main assisté par l’IA dans SkyPlanner Assistant. Le point de départ est simple : réunir dans un même planning les opérations de production et de contrôle dont dépend la date d’approbation.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


