








I denne artikel
- Hvornår er der behov for PPAP?
- PPAP, APQP og førstegangsinspektion er ikke det samme
- Hvad er de 18 elementer i PPAP?
- De fem PPAP-indsendelsesniveauer beskriver omfang, ikke trin
- Sådan gør I PPAP-materialet klar til gennemgang
- 1. Fastlæg omfanget, og udpeg de dokumentationsansvarlige
- 2. Aftal produktionskørslen, og forbered målingerne
- 3. Planlæg det arbejde, der skal levere dokumentationen
- 4. Kontrollér dokumentationspakken, før leverandørerklæringen indsendes
- 5. Følg op på kundens afgørelse
- En PPAP-frist kræver kontrolkapacitet – ikke kun ledig maskintid
- Brug SkyPlanner til at få PPAP-forberedelsen med i produktionsplanen
- Bed din egen AI-assistent om hjælp til planlægningen
- Hvad et fælles kapacitetsoverblik ændrede hos Mamec
- Inddrag en produktionskørsel som grundlag for godkendelse i jeres næste drøftelse af planlægningen
Hjem » Ressourcer » PPAP-processen: Fra produktionskørsel til godkendelse
Anslået læsetid: 11 Minutter
PPAP-processen til godkendelse af produktionsemner giver leverandøren en struktureret måde at dokumentere, at kundens produktkrav er forstået, og at den planlagte produktionsproces kan opfylde dem stabilt ved den aftalte produktionshastighed. Leverandøren udarbejder den krævede dokumentation og fremstiller prøveemnerne. Kunden gennemgår det indsendte materiale og træffer beslutningen om godkendelse.
En god prototype viser, om I kan fremstille emnet. PPAP stiller et sværere spørgsmål: Kan den proces, der er planlagt til serieproduktion, fremstille emnet ensartet under de forhold, der faktisk skal bruges?
Derfor handler PPAP om mere end en frist for dokumentation. Dokumentationen bygger på produktion, målinger og prøvninger, som skal passes ind mellem eksisterende ordrer. SkyPlanner APS hjælper jer med at planlægge dette arbejde ud fra fabrikkens faktiske kapacitet, så forberedelsen til godkendelse ikke sker på bekostning af overblikket over de leverancer, I allerede har lovet.
Hvornår er der behov for PPAP?
PPAP er tæt knyttet til bilindustriens forsyningskæder, men kunder i andre fremstillingsbrancher stiller også krav om godkendelse af produktionsemner. Den gældende kundeaftale afgør, hvilke krav der stilles til det konkrete emne og den konkrete proces.
Et nyt produktionsemne er en oplagt anledning til at drøfte PPAP med kunden. Ændringer i konstruktion, materialer, værktøjer, produktionssted, leverandører eller produktionsproces kan også kræve, at kunden underrettes, giver sin godkendelse eller modtager nyt materiale. Undersøg de gældende regler for ændringer, før ændringen gennemføres, i stedet for at vente til næste forsendelse.
Start med at fastlægge emnenummer og revision, årsagen til indsendelsen, den krævede dokumentation, indsendelsesniveauet og den bemyndigede kontaktperson hos kunden. Aftal betingelserne for produktionskørslen, krav til prøveudtagning og undersøgelser, tidspunktet for indsendelse samt reglerne for tilladelse til levering. Disse beslutninger fastlægger det arbejde, I skal forberede.
PPAP, APQP og førstegangsinspektion er ikke det samme
Avanceret produktkvalitetsplanlægning (APQP) er den overordnede tilgang til at planlægge udviklingen og indførelsen af et produkt og dets produktionsproces. Som en del af dette arbejde leverer PPAP dokumentationen til godkendelse af produktionsemnet.
Førstegangsinspektion (FAI) fokuserer på dokumenteret kontrol af et indledende produktionsemne i forhold til de gældende krav. Resultaterne kan indgå i godkendelsesmaterialet, men en kontrolrapport alene dækker ikke al den dokumentation om proces, måling, risici og kundespecifikke krav, som PPAP kræver.
På samme måde er en undersøgelse af proceskapabilitet en del af dokumentationen, ikke selve beslutningen om godkendelse. Sørg for, at opgaverne hænger sammen, uden at bruge betegnelserne som synonymer.
Hvad er de 18 elementer i PPAP?
Den velkendte PPAP-model efter AIAG indeholder 18 elementer. Brug listen til at få overblik over dokumentationskategorierne, og afklar derefter med kunden, hvilke der er relevante, og hvad der skal indsendes eller opbevares:
- 1. Konstruktionsdokumentation: den gældende produktdefinition og de tilhørende specifikationer.
- 2. Godkendte konstruktionsændringer: dokumentation for eventuelle ændringer, der endnu ikke er indarbejdet i konstruktionsdokumentationen.
- 3. Teknisk godkendelse fra kunden: dokumentation, hvor kunden kræver det.
- 4. Konstruktions-FMEA: analyse af fejlmuligheder i konstruktionen og deres virkninger, hvor det er relevant for jeres ansvarsområde.
- 5. Procesflowdiagram: emnets vej gennem produktionsprocessen.
- 6. Proces-FMEA: analyse af mulige fejl i fremstillingsprocessen.
- 7. Kontrolplan: de kontrolforanstaltninger, der bruges til at styre produkt- og procesegenskaber.
- 8. Målesystemanalyser: dokumentation for, at målesystemet er egnet til opgaven.
- 9. Måleresultater: resultater i forhold til de specificerede dimensionskrav.
- 10. Resultater af materiale- og funktionsprøvning: den krævede dokumentation for materialer og funktion.
- 11. Indledende procesundersøgelser: dokumentation for processens præstation eller kapabilitet i henhold til kravene.
- 12. Dokumentation for kvalificerede laboratorier: dokumentation for de anvendte laboratoriers kvalifikationer.
- 13. Rapport om udseendegodkendelse: hvor der stilles krav om godkendelse af udseendet.
- 14. Prøveemner fra produktionen: de krævede emner fra produktionskørslen.
- 15. Referenceemne: det referenceemne, der opbevares i henhold til kravene.
- 16. Kontrolhjælpemidler: relevante kontrolfiksturer, målelærer eller andet kontroludstyr.
- 17. Kundespecifikke krav: dokumentation for, at de supplerende krav er opfyldt.
- 18. Leverandørerklæring ved indsendelse af emner (PSW): sammenfatningen og leverandørens erklæring om det indsendte materiale.
Værdien ligger i sammenhængen mellem elementerne. Procesflowet beskriver produktionsruten. Proces-FMEA’en undersøger, hvad der kan gå galt undervejs. Kontrolplanen omsætter risici og krav til kontrolforanstaltninger, kontroller og reaktioner. De skal beskrive den samme produktionsproces, ikke tre forskellige versioner af den.
Resultaterne skal også være meningsfulde. En målt dimension kan kun bruges som dokumentation, hvis målemetoden er egnet. Et kapabilitetsresultat kræver en passende undersøgelse og en gyldig fortolkning, ikke blot et fordelagtigt tal kopieret ind på et forsideark. Få lukket hullerne i dokumentationen, før I melder materialet klar.
En tjekliste til indsendelsen hjælper jer med at følge, hvad der er færdigt. Den kan ikke i sig selv dokumentere, at processen fungerer.
De fem PPAP-indsendelsesniveauer beskriver omfang, ikke trin
Indsendelsesniveauet afgør, hvad kunden modtager eller gennemgår. Det er ikke en rækkefølge af fem trin, som alle emner skal igennem, og et mindre omfattende indsendt materiale betyder ikke automatisk, at der skal udarbejdes eller opbevares mindre dokumentation.
Niveauerne beskrives normalt sådan:
- Niveau 1: kun leverandørerklæringen ved indsendelse af emner samt en rapport om udseendegodkendelse, hvor det er relevant.
- Niveau 2: leverandørerklæringen, prøveemner og begrænset underbyggende dokumentation.
- Niveau 3: leverandørerklæringen, prøveemner og fuldstændig underbyggende dokumentation.
- Niveau 4: leverandørerklæringen og de øvrige krav, kunden fastlægger.
- Niveau 5: leverandørerklæringen, prøveemner og fuldstændig underbyggende dokumentation, som er til rådighed for gennemgang på leverandørens produktionssted.
Få bekræftet det krævede niveau og kundens detaljerede regler for indsendelse og opbevaring. Niveau 4 fastlægges af kunden og er ikke blot en større dokumentpakke end niveau 3. Niveau 5 ændrer rammerne for gennemgangen; det er ikke en femte milepæl i godkendelsen.
Vælg ikke niveau ud fra et gæt på, hvad en lignende kunde krævede sidst. En klar aftale tidligt i forløbet forebygger både unødvendig forberedelse og at materialet bliver sendt retur på grund af manglende dokumentation.
Sådan gør I PPAP-materialet klar til gennemgang
1. Fastlæg omfanget, og udpeg de dokumentationsansvarlige
Inddrag kvalitetsafdelingen, produktionsteknik, produktionsplanlægning og de relevante medarbejdere fra konstruktion eller indkøb i forberedelserne. Fordel ansvaret for hvert krævet element, dets revision og frist samt de spørgsmål, der stadig skal afklares med kunden.
Sørg for, at emne og proces er entydigt identificeret i hele dokumentationspakken. Hvis tegningsrevision, materialespecifikation eller produktionssted ikke stemmer overens på tværs af dokumenterne, kan kunden være ude af stand til at afgøre, hvad der skal godkendes.
Skeln mellem et uafklaret krav og en opgave, der blot ikke er færdig endnu. Hvis kunden skal bekræfte en prøvningsmetode, skal det afklares, før prøvningen bookes – ikke som det sidste punkt på tjeklisten før indsendelse.
2. Aftal produktionskørslen, og forbered målingerne
Produktionskørslen skal dokumentere den proces, der er tiltænkt serieproduktionen. Kontrollér ud fra de gældende krav, hvilke værktøjer, hvilket udstyr, hvilke materialer, medarbejdere og driftsbetingelser samt hvilken mængde og produktionsrate der kræves. En omhyggeligt fremstillet prototype, som har fulgt en anden produktionsrute, kan ikke erstatte den aftalte produktionsdokumentation.
Forbered kontrol og prøvning inden produktionskørslen. Kontrollér, at målesystemet er klar, at det nødvendige laboratoriearbejde er planlagt, at prøverne kan identificeres, og at der er sporbarhed mellem emner, resultater og de anvendte produktionsbetingelser. Medregn gennemløbstider for ekstern prøvning, hvor det er relevant.
Målet er i praksis at undgå, at I efter en vellykket produktionskørsel opdager, at prøverne ikke kan bruges til den krævede undersøgelse.
3. Planlæg det arbejde, der skal levere dokumentationen
Indarbejd produktionskørslens omstillings- og bearbejdningstid i produktionsplanen. Medtag det kontrol- og prøvningsarbejde, der lægger beslag på jeres egne ressourcer, og tag højde for, hvornår eksterne resultater foreligger. Afklar, hvilke aktiviteter der kræver færdige emner, og hvilke forberedelser der kan gennemføres tidligere.
Planlæg ikke, som om fristen for at indsende PPAP-dokumentationen blot var tidspunktet, hvor bearbejdningen skal være færdig. Målinger, gennemgang af undersøgelser, fremskaffelse af manglende dokumenter og intern kontrol tager også tid. Kundens gennemgang er en særskilt del af tidsplanen – ikke maskinkapacitet, som fabrikken kan skaffe ved at arbejde hurtigere.
Hvis der bliver behov for opfølgende arbejde, skal I først afklare, hvilke tiltag der er godkendt. Planlæg derefter den ekstra produktion, kontrol eller prøvning, og vurder konsekvenserne for resten af ordrebeholdningen.
4. Kontrollér dokumentationspakken, før leverandørerklæringen indsendes
Gennemgå resultaterne i forhold til de aftalte krav, og afklar uoverensstemmelser mellem konstruktionsgrundlag, procesdokumenter, prøver og undersøgelser. Registrér eventuelle afvigelser efter den proces, kunden kræver, frem for at skjule dem bag en udfyldt tjekliste.
PSW sammenfatter det indsendte materiale og indeholder leverandørens erklæring. At udfylde eller underskrive den betyder ikke i sig selv, at kunden har godkendt emnet. Indsend den krævede dokumentationspakke ad den aftalte vej, og sørg for, at afgørelsen kan spores til det relevante emne, den relevante revision og proces.
5. Følg op på kundens afgørelse
Kunden kan godkende det indsendte materiale, tillade en begrænset midlertidig eller betinget ordning eller afvise materialet, indtil yderligere arbejde er udført. Læg kundens afgørelse til grund præcis som den er formuleret, og overhold de angivne betingelser.
En midlertidig godkendelse er ikke en ubegrænset frigivelse. Afklar, hvad den tillader, eventuelle mængde- eller tidsgrænser, hvilke handlinger der mangler, og hvem der skal godkende afslutningen. Hvis det indsendte materiale afvises, skal I aftale de nødvendige rettelser og arbejdet med genindsendelse, før emnet betragtes som klar til normal levering.
Sørg for, at tilladelsen til at afsende varer fremgår udtrykkeligt af jeres frigivelsesproces. En afsluttet produktionskørsel, en indsendt PSW eller en planlagt afsendelsesdato kan ikke erstatte den krævede tilladelse fra kunden.
En PPAP-frist kræver kontrolkapacitet – ikke kun ledig maskintid
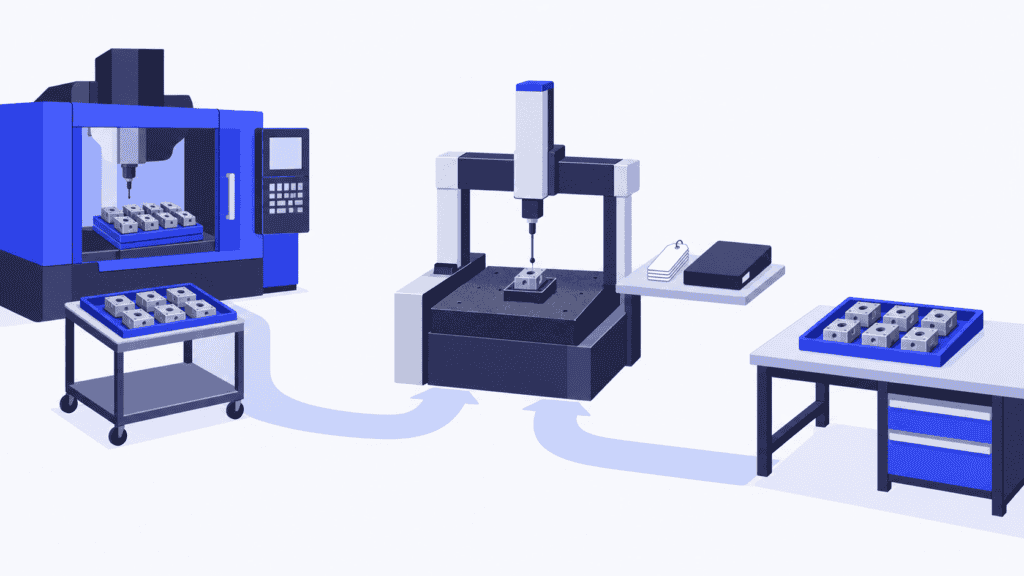
Forestil dig en bearbejdet komponent, hvor produktionskørslen til godkendelse skal følge den planlagte produktionsrute. Bearbejdningscentret har et passende hul i planen, så teamet lover en indsendelsesdato ud fra, hvornår emnerne er færdige.
Men emnerne skal også gennem en dimensionskontrol på en måleressource, der allerede er belagt med kundeordrer. Kvalitetsingeniøren skal bruge måledataene for at kunne færdiggøre de krævede undersøgelser. Bearbejdningen bliver færdig til tiden, mens dokumentationen venter i en anden kø.
At give kontrollen forrang kan redde indsendelsesfristen, men det kan forsinke de ordrer, som kapaciteten var afsat til. Hvis produktionskørslen skal gentages, bliver der igen konkurrence om de samme ressourcer.
Løsningen er at planlægge det arbejde, der skal levere dokumentationen, sammen med den almindelige produktion i én samlet kapacitetsplan. Så kan I få øje på begrænsningen, mens der stadig er tid til at ændre en prioritet, skaffe ekstra kapacitet eller drøfte en realistisk dato med kunden.
Brug SkyPlanner til at få PPAP-forberedelsen med i produktionsplanen
SkyPlanner APS er software til avanceret produktionsplanlægning og finplanlægning i fremstillingsvirksomheder. Systemets kunstige intelligens til planlægning, Arcturus, placerer de modellerede produktionsoperationer på egnede arbejdsstationer ud fra kapacitet, skiftehold, operationernes varighed og indbyrdes afhængigheder. Planlægning med hensyn til materialer inddrager også de vedligeholdte oplysninger om materialetilgængelighed i beregningen.
Som led i PPAP-forberedelsen skal I definere den aftalte produktionsrute og modellere det kontrolarbejde, der bruger interne ressourcer med begrænset kapacitet. Ligesom for en maskine skal I angive realistisk tilgængelighed og tidsforbrug for en målestation eller et kontrolarbejdscenter. På den måde får arbejdet med godkendelsen plads i samme plan som de ordrer, der konkurrerer om kapaciteten.
Gantt-visningen viser, hvornår arbejdet er planlagt, og hvordan det fordeler sig på ressourcerne. Når en godkendt gentagelse af produktionskørslen eller en ekstra kontrol ændrer belastningen, opdaterer I opgaverne og lader Arcturus genberegne planen. I fastlægger prioriteterne; SkyPlanner står for planberegningen. I stedet for manuelt at afstemme en særskilt PPAP-tidsplan med køen ved hver maskine kan I fokusere på beslutningen og dens konsekvenser for leveringerne.
Produktionsnoter og vedhæftede filer kan også knyttes til ordrer, ordrelinjer og procestrin, så medarbejderne kan finde de relevante instruktioner. Produktionsplanen understøtter udførelsen af arbejdet; accept af dokumentationen og kundens frigivelse er fortsat beslutninger i jeres aftalte kvalitetsproces.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API. I kan koble eksisterende produktionsdata til planlægning med begrænset kapacitet frem for at udskifte de systemer, der allerede håndterer jeres ordrer og kvalitetsdokumentation.
Bed din egen AI-assistent om hjælp til planlægningen
Du kan bruge din egen AI-assistent, for eksempel Claude, ChatGPT eller Microsoft Copilot, ved at forbinde den til SkyPlanner via MCP. MCP er den forbindelse, der giver assistenten mulighed for at bruge SkyPlanners produktviden og tilladte funktioner sammen med virksomhedens produktionsdata.
Bed den for eksempel om at hjælpe med at gennemgå det arbejde, der er planlagt i forbindelse med en produktionskørsel som grundlag for godkendelse, og belastningen på kontrolressourcen. Med godkendt skriveadgang kan den hjælpe med at opdatere de relevante planlægningsdata og bruge SkyPlanners planlægningsfunktioner. Du forklarer planlægningsbehovet i stedet for selv at skulle finde rundt i alle indstillingerne; det er stadig Arcturus, der beregner planen.
Beslutningen om kundegodkendelse ligger fortsat hos de personer, der har bemyndigelse til den. Fordelen er, at det bliver lettere at udarbejde og tilpasse den plan, der sikrer, at arbejdet med at tilvejebringe dokumentationen bliver udført.
Hvad et fælles kapacitetsoverblik ændrede hos Mamec
Mamec er en finsk producent inden for blandeteknologi og højteknologisk kontraktproduktion. Tidligere prioriterede virksomheden arbejdet ud fra papirordrer og leveringsdatoer. Tusindvis af indbyrdes afhængige opgaver gjorde det vanskeligt at bevare overblikket over produktionen.
Efter at have integreret SkyPlanner med sit Oscar ERP fik virksomheden et fælles overblik over opgaver og produktionsbelastning. Mamec fortæller, at planlægningsarbejdet er blevet lettere, og at ændringer i produktionsrækkefølgen er nemmere at håndtere. Det gør det lettere at forklare, hvad der kan loves til kunderne.
Erfaringen viser den planlægningsfordel, der er relevant her: Når forberedelse eller opfølgning ændrer arbejdet i produktionen, skal teamet kunne gennemskue konsekvenserne for kapaciteten og de afgivne løfter. Det er det fælles overblik – ikke endnu en isoleret liste over frister – der gør planen nyttig.
Inddrag en produktionskørsel som grundlag for godkendelse i jeres næste drøftelse af planlægningen
Vil I se, hvordan SkyPlanner kan hjælpe? Book en demo, og tag udgangspunkt i ét konkret produktionsforløb frem mod emnegodkendelse: de tiltænkte maskiner, kontrolkapaciteten, materialebehovet og de ordrer, der konkurrerer om ressourcerne. Brug forløbet til at undersøge, hvornår arbejdet kan være færdigt, og hvad en ændring vil betyde for andre leveringer.
Hvis du hellere vil udforske mulighederne først, kan du prøve SkyPlanner med demodata eller bruge den AI-understøttede Getting Started i SkyPlanner Assistant. Udgangspunktet er enkelt: Gør produktions- og kontrolarbejdet bag godkendelsesdatoen synligt i én samlet plan.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


