








У цій статті
- Що таке технологічний маршрут?
- Приклад технологічного маршруту: партія валів
- Перш ніж визначати дату поставки, підготуйте маршрут для планування
- Врахуйте роботу, яка займає потужності або визначає готовність до наступного етапу
- Зазначайте всі затверджені варіанти, а не лише звичний верстат
- Чітко вказуйте основу розрахунку кожного значення часу
- Перевіряйте залежності та підтримуйте маршрут актуальним
- Перетворіть маршрут на актуальний графік зі SkyPlanner
- Що змінилося для Mamec
- Зберігайте знання про технологічні процеси. Не перебудовуйте черги вручну.
Для деталі є затверджений технологічний маршрут, а для виробничого замовлення — термін виконання. Проте фахівцю з планування ще потрібно визначити, на якому верстаті виконуватимуть кожну операцію, що має завершитися раніше і чи вдасться вчасно відвантажити замовлення.
Технологічний маршрут відповідає на запитання про процес виготовлення, а виробничий графік — про строки. Чітке розмежування цих завдань робить обидва інструменти кориснішими: ви визначаєте, як можна виготовити виріб, а SkyPlanner розподіляє цю роботу між доступними потужностями з урахуванням інших замовлень.
Так маршрут, що зберігається в ERP, стає планом, за яким може працювати цех. Маршрут дає надійні вихідні дані для календарного планування, а SkyPlanner враховує завдання, що конкурують за потужності, залежності й пріоритети. Вам не доводиться щоразу вручну перебудовувати чергу для кожного верстата.
Що таке технологічний маршрут?
Технологічний маршрут визначає операції, потрібні для виготовлення виробу, їхню обов’язкову послідовність, виробничі ресурси, на яких їх можна виконати, а також час налагодження та обробки. Він описує проходження виробу через виробництво — від вихідного матеріалу до готової продукції. У цьому контексті термін «виробничий маршрут» означає те саме.
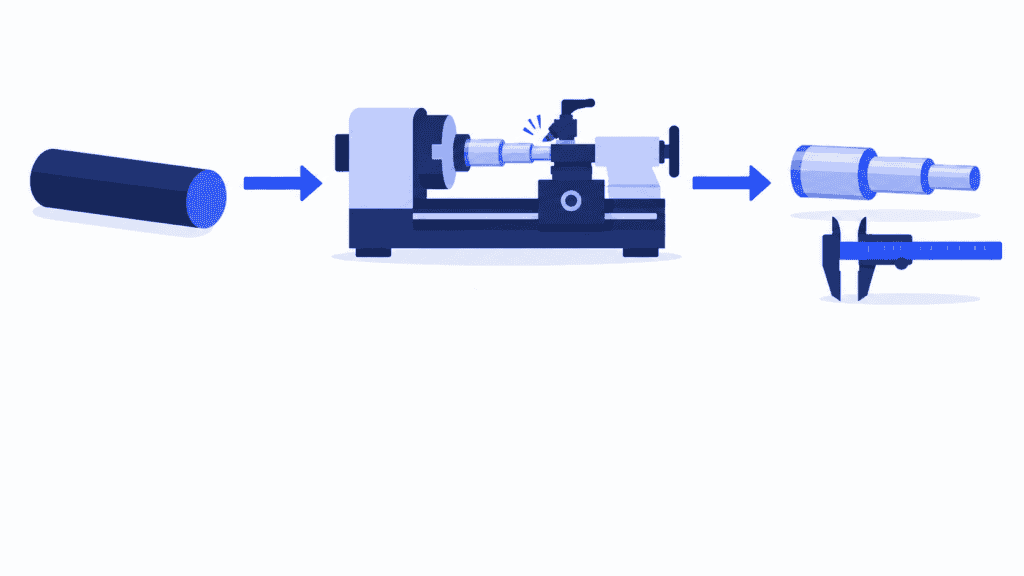
Для вала, який виготовляють механічною обробкою, маршрут може охоплювати розпилювання, точіння, шліфування та контроль. Для кожної операції потрібна не лише назва: слід зазначити, які верстати допущені до її виконання, як тривалість залежить від кількості деталей і що має бути готове до початку.
Маршрут також допомагає оцінювати потребу у виробничих потужностях і розраховувати собівартість виготовлення. Але він не резервує місце в черзі верстата. Допущений токарний верстат може бути зайнятий, потрібний оператор — не працювати в цю зміну, а матеріал — ще не надійти. Ці обставини потрібно враховувати під час календарного планування.
Разом використовують три документи:
- Специфікація матеріалів (BOM) визначає потрібні матеріали та компоненти. Для вала вона, зокрема, містить пруток із заданими характеристиками.
- Технологічний маршрут описує роботу, яка перетворює ці матеріали та компоненти на готовий виріб.
- Виробниче замовлення задає кількість виробів, яку потрібно виготовити в межах конкретного завдання. Потім його операції включають у графік відповідно до належного маршруту та поточних умов виробництва.
Маршрутна карта або супровідний лист на виготовлення надає маршрут працівникам, які виконують конкретне завдання, часто разом з інструкціями та записами про виконання. Такий документ не замінює календарного планування всіх завдань, що використовують спільні виробничі ресурси. Дізнайтеся, як виробничі замовлення пов’язують замовлення з роботою в цеху.
Приклад технологічного маршруту: партія валів
Уявімо замовлення на 20 валів, які виготовляють механічною обробкою. Затверджений маршрут містить чотири операції: уся партія має пройти кожну з них, перш ніж перейти до наступної. Матеріал уже готовий. Наведені для прикладу значення часу передбачають одне налагодження на кожну операцію та послідовну обробку окремих деталей — без перекриття операцій і без урахування часу переміщення чи очікування в черзі.
| Технологічна операція | Умова початку | Допустимий робочий центр | Налагодження на партію | Час обробки одного вала | Час роботи для 20 валів |
|---|---|---|---|---|---|
| Розпилювання заготовок | Матеріал готовий | Пиляльний верстат 1 | 15 хв | 2 хв | 55 хв |
| Точіння валів | Розпилювання завершено | Токарний верстат 1 або токарний верстат 2 | 25 хв | 6 хв | 145 хв |
| Шліфування валів | Точіння завершено | Шліфувальний верстат 1 | 20 хв | 3 хв | 80 хв |
| Контроль | Шліфування завершено | Контрольний стіл 1 | 10 хв | 1 хв | 30 хв |
У цьому прикладі для обох токарних верстатів затверджено однаковий час налагодження та обробки. На практиці альтернативний верстат може потребувати іншого оснащення, підготовки або часу обробки.
Токарна обробка потребує 25 хвилин на налагодження + 20 валів × 6 хвилин = 145 хвилин. Загалом за технологічним маршрутом налагодження та обробка партії займають 310 хвилин. Саме цей обсяг робіт потрібно включити до виробничого графіка — це не обіцянка завершити замовлення через 310 хвилин після запуску у виробництво. Шаблон плану виробництва показує наступний крок: розподілити технологічні операції між верстатами й операторами з урахуванням доступного часу.
Тепер уявімо, що токарний верстат 1 повністю завантажений, а на токарному верстаті 2 є вільний час. Оскільки маршрут допускає використання обох, під час планування є ще один варіант розміщення токарної операції. Після неї все одно потрібно знайти час на шліфувальному верстаті. Раніше завершення точіння валів корисне лише тоді, коли це допомагає виконувати замовлення загалом.
Саме тут технологічний маршрут поєднується з календарним плануванням виробництва. Маршрут описує допустимий шлях виготовлення, а календарне планування знаходить для нього доступний час з урахуванням інших замовлень, що конкурують за ті самі потужності.
Перш ніж визначати дату поставки, підготуйте маршрут для планування
Почніть із виробу, фактичний процес виготовлення якого можна перевірити разом із працівниками, що його виготовляють. Мета — не створити якомога докладніший запис маршруту, а описати роботу достатньо чітко, щоб планувати її без потреби заповнювати прогалини з пам’яті.
Врахуйте роботу, яка займає потужності або визначає готовність до наступного етапу
Перелічіть операції, справді потрібні для виготовлення виробу, зокрема обов’язковий контроль та обробку в підрядників. Виділяйте роботу в окрему операцію, якщо вона використовує окремий виробничий ресурс, має суттєву тривалість або визначає готовність до наступного етапу.
Якщо в плані пропущено контроль якості, складається враження, що замовлення може перейти до наступного етапу ще до отримання дозволу від служби якості. Якщо пропущено етап обробки в субпідрядника, план не враховує час, який виріб проводить за межами вашого підприємства. В обох випадках може здаватися, що дотриматися строку поставки легше, ніж насправді.
Зберігайте докладні робочі інструкції разом із відповідною операцією, але не перевантажуйте ними сам маршрут. Маршрут показує послідовність і вимоги до виробничих ресурсів, а інструкція пояснює, як правильно виконати роботу.
Зазначайте всі затверджені варіанти, а не лише звичний верстат
З’ясуйте, які робочі центри справді можуть забезпечити виконання вимог до виробу. Додайте затверджені альтернативи, щоб під час календарного планування можна було вибрати інший варіант, коли звичний верстат зайнятий. Не позначайте всі верстати дільниці як допустимі лише тому, що вони виконують схожий процес.
Альтернативний верстат має відповідати вимогам до розмірів деталі, допусків, оснащення та оператора. Повільніший, але допущений до роботи верстат іноді дає змогу завершити замовлення раніше, бо стає доступним раніше. Вільний, але непридатний верстат не допоможе взагалі.
Також розрізняйте вибір верстата й вибір технологічного процесу. Два допустимі токарні верстати зазвичай означають одну операцію точіння, яку призначають на один із них, а не дві токарні операції. Інший спосіб виготовлення може потребувати окремого затвердженого маршруту, а не просто ще одного виробничого ресурсу для тієї самої операції.
Чітко вказуйте основу розрахунку кожного значення часу
Розмежуйте час підготовки на партію та час обробки однієї деталі. Зазначте одиниці вимірювання, кількість, на яку розраховано час, і всі етапи з фіксованою тривалістю. У прикладі з валами налагодження виконують один раз, а час обробки зростає зі збільшенням кількості валів.
Для інших процесів потрібні інші моделі розрахунку. Піч може обробляти партію протягом фіксованого часу, а роботу лінії можна описувати через продуктивність. Охолодження або затвердіння можуть затримувати початок наступної операції, не потребуючи присутності оператора протягом усього очікування.
Не включайте очікування в черзі до часу обробки на верстаті. Інакше затримка через перевантажену чергу минулого тижня перетвориться на завищений обсяг роботи в графіку наступного. Час підготовки теж має бути видно окремо: скорочення часу налагодження — це інша можливість удосконалення, ніж прискорення циклу різання.
Перевіряйте залежності та підтримуйте маршрут актуальним
Зазначайте, що має бути завершено до початку кожної операції. Зберігайте реальні технічні обмеження й вимоги до якості, але перевіряйте звички, які помилково сприймають як залежності. Виготовлення двох незалежних складальних одиниць не обов’язково має бути послідовним лише тому, що зазвичай обидві робить одна людина: спільний оператор — це обмеження виробничої потужності.
Якщо частину партії можна передавати далі, визначте затверджену умову такого передавання. Не припускайте, що завершення першої деталі означає готовність наступного етапу до роботи з усією партією.
Насамкінець переконайтеся, що маршрут, креслення та BOM стосуються тієї самої редакції виробу. Призначте відповідального за перегляд маршруту в разі змін конструкції, обладнання або способу виготовлення. Узгодьте, як нова редакція впливає на вже запущену роботу. Не варто вважати, що зміна типового маршруту виробу автоматично й правильно змінить усі наявні замовлення.
Разом з оператором і фахівцем із планування перевірте отриманий маршрут на прикладі нещодавнього замовлення. Так легше виявити пропущені етапи, застарілі значення часу та непридатні альтернативи, ніж лише з екрана планування.
Перетворіть маршрут на актуальний графік зі SkyPlanner
У SkyPlanner технологічні операції виробу пов’язують спосіб виготовлення з календарним плануванням. Ви задаєте послідовність операцій, визначаєте допустимі робочі центри та вводите відповідні значення тривалості, часу налагодження й заключного часу. Для розрахунку можна використовувати час на одну деталь, кількість деталей за одиницю часу або фіксовану тривалість.
У прикладі з валами це розпилювання, точіння, шліфування та контроль. Для точіння доступні обидва затверджені токарні верстати. Кількість виробів у замовленні дає змогу на основі часової моделі технологічного маршруту визначити обсяг робіт, які потрібно включити до графіка.
Arcturus — механізм календарного планування SkyPlanner на основі ШІ — розміщує технологічні операції у графіку з урахуванням заданих потужностей, залежностей і пріоритетів. На діаграмі Gantt видно, де й коли заплановано виконання робіт. Ви можете побачити, чи вписується замовлення у графік, який виробничий ресурс затримує його виконання та як зміна впливає на подальші операції.
Це важливе розмежування: ви затверджуєте спосіб виготовлення та визначаєте, які виробничі ресурси можна використовувати, а Arcturus розраховує графік у цих межах. Він не вигадує незатверджений технологічний процес, щоб укластися в строк.
Розрахунок спирається на ваші пріоритети. Якщо замовлення на вали стає терміновим, змініть його пріоритет і перегляньте перерахований графік замість того, щоб окремо переставляти його операції в кількох чергах. Правила та блокування дають змогу зберегти планові рішення, які мають залишатися незмінними. Якщо автоматичне перепланування ввімкнено, відповідні зміни у виробництві можуть запускати перерахунок графіка, а задані правила й блокування залишатимуться чинними.
Для операцій, що частково виконуються одночасно, у SkyPlanner можна задати мінімальний ступінь завершення попередньої операції, після якого дозволено розпочати наступну. Для цього заключний час має дорівнювати нулю; використовуйте таке налаштування лише там, де реальний технологічний процес допускає одночасне виконання. Не вилучайте етап очікування лише для того, щоб план виглядав коротшим.
Планування також може враховувати наявність матеріалів, якщо цю функцію ввімкнено й надано актуальні дані про матеріали. Тоді сам факт наявності технологічного маршруту не вважатиметься підтвердженням того, що виробниче завдання готове до виконання.
Ця перевага особливо помітна у виробництві з індивідуальними маршрутами, де різні вироби проходять різні технологічні маршрути на спільних верстатах. Знання про технологічний процес залишаються в маршруті, а пріоритети — під вашим контролем. SkyPlanner складає графік для замовлень, які конкурують за виробничі ресурси. Ознайомтеся з можливостями календарного планування SkyPlanner.
Що змінилося для Mamec
Mamec, фінський виробник змішувального обладнання та високотехнологічної продукції за контрактами, мав тисячі взаємозалежних виробничих замовлень. До впровадження SkyPlanner майстри й керівник виробництва визначали пріоритети робіт за строками поставки, зазначеними в паперових замовленнях. Керувати залежностями вручну було надто складно, а компанії бракувало достовірної загальної картини виробничого завантаження.
Mamec обрала SkyPlanner завдяки його здатності адаптуватися до динамічного виробництва та інтегрувала його з Oscar ERP. Тепер SkyPlanner виконує основну роботу з календарного планування з урахуванням обмежених потужностей. Черги робіт, зафіксовані на тиждень, допомагають верстатникам знати, що виконувати далі, та готувати наступні завдання під час тривалої обробки.
Складна розробка продукції Mamec за вимогами замовників може неодноразово змінювати послідовність виготовлення. Завдяки SkyPlanner наслідки таких змін легше оцінити, тож команда може повідомляти клієнтам, які зобов’язання здатна взяти на себе.
За результатами свого впровадження Mamec повідомляє про зменшення навантаження на фахівців із планування, підвищення надійності поставок і скорочення простоїв робочих центрів завдяки оптимізованій послідовності робіт. Досвід компанії показує цінність узгодження технологічних маршрутів між собою, а не розгляду кожного виробничого замовлення як окремого переліку операцій.
Дізнайтеся про досвід Mamec із SkyPlanner.
Зберігайте знання про технологічні процеси. Не перебудовуйте черги вручну.
У вашій ERP уже можуть зберігатися придатні технологічні маршрути. Щоб поліпшити календарне планування, не обов’язково починати із заміни цієї системи. SkyPlanner інтегрується з будь-якою ERP або MES через свій відкритий REST API, поєднуючи наявні дані про замовлення та виробництво з календарним плануванням на основі ШІ.
Почніть з одного типового технологічного маршруту, затверджених для нього альтернативних верстатів і виробничого ресурсу, який найчастіше затримує виконання замовлення. SkyPlanner може показати, як ці технологічні операції вписуються у графік решти робіт. Це дасть вам чіткішу основу для визначення пріоритетів і зобов’язань щодо строків поставки.
Запишіться на демонстрацію SkyPlanner, щоб обговорити цей маршрут і нещодавню проблему з календарним плануванням. Якщо спершу хочете самостійно ознайомитися з процесом планування, спробуйте SkyPlanner із демонстраційними даними.
Jussi Mäntylä
Фахівець із планування виробництва, SkyPlanner


