








Bu makalede
- Üretim rotası nedir?
- Üretim rotası örneği: Bir parti mil
- Teslim tarihi belirlemeden önce rotayı kullanışlı hâle getirin
- Kapasite kullanan veya sonraki aşamaya geçişi belirleyen işleri kaydedin
- Yalnızca alışılmış makineyi değil, onaylı alternatifleri de kaydedin
- Her sürenin hangi esasa göre hesaplandığını belirtin
- Bağımlılıkları kontrol edin ve rotayı güncel tutun
- SkyPlanner ile rotayı güncel bir üretim çizelgesine dönüştürün
- Mamec için neler değişti?
- Proses bilgisini koruyun. İş kuyruklarını tekrar tekrar düzenlemeyi bırakın.
Parçanın onaylı bir rotası, üretim emrinin de bir teslim tarihi var. Yine de planlamacının her operasyonu hangi makinenin yapacağını, önce hangi işlerin bitmesi gerektiğini ve siparişin zamanında sevk edilip edilemeyeceğini belirlemesi gerekiyor.
Üretim rotası, süreçle ilgili soruları yanıtlar. Üretim çizelgesi ise zamanlamayı belirler. Bu iki işlevi ayrı tutmak, her ikisini de daha kullanışlı hâle getirir: Siz ürünün nasıl üretilebileceğini tanımlarsınız; ardından SkyPlanner bu işi, diğer siparişlerinizi de dikkate alarak kullanılabilir kapasiteye yerleştirir.
ERP’de kayıtlı bir rotadan üretim sahasında uygulanabilir bir plana geçiş böyle sağlanır. Rota, çizelgeleme için güvenilir girdiler sunar. SkyPlanner ise aynı kapasiteyi kullanmak isteyen işleri, bağımlılıkları ve öncelikleri ele alır; her makinenin iş sırasını elle yeniden oluşturmanız gerekmez.
Üretim rotası nedir?
Üretim rotası; bir ürünü üretmek için gereken operasyonları, bunların zorunlu sırasını, kullanılabilecek kaynakları ve hazırlık ile işlem sürelerini tanımlar. Başlangıç malzemesinden bitmiş ürüne kadar ürünün üretimde izlediği yolu gösterir. Bu bağlamda imalat rotası da aynı anlama gelir.
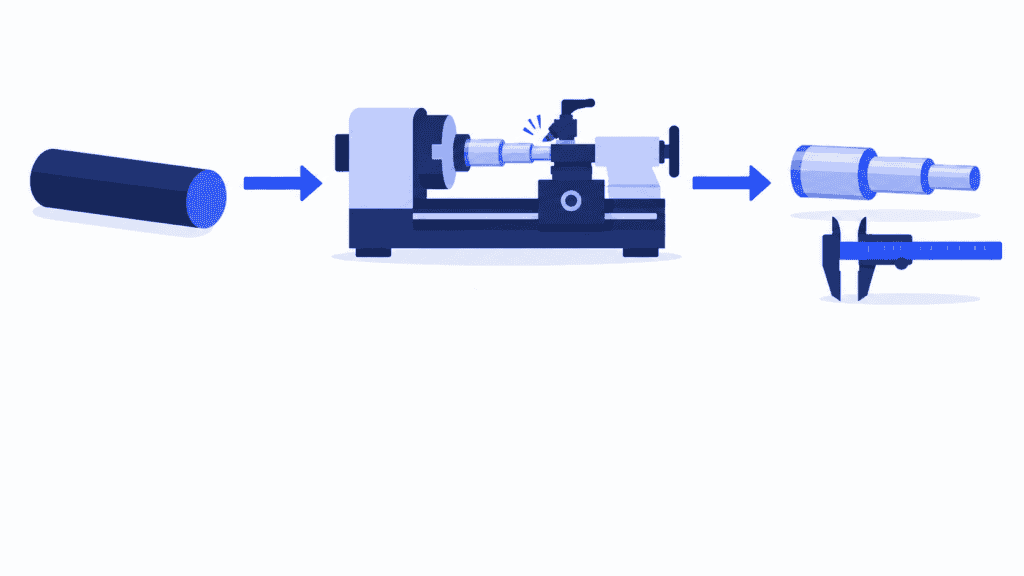
Talaşlı imalatla üretilen bir milin rotası; testereyle kesme, tornalama, taşlama ve kontrolden oluşabilir. Her operasyon için yalnızca bir ad yeterli değildir: Hangi makinelerin onaylı olduğu, sürenin miktara göre nasıl değiştiği ve başlamadan önce nelerin hazır olması gerektiği de belirtilmelidir.
Rota, kapasite tahminlerine ve iş maliyetinin hesaplanmasına da temel oluşturur. Ancak makinenin iş kuyruğunda yer ayırmaz. Onaylı torna tezgâhı dolu olabilir, gerekli operatör o sırada vardiyada olmayabilir ya da malzeme henüz gelmemiş olabilir. Bu koşullar çizelgeleme kararı verilirken ele alınır.
Üç kayıt birlikte kullanılır:
- Ürün ağacı (BOM), gerekli malzemeleri ve bileşenleri belirtir. Mil için bu, belirtilen özelliklerdeki çubuk malzemeyi de kapsar.
- Rota, bu girdileri bitmiş ürüne dönüştüren işleri tanımlar.
- Üretim emri, belirli bir iş için bu üründen ne kadar üretileceğini belirtir. Ardından emrin operasyonları, geçerli rota ve güncel üretim koşullarına göre çizelgelenir.
Rota föyü veya iş takip kartı, belirli bir işi yapan kişilere o işin rotasını sunar; çoğu zaman talimatları ve tamamlanma kayıtlarını da içerir. Ancak aynı kaynakları paylaşan tüm işlerin çizelgelenmesinin yerini tutmaz. Üretim emirlerinin siparişi üretim sahasındaki işle nasıl ilişkilendirdiğini inceleyin.
Üretim rotası örneği: Bir parti mil
Talaşlı imalatla üretilecek 20 mil için bir sipariş düşünün. Onaylı rotada dört operasyon var ve her operasyonda partinin tamamı işlenmeden bir sonrakine geçilmiyor. Malzeme hazır. Örnekteki süreler, her operasyon için tek bir hazırlık yapıldığını ve parçaların tek tek, sırayla işlendiğini varsayıyor. Operasyonlar arasında örtüşme, taşıma süresi veya kuyrukta bekleme payı hesaba katılmıyor.
| Operasyon | Başlama koşulu | Uygun iş merkezi | Parti başına hazırlık süresi | Mil başına işlem süresi | 20 mil için iş yükü |
|---|---|---|---|---|---|
| Ham parçaları testereyle kesme | Malzemenin hazır olması | Testere 1 | 15 dk | 2 dk | 55 dk |
| Milleri tornalama | Kesmenin tamamlanması | Torna 1 veya Torna 2 | 25 dk | 6 dk | 145 dk |
| Milleri taşlama | Tornalamanın tamamlanması | Taşlama Tezgâhı 1 | 20 dk | 3 dk | 80 dk |
| Kontrol | Taşlamanın tamamlanması | Kontrol Tezgâhı 1 | 10 dk | 1 dk | 30 dk |
Bu örnekte her iki torna tezgâhının onaylı hazırlık ve işlem süreleri aynıdır. Gerçek bir alternatifte farklı takımlar, hazırlık veya işlem süresi gerekebilir.
Tornalama için gereken süre 25 dakika hazırlık + 20 mil × 6 dakika = 145 dakika olarak hesaplanır. Parti, rota boyunca toplam 310 dakikalık hazırlık ve işlem süresi gerektirir. Bu, üretim planına yerleştirilmesi gereken iş yüküdür; siparişin üretime serbest bırakıldıktan 310 dakika sonra tamamlanacağı anlamına gelmez. Üretim planı şablonu bir sonraki adımı gösterir: operasyonları, makinelerin ve operatörlerin müsait olduğu zaman dilimlerine atamak.
Şimdi Torna 1’in tamamen dolu olduğunu, Torna 2’de ise boşluk bulunduğunu düşünün. Rota her ikisini de uygun olarak tanımladığı için tornalama operasyonunu çizelgeye yerleştirmek üzere bir seçenek daha vardır. Yine de sonrasında taşlama tezgâhında yer bulunması gerekir. Milleri daha erken tornalamak, ancak siparişin bütününün ilerlemesine katkı sağlıyorsa yararlıdır.
Rota ile üretim çizelgeleme tam bu noktada buluşur. Rota, izin verilen üretim yolunu tanımlar; çizelgeleme ise diğer siparişlerin de kapasite talebini dikkate alarak bu yol boyunca kullanılabilir zaman aralıklarını bulur.
Teslim tarihi belirlemeden önce rotayı kullanışlı hâle getirin
Gerçekte nasıl üretildiğini, üretimi yapan kişilerle birlikte doğrulayabileceğiniz bir ürünle başlayın. Amaç olabildiğince uzun bir rota kaydı oluşturmak değildir. Amaç, eksikleri hafızadan tamamlamaya gerek kalmadan çizelgelenebilecek kadar açık bir rota hazırlamaktır.
Kapasite kullanan veya sonraki aşamaya geçişi belirleyen işleri kaydedin
Gerekli kontroller ve dışarıda yaptırılan işlemler dâhil, ürünün gerçekten ihtiyaç duyduğu operasyonları listeleyin. Ayrı bir kaynak kullanan, kayda değer bir süre alan veya sonraki aşamaya geçiş için bir koşul oluşturan faaliyeti ayrı bir operasyon olarak tanımlayın.
Kontrol operasyonu atlandığında, plan siparişin kalite onayı alınmadan ilerleyebileceği izlenimini verir. Fason işlem aşaması atlandığında ise fabrikanızın dışında geçen süre planda görünmez. Her iki eksiklik de teslim tarihine uymayı gerçekte olduğundan daha kolay gösterebilir.
Ayrıntılı işlem talimatlarını ilgili operasyonla birlikte tutun; rotayı bu ayrıntıların içinde kaybetmeyin. Rota, operasyon sırasını ve kaynak ihtiyaçlarını gösterir. Talimat ise işin nasıl doğru yapılacağını açıklar.
Yalnızca alışılmış makineyi değil, onaylı alternatifleri de kaydedin
Hangi iş merkezlerinin ürünün gereksinimlerini gerçekten karşılayabildiğini belirleyin. Alışılmış makine doluyken çizelgelemede kullanılabilecek seçenekler olması için onaylı alternatifleri de ekleyin. Sırf benzer bir işlem yapıyor diye bölümdeki her makineyi uygun olarak işaretlemeyin.
Alternatif makine; parçanın boyutlarına, toleranslarına, takım ve operatör gereksinimlerine uygun olmalıdır. Daha yavaş çalışan onaylı bir makine, daha erken boşaldığı için bazen siparişin daha erken tamamlanmasını sağlayabilir. Boş ama uygun olmayan bir makine ise hiçbir fayda sağlamaz.
Makine seçimi ile süreç seçimini de birbirinden ayırın. İki uygun torna tezgâhı, genellikle iki ayrı tornalama operasyonu değil, bu tezgâhlardan birine atanacak tek bir tornalama operasyonu anlamına gelir. Farklı bir üretim yöntemi, aynı adıma başka bir kaynak eklemek yerine farklı bir onaylı rota gerektirebilir.
Her sürenin hangi esasa göre hesaplandığını belirtin
Parti başına hazırlık süresini parça başına işlem süresinden ayırın. Kullanılan birimleri, sürelerin hangi miktara göre hesaplandığını ve süresi sabit olan aşamaları belirtin. Mil örneğinde hazırlık bir kez yapılır; işleme süresi ise mil sayısıyla birlikte artar.
Diğer süreçler farklı modeller gerektirir. Bir fırın, bir partiyi sabit bir süre boyunca işleyebilir; bir hat ise üretim hızıyla tanımlanabilir. Soğuma veya kürlenme, bekleme boyunca operatör gerektirmeden bir sonraki operasyonu geciktirebilir.
Kuyrukta bekleme süresini makinenin işlem süresine katmayın. Aksi hâlde geçen haftaki yoğun iş sırasından kaynaklanan gecikme, gelecek haftanın çizelgesinde şişirilmiş bir iş yüküne dönüşür. Hazırlık süresini de ayrı ve görünür tutun: Hazırlık süresini azaltmak, kesme çevrimini hızlandırmaktan farklı bir iyileştirme fırsatıdır.
Bağımlılıkları kontrol edin ve rotayı güncel tutun
Her operasyon başlamadan önce nelerin tamamlanması gerektiğini kaydedin. Gerçek teknik kısıtları ve kalite koşullarını koruyun, ancak bağımlılık sanılan alışkanlıkları sorgulayın. Genellikle aynı kişi yapıyor diye iki bağımsız alt montajın ardışık operasyonlar olması gerekmez; ortak operatör kullanmaları bir kapasite kısıtıdır.
Partinin bir bölümü sonraki aşamaya geçebiliyorsa onaylı aktarım koşulunu tanımlayın. İlk parçanın bitmesinin, sonraki aşamayı partinin tamamı için başlatılabilir hâle getirdiğini varsaymayın.
Son olarak rota, teknik resim ve BOM’un aynı ürün revizyonuna ait olduğunu doğrulayın. Tasarım, ekipman veya üretim yöntemi değiştiğinde rotayı gözden geçirmek üzere bir sorumlu belirleyin. Ürünün varsayılan rotasını değiştirmenin mevcut tüm siparişleri doğru biçimde güncelleyeceğini varsaymak yerine, revizyonun üretime verilmiş işleri nasıl etkileyeceği konusunda anlaşın.
Yakın tarihli bir siparişi, bir operatör ve bir planlamacıyla birlikte oluşturduğunuz rota üzerinden adım adım inceleyin. Eksik aşamaları, güncelliğini yitirmiş süreleri ve kullanılamayan alternatifleri birlikte fark etmek, yalnızca planlama ekranından tespit etmekten daha kolaydır.
SkyPlanner ile rotayı güncel bir üretim çizelgesine dönüştürün
SkyPlanner’da ürünün proses adımları, üretim yöntemi ile çizelgeleme arasındaki bağlantıyı kurar. Adımları sırasıyla tanımlar, her adım için uygun iş merkezlerini atar; işlem, hazırlık ve işlem sonrası geçiş sürelerini girersiniz. Süre hesabı, parça başına süreye, birim zamanda üretilen parça sayısına veya sabit bir süreye dayanabilir.
Mil örneğinde bu adımlar testereyle kesme, tornalama, taşlama ve kontroldür. Tornalama adımında, onaylı iki torna tezgâhı da kullanılabilir. Sipariş miktarı, rotadaki süre modelinden çizelgelenecek iş yükünün hesaplanmasını sağlar.
SkyPlanner’ın çizelgeleme için kullandığı yapay zekâ motoru Arcturus, operasyonları tanımlanan kapasiteye, bağımlılıklara ve önceliklere göre çizelgeye yerleştirir. Gantt görünümü, işin nerede ve ne zaman yapılmasının planlandığını gösterir. Siparişin çizelgeye sığıp sığmadığını, hangi kaynağın gecikmeye yol açtığını ve bir değişikliğin sonraki operasyonları nasıl etkilediğini görebilirsiniz.
Bu ayrım önemlidir: Üretim yöntemini ve hangi kaynakların kullanılabileceğini siz onaylarsınız; Arcturus ise çizelgeyi bu sınırlar içinde hesaplar. Teslim tarihini tutturmak için onaylanmamış bir proses uydurmaz.
Hesaplamayı sizin öncelikleriniz yönlendirir. Mil siparişi acil hâle gelirse operasyonlarını farklı iş kuyruklarında tek tek taşımak yerine siparişin önceliğini değiştirip yeniden hesaplanan çizelgeyi inceleyebilirsiniz. Kurallar ve kilitler, korunması gereken çizelgeleme kararlarını sabit tutmanızı sağlar. Otomatik yeniden çizelgeleme etkinleştirildiğinde, ilgili üretim değişiklikleri yeniden planlamayı tetikleyebilir; bu sırada kurallar ve kilitler geçerliliğini korur.
SkyPlanner, operasyonların örtüşerek yürütülmesi için bir asgari tamamlanma oranı sunar. Bu oran, bir sonraki adımın başlayabilmesi için önceki adımın ne kadar ilerlemesi gerektiğini belirler. Bu ayarda işlem sonrası geçiş süresinin sıfır olması gerekir; yalnızca gerçek proses örtüşmeye izin veriyorsa kullanın. Sırf planı daha kısa göstermek için bir bekleme aşaması kaldırılmamalıdır.
Malzeme durumunu dikkate alan çizelgeleme özelliği etkinleştirildiğinde ve güncel malzeme verileri sağlandığında, malzeme kullanılabilirliği de çizelgelemede hesaba katılabilir. Böylece, bir işin üretime hazır olduğuna karar vermek için yalnızca rotasının tanımlanmış olması yeterli sayılmaz.
Bu fayda, farklı ürünlerin ortak makinelerde farklı rotalar izlediği atölye tipi üretimde özellikle belirgindir. Proses bilgisini rotada tutar, öncelikleri kendi kontrolünüzde belirlersiniz. SkyPlanner, aynı kaynakları kullanmak için rekabet eden siparişleri birlikte çizelgeler. SkyPlanner’ın çizelgeleme özelliklerini keşfedin.
Mamec için neler değişti?
Karıştırma teknolojileri üreten ve ileri teknoloji ürünlerinde fason üretim yapan Finlandiyalı Mamec’in, birbirine bağımlı binlerce üretim emri vardı. SkyPlanner’dan önce, amirler ve üretim müdürü işleri kâğıt üzerindeki emirlerde yer alan teslim tarihlerine göre önceliklendiriyordu. Bağımlılıkları elle yönetmek çok zordu ve şirket, toplam üretim yükünü güvenilir biçimde göremiyordu.
Mamec, dinamik üretim koşullarına uyum sağlayabildiği için SkyPlanner’ı seçti ve Oscar ERP ile entegre etti. Artık sonlu kapasite çizelgelemenin temel hesaplamalarını SkyPlanner yapıyor. Birer haftalık dönemler için kilitlenen iş kuyrukları da tezgâh operatörlerinin sıradaki işi bilmesini ve uzun süren işler devam ederken sonraki işlere hazırlanmasını sağlıyor.
Mamec’te müşteri talepleri doğrultusunda yürütülen zorlu ürün geliştirme çalışmaları, üretim sırasının tekrar tekrar değişmesine yol açabiliyor. SkyPlanner ile bu değişikliklerin etkilerini değerlendirmek daha kolay hâle geliyor. Böylece ekip, müşterilere hangi taahhütleri verebileceğini daha net ifade edebiliyor.
Mamec, kendi uygulamasında planlama iş yükünün hafiflediğini, teslimat performansının iyileştiğini ve optimize edilen iş sırası sayesinde iş merkezlerinin daha az boş kaldığını belirtiyor. Bu deneyim, her üretim emrini ayrı bir adım listesi olarak ele almak yerine rotaları birlikte koordine etmenin değerini gösteriyor.
Mamec’in SkyPlanner deneyimini okuyun.
Proses bilgisini koruyun. İş kuyruklarını tekrar tekrar düzenlemeyi bırakın.
ERP sisteminizde hâlihazırda kullanabileceğiniz rotalar bulunabilir. Daha iyi çizelgeleme için ERP’nizi değiştirmeniz gerekmez. SkyPlanner, açık REST API üzerinden her türlü ERP veya MES ile entegre olur ve mevcut sipariş ve üretim verilerini yapay zekâ destekli çizelgelemeyle buluşturur.
Üretiminizi temsil eden bir rota, bu rota için onaylanmış alternatif makineler ve siparişi en sık geciktiren kaynakla başlayın. SkyPlanner, bu proses adımlarının diğer işlerinizle birlikte çizelgeye nasıl yerleştiğini gösterebilir. Böylece öncelikleri ve teslimat taahhütlerini daha net bir temele dayandırabilirsiniz.
Bu rotayı ve yakın zamanda yaşadığınız bir çizelgeleme sorununu görüşmek için SkyPlanner demo sunumu için randevu alın. Önce planlama deneyimini keşfetmek isterseniz SkyPlanner’ı demo verileriyle deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


