








W tym artykule
- Czym jest marszruta technologiczna?
- Przykład marszruty technologicznej: partia wałów
- Zanim ustalisz termin dostawy, przygotuj użyteczną marszrutę
- Uwzględnij pracę, która wykorzystuje moce produkcyjne lub warunkuje gotowość kolejnego etapu
- Zapisz dopuszczone alternatywy, nie tylko zwykle używaną maszynę
- Jasno określ, jak wyznaczasz każdy czas
- Sprawdź zależności i dbaj o aktualność marszruty
- Zmień marszrutę w aktualizowany harmonogram ze SkyPlanner
- Co zmieniło się w Mamec
- Zachowaj wiedzę o procesie. Przestań układać kolejki od nowa.
Część ma zatwierdzoną marszrutę, a zlecenie produkcyjne — termin realizacji. Planista nadal musi jednak ustalić, która maszyna wykona każdą operację, co musi zostać ukończone wcześniej i czy zlecenie będzie gotowe do wysyłki na czas.
Marszruta technologiczna odpowiada na pytania o przebieg procesu. Harmonogram produkcji określa terminy. Rozdzielenie tych ról pozwala lepiej wykorzystać oba narzędzia: określasz, jak można wytworzyć produkt, a SkyPlanner wpisuje tę pracę w dostępne moce produkcyjne, uwzględniając pozostałe zlecenia.
Tak przechodzisz od marszruty zapisanej w ERP do planu, który można zrealizować na hali. Marszruta dostarcza wiarygodnych danych do harmonogramowania, a SkyPlanner uwzględnia operacje konkurujące o te same zasoby, zależności i priorytety. Nie musisz ręcznie układać od nowa każdej kolejki na maszynie.
Czym jest marszruta technologiczna?
Marszruta technologiczna określa operacje potrzebne do wytworzenia produktu, ich wymaganą kolejność, zasoby produkcyjne, które mogą je wykonać, oraz czasy przezbrojenia i wykonania. Opisuje przebieg produkcji od materiału wyjściowego do gotowego wyrobu. W tym kontekście marszruta produkcyjna oznacza to samo.
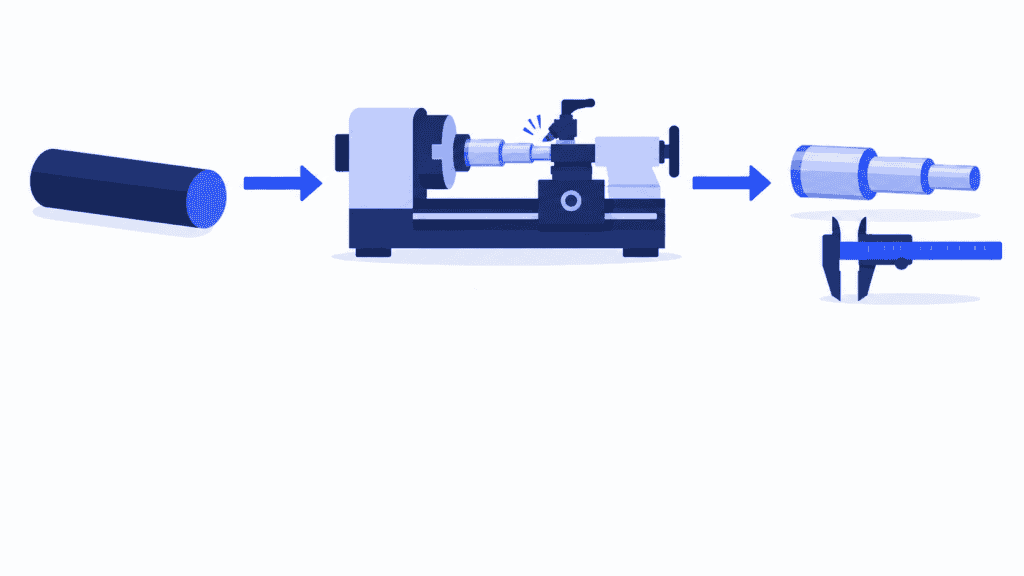
W przypadku wału obrabianego mechanicznie marszruta może obejmować cięcie, toczenie, szlifowanie i kontrolę. Sama nazwa operacji nie wystarczy: trzeba określić dopuszczone maszyny, zależność czasu wykonania od liczby sztuk oraz warunki, które muszą zostać spełnione przed jej rozpoczęciem.
Marszruta pomaga też oszacować zapotrzebowanie na moce produkcyjne i koszty zlecenia. Nie rezerwuje jednak miejsca w kolejce na maszynie. Dopuszczona tokarka może być już zajęta, wymagany operator może nie pracować na danej zmianie, a materiał może jeszcze nie dotrzeć. Te okoliczności trzeba uwzględnić przy harmonogramowaniu.
Trzy rodzaje dokumentacji uzupełniają się wzajemnie:
- Zestawienie materiałowe (BOM) określa potrzebne materiały i komponenty. W przypadku wału obejmuje między innymi pręt o wymaganej specyfikacji.
- Marszruta technologiczna opisuje pracę, która przekształca te materiały i komponenty w gotowy wyrób.
- Zlecenie produkcyjne określa wymaganą liczbę sztuk danego produktu do wykonania w ramach konkretnego zadania. Jego operacje są następnie harmonogramowane na podstawie właściwej marszruty i bieżących warunków produkcji.
Karta marszruty lub karta obiegowa zlecenia przedstawia marszrutę osobom wykonującym dane zlecenie, często wraz z instrukcjami i zapisami postępu prac. Nie zastępuje harmonogramowania wszystkich operacji korzystających z tych samych zasobów produkcyjnych. Zobacz, jak zlecenia produkcyjne łączą zamówienie z pracą na hali.
Przykład marszruty technologicznej: partia wałów
Wyobraź sobie zlecenie na 20 wałów obrabianych mechanicznie. Zatwierdzona marszruta obejmuje cztery operacje, a cała partia kończy każdą z nich przed przejściem do następnej. Materiał jest gotowy. Podane przykładowe czasy zakładają jedno przezbrojenie na operację oraz obróbkę kolejnych sztuk jedna po drugiej. Nie uwzględniają nakładania się operacji, czasu transportu ani oczekiwania w kolejce.
| Operacja | Warunek rozpoczęcia | Dopuszczone stanowisko robocze | Przezbrojenie na partię | Czas wykonania na wał | Obciążenie dla 20 wałów |
|---|---|---|---|---|---|
| Cięcie półfabrykatów | Materiał gotowy | Piła 1 | 15 min | 2 min | 55 min |
| Toczenie wałów | Cięcie zakończone | Tokarka 1 lub Tokarka 2 | 25 min | 6 min | 145 min |
| Szlifowanie wałów | Toczenie zakończone | Szlifierka 1 | 20 min | 3 min | 80 min |
| Kontrola | Szlifowanie zakończone | Stanowisko kontrolne 1 | 10 min | 1 min | 30 min |
W tym przykładzie obie tokarki mają takie same zatwierdzone czasy przezbrojenia i wykonania. W rzeczywistości maszyna alternatywna może wymagać innego oprzyrządowania, przygotowania lub czasu obróbki.
Obciążenie wynikające z operacji toczenia wynosi 25 minut przezbrojenia + 20 wałów × 6 minut = 145 minut. Łączny czas przezbrojeń i obróbki dla całej partii, na wszystkich operacjach marszruty, to 310 minut. Tyle pracy trzeba uwzględnić w planie produkcji — nie oznacza to, że zlecenie zostanie ukończone 310 minut po uruchomieniu. Szablon harmonogramu produkcji pokazuje kolejny krok: przypisanie operacji do dostępnych przedziałów czasu pracy maszyn i operatorów.
Teraz wyobraź sobie, że Tokarka 1 jest w pełni obciążona, a Tokarka 2 ma wolny termin. Ponieważ marszruta dopuszcza obie maszyny, toczenie można umieścić w harmonogramie na drugiej z nich. Następnie nadal trzeba znaleźć wolny termin na szlifierce. Wcześniejsze zakończenie toczenia wałów ma sens tylko wtedy, gdy pomaga w realizacji całego zlecenia.
W tym miejscu marszruta technologiczna łączy się z harmonogramowaniem produkcji. Marszruta opisuje dopuszczony przebieg procesu, a harmonogramowanie znajduje dla niego dostępne terminy, uwzględniając konkurencję z innymi zleceniami.
Zanim ustalisz termin dostawy, przygotuj użyteczną marszrutę
Zacznij od produktu, którego rzeczywisty przebieg produkcji możesz sprawdzić z osobami, które go wytwarzają. Nie chodzi o stworzenie jak najbardziej rozbudowanej marszruty. Ma ona opisywać pracę na tyle jasno, by można było ją harmonogramować bez uzupełniania luk z pamięci.
Uwzględnij pracę, która wykorzystuje moce produkcyjne lub warunkuje gotowość kolejnego etapu
Wypisz operacje rzeczywiście potrzebne do wytworzenia produktu, w tym wymaganą kontrolę i obróbkę zewnętrzną. Wydziel czynność jako osobną operację, jeśli wykorzystuje odrębny zasób produkcyjny, trwa istotnie długo lub warunkuje rozpoczęcie kolejnego etapu.
Pominięcie kontroli jakości sprawia, że plan sugeruje możliwość przejścia do dalszej realizacji zlecenia, zanim dział jakości wyda zgodę. Pominięcie etapu kooperacji produkcyjnej ukrywa czas, który produkt spędza poza własnym zakładem. W obu przypadkach dotrzymanie terminu dostawy może wydawać się łatwiejsze, niż jest w rzeczywistości.
Szczegółowe instrukcje wykonania przypisz do operacji, zamiast przesłaniać nimi marszrutę. Marszruta pokazuje kolejność prac i wymagane zasoby produkcyjne, a instrukcja wyjaśnia, jak prawidłowo wykonać pracę.
Zapisz dopuszczone alternatywy, nie tylko zwykle używaną maszynę
Sprawdź, które stanowiska robocze rzeczywiście mogą spełnić wymagania produktu. Uwzględnij zatwierdzone alternatywy, aby przy harmonogramowaniu można było skorzystać z innych maszyn, gdy zwykle używana jest zajęta. Nie oznaczaj wszystkich maszyn w dziale jako dopuszczonych tylko dlatego, że wykonują podobny proces.
Maszyna alternatywna musi spełniać wymagania dotyczące wymiarów części, tolerancji, oprzyrządowania i obsługi przez operatora. Wolniejsza, ale dopuszczona maszyna może czasem pozwolić na wcześniejsze zakończenie zlecenia, ponieważ jest wcześniej dostępna. Wolna maszyna, która nie nadaje się do danej pracy, w niczym nie pomoże.
Rozróżniaj też wybór maszyny od wyboru procesu. Dwie dopuszczone tokarki zwykle oznaczają jedną operację toczenia przypisaną do jednej z nich, a nie dwie operacje toczenia. Inna metoda wytwarzania może wymagać odrębnej zatwierdzonej marszruty, a nie tylko dodania kolejnego zasobu produkcyjnego do tej samej operacji.
Jasno określ, jak wyznaczasz każdy czas
Oddziel czas przygotowania partii od czasu obróbki jednej sztuki. Podaj jednostki, określ, do jakiej ilości odnosi się dany czas, i wskaż etapy o stałym czasie trwania. W przykładzie z wałami przezbrojenie odbywa się raz, natomiast czas obróbki rośnie wraz z liczbą wałów.
Inne procesy wymagają innych modeli. Piec może obrabiać całą partię przez ustalony czas, a pracę linii można opisać wydajnością. Chłodzenie lub utwardzanie może opóźnić kolejną operację, choć operator nie musi być zaangażowany przez cały czas oczekiwania.
Nie wliczaj oczekiwania w kolejce do czasu obróbki na maszynie. W przeciwnym razie opóźnienie spowodowane przeciążoną kolejką w poprzednim tygodniu zawyży obciążenie w harmonogramie na kolejny tydzień. Wyodrębnij też przygotowanie: skracanie czasu przezbrojenia daje inne możliwości usprawnień niż przyspieszanie cyklu skrawania.
Sprawdź zależności i dbaj o aktualność marszruty
Zapisz, co musi zostać ukończone przed rozpoczęciem każdej operacji. Zachowaj rzeczywiste ograniczenia techniczne i jakościowe, ale zweryfikuj przyzwyczajenia, które uznano za zależności. Wytwarzanie dwóch niezależnych podzespołów nie musi odbywać się kolejno tylko dlatego, że zwykle wykonuje je jedna osoba. Wspólny operator stanowi ograniczenie dostępnych mocy produkcyjnych.
Jeśli część partii może przejść do kolejnego etapu, określ zatwierdzony warunek przekazania. Nie zakładaj, że ukończenie pierwszej sztuki oznacza gotowość następnego etapu do obróbki całej partii.
Na koniec potwierdź, że marszruta, rysunek i BOM dotyczą tej samej rewizji produktu. Wyznacz osobę odpowiedzialną za przegląd marszruty po zmianie konstrukcji, wyposażenia lub metody wytwarzania. Ustal, jak nowa rewizja wpływa na uruchomione zlecenia. Nie zakładaj, że zmiana domyślnej marszruty produktu prawidłowo zmieni każde istniejące zlecenie.
Prześledź z operatorem i planistą niedawno realizowane zlecenie według przygotowanej marszruty. Wspólnie łatwiej zauważycie brakujące etapy, nieaktualne czasy i alternatywy, z których nie da się skorzystać, niż patrząc wyłącznie na ekran planowania.
Zmień marszrutę w aktualizowany harmonogram ze SkyPlanner
W SkyPlanner operacje przypisane do produktu łączą technologię jego wytwarzania z harmonogramowaniem. Określasz ich kolejność, przypisujesz stanowiska robocze dopuszczone do ich wykonania i wprowadzasz odpowiednie czasy trwania, przezbrojenia oraz czasy zakończeniowe. Czas można obliczać na podstawie czasu na sztukę, liczby sztuk na jednostkę czasu lub stałego czasu trwania.
W przykładzie z wałami są to cięcie piłą, toczenie, szlifowanie i kontrola, przy czym operację toczenia można wykonać na jednej z dwóch dopuszczonych tokarek. Ilość określona w zleceniu pozwala przeliczyć czasy zapisane w marszrucie na obciążenie, które trzeba uwzględnić w harmonogramie.
Arcturus, silnik harmonogramowania SkyPlanner oparty na sztucznej inteligencji, planuje operacje z uwzględnieniem skonfigurowanych zdolności produkcyjnych, zależności i priorytetów. Widok Gantt pokazuje, gdzie i kiedy zaplanowano pracę. Możesz sprawdzić, czy zlecenie mieści się w harmonogramie, który zasób produkcyjny opóźnia jego realizację i jak zmiana wpływa na kolejne operacje.
Ten podział odpowiedzialności jest istotny: to Ty zatwierdzasz technologię wytwarzania i zasoby produkcyjne dopuszczone do poszczególnych operacji, a Arcturus oblicza harmonogram w tych granicach. Nie wymyśla niezatwierdzonego procesu tylko po to, by zmieścić zlecenie w terminie.
Podstawą obliczeń są ustalone przez Ciebie priorytety. Jeśli zlecenie na wały stanie się pilne, zmień jego priorytet i sprawdź przeliczony harmonogram, zamiast osobno przesuwać operacje w kilku kolejkach. Reguły i blokady pozwalają zachować decyzje planistyczne, które nie powinny się zmieniać. Po włączeniu automatycznego ponownego harmonogramowania odpowiednie zmiany w produkcji mogą uruchamiać ponowne planowanie, przy zachowaniu tych reguł i blokad.
Aby umożliwić nakładanie się operacji, w SkyPlanner można określić minimalny stopień wykonania poprzedniej operacji, po osiągnięciu którego może rozpocząć się następna. Takie ustawienie wymaga zerowego czasu zakończeniowego; stosuj je tylko wtedy, gdy rzeczywisty proces dopuszcza nakładanie się operacji. Nie należy usuwać etapu oczekiwania tylko po to, by skrócić plan na ekranie.
Harmonogramowanie może też uwzględniać dostępność materiałów, jeśli włączono tę funkcję i dostarczono aktualne dane materiałowe. Dzięki temu sama marszruta nie jest traktowana jako potwierdzenie, że operacja jest gotowa do rozpoczęcia.
Korzyści są szczególnie widoczne w produkcji typu job shop, gdzie różne produkty są wytwarzane według różnych marszrut, ale korzystają ze wspólnych maszyn. Wiedza o procesie pozostaje w marszrucie, a priorytety — pod Twoją kontrolą. SkyPlanner harmonogramuje pracę dla zleceń konkurujących o te same zasoby. Poznaj funkcje harmonogramowania w SkyPlanner.
Co zmieniło się w Mamec
Mamec, fiński producent urządzeń do mieszania i zaawansowanych technologicznie wyrobów wytwarzanych na zlecenie, miał tysiące powiązanych ze sobą zleceń produkcyjnych. Przed wdrożeniem SkyPlanner brygadziści i kierownik produkcji ustalali priorytety na podstawie terminów dostaw zapisanych na papierowych zleceniach. Ręczne zarządzanie zależnościami było zbyt trudne, a firmie brakowało wiarygodnego obrazu całkowitego obciążenia produkcji.
Mamec wybrał SkyPlanner ze względu na możliwość dostosowania go do dynamicznych zmian w produkcji i zintegrował go z Oscar ERP. SkyPlanner wykonuje teraz podstawową pracę związaną z harmonogramowaniem przy ograniczonych zdolnościach produkcyjnych. Kolejki operacji blokowane na tydzień pomagają operatorom obrabiarek zorientować się, co będzie wykonywane w następnej kolejności, i przygotować kolejne operacje w trakcie długich cykli obróbki.
Wymagający proces rozwoju produktów w Mamec, podporządkowany potrzebom klientów, może wielokrotnie zmieniać kolejność operacji produkcyjnych. Dzięki SkyPlanner łatwiej ocenić skutki tych zmian, co pomaga zespołowi określić, jakie zobowiązania może podjąć wobec klientów.
Po wdrożeniu SkyPlanner Mamec odnotowuje mniejszy nakład pracy na planowanie, lepszą terminowość dostaw i krótsze przestoje stanowisk roboczych dzięki zoptymalizowanej kolejności operacji. Doświadczenie firmy pokazuje wartość wspólnego planowania marszrut zamiast traktowania każdego zlecenia produkcyjnego jako odrębnej listy operacji.
Poznaj doświadczenia Mamec ze SkyPlanner.
Zachowaj wiedzę o procesie. Przestań układać kolejki od nowa.
Twój system ERP może już zawierać przydatne marszruty technologiczne. Nie musisz go wymieniać, by usprawnić harmonogramowanie. SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API, łącząc istniejące dane o zleceniach i produkcji z harmonogramowaniem opartym na sztucznej inteligencji.
Zacznij od jednej reprezentatywnej marszruty, dopuszczonych dla niej maszyn alternatywnych oraz zasobu produkcyjnego, który najczęściej opóźnia realizację zlecenia. SkyPlanner może pokazać, jak te operacje wpisują się w harmonogram pozostałych prac, dając Ci jaśniejszą podstawę do ustalania priorytetów i deklarowania terminów dostaw.
Umów prezentację SkyPlanner, aby omówić tę marszrutę i niedawny problem z harmonogramowaniem. Jeśli wolisz najpierw samodzielnie sprawdzić, jak wygląda planowanie, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


