








În acest articol
- Ce este un flux tehnologic?
- Exemplu de flux tehnologic: un lot de arbori
- Pregătiți fluxul tehnologic înainte de a cere un termen de livrare
- Includeți activitățile care ocupă capacitate sau condiționează etapa următoare
- Înregistrați alternativele aprobate, nu doar utilajul folosit de obicei
- Precizați baza de calcul a fiecărui timp
- Verificați dependențele și mențineți fluxul tehnologic actualizat
- Transformați fluxul tehnologic într-un program de producție actualizat cu SkyPlanner
- Ce s-a schimbat pentru Mamec
- Păstrați cunoștințele despre proces. Nu mai refaceți mereu cozile de lucru.
Piesa are un flux tehnologic aprobat, iar comanda de producție are un termen de finalizare. Totuși, planificatorul trebuie să stabilească pe ce utilaj se va executa fiecare operație, ce trebuie finalizat mai întâi și dacă se poate expedia comanda la timp.
Fluxul tehnologic stabilește cum se fabrică produsul. Programul de producție stabilește când se execută operațiile. Separarea acestor roluri le face pe ambele mai utile: dumneavoastră definiți cum poate fi fabricat produsul, apoi SkyPlanner programează operațiile în limita capacității disponibile, ținând cont și de celelalte comenzi.
Astfel, treceți de la un flux tehnologic stocat în ERP la un plan pe care secția îl poate urma. Fluxul tehnologic oferă date de intrare fiabile pentru programare, iar SkyPlanner gestionează operațiile care concurează pentru aceleași resurse, dependențele și prioritățile, fără să fie nevoie să refaceți manual coada de operații a fiecărui utilaj.
Ce este un flux tehnologic?
Fluxul tehnologic definește operațiile necesare pentru fabricarea unui produs, succesiunea lor obligatorie, resursele pe care se pot executa și timpii de pregătire și de prelucrare. El descrie parcursul produsului prin producție, de la materia primă până la produsul finit. În acest context, termenul „flux de fabricație” are același sens.
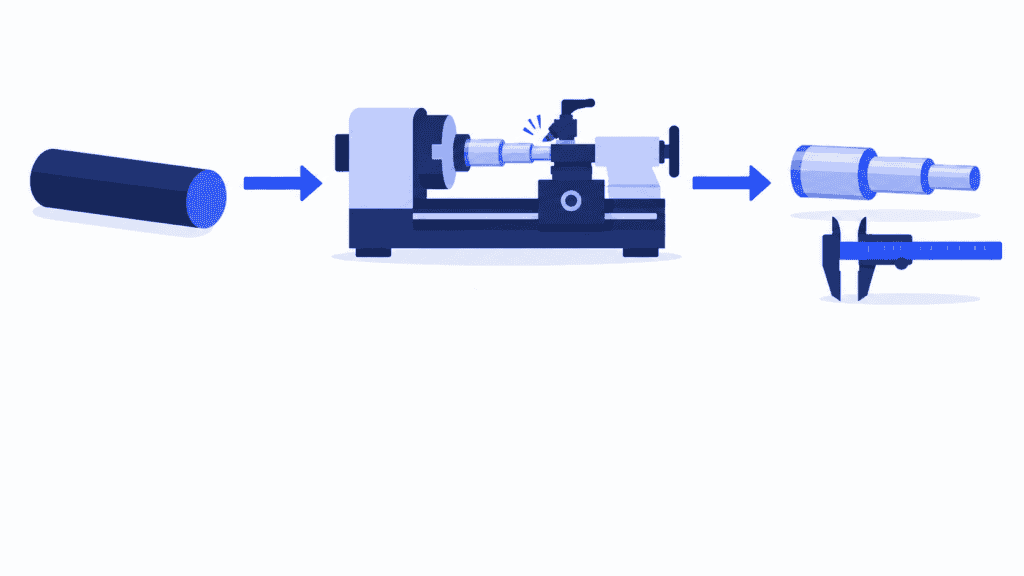
Pentru un arbore prelucrat mecanic, fluxul tehnologic poate cuprinde debitarea, strunjirea, rectificarea și controlul. Pentru fiecare operație, denumirea nu este suficientă: trebuie precizate utilajele aprobate, modul în care durata depinde de cantitate și condițiile care trebuie îndeplinite înainte de începerea ei.
Fluxul tehnologic ajută și la estimarea necesarului de capacitate și la calcularea costurilor unei comenzi. Dar nu rezervă un loc în coada de operații a unui utilaj. Un strung aprobat poate fi deja ocupat, operatorul necesar poate să nu fie în schimb, iar materialul poate să nu fi sosit încă. Aceste condiții trebuie luate în calcul la programare.
Trei documente se completează reciproc:
- Lista de materiale (BOM) identifică materialele și componentele necesare. În cazul arborelui, aceasta include bara specificată ca semifabricat.
- Fluxul tehnologic descrie operațiile prin care aceste materiale și componente sunt transformate în produsul finit.
- Comanda de producție solicită o anumită cantitate din acel produs pentru o lucrare concretă. Operațiile ei sunt apoi programate pe baza fluxului tehnologic aplicabil și a condițiilor curente din producție.
Fișa tehnologică sau fișa de urmărire a lucrării prezintă fluxul tehnologic celor care execută o anumită lucrare, adesea împreună cu instrucțiuni și înregistrări ale operațiilor finalizate. Aceasta nu înlocuiește programarea tuturor operațiilor care folosesc aceleași resurse. Vedeți cum comenzile de producție fac legătura dintre comandă și activitatea din secție.
Exemplu de flux tehnologic: un lot de arbori
Să luăm o comandă ipotetică de 20 de arbori prelucrați mecanic. Fluxul tehnologic aprobat are patru operații, iar întregul lot trece la operația următoare numai după finalizarea celei curente. Materialul este disponibil. Timpii din acest exemplu presupun o singură pregătire pentru fiecare operație și prelucrarea pieselor una după alta, fără suprapuneri și fără timp alocat transferului sau așteptării la utilaj.
| Operație | Condiție de începere | Centru de lucru eligibil | Timp de pregătire pe lot | Timp de prelucrare pe arbore | Timp necesar pentru 20 de arbori |
|---|---|---|---|---|---|
| Debitarea semifabricatelor | Material disponibil | Ferăstrău 1 | 15 min | 2 min | 55 min |
| Strunjirea arborilor | Debitare finalizată | Strung 1 sau Strung 2 | 25 min | 6 min | 145 min |
| Rectificarea arborilor | Strunjire finalizată | Mașină de rectificat 1 | 20 min | 3 min | 80 min |
| Control | Rectificare finalizată | Banc de control 1 | 10 min | 1 min | 30 min |
În acest exemplu, ambele strunguri au aceiași timpi aprobați de pregătire și de prelucrare. În practică, un utilaj alternativ poate necesita alte scule, altă pregătire sau un alt timp de prelucrare.
Timpul necesar pentru strunjire este de 25 de minute de pregătire + 20 de arbori × 6 minute = 145 de minute. Pentru întregul flux tehnologic, lotul necesită 310 minute de pregătire și prelucrare. Acesta este timpul de lucru care trebuie inclus în programul de producție, nu o promisiune că execuția comenzii se va încheia la 310 minute după lansare. Modelul de plan de producție arată pasul următor: alocarea operațiilor în intervalele în care utilajele și operatorii sunt disponibili.
Să presupunem acum că Strung 1 este complet încărcat, iar Strung 2 are un interval liber. Cum fluxul tehnologic le indică pe ambele drept eligibile, există o altă posibilitate de a programa operația de strunjire. Tot trebuie găsit apoi un interval disponibil pe mașina de rectificat. Finalizarea mai devreme a strunjirii este utilă numai dacă ajută întreaga comandă să avanseze.
Aici se întâlnesc fluxul tehnologic și programarea producției. Fluxul tehnologic descrie parcursul permis, iar programarea găsește intervalele disponibile pentru executarea lui, ținând cont de celelalte comenzi care folosesc aceleași resurse.
Pregătiți fluxul tehnologic înainte de a cere un termen de livrare
Începeți cu un produs al cărui parcurs real de fabricație îl puteți verifica împreună cu cei care îl fabrică. Scopul nu este să obțineți o fișă tehnologică cât mai lungă, ci un flux care descrie operațiile suficient de clar pentru a le programa fără să completați din memorie informațiile lipsă.
Includeți activitățile care ocupă capacitate sau condiționează etapa următoare
Enumerați operațiile de care produsul are nevoie în mod real, inclusiv controalele obligatorii și prelucrările externalizate. Definiți o activitate ca operație separată atunci când folosește o resursă distinctă, are o durată semnificativă sau creează o condiție de care depinde începerea etapei următoare.
Omiterea unei inspecții face ca planul să arate că o comandă poate trece la etapa următoare înainte de aprobarea din partea controlului calității. Omiterea unei etape subcontractate ascunde timpul petrecut în afara propriei fabrici. Ambele omisiuni pot face ca termenul de livrare să pară mai ușor de respectat decât este în realitate.
Atașați instrucțiunile detaliate de lucru la operația corespunzătoare, fără să încărcați descrierea fluxului tehnologic cu ele. Fluxul arată succesiunea operațiilor și resursele necesare, iar instrucțiunile explică modul corect de executare.
Înregistrați alternativele aprobate, nu doar utilajul folosit de obicei
Verificați ce centre de lucru pot îndeplini efectiv cerințele produsului. Includeți alternativele aprobate, astfel încât programarea să aibă opțiuni utile când utilajul folosit de obicei este ocupat. Nu marcați toate utilajele dintr-un departament drept eligibile doar pentru că execută un proces similar.
Utilajul alternativ trebuie să corespundă dimensiunilor și toleranțelor piesei, precum și cerințelor privind sculele și operatorii. Uneori, un utilaj aprobat, dar mai lent, poate permite finalizarea mai devreme a unei comenzi, deoarece devine disponibil mai repede. Un utilaj liber, dar nepotrivit, nu ajută deloc.
Distingeți și între alegerea unui utilaj și alegerea unui proces. Două strunguri eligibile înseamnă, de regulă, o singură operație de strunjire, alocată unuia dintre ele, nu două operații de strunjire. O altă metodă de fabricație poate necesita un alt flux tehnologic aprobat, nu doar adăugarea unei resurse la aceeași operație.
Precizați baza de calcul a fiecărui timp
Separați timpul de pregătire pentru fiecare lot de timpul de prelucrare pentru fiecare piesă. Precizați unitățile de măsură, cantitatea la care se raportează timpii și eventualele etape cu durată fixă. În exemplul cu arbori, pregătirea se face o singură dată, în timp ce durata de prelucrare crește odată cu numărul de arbori.
Alte procese au nevoie de alte modele de calcul. Un cuptor poate trata un lot într-un interval fix, iar o linie poate fi descrisă prin rata de producție. Răcirea sau întărirea pot întârzia operația următoare fără să necesite prezența unui operator pe toată durata așteptării.
Nu includeți timpul de așteptare la utilaj în timpul de prelucrare. Altfel, o întârziere cauzată de coada aglomerată de săptămâna trecută va deveni un volum de lucru supraestimat în programul săptămânii viitoare. Evidențiați separat și pregătirea: reducerea timpului de pregătire oferă o altă posibilitate de îmbunătățire decât scurtarea ciclului de așchiere.
Verificați dependențele și mențineți fluxul tehnologic actualizat
Înregistrați ce trebuie finalizat înainte de începerea fiecărei operații. Păstrați constrângerile tehnice și de calitate reale, dar verificați dacă unele obiceiuri nu au fost confundate cu dependențe. Două subansambluri independente nu trebuie executate neapărat unul după altul doar pentru că, de obicei, aceeași persoană le realizează pe ambele; operatorul comun reprezintă o constrângere de capacitate.
Dacă părți din lot pot trece la etapa următoare, definiți condiția de transfer aprobată. Nu presupuneți că finalizarea primei piese permite începerea etapei următoare pentru întregul lot.
La final, confirmați că fluxul tehnologic, desenul și BOM se referă la aceeași revizie a produsului. Desemnați un responsabil pentru revizuirea fluxului atunci când se modifică proiectul, echipamentele sau metoda de fabricație. Stabiliți cum afectează o revizie comenzile deja lansate, în loc să presupuneți că modificarea fluxului implicit al produsului actualizează corect toate comenzile existente.
Verificați fluxul rezultat pe baza unei comenzi recente, împreună cu un operator și un planificator. Etapele lipsă, timpii neactualizați și alternativele inutilizabile se identifică mai ușor împreună decât doar din ecranul de planificare.
Transformați fluxul tehnologic într-un program de producție actualizat cu SkyPlanner
În SkyPlanner, operațiile produsului fac legătura dintre metoda de fabricație și programarea producției. Definiți operațiile în ordinea de execuție, atribuiți centrele de lucru eligibile și introduceți duratele relevante, timpii de pregătire și timpii de pregătire-încheiere. Calculul se poate baza pe timpul pe piesă, pe numărul de piese într-un interval de timp sau pe o durată fixă.
În exemplul cu arbori, operațiile sunt debitarea cu ferăstrăul, strunjirea, rectificarea și controlul, iar pentru strunjire sunt disponibile ambele strunguri aprobate. Pe baza cantității din comandă și a modelului de calcul al timpilor din fluxul tehnologic se determină volumul de lucru care trebuie programat.
Arcturus, motorul de programare bazat pe inteligență artificială al SkyPlanner, programează operațiile în funcție de capacitatea, dependențele și prioritățile configurate. Diagrama Gantt arată unde și când sunt programate lucrările. Puteți vedea dacă există loc în program pentru comandă, ce resursă o întârzie și cum afectează o modificare operațiile ulterioare.
Distincția este importantă: dumneavoastră aprobați metoda de fabricație și resursele eligibile, iar Arcturus calculează programul în limitele acestora. Nu inventează un proces neaprobat doar pentru a respecta un termen de livrare.
Calculul pornește de la prioritățile stabilite de dumneavoastră. Dacă acea comandă de arbori devine urgentă, modificați-i prioritatea și verificați programul recalculat, în loc să mutați separat operațiile în mai multe cozi de lucru. Regulile și blocările vă permit să păstrați deciziile de programare care nu trebuie schimbate. Dacă reprogramarea automată este activată, modificările relevante din producție pot declanșa recalcularea programului, cu respectarea în continuare a acestor reguli și blocări.
Pentru operațiile care se suprapun, SkyPlanner permite definirea unui grad minim de finalizare: acesta stabilește cât trebuie să avanseze operația precedentă înainte ca următoarea să poată începe. Această configurare necesită un timp de pregătire-încheiere egal cu zero; folosiți-o numai acolo unde procesul real permite suprapunerea. Nu eliminați o etapă de așteptare doar pentru ca programul să pară mai scurt.
Programarea poate ține cont și de disponibilitatea materialelor, dacă această funcționalitate este activată și primește date actualizate despre materiale. Astfel, simpla existență a fluxului tehnologic nu este considerată o dovadă că operația poate începe.
Avantajul este deosebit de clar în producția de tip job shop, unde produsele au fluxuri tehnologice diferite și folosesc aceleași utilaje. Cunoștințele despre proces rămân în fluxul tehnologic, iar prioritățile rămân sub controlul dumneavoastră. SkyPlanner programează comenzile care concurează pentru aceleași resurse. Descoperiți funcționalitățile SkyPlanner pentru programarea producției.
Ce s-a schimbat pentru Mamec
Mamec, un producător finlandez de echipamente de amestecare și de produse de înaltă tehnologie fabricate pe bază de contract, avea mii de comenzi de producție interdependente. Înainte de SkyPlanner, șefii de echipă și managerul de producție stabileau prioritățile pe baza termenelor de livrare înscrise pe comenzile tipărite. Gestionarea manuală a dependențelor era prea dificilă, iar compania nu avea o imagine de ansamblu fiabilă asupra încărcării producției.
Mamec a ales SkyPlanner pentru capacitatea sa de adaptare la schimbările din producție și l-a integrat cu Oscar ERP. SkyPlanner realizează acum calculele de bază pentru programarea pe capacitate finită. Cozile de lucru blocate pentru câte o săptămână îi ajută pe operatorii de mașini-unelte să știe ce urmează și să pregătească operațiile viitoare în timpul ciclurilor lungi de prelucrare.
La Mamec, dezvoltarea unor produse complexe în funcție de cerințele clienților poate duce la modificări repetate ale succesiunii de fabricație. Cu SkyPlanner, efectele acestor modificări sunt mai ușor de evaluat, iar echipa le poate comunica clienților ce angajamente își poate asuma.
În urma implementării, Mamec raportează un volum mai mic de muncă pentru planificare, o mai bună respectare a termenelor de livrare și reducerea timpilor de inactivitate ai centrelor de lucru datorită optimizării succesiunii operațiilor. Experiența companiei arată valoarea coordonării fluxurilor tehnologice între ele, în locul tratării fiecărei comenzi de producție ca o listă separată de operații.
Citiți despre experiența Mamec cu SkyPlanner.
Păstrați cunoștințele despre proces. Nu mai refaceți mereu cozile de lucru.
Este posibil ca sistemul dumneavoastră ERP să conțină deja fluxuri tehnologice utile. Nu trebuie să îl înlocuiți pentru a îmbunătăți programarea producției. SkyPlanner se integrează cu orice ERP sau MES prin interfața sa REST API deschisă, conectând datele existente despre comenzi și producție cu programarea bazată pe inteligență artificială.
Începeți cu un flux tehnologic reprezentativ, cu utilajele alternative aprobate pentru acesta și cu resursa care întârzie cel mai des comanda. SkyPlanner poate arăta cum se încadrează aceste operații în program alături de celelalte lucrări, oferindu-vă o bază mai clară pentru stabilirea priorităților și asumarea termenelor de livrare.
Programați o demonstrație SkyPlanner pentru a discuta despre acel flux tehnologic și despre o problemă recentă de programare a producției. Dacă preferați să explorați mai întâi modul de lucru, încercați SkyPlanner cu date demonstrative.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


