








În acest articol
- Ce este programarea job shop?
- Job shop, flow shop și producția la comandă sunt concepte diferite
- Un exemplu practic: ar trebui ca mașina de frezat liberă să înceapă următoarea operație?
- Stabiliți prioritățile pentru comenzi întregi, nu pentru liste izolate de operații
- Construiți planul pentru producția job shop în SkyPlanner
- 1. Stabiliți un flux tehnologic și o durată realistă pentru fiecare operație
- 2. Modelați capacitatea efectiv disponibilă pentru execuție
- 3. Stabiliți prioritățile și protejați operațiile care nu trebuie mutate
- 4. Verificați rezultatul până la ultima operație
- Când producția se schimbă, recalculați programul ținând cont de toate dependențele
- Ce s-a schimbat pentru Mamec
- Oferiți echipei din secție un program pentru producția de tip job shop pe care să îl poată urma
- Întrebări frecvente
- Care este diferența dintre programare și dispecerizare?
- Se poate realiza în Excel un program pentru producția de tip job shop?
- Un program cu o durată totală mai scurtă înseamnă întotdeauna o mai bună respectare a termenelor de livrare?
Mașina de frezat este liberă, o carcasă este pregătită pentru prelucrare, iar șeful de secție vrea ca producția să avanseze. Începerea prelucrării pare decizia firească. Dar peste o oră, un bolț urgent va veni de la strung și va avea nevoie de aceeași mașină de frezat. Odată începută prelucrarea carcasei, termenul de livrare al bolțului este deja în pericol.
Aceasta este provocarea zilnică în producția de tip job shop: următoarea operație de pe fiecare utilaj afectează comenzile care trec prin alte utilaje. Un centru de lucru ocupat nu înseamnă neapărat că secția livrează ceea ce trebuie.
Programarea job shop corelează aceste decizii. Ea alocă operațiile fiecărei comenzi în intervalele disponibile ale resurselor, respectând fluxul tehnologic și prioritatea de livrare. SkyPlanner APS calculează programul pentru dumneavoastră, astfel încât șeful de secție să primească o listă de operații bazată pe un plan coordonat, nu pe o nouă rundă de intervenții pentru urgentarea lucrărilor.
Ce este programarea job shop?
Programarea job shop înseamnă alocarea și ordonarea operațiilor de fabricație pe resurse comune, atunci când lucrările pot urma fluxuri tehnologice diferite. Ea stabilește unde se execută fiecare operație, când începe și când se termină și cum se corelează cu restul lucrării.
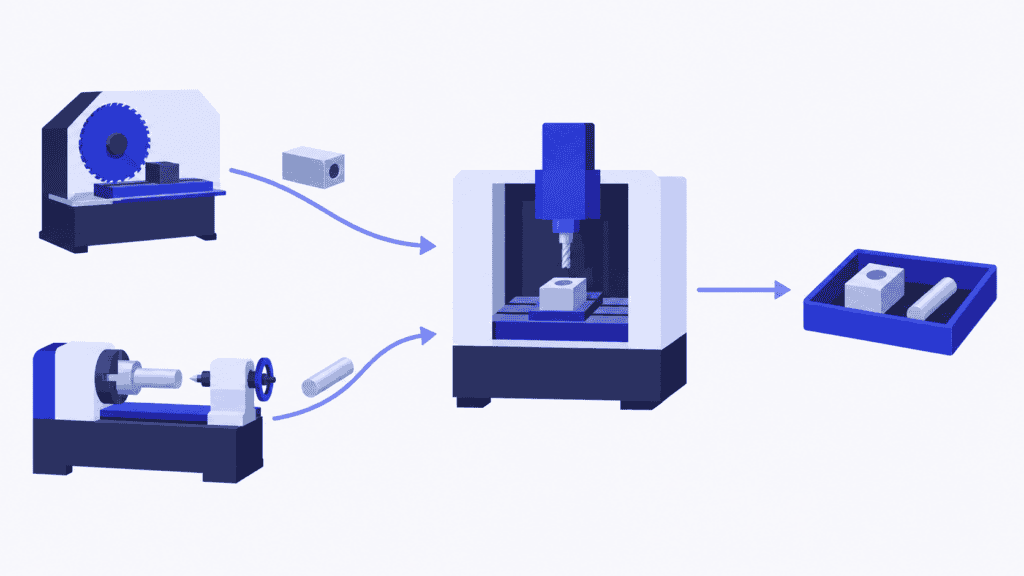
O carcasă poate trece prin debitare, frezare și control. Un bolț poate necesita strunjire, frezare și control. Ambele folosesc aceeași mașină de frezat, dar niciuna dintre comenzi nu urmează o singură linie de producție. O altă piesă poate trece prin aceleași echipamente într-o ordine diferită.
Unitatea importantă este operația, nu doar comanda. Faptul că o comandă necesită cinci ore de lucru nu arată ce utilaj are nevoie de acele ore sau când poate începe următoarea operație. Fluxul tehnologic definește succesiunea; programul alocă lucrările în timp și pe resurse.
Două condiții fundamentale fac ca programul să poată fi executat:
- O operație poate începe numai după încheierea operațiilor precedente de care depinde.
- Unei resurse nu trebuie să i se aloce simultan mai multă muncă decât poate executa.
În problema clasică de programare job shop, operațiile au utilaje prestabilite și se execută fără întrerupere. Într-o fabrică reală intervin și schimburile de lucru, timpii de reglaj, personalul, sculele, disponibilitatea materialelor și progresul raportat. Nu sunt detalii care pot fi puse la punct ulterior: de ele depinde dacă următoarea operație poate începe efectiv.
Job shop, flow shop și producția la comandă sunt concepte diferite
Într-un sistem flow shop, lucrările trec prin utilaje în aceeași ordine. Într-un sistem job shop, fluxurile tehnologice pot fi diferite. Un sistem job shop flexibil permite și executarea anumitor operații pe unul dintre mai multe utilaje eligibile, ceea ce adaugă decizia privind utilajul pe care vor fi executate.
Producția la comandă descrie ce declanșează producția — o comandă de la client —, nu fluxul tehnologic din fabrică. Un producător care lucrează la comandă poate folosi fluxuri tehnologice diferite, de tip job shop, sau un flux comun. Loturile mici și produsele personalizate sunt frecvente în producția de tip job shop, dar niciunele nu definesc programarea acestui tip de producție. Producția cu varietate mare și volum redus ridică o altă întrebare: cum poți oferi o gamă largă de produse fără ca pregătirea producției și variațiile volumului de lucru să consume marja de profit.
Acest ghid se concentrează pe componenta job shop a programării producției: coordonarea fluxurilor tehnologice diferite prin resursele pe care le folosesc în comun.
Un exemplu practic: ar trebui ca mașina de frezat liberă să înceapă următoarea operație?
Imaginați-vă două comenzi pregătite să intre în producție la 08:00. Fiecare centru de lucru are propriul operator, toate resursele sunt disponibile pe întreaga durată a exemplului, iar timpii de mai jos includ tot lucrul necesar în etapa respectivă. Nu există reglaje suplimentare, pauze sau transferuri. Fiecare operație trebuie să se încheie înainte să înceapă următoarea și, odată începută, se execută fără întrerupere.
| Comandă | Flux tehnologic și duratele operațiilor | Termen de finalizare |
|---|---|---|
| Carcasă | Debitare: 1 oră → Frezare: 3 ore → Control: 1 oră | 15:00 |
| Bolț | Strunjire: 2 ore → Frezare: 1 oră → Control: 1 oră | 12:00 |
Ferăstrăul debitează carcasa între 08:00 și 09:00. În același timp, strungul prelucrează bolțul între 08:00 și 10:00. La 09:00, carcasa este pregătită pentru frezare, dar bolțul nu.
Dacă mașina de frezat preia prima lucrare pregătită, carcasa este prelucrată între 09:00 și 12:00. Bolțul așteaptă, apoi este prelucrat între 12:00 și 13:00. Controlul carcasei se încheie la 13:00, iar cel al bolțului la 14:00. Succesiunea operațiilor pe utilaje a respectat fluxurile tehnologice, dar bolțul are două ore de întârziere.
Dacă programul protejează termenul bolțului, mașina de frezat așteaptă până la 10:00, prelucrează bolțul până la 11:00, apoi carcasa până la 14:00. Controlul bolțului se încheie la 12:00, iar cel al carcasei la 15:00. Ambele comenzi își respectă termenele.
| Rezultat | Prima lucrare pregătită are prioritate | Ordine care protejează termenele |
|---|---|---|
| Ordinea la frezare | Carcasă, apoi bolț | Bolț, apoi carcasă |
| Finalizarea bolțului | 14:00 | 12:00 |
| Finalizarea carcasei | 13:00 | 15:00 |
| Finalizarea ambelor comenzi | 14:00 | 15:00 |
| Termene de livrare asumate | Bolț întârziat | Ambele respectate |
Mașina de frezat este lăsată intenționat neutilizată timp de o oră. Dacă în acest interval ar începe o operație de trei ore care nu poate fi întreruptă, comanda urgentă ar fi blocată. Nici finalizarea mai devreme a tuturor lucrărilor nu este neapărat mai bună: prima variantă încheie totul la 14:00, dar nu respectă termenul promis pentru bolț.
Un planificator poate observa acest compromis când are două comenzi. Cu sute de operații, aceeași problemă apare simultan în listele de așteptare ale multor utilaje. SkyPlanner se ocupă de programarea acestor operații interdependente, în timp ce dumneavoastră decideți ce angajamente au prioritate.
Stabiliți prioritățile pentru comenzi întregi, nu pentru liste izolate de operații
O regulă de lansare în execuție stabilește ce operație pregătită va fi executată în continuare la un centru de lucru. Un program ia în considerare întreaga perioadă de planificare și întregul flux tehnologic. Regulile de lansare sunt utile, dar o regulă locală trebuie să susțină planul general de livrare.
| Metodă | Ce favorizează | La ce trebuie să fiți atenți |
|---|---|---|
| Primul venit, primul servit | Lucrările sosite primele | O lucrare urgentă sosită mai târziu poate aștepta după lucrări cu termene mai puțin presante |
| Cel mai apropiat termen | Comanda cu termenul cel mai apropiat | O comandă cu termen mai îndepărtat poate avea mult mai mult de lucru până la finalizare |
| Cel mai scurt timp de prelucrare | Operațiile scurte, pregătite pentru execuție | Operațiile lungi pot fi amânate în mod repetat |
| Cea mai mică marjă de timp | Cea mai mică diferență dintre timpul disponibil și lucrul rămas | Estimările nerealiste ale timpului rămas creează o imagine greșită a urgenței |
| Grupare în funcție de reglaje | Executarea consecutivă a lucrărilor similare | Economiile de timp la reglaj pot compromite un termen de livrare asumat |
Nicio regulă nu rezolvă singură toate conflictele din producția job shop. În exemplu, bolțul nici măcar nu este pregătit pentru frezare când sosește carcasa. O regulă care ordonează doar operațiile pregătite nu poate ține cont de bolț decât dacă planul general rezervă capacitatea de care acesta va avea nevoie.
Optimizarea matematică și metodele de căutare euristică abordează această problemă mai amplă comparând alocări și succesiuni care respectă constrângerile. Obiectivul contează: minimizarea makespan, durata totală până la finalizarea tuturor lucrărilor, este diferită de minimizarea întârzierilor sau de protejarea unei anumite comenzi a unui client. Nu trebuie să alegeți un algoritm pentru a vă conduce secția, dar trebuie să precizați sistemului de programare ce înseamnă un rezultat bun.
Pentru o producție orientată spre respectarea termenelor de livrare, începeți cu datele de finalizare și prioritățile comenzilor. Apoi analizați încărcarea resurselor care constituie blocaje, efortul necesar pentru reglaje și producția în curs. Un program care pare eficient, dar întârzie comenzile urgente, nu rezolvă problema reală a companiei.
Construiți planul pentru producția job shop în SkyPlanner
SkyPlanner reunește operațiile, centrele de lucru, schimburile, operatorii, prioritățile și materialele într-un program de producție pe capacitate finită. Motorul său de programare bazat pe inteligență artificială, Arcturus, calculează plasarea operațiilor în funcție de resursele și dependențele configurate. Vizualizarea Gantt prezintă rezultatul sub forma listelor de operații pentru fiecare centru de lucru și a etapelor de proces interconectate.
Avantajul practic este că nu mai trebuie să reconstruiți separat lista de operații a fiecărui utilaj pentru a afla când se va încheia o comandă. Puteți urmări fluxul programat al acesteia, vedea unde așteaptă și analiza efectul unei schimbări asupra altor lucrări.
1. Stabiliți un flux tehnologic și o durată realistă pentru fiecare operație
Definiți etapele procesului, ordinea lor și centrele de lucru care le pot executa. Includeți duratele de prelucrare și de reglaj, precum și timpii de așteptare necesari între etape. Un utilaj alternativ este util doar dacă este eligibil pentru operația respectivă.
SkyPlanner programează operațiile pe baza fluxurilor tehnologice pe care le furnizați; Arcturus nu stabilește succesiunea operațiilor de fabricație. Începeți cu o familie reprezentativă de produse și verificați datele operațiilor împreună cu cei care le execută. Un control omis sau o estimare prea optimistă a timpului de reglaj poate face imposibil de executat un program care arată bine pe hârtie.
SkyPlanner se integrează cu orice ERP sau MES prin interfața sa deschisă REST API. Puteți folosi datele existente despre comenzi și producție pentru programare, fără să înlocuiți un sistem care gestionează deja bine aceste informații. Stabiliți care sistem gestionează fluxurile tehnologice, termenele și actualizările privind progresul, astfel încât programul să rămână în concordanță cu producția. Descoperiți integrările SkyPlanner.
2. Modelați capacitatea efectiv disponibilă pentru execuție
Introduceți disponibilitatea centrelor de lucru și schimburile de lucru, apoi țineți cont de operatori și de celelalte constrângeri relevante ale resurselor. Două utilaje libere nu permit executarea simultană a două operații dacă ambele au nevoie permanent de același operator.
Programarea pe capacitate finită împiedică folosirea în plan a unei capacități deja alocate. Atunci când este activată, programarea care ține cont de materiale include în calcul și disponibilitatea acestora. Mențineți aceste informații la zi, în loc să lăsați personalul din producție să descopere lipsurile după lansarea lucrărilor în execuție.
3. Stabiliți prioritățile și protejați operațiile care nu trebuie mutate
Folosiți prioritățile dinamice din SkyPlanner pentru ca programarea să țină cont de factorii de livrare și de producție importanți pentru compania dumneavoastră. Dumneavoastră decideți prioritățile; Arcturus calculează programul respectându-le.
Blocați alocările care trebuie protejate, de exemplu operațiile planificate pentru perioada imediat următoare, pe care operatorii le-au pregătit deja. Astfel păstrați un echilibru util: restul programului se poate adapta fără ca fiecare operație pregătită să fie considerată disponibilă pentru mutare. Blocarea este o decizie de planificare, nu un motiv să înghețați întregul program; prea multe operații protejate reduc posibilitățile de a reacționa la schimbări.
4. Verificați rezultatul până la ultima operație
Verificați finalizarea comenzii, nu doar primul interval liber sau următorul utilaj pe care va fi prelucrată. În exemplul cu carcasa și bolțul, ordinea operațiilor de frezare nu este suficientă: bolțul trebuie să treacă și prin control înainte de termenul asumat de 12:00.
Programul Gantt arată alocările, perioadele de așteptare și operațiile ulterioare. Folosiți-l pentru a analiza termenele de livrare aflate în pericol și resursele care provoacă aceste riscuri. Dacă operațiile necesare tot nu se încadrează în timpul disponibil, schimbarea succesiunii poate să nu fie suficientă. Poate fi nevoie de mai multe ore de funcționare cu operator, de o altă resursă eligibilă sau de revizuirea termenului asumat; planificarea capacității de producție vă ajută să evaluați aceste opțiuni.
Descoperiți funcționalitățile SkyPlanner pentru programarea producției.
Când producția se schimbă, recalculați programul ținând cont de toate dependențele
O comandă urgentă, oprirea unui utilaj sau o operație care durează mai mult decât s-a estimat afectează mai multe cozi de așteptare. Devansarea unei operații urgente poate ocupa intervalul de care o altă comandă avea nevoie mai târziu în fluxul său tehnologic.
Înregistrați în SkyPlanner modificarea de prioritate, capacitate sau progres, apoi lăsați Arcturus să recalculeze programul în funcție de noua situație. Verificați termenele de finalizare rezultate înainte de a vă asuma un nou angajament. Întrebarea utilă nu este doar „putem strecura această operație în programul mașinii de frezat?”, ci „ce se întâmplă cu comenzile pentru care ne-am asumat deja termene?”
Cu Autopilot activat, SkyPlanner poate declanșa reprogramarea la evenimentele configurate sau la intervale prestabilite, păstrând regulile și blocările stabilite de dumneavoastră. Programul poate rămâne la zi fără ca un planificator să îl refacă manual în permanență. Actualizările corecte rămân esențiale: software-ul nu poate ține cont de oprirea unui utilaj dacă nimeni nu a înregistrat-o.
Pentru personalul din producție, beneficiul este o ordine mai clară a operațiilor care urmează. Pentru planificator, înseamnă timp pentru gestionarea situațiilor excepționale — o livrare importantă, o decizie privind capacitatea sau o discuție cu un client — în loc să mute manual fiecare operație afectată.
Ce s-a schimbat pentru Mamec
Mamec, un producător finlandez de echipamente industriale de amestecare și produse de înaltă tehnologie fabricate în regim de subcontractare, avea mii de comenzi de lucru interdependente. Înainte de SkyPlanner, responsabilii din producție stabileau prioritățile după termenele de livrare înscrise pe comenzile pe hârtie. Funcțiile de planificare ale ERP-ului nu ofereau companiei o imagine de ansamblu, iar gestionarea manuală a dependențelor îngreuna coordonarea producției.
Mamec a ales SkyPlanner pentru capacitatea sa de a se adapta unui mix dinamic de comenzi de lucru, cu durate de la câteva minute până la opt ore de execuție. Compania a integrat SkyPlanner cu sistemul Oscar ERP existent și l-a adoptat ca platformă principală pentru planificarea producției.
Programarea pe capacitate finită bazată pe inteligență artificială stabilește acum ordinea operațiilor, iar cozile blocate pentru câte o săptămână le oferă operatorilor de prelucrare o imagine clară a lucrărilor care urmează. În timpul unei prelucrări de lungă durată, aceștia pot pregăti lucrările următoare. Angajații pot căuta o comandă după număr pentru a-i vedea poziția și programarea, iar conducerea are o imagine comună asupra încărcării producției.
Mamec raportează o reducere clară a efortului de planificare, o mai bună respectare a termenelor de livrare și mai puțin timp de nefuncționare la centrele de lucru datorită succesiunii optimizate a operațiilor. Lecția pentru o altă unitate de producție de tip job shop este concretă: prioritățile comune și cozile de operații corelate înlocuiesc un plan de producție bazat pe termene înscrise pe hârtie și pe decizii individuale.
Citiți studiul de caz complet despre Mamec. Pentru o altă perspectivă din domeniul prelucrărilor mecanice, studiul de caz Eskomatic arată importanța disponibilității materialelor și a planificării termenelor de livrare.
Oferiți echipei din secție un program pentru producția de tip job shop pe care să îl poată urma
Când se schimbă un termen de livrare, nu ar trebui să fie nevoie să refaceți coada de operații a fiecărui utilaj pentru a înțelege consecințele. SkyPlanner combină programarea automată cu un plan vizual Gantt și cu posibilitatea de a controla prioritățile și operațiile protejate. Aveți astfel o bază mai bună pentru a decide ce se execută în continuare și ce termene vă puteți asuma.
Programați o demonstrație SkyPlanner și aduceți ca exemple fluxul tehnologic al unei comenzi obișnuite, resursa cea mai solicitată și o schimbare recentă care a fost greu de inclus în program. Vedeți cum se leagă operațiile între ele și cum influențează programul o schimbare de prioritate. Sau încercați SkyPlanner cu date demonstrative pentru a explora mai întâi interfața de programare.
Întrebări frecvente
Care este diferența dintre programare și dispecerizare?
Programarea alocă operațiile pe resurse și în timp, pe parcursul unei perioade de planificare. Dispecerizarea selectează sau lansează în execuție următoarea operație pregătită la un centru de lucru. În producția de tip job shop, această decizie locală trebuie să urmeze programul de ansamblu, deoarece afectează și comenzile a căror operație următoare se execută pe alt utilaj.
Se poate realiza în Excel un program pentru producția de tip job shop?
Un set restrâns și stabil de operații poate fi reprezentat într-o foaie de calcul. Dificultatea apare când producția se schimbă și trebuie actualizate toate dependențele, conflictele de alocare a resurselor și termenele de finalizare. Dacă planificatorii își petrec ziua refăcând cozile de operații, SkyPlanner APS este o soluție mai practică pentru calcularea și menținerea unui program care ține cont de toate dependențele.
Un program cu o durată totală mai scurtă înseamnă întotdeauna o mai bună respectare a termenelor de livrare?
Nu. O durată totală mai scurtă, de la începutul primei operații până la finalizarea ultimei, înseamnă că întregul set de operații se încheie mai devreme, dar o anumită comandă poate totuși să depășească termenul. Comparați datele la care comenzile sunt finalizate integral cu termenele de livrare asumate, apoi luați în calcul efortul de reglaj, încărcarea resurselor care constituie blocaje și producția în curs. Cel mai bun program depinde de prioritățile pe care trebuie să le respecte.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


