








V tem članku
- Kaj je terminiranje proizvodnje job shop?
- Job shop, flow shop in izdelava po naročilu so različni pojmi
- Primer z izračunom: naj prost rezkalni stroj začne naslednjo operacijo?
- Določajte prioritete celotnih naročil, ne posameznih čakalnih vrst
- Izdelajte plan proizvodnje job shop v sistemu SkyPlanner
- 1. Vsaki operaciji določite ustrezno mesto v postopku in realno trajanje
- 2. Modelirajte kapacitete, s katerimi lahko delo dejansko opravite
- 3. Določite prioritete in zaklenite delo, ki mora ostati na svojem mestu
- 4. Preverite rezultat vse do zadnje operacije
- Ob spremembah v proizvodnji ponovno izračunajte plan medsebojno povezanih operacij
- Kaj se je s tem spremenilo v podjetju Mamec
- Zagotovite obratu tipa job shop plan, ki mu lahko proizvodnja sledi
- Pogosta vprašanja
- Kakšna je razlika med terminiranjem in dodeljevanjem naslednje operacije?
- Ali lahko terminski plan za proizvodnjo tipa job shop sestavimo v Excelu?
- Ali krajše skupno trajanje plana vedno pomeni boljše izpolnjevanje dobavnih rokov?
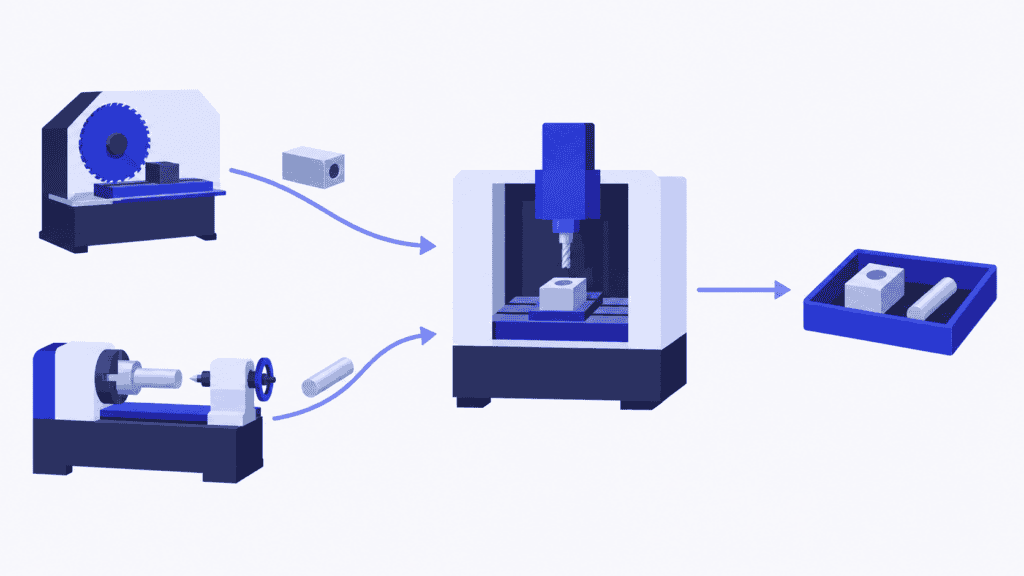
Rezkalni stroj je prost, ohišje je pripravljeno, vodja pa želi, da proizvodnja teče naprej. Začetek obdelave se zdi očitna odločitev. Toda čez eno uro bo s stružnice prišel nujen zatič, ki potrebuje isti rezkalni stroj. Ko se začne obdelava ohišja, je rok dobave zatiča že ogrožen.
To je vsakodnevni izziv proizvodnje job shop: naslednja operacija na vsakem stroju vpliva na naročila, ki se obdelujejo na drugih strojih. Zaseden delovni center še ne pomeni, da v obratu izdelujejo tisto, kar je v danem trenutku najpomembnejše.
Terminiranje proizvodnje job shop povezuje te odločitve. Operacije posameznega naročila razporedi v razpoložljivi čas proizvodnih virov, pri tem pa upošteva tehnološki postopek in prednost naročila glede na dobavo. SkyPlanner APS za vas izračuna terminski plan, zato vodja dobi zaporedje naslednjih operacij iz usklajenega plana, namesto da bi moral znova pospeševati posamezna naročila.
Kaj je terminiranje proizvodnje job shop?
Terminiranje proizvodnje job shop pomeni dodeljevanje proizvodnih operacij skupnim virom in določanje njihovega zaporedja, kadar lahko izdelki sledijo različnim tehnološkim postopkom. Določa, kje se posamezna operacija izvaja, kdaj se začne in konča ter kako se povezuje s preostalimi operacijami naloga.
Ohišje lahko potrebuje žaganje, rezkanje in kontrolo. Zatič pa struženje, rezkanje in kontrolo. Oba uporabljata isti rezkalni stroj, vendar nobeno od naročil ne poteka po eni sami proizvodni liniji. Drug kos lahko uporablja isto opremo v drugačnem zaporedju.
Ključna enota je operacija, ne le naročilo. Podatek, da naročilo zahteva pet ur dela, ne pove, kateri stroj bo toliko časa zaseden ali kdaj bo naslednja operacija pripravljena za izvedbo. Tehnološki postopek določa zaporedje, terminski plan pa delo razporedi po času in proizvodnih virih.
Da je terminski plan izvedljiv, mora izpolnjevati dva osnovna pogoja:
- Operacija mora upoštevati predhodne operacije, od katerih je odvisna.
- Proizvodnemu viru ne smemo hkrati dodeliti več dela, kot ga lahko opravi.
V klasičnem problemu terminiranja job shop imajo operacije določene stroje in potekajo brez prekinitev. V dejanski tovarni je treba upoštevati še delovne izmene, pripravljalni čas, ljudi, orodja, razpoložljivost materiala in poročila o napredku. To niso podrobnosti, ki bi jih lahko uredili pozneje: od njih je odvisno, ali se naslednja operacija sploh lahko začne.
Job shop, flow shop in izdelava po naročilu so različni pojmi
Pri proizvodnji flow shop se izdelki obdelujejo na strojih v enakem zaporedju. Pri proizvodnji job shop se tehnološki postopki lahko razlikujejo. Fleksibilni job shop omogoča tudi izvedbo nekaterih operacij na enem od več ustreznih strojev, zato je treba odločiti še, na katerem stroju jih bomo izvedli.
Izdelava po naročilu opisuje, kaj sproži proizvodnjo – naročilo kupca – in ne, po katerem tehnološkem postopku poteka delo v tovarni. Proizvajalec, ki izdeluje po naročilu, lahko uporablja različne tehnološke postopke (job shop) ali skupno zaporedje operacij (flow shop). Majhne serije in izdelki po meri so v proizvodnji tipa job shop pogosti, vendar ne eno ne drugo ne opredeljuje terminiranja v takšni proizvodnji. Proizvodnja širokega nabora izdelkov v majhnih količinah odpira še drugo vprašanje: kako ponuditi širok nabor izdelkov, ne da bi priprava in spreminjajoče se delovne obremenitve izničile maržo.
Ta vodnik obravnava terminiranje proizvodnje v okolju job shop: usklajevanje različnih tehnoloških postopkov na skupnih proizvodnih virih.
Primer z izračunom: naj prost rezkalni stroj začne naslednjo operacijo?
Predstavljajte si dve naročili, pripravljeni za začetek proizvodnje ob 08:00. Vsak delovni center ima svojega operaterja, vsi proizvodni viri so ves čas primera na voljo, spodaj navedeni časi pa vključujejo vse delo v posameznem koraku. Dodatnih priprav, odmorov ali transporta ni. Vsaka operacija se mora končati, preden se začne naslednja, po začetku pa poteka brez prekinitev.
| Naročilo | Tehnološki postopek in trajanje operacij | Rok dokončanja |
|---|---|---|
| Ohišje | Žaga: 1 ura → Rezkalni stroj: 3 ure → Kontrola: 1 ura | 15:00 |
| Zatič | Stružnica: 2 uri → Rezkalni stroj: 1 ura → Kontrola: 1 ura | 12:00 |
Žaga reže ohišje od 08:00 do 09:00. Hkrati na stružnici poteka struženje zatiča od 08:00 do 10:00. Ob 09:00 je ohišje pripravljeno za rezkanje, zatič pa še ne.
Če rezkalni stroj prevzame prvo pripravljeno operacijo, obdelava ohišja poteka od 09:00 do 12:00. Zatič čaka, nato pa se obdeluje od 12:00 do 13:00. Kontrola ohišja se konča ob 13:00, kontrola zatiča pa ob 14:00. Stroji so upoštevali predpisane tehnološke postopke, vendar zatič zamuja dve uri.
Če terminski plan daje prednost roku za zatič, rezkalni stroj počaka do 10:00, rezka zatič do 11:00, nato pa ohišje do 14:00. Kontrola zatiča se konča ob 12:00, kontrola ohišja pa ob 15:00. Obe naročili sta končani v roku.
| Rezultat | Zaporedje po pripravljenosti | Zaporedje, ki upošteva rok |
|---|---|---|
| Zaporedje rezkanja | Ohišje, nato zatič | Zatič, nato ohišje |
| Dokončanje zatiča | 14:00 | 12:00 |
| Dokončanje ohišja | 13:00 | 15:00 |
| Dokončanje obeh naročil | 14:00 | 15:00 |
| Izpolnitev dogovorjenih rokov | Zatič zamuja | Oba roka izpolnjena |
Rezkalni stroj namenoma eno uro miruje. Če bi ta čas zapolnili z neprekinjeno triurno operacijo, bi nujnemu naročilu preprečili obdelavo. Tudi zgodnejše dokončanje vseh naročil ni samodejno boljše: pri prvem zaporedju je vse končano ob 14:00, vendar dogovorjeni rok za zatič ni izpolnjen.
Pri dveh naročilih planer lahko prepozna tak kompromis. Pri več sto operacijah pa se isto vprašanje hkrati pojavlja v številnih čakalnih vrstah. Vrednost sistema SkyPlanner je v tem, da poskrbi za terminiranje medsebojno povezanih operacij, vi pa odločate, katere obveznosti imajo prednost.
Določajte prioritete celotnih naročil, ne posameznih čakalnih vrst
Pravilo za izbiro naslednje operacije določa, katera pripravljena operacija bo naslednja na delovnem centru. Terminski plan pa zajema celotno plansko obdobje in celoten tehnološki postopek. Takšna pravila so uporabna, vendar mora lokalna izbira podpirati širši plan dobav.
| Metoda | Čemu daje prednost | Na kaj paziti |
|---|---|---|
| Prvi prispe, prvi se obdela | Delu, ki je prispelo prvo | Nujna operacija, ki prispe pozneje, lahko čaka za manj nujnimi operacijami |
| Najzgodnejši rok | Naročilu z najbližjim rokom | Naročilo s poznejšim rokom ima lahko še precej več preostalega dela |
| Najkrajši čas obdelave | Kratkim operacijam, pripravljenim za izvedbo | Dolge operacije se lahko nenehno pomikajo nazaj v vrsti |
| Najmanjša časovna rezerva | Najmanjši razliki med razpoložljivim časom in preostalim delom | Nerealne ocene preostalega časa ustvarijo napačno sliko o nujnosti |
| Združevanje glede na pripravo | Skupni izvedbi podobnih operacij | Prihranek pri pripravi je lahko dosežen na račun dogovorjenega roka dobave |
Nobeno posamezno pravilo ne reši vseh konfliktov pri proizvodnji job shop. V našem primeru zatič ob prihodu ohišja še niti ni pripravljen za rezkanje. Pravilo, ki razvršča samo pripravljene operacije, zatiča ne more upoštevati, razen če širši plan zanj vnaprej zagotovi potrebno kapaciteto.
Matematična optimizacija in hevristične metode iskanja ta širši problem rešujejo s primerjanjem dodelitev in zaporedij ob upoštevanju omejitev. Pomemben je cilj: minimiziranje skupnega trajanja izvedbe (makespan), torej časa do dokončanja vseh nalogov, ni enako minimiziranju zamud ali zagotavljanju roka za določeno naročilo kupca. Za vodenje obrata vam ni treba izbrati algoritma, morate pa sistemu za terminiranje določiti, kaj šteje za dober rezultat.
Če proizvodnjo vodijo dobavni roki, začnite z roki dokončanja naročil in prioritetami. Nato preverite obremenitev ozkih grl, obseg priprav in nedokončano proizvodnjo. Terminski plan, ki je videti učinkovit, a povzroča zamude pri nujnih naročilih, rešuje napačen poslovni problem.
Izdelajte plan proizvodnje job shop v sistemu SkyPlanner
SkyPlanner združuje operacije, delovne centre, izmene, operaterje, prioritete in materiale v terminski plan proizvodnje z omejenimi kapacitetami. Njegova umetna inteligenca za terminiranje, Arcturus, izračuna razporeditev operacij glede na nastavljene proizvodne vire in odvisnosti. Prikaz Gantt pokaže rezultat kot zaporedja operacij po delovnih centrih in povezane korake tehnološkega postopka.
V praksi to pomeni, da vam za ugotavljanje roka dokončanja enega naročila ni več treba posebej sestavljati zaporedja operacij na vsakem stroju. Sledite lahko njegovemu terminiranemu postopku, vidite, kje čaka, in preverite vpliv spremembe na drugo delo.
1. Vsaki operaciji določite ustrezno mesto v postopku in realno trajanje
Določite korake tehnološkega postopka, njihovo zaporedje in delovne centre, ki jih lahko izvedejo. Vključite čas obdelave in pripravljalni čas ter potrebno čakanje med koraki. Nadomestni stroj je uporaben le, če je primeren za izvedbo te operacije.
SkyPlanner terminira tehnološke postopke, ki jih vnesete; Arcturus ne določa zaporedja izdelave. Začnite z reprezentativno družino izdelkov in podatke o operacijah preverite z ljudmi, ki delo izvajajo. Zaradi manjkajoče kontrole ali preveč optimistične ocene pripravljalnega časa lahko na videz privlačen terminski plan postane neizvedljiv.
SkyPlanner se prek odprtega REST API poveže s katerim koli sistemom ERP ali MES. Obstoječe podatke o naročilih in proizvodnji lahko povežete s terminiranjem, ne da bi zamenjali sistem, ki te podatke že dobro upravlja. Dogovorite se, kateri sistem bo odgovoren za tehnološke postopke, roke in posodobitve napredka, da bo terminski plan ostal usklajen s proizvodnjo. Raziščite možnosti povezovanja s sistemom SkyPlanner.
2. Modelirajte kapacitete, s katerimi lahko delo dejansko opravite
Vnesite razpoložljivost delovnih centrov in delovne izmene, nato upoštevajte še operaterje in druge pomembne omejitve virov. Dva prosta stroja ne omogočata sočasnega izvajanja dveh operacij, če oba ves čas potrebujeta istega operaterja.
Terminiranje z omejenimi kapacitetami preprečuje, da bi se plan opiral na kapacitete, ki so že zasedene. Če je omogočeno upoštevanje materiala pri terminiranju, je v izračun vključena tudi njegova razpoložljivost. Te podatke redno posodabljajte, namesto da bi pomanjkanje materiala odkrivali šele v proizvodnji, ko je delo že sproščeno v izvedbo.
3. Določite prioritete in zaklenite delo, ki mora ostati na svojem mestu
Z dinamičnimi prioritetami v SkyPlanner usmerite izračun terminskega plana tako, da upošteva dejavnike dobave in proizvodnje, ki so pomembni za vaše podjetje. Prioritete določite vi, Arcturus pa jih upošteva pri izračunu.
Zaklenite razporeditve, ki jih je treba ohraniti — na primer delo v bližnji prihodnosti, na katero so se operaterji že pripravili. Tako dosežete koristno ravnovesje: preostali terminski plan se lahko prilagaja, ne da bi bila vsaka že pripravljena operacija na voljo za premikanje. Zaklepanje je odločitev planerja, ne razlog za zamrznitev celotnega plana. Preveč zaklenjenega dela omejuje možnosti odzivanja na spremembe.
4. Preverite rezultat vse do zadnje operacije
Preverite, kdaj bo naročilo dokončano, ne le prvega prostega termina ali naslednjega stroja. V primeru z ohišjem in zatičem samo zaporedje rezkanja ni dovolj: zatič mora pred dogovorjenim rokom ob 12:00 prestati še kontrolo.
Terminski plan v diagramu Gantt prikazuje razporeditve, čakanje in nadaljnje operacije. Z njim preverite ogrožene dobavne roke in vire, zaradi katerih prihaja do težav. Če potrebnega dela še vedno ni mogoče umestiti v razpoložljivi čas, sprememba zaporedja morda ne bo dovolj. Morda boste potrebovali dodaten delovni čas z zagotovljenimi operaterji, drug ustrezen vir ali spremembo dogovorjenega roka. Planiranje proizvodnih kapacitet vam pomaga oceniti te možnosti.
Oglejte si funkcije terminiranja v SkyPlanner.
Ob spremembah v proizvodnji ponovno izračunajte plan medsebojno povezanih operacij
Nujno naročilo, zastoj stroja ali operacija, ki traja dlje od pričakovanega, ne spremeni le ene čakalne vrste. Če nujno operacijo prestavimo na zgodnejši termin, lahko zasede zmogljivosti, ki bi jih drugo naročilo potrebovalo pozneje v svojem tehnološkem postopku.
V SkyPlanner zabeležite spremembo prioritete, kapacitet ali napredka, nato pa naj Arcturus ponovno izračuna plan glede na novo stanje. Preden potrdite naslednji dobavni rok, preverite izračunane termine dokončanja. Ključno vprašanje ni le »ali lahko to operacijo še stisnemo na rezkalni stroj?«, temveč »kaj se bo zgodilo z naročili, za katera smo roke že obljubili?«
Če je Autopilot omogočen, lahko SkyPlanner sproži ponovno terminiranje ob nastavljenih dogodkih ali po časovniku, pri tem pa še naprej upošteva vaša pravila in zaklepe. Plan lahko tako ostaja ažuren, ne da bi ga moral planer nenehno ročno sestavljati na novo. Točne posodobitve so še vedno pomembne: programska oprema pri planiranju ne more upoštevati zastoja stroja, ki ga nihče ni zabeležil.
Zaposleni v proizvodnji dobijo jasnejši pregled nad zaporedjem naslednjih operacij. Planerju pa ostane čas za reševanje izjem — pomembno dobavo, odločitev o kapacitetah ali pogovor s stranko — namesto da bi ročno premikal vsako operacijo, na katero vpliva sprememba.
Kaj se je s tem spremenilo v podjetju Mamec
Mamec, finski proizvajalec industrijske mešalne opreme in pogodbeni izdelovalec visokotehnoloških izdelkov, je imel na tisoče medsebojno odvisnih delovnih nalogov. Pred uvedbo SkyPlanner so vodje določali prioritete dela glede na dobavne roke na papirnih nalogih. Funkcije planiranja v sistemu ERP podjetju niso omogočale celovitega pregleda, ročno obvladovanje medsebojnih odvisnosti pa je obremenjevalo vodenje proizvodnje.
Mamec je izbral SkyPlanner, ker se je lahko prilagajal spreminjajočemu se naboru delovnih nalogov, katerih izvedba je trajala od nekaj minut do osem ur. SkyPlanner je povezal z obstoječim sistemom Oscar ERP in ga uvedel kot glavno platformo za planiranje proizvodnje.
Terminiranje z omejenimi kapacitetami, ki ga poganja umetna inteligenca, zdaj določa zaporedje dela. Čakalne vrste, zaklenjene za en teden naenkrat, upravljavcem strojev jasno pokažejo, kaj sledi. Med daljšo obdelavo se lahko pripravijo na prihajajoče delo. Zaposleni lahko po številki naloga preverijo njegov položaj v vrsti in terminski plan, vodstvo pa ima skupen pregled nad obremenitvijo proizvodnje.
Mamec poroča o občutno manjši obremenitvi pri planiranju, boljši zanesljivosti dobav in krajših zastojih delovnih centrov zaradi optimiziranega zaporedja dela. Sporočilo za druge obrate tipa job shop je konkretno: skupne prioritete in povezane čakalne vrste nadomestijo proizvodni plan, ki temelji na rokih na papirju in presoji posameznikov.
Preberite celotno zgodbo podjetja Mamec. Dodaten pogled iz prakse strojne obdelave ponuja zgodba podjetja Eskomatic, ki kaže, kako pomembni sta pravočasna razpoložljivost materiala in načrtovanje dobavnih rokov.
Zagotovite obratu tipa job shop plan, ki mu lahko proizvodnja sledi
Ob spremembi dobavnega roka vam ne bi smelo biti treba na novo sestavljati čakalnih vrst za vse stroje, da bi ugotovili posledice. SkyPlanner združuje samodejno terminiranje, pregleden plan v diagramu Gantt ter vaš nadzor nad prioritetami in zaklenjenimi operacijami. To je boljša podlaga za odločanje o tem, kaj bo na vrsti naslednje in katere roke lahko obljubite.
Rezervirajte predstavitev SkyPlanner in pripravite tipičen tehnološki postopek naročila, vir, za katerega se poteguje največ operacij, ter nedavno spremembo, ki jo je bilo težko vključiti v terminski plan. Oglejte si, kako so operacije povezane in kako sprememba prioritete vpliva na plan. Če želite najprej raziskati pogled za terminiranje, pa preizkusite SkyPlanner s predstavitvenimi podatki.
Pogosta vprašanja
Kakšna je razlika med terminiranjem in dodeljevanjem naslednje operacije?
S terminiranjem operacijam določimo vire in termine v planskem obdobju. Pri dodeljevanju naslednje operacije pa izberemo ali sprostimo v izvedbo naslednjo pripravljeno operacijo na delovnem centru. V obratu tipa job shop naj ta lokalna odločitev sledi celotnemu planu, saj vpliva na naročila, katerih naslednja operacija poteka na drugem stroju.
Ali lahko terminski plan za proizvodnjo tipa job shop sestavimo v Excelu?
Majhen in stabilen nabor operacij lahko prikažete v preglednici. Težava nastane, ko je treba ob spremembah v proizvodnji vzdrževati vse medsebojne odvisnosti, usklajevati operacije, ki potrebujejo isti vir, in posodabljati termine dokončanja. Če planerji ves dan na novo sestavljajo čakalne vrste, je SkyPlanner APS bolj praktična rešitev za izračun in vzdrževanje povezanega terminskega plana.
Ali krajše skupno trajanje plana vedno pomeni boljše izpolnjevanje dobavnih rokov?
Ne. Krajši čas od začetka prve do konca zadnje operacije pomeni, da je celoten nabor operacij končan prej, posamezno naročilo pa lahko kljub temu zamudi svoj rok. Termine dokončanja celotnih naročil primerjajte z obljubljenimi dobavnimi roki, nato pa upoštevajte še obseg priprav, obremenitev ozkih grl in nedokončano proizvodnjo. Najboljši terminski plan je odvisen od prioritet, ki jih mora izpolnjevati.
Jussi Mäntylä
Strokovnjak za načrtovanje proizvodnje, SkyPlanner


