


A cikk tartalma
- Mi a job shop ütemezés?
- A job shop, a flow shop és a rendelésre gyártás különböző fogalmak
- Kidolgozott példa: induljon el a következő feladat a szabad marógépen?
- A teljes rendelések prioritását határozza meg, ne az egyes várakozási sorokét
- Készítse el a job shop ütemtervet a SkyPlannerben
- 1. Minden művelethez adjon meg valósághű technológiai útvonalat és időtartamot
- 2. A ténylegesen rendelkezésre álló kapacitást modellezze
- 3. Határozza meg a prioritásokat, és rögzítse azokat a feladatokat, amelyek nem mozdíthatók
- 4. Ellenőrizze az ütemtervet az utolsó műveletig
- Ha változik a gyártás, számítsa újra a teljes ütemtervet
- Mit változtatott ez a Mamec működésén?
- Készítsen a gyártásban is követhető tervet az eltérő technológiai útvonalakkal dolgozó üzemének
- Gyakran ismételt kérdések
- Mi a különbség az ütemezés és a feladatkiadás között?
- Készíthető job shop ütemterv Excelben?
- A rövidebb teljes gyártási idő mindig a szállítási határidők jobb betartását jelenti?
A marógép szabad, egy ház marásra vár, a művezető pedig szeretné, ha haladna a gyártás. Kézenfekvőnek tűnik elindítani a megmunkálást. Egy óra múlva azonban egy sürgős csap érkezik az esztergáról, és ugyanarra a marógépre lesz szüksége. Amint elkezdődik a ház marása, máris veszélybe kerül a csap szállítási határideje.
Ez a job shop rendszerű gyártás mindennapos kihívása: az egyes gépeken soron következő feladat hatással van a többi gépen haladó rendelésekre. Attól, hogy egy munkaállomás folyamatosan dolgozik, még nem biztos, hogy az üzem a megfelelő feladatokkal halad.
A job shop ütemezés összehangolja ezeket a döntéseket. Az egyes rendelések műveleteit az erőforrások szabad időszakaira osztja be, a technológiai útvonal és a szállítási prioritás figyelembevételével. A SkyPlanner APS elvégzi Ön helyett az ütemezési számításokat, így a művezető egy összehangolt terv alapján kapja meg a következő feladatok sorrendjét, nem pedig újabb sürgetések nyomán.
Mi a job shop ütemezés?
A job shop ütemezés során a gyártási műveleteket közösen használt erőforrásokhoz rendeljük és sorrendbe állítjuk, miközben a gyártási feladatok eltérő technológiai útvonalakat követhetnek. Az ütemezés meghatározza, hol zajlik egy-egy művelet, mikor kezdődik és fejeződik be, valamint hogyan illeszkedik a gyártási feladat többi műveletéhez.
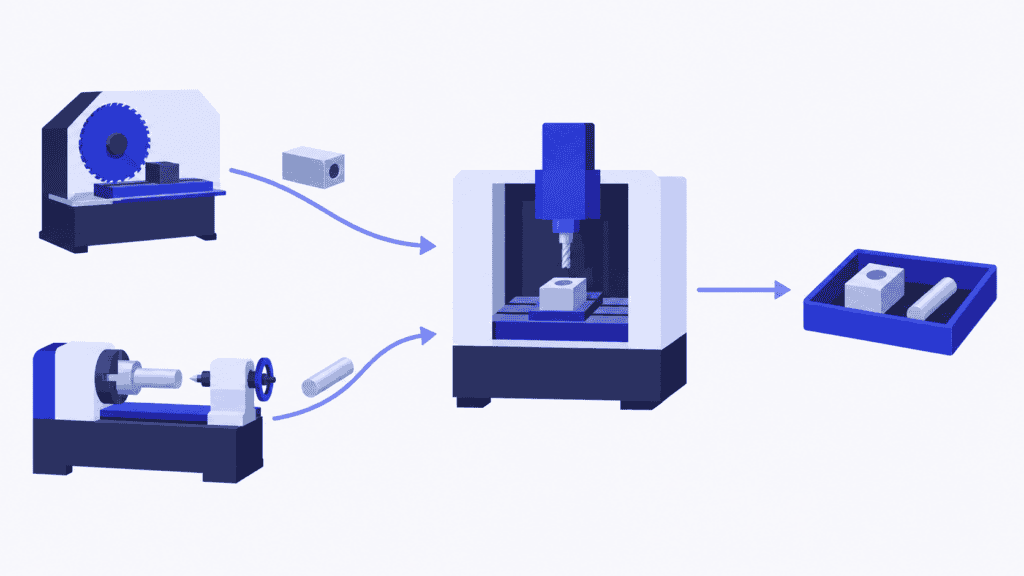
Egy ház például fűrészelésen, maráson és ellenőrzésen haladhat át. Egy csaphoz esztergálásra, marásra és ellenőrzésre lehet szükség. Közös marógépet használnak, de egyik rendelés sem egyetlen gyártósoron halad végig. Egy másik alkatrész ugyanezeket a berendezéseket eltérő sorrendben is igénybe veheti.
Nem csupán a rendelés számít: a művelet a meghatározó egység. Abból, hogy egy rendelés ötórányi munkát igényel, még nem derül ki, melyik gépen van szükség erre az időre, vagy mikor válik indíthatóvá a következő művelet. A sorrendet a technológiai útvonal adja meg; az ütemterv pedig időpontokhoz és erőforrásokhoz rendeli a munkát.
Az ütemterv megvalósíthatóságának két alapvető feltétele van:
- Egy művelet csak akkor indulhat el, ha a hozzá szükséges megelőző műveletek már befejeződtek.
- Egy erőforrásra nem osztható be egyidejűleg több munka, mint amennyit el tud végezni.
A klasszikus job shop ütemezési feladatban a műveletek meghatározott gépeken, megszakítás nélkül zajlanak. Egy valós üzemben a műszakokat, az átállási időket, a dolgozókat, a szerszámokat, az anyagok rendelkezésre állását és a jelentett készültséget is figyelembe kell venni. Ezek nem később pontosítható részletek: rajtuk múlik, hogy a következő feladat valóban elindítható-e.
A job shop, a flow shop és a rendelésre gyártás különböző fogalmak
A flow shop rendszerben a gyártási feladatok ugyanabban a sorrendben haladnak végig a gépeken. A job shop rendszerben a technológiai útvonalak eltérhetnek. A rugalmas job shop esetében egyes műveletek több alkalmas gépen is elvégezhetők, így arról is dönteni kell, melyik gépre kerüljenek.
A rendelésre gyártás azt jelenti, hogy a termelést vevői megrendelés indítja el; nem azt határozza meg, milyen technológiai útvonalat követ a termék az üzemben. A rendelésre gyártó üzem eltérő technológiai útvonalakkal, job shop rendszerben, vagy egységes műveleti sorrenddel, flow shop rendszerben is működhet. A kis sorozatok és az egyedi termékek gyakoriak a job shop rendszerű gyártásban, de önmagában egyik sem határozza meg a job shop ütemezés fogalmát. A sokféle termék kis sorozatú gyártása egy másik kérdést is felvet: hogyan lehet széles termékválasztékot kínálni úgy, hogy az előkészítés és a változó munkaterhelés ne eméssze fel az árrést.
Ez az útmutató a gyártásütemezés job shop területére összpontosít: arra, hogyan hangolhatók össze az eltérő technológiai útvonalak a közösen használt erőforrásokon.
Kidolgozott példa: induljon el a következő feladat a szabad marógépen?
Képzeljünk el két rendelést, amelyek gyártása 08:00-kor indítható. Minden munkaállomásnak saját gépkezelője van, minden erőforrás végig rendelkezésre áll, és az alábbi idők az adott művelethez szükséges összes munkát tartalmazzák. Nincs további átállás, szünet vagy anyagmozgatás. Minden műveletnek be kell fejeződnie a következő kezdete előtt, és ha már elindult, megszakítás nélkül zajlik.
| Rendelés | Technológiai útvonal és műveleti idők | Befejezési határidő |
|---|---|---|
| Ház | Fűrészelés: 1 óra → Marás: 3 óra → Ellenőrzés: 1 óra | 15:00 |
| Csap | Esztergálás: 2 óra → Marás: 1 óra → Ellenőrzés: 1 óra | 12:00 |
A ház fűrészelése 08:00 és 09:00 között zajlik. Ezzel párhuzamosan a csapot 08:00 és 10:00 között esztergálják. 09:00-kor a ház már marásra kész, a csap viszont még nem.
Ha a marógép az elsőként indítható feladatot kapja, a ház marása 09:00 és 12:00 között zajlik. A csap várakozik, majd 12:00 és 13:00 között kerül sor a marására. A ház ellenőrzése 13:00-kor, a csapé 14:00-kor fejeződik be. A műveletek a technológiai útvonalaknak megfelelően zajlottak, a csap mégis két órát késik.
Ha az ütemterv a csap határidejének betartását helyezi előtérbe, a marógép 10:00-ig vár, majd 11:00-ig a csapot, utána pedig 14:00-ig a házat marja. A csap ellenőrzése 12:00-kor, a házé 15:00-kor fejeződik be. Mindkét rendelés határidőre elkészül.
| Eredmény | Az elsőként indítható feladat szerinti sorrend | A határidő betartását biztosító sorrend |
|---|---|---|
| Marási sorrend | Először a ház, majd a csap | Előbb a csap, majd a ház |
| A csap elkészül | 14:00 | 12:00 |
| A ház elkészül | 13:00 | 15:00 |
| Mindkét rendelés elkészül | 14:00 | 15:00 |
| Vállalt szállítási határidők | A csap késik | Mindkét határidő teljesül |
A marógép egyórás üresjárata szándékos. Ha ezt az időt egy megszakítás nélküli, háromórás művelettel töltenénk ki, azzal feltartanánk a sürgős rendelést. Az sem feltétlenül jobb, ha a két rendelés összességében korábban elkészül: az első sorrendben minden munka befejeződik 14:00-kor, de a csap vállalt határideje nem teljesül.
Két rendelésnél a gyártástervező még átlátja ezt a kompromisszumot. Több száz művelet esetén viszont ugyanez a kérdés egyszerre számos munkaállomás várakozó feladatai között merül fel. A SkyPlanner értéke abban rejlik, hogy kezeli ezeket az összefüggő ütemezési feladatokat, miközben Ön dönti el, mely vállalások élvezzenek elsőbbséget.
A teljes rendelések prioritását határozza meg, ne az egyes várakozási sorokét
A sorrendképzési szabály határozza meg, hogy a munkaállomáson melyik indítható művelet következzen. Az ütemterv ezzel szemben a teljes tervezési időszakot és a teljes technológiai útvonalat figyelembe veszi. A helyi sorrendképzés hasznos, de a szabálynak az átfogó szállítási tervet kell szolgálnia.
| Módszer | Mit részesít előnyben? | Mire kell figyelni? |
|---|---|---|
| Érkezési sorrend | A korábban érkezett feladatokat | Egy később érkező sürgős feladat kevésbé sürgős munkák mögött várakozhat |
| Legkorábbi határidő | A legközelebbi határidejű rendelést | Egy későbbi határidejű rendelésen jóval több munka lehet még hátra |
| Legrövidebb megmunkálási idő | A rövid, indítható műveleteket | A hosszú műveletek újra és újra hátrébb szorulhatnak |
| Legkisebb időtartalék | Azt a rendelést, amelynél a legkisebb a különbség a rendelkezésre álló idő és a hátralévő munka időigénye között | A hátralévő munka időigényének irreális becslése téves képet ad a sürgősségről. |
| Csoportosítás az átállások szerint | A hasonló feladatok egymás utáni elvégzését | Az átállási idő megtakarítása egy vállalt szállítási határidő rovására mehet |
Nincs olyan szabály, amely a job shop ütemezés minden ütközését feloldaná. A példában a csap még nem is áll készen a marásra, amikor a ház a marógéphez érkezik. Ha egy szabály csak az indítható műveleteket rangsorolja, nem tud számolni a csappal, hacsak az átfogó ütemterv nem tartja fenn számára a később szükséges kapacitást.
A matematikai optimalizálás és a heurisztikus keresési módszerek ezt az átfogóbb problémát kezelik: a korlátok figyelembevételével hasonlítják össze az erőforrás-hozzárendeléseket és a műveleti sorrendeket. Fontos, hogy mi a cél: a teljes átfutási idő (makespan), vagyis az összes feladat befejezéséig tartó időszak minimalizálása nem ugyanaz, mint a késések minimalizálása vagy egy adott vevői rendelés határidejének biztosítása. Az üzem működtetéséhez nem kell algoritmust választania, de meg kell határoznia az ütemező számára, mit jelent a jó eredmény.
Ha a gyártásban a szállítási határidők az irányadók, először a rendelések befejezési határidejét és prioritását határozza meg. Ezután vizsgálja meg a szűk keresztmetszetek terhelését, az átállások időigényét és a folyamatban lévő munkákat. Az az ütemterv, amely hatékonynak látszik, de a sürgős rendelések késéséhez vezet, nem a megfelelő üzleti problémát oldja meg.
Készítse el a job shop ütemtervet a SkyPlannerben
A SkyPlanner a műveleteket, munkaállomásokat, műszakokat, gépkezelőket, prioritásokat és anyagokat egy véges kapacitású gyártási ütemtervben fogja össze. A mesterséges intelligencián alapuló ütemezője, az Arcturus, a beállított erőforrások és függőségek alapján számítja ki a műveletek helyét az ütemtervben. A Gantt-nézet az eredményt munkaállomásonkénti feladatsorokként és egymáshoz kapcsolódó folyamatlépésekként jeleníti meg.
A gyakorlati előny az, hogy egy rendelés befejezési időpontjának megállapításához már nem kell külön-külön újra összeállítania az egyes gépek feladatsorát. Végigkövetheti a rendelés ütemezett technológiai útvonalát, láthatja, hol várakozik, és áttekintheti, hogyan hat egy változtatás a többi munkára.
1. Minden művelethez adjon meg valósághű technológiai útvonalat és időtartamot
Határozza meg a folyamat lépéseit, azok sorrendjét és a végrehajtásukra alkalmas munkaállomásokat. Adja meg a megmunkálási és átállási időket, valamint a lépések között szükséges várakozási időket is. Egy alternatív gép csak akkor használható, ha az adott művelet elvégezhető rajta.
A SkyPlanner az Ön által megadott technológiai útvonalakat ütemezi; az Arcturus nem tervezi meg a gyártási műveletek sorrendjét. Kezdjen egy jellemző termékcsaláddal, és ellenőrizze a műveleti adatokat a munkát végző kollégákkal. Egy kihagyott ellenőrzés vagy túl optimistán becsült átállási idő miatt a tetszetős ütemterv a gyakorlatban végrehajthatatlanná válhat.
A SkyPlanner a nyílt REST API felületén keresztül bármely ERP vagy MES rendszerrel integrálható. A meglévő rendelési és gyártási adatokat bekapcsolhatja az ütemezésbe, így nem kell lecserélnie azt a rendszert, amely ezeket már jól kezeli. Tisztázzák, melyik rendszer kezeli elsődlegesen a technológiai útvonalakat, a határidőket és az előrehaladási adatokat, hogy az ütemterv összhangban maradjon a gyártással. Ismerje meg a SkyPlanner integrációs lehetőségeit.
2. A ténylegesen rendelkezésre álló kapacitást modellezze
Adja meg a munkaállomások rendelkezésre állását és a műszakokat, majd vegye figyelembe a gépkezelőket és az egyéb fontos erőforráskorlátokat. Két szabad gépen nem végezhető egyszerre két művelet, ha mindkettőhöz folyamatosan ugyanarra a gépkezelőre van szükség.
A véges kapacitású ütemezés megakadályozza, hogy a terv már lekötött kapacitásra épüljön. Ha az anyagok rendelkezésre állását figyelembe vevő ütemezés be van kapcsolva, ez is része lesz a számításnak. Tartsa naprakészen az anyagok elérhetőségi adatait, hogy a hiányok ne csak a feladatok kiadása után, az üzemben derüljenek ki.
3. Határozza meg a prioritásokat, és rögzítse azokat a feladatokat, amelyek nem mozdíthatók
A SkyPlanner dinamikus prioritásaival úgy irányíthatja az ütemezést, hogy a vállalata számára fontos szállítási és gyártási szempontokat helyezze előtérbe. A prioritásokat Ön határozza meg; az Arcturus ezek szerint számol.
Használjon zárolásokat, ha egy feladat beosztását meg kell védeni a módosítástól – például ha a gépkezelők már előkészítették a hamarosan induló munkát. Így megfelelő egyensúly alakítható ki: a teljes ütemterv alkalmazkodhat a változásokhoz anélkül, hogy minden előkészített feladatot áthelyezhetőnek tekintene. A zárolás tervezői döntés, nem pedig indok arra, hogy mindent rögzítsen; a túl sok zárolt feladat szűkíti a mozgásteret a változások kezeléséhez.
4. Ellenőrizze az ütemtervet az utolsó műveletig
A rendelés befejezését ellenőrizze, ne csupán az első szabad idősávot vagy a következő gépet. A ház és a csap példájában önmagában a marási sorrend nem elég: a csapnak az ellenőrzésen is át kell esnie a vállalt 12:00-s határidő előtt.
A Gantt-ütemterv láthatóvá teszi a beosztásokat, a várakozásokat és a későbbi műveleteket. Segítségével áttekintheti a veszélybe került szállítási határidőket és az ezeket veszélyeztető erőforrásokat. Ha a szükséges munka továbbra sem fér bele a rendelkezésre álló időbe, nem biztos, hogy egy másik sorrend megoldja a problémát. Hosszabb, megfelelő létszámmal biztosított üzemidőre, egy másik alkalmas erőforrásra vagy a vállalt határidő módosítására lehet szükség; a kapacitástervezés segít mérlegelni ezeket a lehetőségeket.
Ismerje meg a SkyPlanner ütemezési funkcióit.
Ha változik a gyártás, számítsa újra a teljes ütemtervet
Egy sürgős rendelés, egy gép leállása vagy egy vártnál lassabb művelet több várakozási sort is átrendez. Ha előreveszünk egy sürgős gyártási feladatot, az lekötheti azt a kapacitást, amelyre egy másik rendelésnek a technológiai útvonala egy későbbi lépésében lenne szüksége.
Rögzítse a megváltozott prioritást, kapacitást vagy előrehaladást a SkyPlanner rendszerében, majd hagyja, hogy az Arcturus az új helyzethez igazítva újraszámítsa az ütemtervet. Mielőtt újabb határidőt vállalna, ellenőrizze az így kapott befejezési időpontokat. Nem elég azt kérdezni, hogy „be tudjuk-e még szorítani ezt a feladatot a marógépre?”. Az is fontos, hogy „mi történik azokkal a rendelésekkel, amelyekre már határidőt vállaltunk?”
Ha az Autopilot be van kapcsolva, a SkyPlanner a beállított események vagy időzítő alapján indíthat újraütemezést, miközben érvényben tartja az Ön szabályait és zárolásait. Így a terv naprakész maradhat anélkül, hogy a tervezőnek folyamatosan, kézzel kellene újra összeállítania. A pontos adatfrissítés azonban továbbra is fontos: a szoftver nem tud figyelembe venni egy olyan gépleállást, amelyet senki nem rögzített.
Az üzemben dolgozók számára az előny a soron következő feladatok egyértelműbb sorrendje. A tervezőnek pedig ideje marad a rendkívüli helyzet kezelésére – egy fontos szállításra, egy kapacitással kapcsolatos döntésre vagy az ügyféllel való egyeztetésre –, ahelyett, hogy minden érintett műveletet kézzel helyezne át.
Mit változtatott ez a Mamec működésén?
Az ipari keverőberendezéseket és bérgyártásban csúcstechnológiai termékeket előállító finn Mamec vállalatnál több ezer, egymástól függő munkalapot kellett kezelni. A SkyPlanner bevezetése előtt a művezetők a papíralapú rendeléseken szereplő szállítási határidők alapján határozták meg a munkák fontossági sorrendjét. Az ERP tervezési funkciói nem adtak átfogó képet a vállalatnak, a függőségek kézi kezelése pedig megterhelte a termelésirányítást.
A Mamec azért választotta a SkyPlanner rendszert, mert jól alkalmazkodik a változó összetételű munkalapállományhoz, amelyben néhány perces és nyolcórás gyártási feladatok egyaránt szerepelnek. A SkyPlanner rendszert integrálta a meglévő Oscar ERP rendszerével, és a gyártástervezés elsődleges platformjává tette.
A munkák sorrendjét ma már mesterséges intelligenciára épülő, véges kapacitású ütemezés határozza meg. Az egyszerre egy hétre zárolt feladatsorokból a gépkezelők egyértelműen látják, mi következik. Egy hosszabb gyártási feladat közben előkészíthetik a következő munkákat. A munkatársak a rendelési szám alapján megkereshetik a rendelés helyét a sorban és az ütemezését, a vezetőség pedig közös képet kap a gyártás terheléséről.
A Mamec beszámolója szerint a tervezési munkateher egyértelműen csökkent, javult a szállítási határidők betartása, az optimalizált munkasorrendnek köszönhetően pedig kevesebb lett a munkaállomások állásideje. Más, eltérő technológiai útvonalakkal és közös gépekkel dolgozó üzemek számára a tanulság kézzelfogható: a közös prioritások és az összehangolt feladatsorok felváltják a papírra írt határidőkre és egyéni megítélésre épülő gyártási tervet.
Olvassa el a Mamec teljes ügyféltörténetét. Egy másik forgácsolóüzem tapasztalatait mutatja be az Eskomatic története, amely rávilágít az anyagok rendelkezésre állásának és a szállítási határidők tervezésének fontosságára.
Készítsen a gyártásban is követhető tervet az eltérő technológiai útvonalakkal dolgozó üzemének
Ha megváltozik egy szállítási határidő, nem kellene minden gép feladatsorát újra összeállítania ahhoz, hogy felmérje a következményeket. A SkyPlanner az automatikus ütemezést és az áttekinthető Gantt-tervet úgy kapcsolja össze, hogy a prioritások és a zárolt feladatok felett Ön rendelkezik. Ez jobb alapot ad annak eldöntéséhez, hogy mi induljon következőként, és milyen határidőt vállalhat.
Foglaljon SkyPlanner-bemutatót, és hozzon példaként egy rendelés jellemző technológiai útvonalát, azt az erőforrást, amelyért a legtöbb feladat verseng, és egy közelmúltbeli változást, amelyet nehéz volt beütemezni. Nézze meg, hogyan kapcsolódnak egymáshoz a feladatok, és hogyan hat a prioritás módosítása a tervre. Vagy próbálja ki a SkyPlanner rendszert demóadatokkal, ha először az ütemezési nézetet szeretné megismerni.
Gyakran ismételt kérdések
Mi a különbség az ütemezés és a feladatkiadás között?
Az ütemezés a tervezési időszak egészére meghatározza, hogy az egyes műveletek mely erőforrásokon és mikor történjenek. A feladatkiadás egy munkaállomáson kiválasztja vagy kiadja a következő, indításra kész műveletet. Eltérő technológiai útvonalakat és közös gépeket használó üzemben ennek a helyi döntésnek a teljes tervhez kell igazodnia, mert olyan rendeléseket is érint, amelyek következő művelete egy másik gépen történik.
Készíthető job shop ütemterv Excelben?
Kevés, ritkán változó művelet táblázatban is ábrázolható. A nehézséget az összes függőség, erőforrásütközés és befejezési időpont naprakészen tartása jelenti, amikor változik a gyártás. Ha a tervezők a napjukat a feladatsorok újraépítésével töltik, a SkyPlanner APS praktikusabb megoldást kínál az összefüggő ütemterv kiszámítására és karbantartására.
A rövidebb teljes gyártási idő mindig a szállítási határidők jobb betartását jelenti?
Nem. Ha az első feladat kezdetétől az utolsó befejezéséig tartó teljes időtartam rövidebb, hamarabb befejeződik a teljes feladategyüttes, de egy-egy rendelés így is kicsúszhat a határidejéből. Vesse össze az egyes rendelések teljes befejezésének időpontját a vállalt szállítási határidőkkel, majd mérlegelje az átállási igényt, a szűk keresztmetszet terhelését és a folyamatban lévő munkákat. Az a legjobb ütemterv, amely a szükséges prioritásokat szolgálja.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


