


Neste artigo
- O que é programação job shop?
- Job shop, flow shop e produção sob encomenda são conceitos diferentes
- Um exemplo prático: a fresadora livre deve iniciar a próxima operação?
- Defina prioridades para pedidos completos, não para filas isoladas
- Monte o plano de produção job shop no SkyPlanner
- 1. Defina um roteiro e uma duração realistas para cada operação
- 2. Modele a capacidade realmente disponível para executar o trabalho
- 3. Defina prioridades e proteja as operações que não podem mudar
- 4. Confira o resultado até a última operação
- Quando a produção mudar, recalcule o plano considerando todas as dependências
- O que mudou para a Mamec
- Crie para seu job shop um plano que o chão de fábrica consiga seguir
- Perguntas frequentes
- Qual é a diferença entre programação e despacho de operações?
- É possível fazer a programação job shop no Excel?
- Uma programação com duração total menor sempre melhora a pontualidade de entrega?
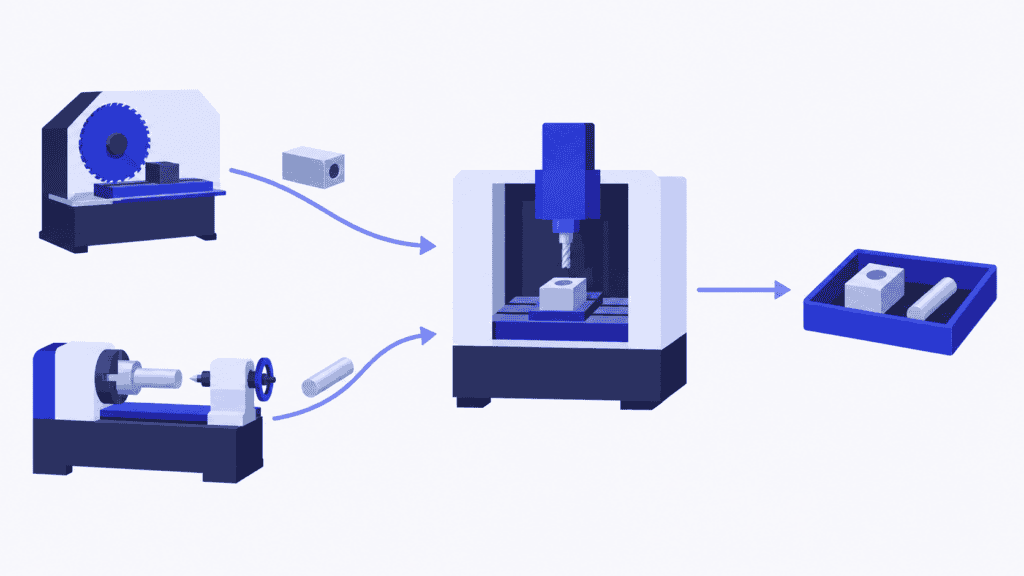
A fresadora está livre, uma carcaça está pronta para ser usinada e o supervisor quer manter a produção em andamento. Começar a usinagem parece a decisão óbvia. Mas, daqui a uma hora, um pino urgente sairá do torno e precisará da mesma fresadora. Assim que a usinagem da carcaça começa, o prazo de entrega do pino já fica comprometido.
Esse é o desafio diário de um ambiente job shop: a próxima operação de cada máquina afeta pedidos que passam por outras máquinas. Um centro de trabalho ocupado não significa, necessariamente, que a fábrica esteja entregando o que deveria.
A programação job shop conecta essas decisões. Ela aloca as operações de cada pedido nos horários disponíveis dos recursos, respeitando seu roteiro de produção e sua prioridade de entrega. O SkyPlanner APS faz os cálculos da programação para você. Assim, a fila de próximas operações do supervisor vem de um plano coordenado, e não de mais uma rodada de ações emergenciais para acelerar pedidos.
O que é programação job shop?
A programação job shop consiste em alocar e sequenciar operações de fabricação em recursos compartilhados quando os trabalhos podem seguir roteiros diferentes. Ela define onde cada operação será executada, quando começa e termina e como se encaixa nas demais operações do trabalho.
Uma carcaça pode passar por corte em serra, fresamento e inspeção. Um pino pode precisar de torneamento, fresamento e inspeção. Os dois compartilham a fresadora, mas nenhum dos pedidos segue uma única linha de produção. Outra peça pode passar pelos mesmos equipamentos em uma sequência diferente.
A unidade que importa é a operação, não apenas o pedido. Saber que um pedido exige cinco horas de trabalho não indica qual máquina precisa dessas horas nem quando a próxima operação estará pronta para começar. O roteiro de produção fornece essa sequência; a programação define em quais recursos e horários o trabalho será executado.
Duas condições fundamentais tornam a programação viável:
- Cada operação deve respeitar as operações anteriores das quais depende.
- Um recurso não pode receber mais trabalho simultâneo do que consegue executar.
No problema clássico de programação job shop, cada operação tem uma máquina definida e é executada sem interrupções. Na fábrica real, entram também os turnos de trabalho, o tempo de setup, as pessoas, as ferramentas, a disponibilidade de materiais e o andamento informado da produção. Não são detalhes para acertar depois: eles determinam se a próxima operação pode de fato começar.
Job shop, flow shop e produção sob encomenda são conceitos diferentes
Em um flow shop, os trabalhos seguem a mesma sequência de máquinas. Em um job shop, os roteiros podem variar. Já um job shop flexível permite executar algumas operações em diferentes máquinas aptas, acrescentando a decisão de onde executá-las.
Produção sob encomenda descreve o que dá início à produção — um pedido do cliente —, e não o roteiro seguido na fábrica. Um fabricante que produz sob encomenda pode usar roteiros distintos, como no job shop, ou um roteiro de fluxo comum. Lotes pequenos e produtos personalizados são frequentes em ambientes job shop, mas nenhum dos dois define a programação job shop. A produção de alta variedade e baixo volume traz outra questão: como oferecer uma ampla variedade de produtos sem deixar que a preparação e as variações na carga de trabalho consumam a margem.
Este guia aborda a programação da produção em ambientes job shop: a coordenação de roteiros diferentes que passam por recursos compartilhados.
Um exemplo prático: a fresadora livre deve iniciar a próxima operação?
Imagine dois pedidos prontos para entrar em produção às 08:00. Cada centro de trabalho tem seu próprio operador, todos os recursos estão disponíveis durante todo o exemplo e os tempos abaixo incluem todo o trabalho necessário em cada etapa. Não há setups adicionais, pausas nem transferências. Cada operação deve terminar antes que a próxima comece e, uma vez iniciada, é executada sem interrupções.
| Pedido | Roteiro e tempos das operações | Prazo de conclusão |
|---|---|---|
| Carcaça | Serra: 1 hora → Fresadora: 3 horas → Inspeção: 1 hora | 15:00 |
| Pino | Torno: 2 horas → Fresadora: 1 hora → Inspeção: 1 hora | 12:00 |
A serra corta a carcaça das 08:00 às 09:00. Ao mesmo tempo, o torno usina o pino das 08:00 às 10:00. Às 09:00, a carcaça está pronta para a fresadora, mas o pino ainda não.
Se a fresadora executar a primeira operação pronta, a carcaça será usinada das 09:00 às 12:00. O pino aguardará e depois será usinado das 12:00 às 13:00. A inspeção da carcaça terminará às 13:00 e a do pino, às 14:00. Os roteiros de produção foram respeitados nas máquinas, mas o pino ficará duas horas atrasado.
Se a programação preservar o prazo do pino, a fresadora aguardará até as 10:00, usinará o pino até as 11:00 e depois a carcaça até as 14:00. A inspeção do pino terminará às 12:00 e a da carcaça, às 15:00. Os dois pedidos serão concluídos dentro do prazo.
| Resultado | Sequência por ordem de disponibilidade | Sequência que preserva o prazo |
|---|---|---|
| Sequência de fresamento | Carcaça, depois pino | Pino, depois carcaça |
| Conclusão do pino | 14:00 | 12:00 |
| Conclusão da carcaça | 13:00 | 15:00 |
| Conclusão dos dois pedidos | 14:00 | 15:00 |
| Compromissos de entrega | Pino atrasado | Ambos cumpridos |
A hora de ociosidade da fresadora é intencional. Ocupá-la com uma operação de três horas sem interrupção bloquearia o pedido urgente. Terminar o conjunto inteiro mais cedo também não é automaticamente melhor: a primeira sequência conclui tudo às 14:00, mas não cumpre o prazo prometido para o pino.
Com dois pedidos, um planejador consegue enxergar essa escolha. Com centenas de operações, a mesma questão aparece em muitas filas ao mesmo tempo. O valor do SkyPlanner está em cuidar dessa programação interdependente enquanto você decide quais compromissos têm prioridade.
Defina prioridades para pedidos completos, não para filas isoladas
Uma regra de despacho escolhe qual operação pronta será executada a seguir em um centro de trabalho. Já a programação considera todo o horizonte de planejamento e o roteiro completo. O despacho é útil, mas uma regra local precisa contribuir para o plano geral de entregas.
| Método | O que prioriza | Pontos de atenção |
|---|---|---|
| Primeiro a chegar, primeiro a ser atendido | Trabalho que chegou primeiro | Um trabalho urgente que chega depois pode ficar esperando atrás de outro com prazo menos crítico |
| Menor prazo de entrega | Pedido com prazo mais próximo | Um pedido com prazo mais distante pode ter muito mais trabalho restante |
| Menor tempo de processamento | Operações prontas de curta duração | Operações longas podem ser continuamente adiadas |
| Menor folga | Menor diferença entre o tempo disponível e o trabalho restante | Estimativas irreais do tempo restante distorcem a urgência |
| Agrupamento por setup | Execução de trabalhos semelhantes em sequência | A economia de setup pode comprometer uma entrega |
Nenhuma regra isolada resolve todos os conflitos de um ambiente job shop. No exemplo, o pino nem sequer está pronto para a fresadora quando a carcaça chega. Uma regra que apenas ordena a fila de operações prontas não consegue considerar o pino, a menos que o plano geral reserve a capacidade de que ele precisará em seguida.
A otimização matemática e os métodos de busca heurística tratam esse problema mais amplo comparando alocações e sequências sujeitas a restrições. O objetivo importa: minimizar o makespan, o intervalo total até a conclusão de todos os trabalhos, é diferente de minimizar atrasos ou preservar o prazo de um pedido específico. Você não precisa escolher um algoritmo para operar sua fábrica, mas precisa informar ao sistema de programação o que considera um bom resultado.
Quando a produção é orientada por compromissos de entrega, comece pelas datas de conclusão e pelas prioridades dos pedidos. Depois, examine a carga dos gargalos, o esforço de setup e o trabalho em processo. Uma programação que parece eficiente, mas atrasa pedidos urgentes, está resolvendo o problema errado para o negócio.
Monte o plano de produção job shop no SkyPlanner
O SkyPlanner reúne operações, centros de trabalho, turnos, operadores, prioridades e materiais em uma programação da produção com capacidade finita. Sua IA de programação, Arcturus, calcula a alocação das operações considerando os recursos e as dependências configurados. A visualização Gantt mostra o resultado em filas por centro de trabalho e etapas de processo interligadas.
Na prática, você deixa de precisar reconstruir a fila de cada máquina separadamente para saber quando um pedido será concluído. É possível acompanhar o roteiro programado, identificar onde o pedido fica esperando e avaliar o efeito de uma mudança sobre os demais trabalhos.
1. Defina um roteiro e uma duração realistas para cada operação
Defina as etapas do processo, sua sequência e os centros de trabalho capazes de executá-las. Inclua os tempos de processamento e de setup, além das esperas necessárias entre etapas. Uma máquina alternativa só é útil se estiver apta a executar aquela operação.
O SkyPlanner programa os roteiros de produção que você fornece; o Arcturus não define a sequência de fabricação. Comece com uma família de produtos representativa e confira os dados das operações com quem executa o trabalho. Uma inspeção esquecida ou uma estimativa otimista de tempo de setup pode tornar uma programação aparentemente boa impossível de executar.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua REST API aberta. Você pode conectar os dados existentes de pedidos e produção à programação, em vez de substituir um sistema que já gerencia bem esses registros. Defina qual sistema será responsável pelos roteiros de produção, pelos prazos e pelas atualizações de andamento, para manter a programação alinhada à produção. Conheça as integrações do SkyPlanner.
2. Modele a capacidade realmente disponível para executar o trabalho
Cadastre a disponibilidade dos centros de trabalho e os turnos, depois considere os operadores e as demais restrições de recursos relevantes. Duas máquinas livres não permitem executar duas operações ao mesmo tempo se ambas precisam do mesmo operador durante toda a execução.
A programação com capacidade finita impede que o plano dependa de uma capacidade já alocada. Quando habilitada, a programação que considera materiais também inclui a disponibilidade deles no cálculo. Mantenha essa informação atualizada, em vez de deixar que o chão de fábrica descubra faltas depois da liberação do trabalho.
3. Defina prioridades e proteja as operações que não podem mudar
Use as prioridades dinâmicas do SkyPlanner para orientar o cálculo da programação de acordo com os fatores de entrega e produção importantes para o seu negócio. Você define as prioridades; o Arcturus calcula respeitando essas definições.
Use bloqueios quando for necessário preservar as alocações — por exemplo, nas operações previstas para breve que os operadores já prepararam. Assim, a programação geral pode se adaptar sem que toda operação preparada fique sujeita a mudanças. Os bloqueios são uma decisão de planejamento, não um motivo para congelar tudo: proteger operações demais reduz a margem de resposta.
4. Confira o resultado até a última operação
Verifique a conclusão da ordem, não apenas o primeiro horário livre ou a próxima máquina. No exemplo da carcaça e do pino, a sequência de fresamento, por si só, não basta: o pino ainda precisa passar pela inspeção antes do prazo de 12:00.
A programação no Gantt permite visualizar as alocações, as esperas e as operações seguintes. Use essa visão para analisar as entregas em risco e os recursos que causam esse risco. Se ainda não houver capacidade para executar todo o trabalho necessário, mudar a sequência pode não ser suficiente. Pode ser preciso ampliar o tempo de operação com equipe disponível, usar outro recurso habilitado ou renegociar o prazo; o planejamento da capacidade produtiva ajuda a avaliar essas alternativas.
Conheça os recursos de programação do SkyPlanner.
Quando a produção mudar, recalcule o plano considerando todas as dependências
Um pedido urgente, uma parada de máquina ou uma operação mais lenta do que o previsto afeta mais de uma fila. Antecipar uma operação urgente pode ocupar a janela de capacidade de que outra ordem precisaria mais adiante em seu roteiro de produção.
Registre a mudança de prioridade, capacidade ou andamento no SkyPlanner e deixe o Arcturus recalcular a programação conforme a nova situação. Confira as datas de conclusão resultantes antes de assumir o próximo compromisso de entrega. A pergunta relevante não é apenas “conseguimos encaixar esta operação na fresadora?”, mas também “o que acontece com as ordens cujos prazos já foram confirmados?”.
Com o Autopilot habilitado, o SkyPlanner pode acionar a reprogramação a partir de eventos configurados ou de um temporizador, mantendo suas regras e seus bloqueios em vigor. O plano pode se manter atualizado sem que o planejador precise refazê-lo manualmente o tempo todo. Atualizações precisas continuam sendo essenciais: o software não pode considerar uma parada de máquina que ninguém registrou.
Para o chão de fábrica, o benefício é uma fila mais clara das próximas operações. Para o planejador, é ter tempo para lidar com a exceção — uma entrega importante, uma decisão sobre capacidade ou uma conversa com o cliente — em vez de mover manualmente cada operação afetada.
O que mudou para a Mamec
A Mamec, fabricante finlandesa de equipamentos industriais de mistura e de produtos de alta tecnologia fabricados sob contrato, tinha milhares de ordens de trabalho interdependentes. Antes do SkyPlanner, os supervisores priorizavam o trabalho com base nas datas de entrega registradas em ordens em papel. As funções de planejamento do ERP não ofereciam uma visão geral à empresa, e gerenciar as dependências manualmente sobrecarregava o controle da produção.
A Mamec escolheu o SkyPlanner pela capacidade de se adaptar a um conjunto dinâmico de ordens de trabalho, com durações que variavam de poucos minutos a oito horas de execução. A empresa integrou o SkyPlanner ao Oscar ERP que já utilizava e o adotou como sua principal plataforma de planejamento da produção.
Agora, a programação com capacidade finita e IA organiza a sequência do trabalho, enquanto as filas bloqueadas por uma semana de cada vez deixam claro aos operadores de usinagem o que vem a seguir. Durante uma operação longa, eles podem preparar as próximas. A equipe pode consultar o número de uma ordem para ver sua posição e programação, e a gestão conta com uma visão compartilhada da carga de produção.
A Mamec relata uma redução clara da carga de trabalho de planejamento, maior pontualidade de entrega e menos tempo de parada nos centros de trabalho graças à sequência otimizada. Para outras fábricas com produção em job shop, a lição é concreta: prioridades compartilhadas e filas interligadas substituem um plano de produção sustentado por datas no papel e avaliações individuais.
Leia o caso completo da Mamec. Para conhecer outra experiência na usinagem, o caso da Eskomatic mostra a importância de ter os materiais disponíveis e de planejar as datas de entrega.
Crie para seu job shop um plano que o chão de fábrica consiga seguir
Quando uma data de entrega muda, você não deveria precisar reconstruir a fila de cada máquina para entender o impacto. O SkyPlanner combina programação automática, visualização do plano no Gantt e controle sobre as prioridades e as operações protegidas. Isso oferece uma base melhor para decidir o que executar a seguir e quais prazos você pode assumir.
Agende uma demonstração do SkyPlanner e traga um roteiro típico de produção, o recurso mais disputado e uma mudança recente que foi difícil de programar. Veja como as operações se conectam e como uma mudança de prioridade afeta o plano. Ou experimente o SkyPlanner com dados de demonstração para explorar primeiro a visualização da programação.
Perguntas frequentes
Qual é a diferença entre programação e despacho de operações?
A programação aloca operações a recursos e horários ao longo de um período de planejamento. O despacho seleciona ou libera a próxima operação pronta para execução em um centro de trabalho. Em um job shop, essa decisão local deve seguir o plano geral, pois afeta ordens cuja próxima operação será executada em outra máquina.
É possível fazer a programação job shop no Excel?
Um conjunto pequeno e estável de operações pode ser representado em uma planilha. A dificuldade é manter todas as dependências, os conflitos de recursos e as datas de conclusão atualizados quando a produção muda. Se os planejadores passam o dia reconstruindo filas, o SkyPlanner APS é uma forma mais prática de calcular e manter uma programação que considera todas essas dependências.
Uma programação com duração total menor sempre melhora a pontualidade de entrega?
Não. Um makespan menor — o intervalo total entre o início e o fim do conjunto de operações — permite concluir esse conjunto mais cedo, mas uma ordem individual ainda pode perder o prazo. Compare as datas de conclusão das ordens completas com os compromissos de entrega e, depois, considere o esforço de setup, a carga nos gargalos e a produção em processo. A melhor programação depende das prioridades que ela precisa atender.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


