


この記事の内容
- ジョブショップスケジューリングとは?
- ジョブショップ、フローショップ、受注生産は異なる概念
- 具体例:空いているフライス盤で次の作業を始めるべきか?
- 設備ごとの作業順序ではなく、注文全体で優先順位を決める
- SkyPlannerでジョブショップの計画を作成する
- 1. 工順と各工程の所要時間を実態に合わせて設定する
- 2. 実際に作業を行える生産能力をモデル化する
- 3. 優先順位を設定し、動かせない作業を固定する
- 4. 最終工程まで計算結果を確認する
- 生産状況が変わったら、工程間のつながりを踏まえて計画を再計算する
- Mamecでは何が変わったか
- ジョブショップ型の現場に、実行できる計画を
- よくある質問
- スケジューリングとディスパッチングの違いは何ですか?
- Excelでジョブショップスケジューリングはできますか?
- 全作業の完了までの時間が短ければ、納期遵守率も必ずよくなりますか?
フライス盤が空いていて、ハウジングも加工に入れる状態です。現場の責任者としては、生産を止めずに進めたいところでしょう。そのまま加工を始めるのが当然に思えます。しかし、1時間後には旋盤加工を終えた急ぎのピンが、同じフライス盤を必要とします。ハウジングの加工を始めた時点で、ピンの納期を守るのは難しくなってしまいます。
これが、ジョブショップ型の生産現場で日々直面する課題です。各設備で次にどの作業を行うかという判断が、ほかの設備を通る注文にも影響します。リソースが稼働しているからといって、工場全体で必要な作業を適切に進められているとは限りません。
ジョブショップスケジューリングでは、こうした判断を相互の影響を踏まえて行います。各注文の工順と納期の優先順位を守りながら、リソースの空き時間に工程を割り当てます。SkyPlanner APSがスケジュールを計算するため、現場責任者が使う作業順序は、その都度催促や調整を繰り返して決めるのではなく、全体を調整した計画に基づくものになります。
ジョブショップスケジューリングとは?
ジョブショップスケジューリングとは、作業ごとに工順が異なる生産において、共用するリソースに工程を割り当て、実行順序を決めることです。各工程をどこで実行し、いつ開始・終了するか、また一連の作業の中でどうつなげるかを決定します。
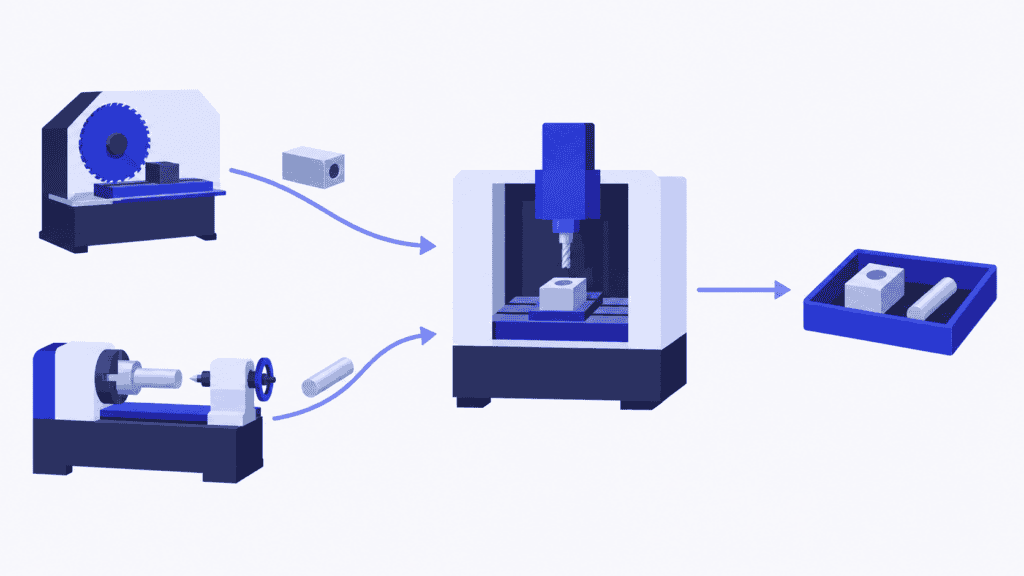
たとえば、ハウジングは鋸切断、フライス加工、検査の順に進み、ピンは旋削、フライス加工、検査を必要とする場合があります。両者は同じフライス盤を使いますが、どちらも単一の生産ラインに沿って流れるわけではありません。別の部品は、同じ設備を違う順序で使うこともあります。
重要なのは、注文単位だけでなく工程単位で捉えることです。ある注文に5時間の作業が必要だと分かっても、どの設備で何時間必要なのか、次の工程にいつ着手できるのかは分かりません。その順序を定めるのが工順であり、各作業を時間とリソースに割り当てるのがスケジュールです。
実行可能なスケジュールには、次の2つの基本条件が必要です。
- 各工程は、前提となる先行作業との順序関係を守ること。
- 各リソースには、同時に処理できる能力を超えて作業を割り当てないこと。
古典的なジョブショップスケジューリング問題では、各工程で使う設備が指定され、作業は中断せずに行われます。実際の工場では、それに勤務シフト、段取り時間、作業者、工具、資材の利用可否、報告された進捗が加わります。これらは後から調整すればよい細部ではありません。次の作業を実際に開始できるかどうかを左右する条件です。
ジョブショップ、フローショップ、受注生産は異なる概念
フローショップでは、各作業が設備を通る順序は共通です。一方、ジョブショップでは工順が異なる場合があります。さらに、フレキシブルジョブショップでは、一部の工程について対応可能な複数の設備から選べるため、どの設備で実行するかも決める必要があります。
受注生産とは、顧客からの注文をきっかけに生産を始める方式であり、工場内の工順を表すものではありません。受注生産でも、製品ごとに工順が異なるジョブショップ型と、共通の工順で流すフローショップ型のどちらも採用できます。小ロット生産や特注品の製造はジョブショップでよく見られますが、いずれもジョブショップスケジューリングを定義するものではありません。多品種少量生産では、さらに別の課題が加わります。幅広い製品を提供しながら、準備作業や負荷の変動によって利益が削られるのをどう防ぐか、という課題です。
このガイドでは、生産スケジューリングの中でもジョブショップ型に焦点を当て、共用するリソースを通る異なる工順をどう調整するかを説明します。
具体例:空いているフライス盤で次の作業を始めるべきか?
08:00に生産を開始できる注文が二件あると仮定します。各リソースにはそれぞれ専任の作業者がおり、この例ではすべてのリソースを常時使用できます。以下の時間には、その工程で必要な作業がすべて含まれています。追加の段取り、休憩、搬送時間はありません。各工程が完了してから次の工程を開始し、開始した工程は中断せずに実行するものとします。
| 注文 | 工順と各工程の所要時間 | 完了期限 |
|---|---|---|
| ハウジング | 鋸切断:1時間 → フライス加工:3時間 → 検査:1時間 | 15:00 |
| ピン | 旋削:2時間 → フライス加工:1時間 → 検査:1時間 | 12:00 |
ハウジングの鋸切断は08:00から09:00まで行います。同時に、ピンの旋削は08:00から10:00まで行います。09:00にはハウジングがフライス加工に進めますが、ピンはまだ進めません。
先に加工可能になった作業をフライス盤に入れる場合、ハウジングを09:00から12:00まで加工します。ピンは待機し、12:00から13:00まで加工します。検査が終わるのは、ハウジングが13:00、ピンが14:00です。各設備で工順は守られていますが、ピンは納期に二時間遅れます。
ピンの納期を守るように計画する場合、フライス盤は10:00まで待機し、ピンを11:00まで加工した後、ハウジングを14:00まで加工します。検査が終わるのは、ピンが12:00、ハウジングが15:00です。両方の注文が納期に間に合います。
| 結果 | 加工可能になった順 | 納期を守る順 |
|---|---|---|
| フライス加工の順序 | ハウジング → ピン | ピン → ハウジング |
| ピンの完了時刻 | 14:00 | 12:00 |
| ハウジングの完了時刻 | 13:00 | 15:00 |
| 全注文の完了時刻 | 14:00 | 15:00 |
| 納期の遵守状況 | ピンが遅延 | 両方とも遵守 |
フライス盤を一時間空けておくのは、意図的な判断です。その時間に中断できない三時間の加工を入れると、急ぎの注文を進められなくなります。また、全注文を早く終えれば必ずよいというわけでもありません。先に加工可能になった順では14:00にすべて完了しますが、ピンの約束納期には間に合いません。
注文が2件であれば、生産計画担当者はこのトレードオフを把握できます。しかし工程が数百に及ぶと、同じ問題が多くの作業待ち列で同時に発生します。どの納期を優先するかは担当者が決め、互いに影響し合う作業のスケジューリングをSkyPlannerが担う。そこにSkyPlannerの価値があります。
設備ごとの作業順序ではなく、注文全体で優先順位を決める
ディスパッチングルールは、リソースで実行可能な工程のうち、次にどれを行うかを決めます。一方、スケジュールは計画期間と工順全体を見渡します。ディスパッチングは有用ですが、個々の設備で使うルールも、全体の納期計画に沿う必要があります。
| 方式 | 優先する対象 | 注意点 |
|---|---|---|
| 先着順 | 先に到着した作業 | 後から到着した急ぎの作業が、納期に余裕のある作業の後ろで待つことがある |
| 納期が早い順 | 納期が最も近い注文 | 納期が後の注文に、はるかに多くの作業が残っている場合がある |
| 加工時間が短い順 | 実行可能な工程のうち、短時間で終わるもの | 時間のかかる工程が繰り返し後回しになることがある |
| 余裕時間が少ない順 | 納期までの時間から残りの作業時間を引いた余裕が最も少ない注文 | 残りの作業時間の見積もりが実態に合わないと、緊急度を誤って判断する |
| 段取りを考慮したグループ化 | 類似する作業をまとめて実行 | 段取りを削減する代わりに、約束納期を守れなくなることがある |
ジョブショップで生じるすべての競合を、1つのルールで解決することはできません。この例では、ハウジングが到着した時点で、ピンはまだフライス加工に進める状態ですらありません。実行可能な作業だけを順位付けするルールでは、全体計画でピンに必要な時間枠を確保しておかない限り、ピンを考慮できません。
数理最適化やヒューリスティック探索は、制約の下で割り当てや実行順序を比較し、こうした全体の問題に取り組みます。ここで重要なのが目的です。すべての作業が完了するまでの総所要時間であるメイクスパンを最小化することは、納期遅れを最小化することや、特定の顧客注文の納期を守ることとは異なります。工場を運営するためにアルゴリズムを選ぶ必要はありませんが、何をよい結果とするのかはスケジューラに伝える必要があります。
納期を重視する生産では、まず各注文の完了日と優先順位を決めます。その後で、ボトルネックの負荷、段取りの工数、仕掛品を確認します。一見効率的でも、急ぎの注文が納期に遅れるスケジュールは、本来解決すべき経営課題に応えていません。
SkyPlannerでジョブショップの計画を作成する
SkyPlannerは、工程、リソース、シフト、作業者、優先順位、資材を反映し、生産能力の制約を考慮したスケジュールを作成します。スケジューリングAIのArcturusが、設定されたリソースと工程間の依存関係に基づいて各工程の割り当てを計算します。Gantt画面では、その結果をリソースごとの作業順序と、つながりのある工程として確認できます。
実務上の利点は、1件の注文の完了日を把握するために、設備ごとの作業順序を別々に組み直す必要がなくなることです。計画された工順をたどり、どこで待機するのか、変更がほかの作業にどう影響するのかを確認できます。
1. 工順と各工程の所要時間を実態に合わせて設定する
各工程、その実行順序、実行可能なリソースを定義します。加工時間と段取り時間に加え、工程間で必要な待ち時間も含めます。代替設備を設定しても、その工程に対応できる設備でなければ役に立ちません。
SkyPlannerは、入力された工順に基づいてスケジュールを作成します。Arcturusが製造工程の順序を設計するわけではありません。まずは代表的な製品群から始め、実際に作業する人と工程データを確認してください。検査工程が抜けていたり、段取り時間を短く見積もりすぎていたりすると、見栄えのよいスケジュールでも実行できなくなります。
SkyPlannerは、公開されたREST APIを通じて、あらゆるERPやMESと連携できます。注文や生産の記録をすでに適切に管理しているシステムを置き換えるのではなく、既存のデータをスケジューリングに接続できます。工順、納期、進捗更新をどのシステムで管理するかを関係者で決め、スケジュールと現場の状態が一致するようにしましょう。SkyPlannerの連携機能を見る。
2. 実際に作業を行える生産能力をモデル化する
リソースの稼働可能時間と勤務シフトを登録し、作業者やその他の関連リソースの制約も反映します。空いている機械が2台あっても、どちらも同じ作業者が付ききりで操作する必要があるなら、2つの工程を同時には実行できません。
有限能力スケジューリングでは、すでに他の作業に割り当てた生産能力を重ねて使う計画を防げます。資材の利用可能状況を考慮する機能を有効にすると、資材が使えるかどうかも計算に反映されます。作業指示を出した後で現場が不足に気づくことのないよう、資材の利用可能状況を最新に保ちましょう。
3. 優先順位を設定し、動かせない作業を固定する
SkyPlannerの動的な優先順位設定を使えば、自社が重視する納期や生産上の要素をスケジュールの計算に反映できます。優先順位を決めるのは担当者です。Arcturusはその設定に従って計算します。
割り当てを変えたくない作業にはロックを使います。たとえば、作業者がすでに準備を済ませた直近の作業が該当します。準備済みの作業をすべて変更対象にすることなく、それ以外のスケジュールを状況に合わせて調整できます。ただし、ロックは計画上の判断として使うもので、すべてを固定するためのものではありません。固定する作業が多すぎると、変化に対応できる余地が狭まります。
4. 最終工程まで計算結果を確認する
最初の空き時間枠や次に使う機械だけでなく、製造指図全体がいつ完了するかを確認します。ハウジングとピンの例では、フライス加工の順序を見るだけでは不十分です。ピンは約束した12:00までに検査も終える必要があります。
Ganttのスケジュールでは、作業の割り当て、待ち時間、後工程を可視化できます。納期遅延の恐れがある製造指図と、その原因となるリソースを確認しましょう。必要な作業がなお収まらない場合、順序を変えるだけでは解決できないこともあります。作業者を確保したうえで稼働時間を延ばす、作業に対応できる別のリソースを使う、約束した納期を見直すといった対応が必要になる場合があります。生産能力計画は、こうした選択肢の検討に役立ちます。
生産状況が変わったら、工程間のつながりを踏まえて計画を再計算する
特急注文や設備の停止、想定より時間がかかる工程が発生すると、複数の工程で待ち行列に影響が及びます。急ぎの作業を前倒しすると、別の注文が後工程で必要としていた時間枠を使ってしまうことがあります。
優先順位、生産能力、進捗の変更をSkyPlannerに記録し、新しい状況に合わせてArcturusに再計算させます。次の納期を約束する前に、計算結果の完了日時を確認しましょう。問うべきなのは、単に「この作業をフライス盤に割り込ませられるか」ではなく、「すでに納期を約束した製造指図にどんな影響が出るか」です。
Autopilotを有効にすると、SkyPlannerは設定されたイベントやタイマーをきっかけに、ルールとロックを維持したままスケジュールを再計算できます。担当者が手作業で絶えず組み直さなくても、計画を最新に保てます。ただし、正確な情報更新は引き続き欠かせません。誰も記録していない機械停止を、ソフトウェアが計画に織り込むことはできません。
現場にとっては、次に行う作業の順序が明確になります。計画担当者にとっては、影響を受ける工程を一つずつ手動で動かす代わりに、重要な納品への対応、生産能力に関する判断、顧客との調整など、個別対応が必要な事項に時間を使えるようになります。
Mamecでは何が変わったか
産業用混合機器とハイテク製品の受託製造を手がけるフィンランドのメーカーMamecでは、数千件の作業指示が互いに依存していました。SkyPlannerの導入前は、現場の責任者が紙の作業指示書に記載された納期を見て、作業の優先順位を決めていました。ERPの計画機能では全体像を把握できず、依存関係を手作業で管理することが生産管理の負担になっていました。
MamecがSkyPlannerを選んだ理由は、数分で終わる作業から8時間に及ぶ作業まで、さまざまな作業指示が混在し、その組み合わせが変わり続ける状況に対応できることでした。同社は既存のOscar ERPとSkyPlannerを連携させ、SkyPlannerを生産計画の中心となるプラットフォームにしました。
現在は、AIを活用した有限能力スケジューリングで作業順序を決めています。また、作業順序を1週間ずつロックすることで、機械加工の作業者は次の作業を明確に把握できます。長時間の加工中には、後に続く作業の準備ができます。従業員は指図番号を検索して作業の順番とスケジュールを確認でき、管理者も生産負荷を共通の画面で把握できます。
Mamecは、計画業務の負担が明らかに軽減し、納期遵守率が向上したほか、作業順序の最適化によってリソースの停止時間も減ったと報告しています。ほかのジョブショップ型の現場にも、この事例は具体的な示唆を与えます。優先順位を共有し、各リソースの作業順序を連動させることで、紙に書かれた納期と個人の判断に頼って維持していた生産計画を置き換えられます。
Mamecの導入事例を詳しく読む。機械加工の別の事例として、Eskomaticの導入事例では、資材を使える状態にしておくことと、納期を踏まえた計画の重要性がわかります。
ジョブショップ型の現場に、実行できる計画を
納期が変わるたびに、その影響を把握するためにすべての機械の作業順序を組み直すのは避けたいものです。SkyPlannerは、自動スケジューリング、Ganttによる計画の可視化、担当者による優先順位の設定と作業の固定を組み合わせています。これにより、次に何を実行するか、どの納期を約束できるかを、より確かな根拠に基づいて判断できます。
SkyPlannerのデモを予約する際は、代表的な製造指図の工順、作業が最も集中するリソース、最近スケジュール調整に苦労した変更の例をご用意ください。作業がどのようにつながり、優先順位の変更が計画にどう影響するかを確認できます。まずスケジューリング画面を見てみたい方は、デモデータでSkyPlannerを試すこともできます。
よくある質問
スケジューリングとディスパッチングの違いは何ですか?
スケジューリングは、計画期間全体にわたって、各工程にリソースと実行日時を割り当てます。ディスパッチングは、リソースごとに、実行可能な工程から次の作業を選ぶ、または実行指示を出すことです。ジョブショップ型の現場では、そのリソースだけでの判断が、次の工程で別の機械を使う製造指図にも影響します。そのため、次の作業の選択は全体計画に沿って行う必要があります。
Excelでジョブショップスケジューリングはできますか?
工程数が少なく、変更も少ない場合は、表計算ソフトでスケジュールを表せます。難しいのは、生産状況が変わったときに、すべての依存関係、リソースの競合、完了日時を整合させ続けることです。計画担当者が作業順序の組み直しに一日を費やしているなら、工程間のつながりを踏まえたスケジュールを計算し、維持するにはSkyPlanner APSのほうが実用的です。
全作業の完了までの時間が短ければ、納期遵守率も必ずよくなりますか?
いいえ。メイクスパン(全作業の開始から完了までの時間)が短ければ、作業全体はより早く終わりますが、個々の製造指図は納期に間に合わないことがあります。製造指図ごとの全工程の完了日時を約束した納期と比較し、そのうえで段取りの負担、ボトルネックの負荷、仕掛品を検討しましょう。最適なスケジュールは、何を優先する必要があるかによって変わります。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


