








I denne artikkelen
- Hva er finplanlegging i job shop?
- Job shop, flow shop og produksjon mot ordre er ulike begreper
- Et konkret eksempel: Bør den ledige fresen starte neste jobb?
- Prioriter hele ordrer, ikke hver kø for seg
- Lag planen for job shop i SkyPlanner
- 1. Angi en realistisk produksjonsrute og varighet for hver operasjon
- 2. Modeller kapasiteten som faktisk er tilgjengelig for arbeidet
- 3. Sett prioriteringer og lås arbeidet som ikke skal flyttes
- 4. Gå gjennom resultatet helt til siste operasjon
- Beregn den samlede planen på nytt når produksjonen endrer seg
- Hva dette endret for Mamec
- Gi job shop-produksjonen en plan de ansatte kan følge
- Ofte stilte spørsmål
- Hva er forskjellen på produksjonsplanlegging og frigivelse av arbeid?
- Kan man lage en plan for job shop-produksjon i Excel?
- Gir en kortere samlet produksjonstid alltid bedre leveringspålitelighet?
Fresen er ledig, et hus er klart for bearbeiding, og arbeidslederen vil holde produksjonen i gang. Det virker opplagt å starte. Men om en time kommer en tapp med kort leveringsfrist fra dreiebenken, og den trenger den samme fresen. Så snart fresingen av huset er i gang, er leveringsfristen for tappen allerede i fare.
Dette er den daglige utfordringen i en job shop: Valget av neste jobb på én maskin påvirker ordrer som går gjennom andre maskiner. At en arbeidsstasjon er opptatt, betyr ikke nødvendigvis at produksjonen leverer de riktige jobbene.
Finplanlegging i job shop samordner disse beslutningene. Operasjonene i hver ordre legges inn der ressursene har ledig tid, samtidig som produksjonsruten og leveringsprioriteten ivaretas. SkyPlanner APS gjør planleggingsberegningene for deg. Dermed får arbeidslederen en jobbkø som bygger på en samordnet plan, i stedet for stadig å måtte omprioritere for å få hastejobber gjennom.
Hva er finplanlegging i job shop?
Finplanlegging i job shop innebærer å fordele produksjonsoperasjoner på delte ressurser og bestemme rekkefølgen når jobbene kan følge ulike produksjonsruter. Planen fastsetter hvor hver operasjon skal utføres, når den starter og slutter, og hvordan den henger sammen med resten av jobben.
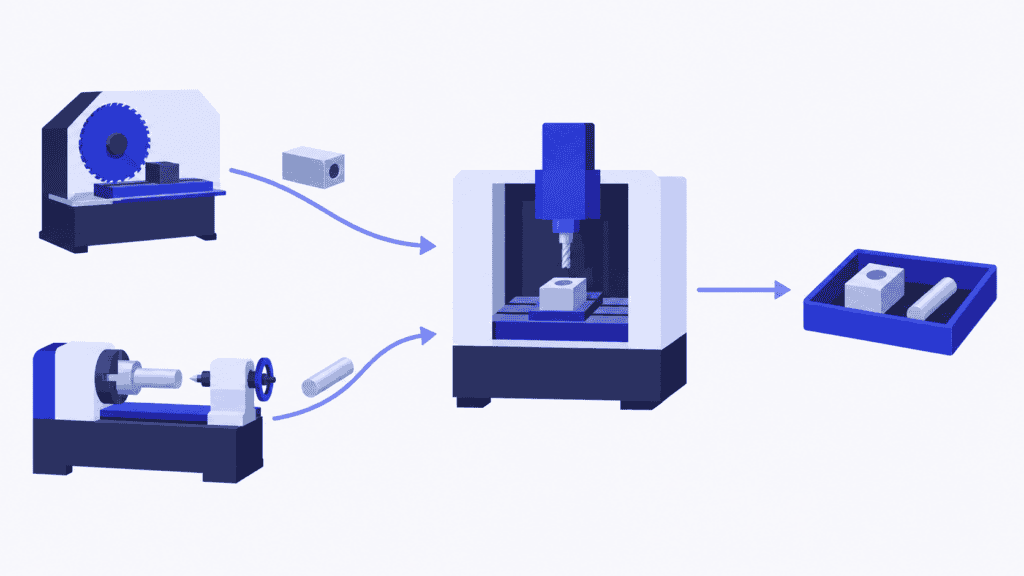
Et hus kan gå gjennom saging, fresing og kontroll. En tapp kan trenge dreiing, fresing og kontroll. De deler fresen, men ingen av ordrene følger én enkelt produksjonslinje. En annen del kan gå gjennom det samme utstyret i en annen rekkefølge.
Det er operasjonen som er den viktige enheten, ikke bare ordren. At en ordre krever fem timers arbeid, sier ikke hvilken maskin som trenger disse timene, eller når neste operasjon er klar til å starte. Produksjonsruten angir rekkefølgen, mens planen fordeler arbeidet på tid og ressurser.
To grunnleggende vilkår må være oppfylt for at planen skal være gjennomførbar:
- En operasjon må ta hensyn til det foregående arbeidet den er avhengig av.
- En ressurs må ikke tildeles mer samtidig arbeid enn den kan utføre.
I det klassiske planleggingsproblemet for job shop er operasjonene knyttet til bestemte maskiner og utføres uten avbrudd. I en virkelig fabrikk må planen også ta hensyn til skift, omstillingstid, bemanning, verktøy, materialtilgang og rapportert fremdrift. Dette er ikke detaljer som kan ordnes senere: De avgjør om neste jobb faktisk kan starte.
Job shop, flow shop og produksjon mot ordre er ulike begreper
I en flow shop går jobbene gjennom maskinene i samme rekkefølge. I en job shop kan produksjonsrutene være forskjellige. I en fleksibel job shop kan enkelte operasjoner dessuten utføres på flere egnede maskiner. Da må man også avgjøre hvilken maskin som skal brukes.
Produksjon mot ordre beskriver hva som utløser produksjonen – en kundeordre – ikke hvilken rute produktet følger gjennom fabrikken. En produsent som produserer mot ordre, kan bruke ulike produksjonsruter som i en job shop, eller en felles produksjonsrute som i en flow shop. Små serier og kundetilpassede produkter er vanlig i en job shop, men ingen av delene definerer hva produksjonsplanlegging i en job shop er. Produksjon med stor variasjon og små serier reiser et annet spørsmål: Hvordan kan man tilby et bredt produktspekter uten at klargjøring og varierende arbeidsbelastning spiser opp marginen?
Denne veiledningen tar for seg produksjonsplanlegging i job shop: å samordne ulike produksjonsruter gjennom ressursene de deler.
Et konkret eksempel: Bør den ledige fresen starte neste jobb?
Tenk deg to ordrer som er klare til å settes i produksjon klokken 08:00. Hver arbeidsstasjon har sin egen operatør, og alle ressursene er tilgjengelige gjennom hele eksemplet. Tidene nedenfor omfatter alt arbeidet som kreves i hvert trinn. Det kommer ingen ekstra omstillinger, pauser eller transport mellom operasjonene. Hver operasjon må være ferdig før den neste begynner, og når den først er startet, utføres den uten avbrudd.
| Ordre | Produksjonsrute og operasjonstider | Ferdigfrist |
|---|---|---|
| Hus | Sag: 1 time → Fres: 3 timer → Kontroll: 1 time | 15:00 |
| Tapp | Dreiebenk: 2 timer → Fres: 1 time → Kontroll: 1 time | 12:00 |
Huset sages fra 08:00 til 09:00. Samtidig dreies tappen fra 08:00 til 10:00. Klokken 09:00 er huset klart for fresen, men det er ikke tappen.
Hvis fresen tar den første jobben som er klar, freses huset fra 09:00 til 12:00. Tappen må vente og freses deretter fra 12:00 til 13:00. Kontrollen av huset er ferdig klokken 13:00, og kontrollen av tappen klokken 14:00. Begge produksjonsrutene er fulgt, men tappen er to timer forsinket.
Hvis planen sikrer at tappen holder fristen, står fresen ledig til 10:00. Deretter freses tappen frem til 11:00 og huset frem til 14:00. Kontrollen av tappen er ferdig klokken 12:00, og kontrollen av huset klokken 15:00. Begge ordrene holder fristene.
| Resultat | Første klare jobb først | Rekkefølge som ivaretar fristene |
|---|---|---|
| Rekkefølge på fresen | Hus, deretter tapp | Tapp, deretter hus |
| Tapp ferdig | 14:00 | 12:00 |
| Hus ferdig | 13:00 | 15:00 |
| Begge ordrer ferdige | 14:00 | 15:00 |
| Avtalte leveringsfrister | Tappen er forsinket | Begge er overholdt |
Det er et bevisst valg å la fresen stå ledig i en time. Hvis en uavbrutt operasjon på tre timer ble startet i dette tidsrommet, ville den blokkere hasteordren. Det er heller ikke automatisk bedre å bli ferdig med alle ordrene tidligere: Med den første rekkefølgen er alt ferdig klokken 14:00, men leveringsløftet for tappen brytes.
Med to ordrer kan en planlegger se denne avveiningen. Med hundrevis av operasjoner oppstår det samme spørsmålet i mange køer samtidig. SkyPlanner håndterer planleggingen av disse sammenhengene, mens du bestemmer hvilke leveringsløfter som skal prioriteres.
Prioriter hele ordrer, ikke hver kø for seg
En køregel avgjør hvilken av de klare operasjonene som skal kjøres neste gang på en arbeidsstasjon. En produksjonsplan tar hensyn til hele planleggingsperioden og hele produksjonsruten. Køregler er nyttige, men en lokal regel må støtte den samlede leveringsplanen.
| Metode | Hva den prioriterer | Hva du må være oppmerksom på |
|---|---|---|
| Først inn, først ut | Arbeidet som kom først | En hastejobb som kommer senere, kan bli stående bak mindre tidskritisk arbeid |
| Tidligste leveringsfrist | Ordren med nærmeste frist | En ordre med senere frist kan ha langt mer arbeid igjen |
| Korteste bearbeidingstid | Klare operasjoner som tar kort tid | Langvarige operasjoner kan stadig bli skjøvet bakover i køen |
| Minst tidsmargin | Minste forskjell mellom tilgjengelig tid og gjenstående arbeid | Urealistiske anslag for gjenstående tid gir et misvisende bilde av hvor mye det haster |
| Gruppering for å redusere omstillinger | Lignende jobber som kjøres samlet | Spart omstillingstid kan gå på bekostning av en avtalt leveringsfrist |
Ingen enkelt regel løser alle konflikter i en job shop. I eksemplet er tappen ikke engang klar for fresen når huset kommer dit. En regel som bare rangerer jobbene som er klare, kan ikke ta hensyn til tappen med mindre den samlede planen reserverer kapasitet til den når den kommer.
Matematisk optimering og heuristiske søkemetoder håndterer dette større problemet ved å sammenligne ressursvalg og rekkefølger innenfor gitte begrensninger. Målet er avgjørende: Å minimere makespan, det samlede tidsrommet til alle jobbene er ferdige, er noe annet enn å minimere forsinkelser eller sikre en bestemt kundeordre. Du trenger ikke velge en algoritme for å drive produksjonen, men du må fortelle planleggingssystemet hva som kjennetegner et godt resultat.
Når leveringsfristene styrer produksjonen, bør du begynne med ordrenes ferdigdatoer og prioriteringer. Se deretter på belastningen ved flaskehalsene, arbeidet med omstillinger og varer i arbeid. En plan som ser effektiv ut, men fører til forsinkede hasteordrer, løser feil problem for virksomheten.
Lag planen for job shop i SkyPlanner
SkyPlanner samler operasjoner, arbeidsstasjoner, skift, operatører, prioriteringer og materialer i en produksjonsplan som tar hensyn til begrenset kapasitet. KI-motoren for planlegging, Arcturus, beregner når og hvor operasjonene skal utføres ut fra ressursene og avhengighetene som er konfigurert. Gantt-visningen viser resultatet som køer på arbeidsstasjonene og prosesstrinn som henger sammen.
I praksis betyr det at du ikke lenger trenger å bygge opp køen på hver maskin separat for å finne ut når én ordre blir ferdig. Du kan følge den planlagte produksjonsruten, se hvor ordren venter, og vurdere hvordan en endring påvirker andre jobber.
1. Angi en realistisk produksjonsrute og varighet for hver operasjon
Definer prosesstrinnene, rekkefølgen og hvilke arbeidsstasjoner som kan utføre dem. Ta med bearbeidings- og omstillingstider, samt nødvendig ventetid mellom trinnene. En alternativ maskin er bare nyttig hvis den er egnet til å utføre operasjonen.
SkyPlanner planlegger ut fra produksjonsrutene du legger inn; Arcturus utformer ikke rekkefølgen på produksjonsoperasjonene. Begynn med en representativ produktfamilie, og kontroller operasjonsdataene sammen med dem som utfører arbeidet. En manglende kontrolloperasjon eller et optimistisk anslag for omstillingstiden kan gjøre en tilsynelatende god plan umulig å gjennomføre.
SkyPlanner kan integreres med alle ERP- og MES-systemer gjennom sitt åpne REST API. Du kan koble eksisterende ordre- og produksjonsdata til planleggingen, i stedet for å erstatte et system som allerede håndterer disse dataene godt. Avklar hvilket system som er ansvarlig for produksjonsruter, leveringsfrister og fremdriftsoppdateringer, slik at planen følger produksjonen. Se integrasjonene til SkyPlanner.
2. Modeller kapasiteten som faktisk er tilgjengelig for arbeidet
Legg inn når arbeidsstasjonene er tilgjengelige og hvilke skift som gjelder. Ta deretter hensyn til operatører og andre relevante ressursbegrensninger. To ledige maskiner kan ikke utføre to operasjoner samtidig hvis begge trenger den samme operatøren hele tiden.
Planlegging med begrenset kapasitet hindrer at planen baserer seg på kapasitet som allerede er tildelt. Når hensyn til materialer er aktivert i planleggingen, inngår også materialtilgjengeligheten i beregningen. Hold denne informasjonen oppdatert, slik at mangler ikke først blir oppdaget i produksjonen etter at arbeidet er frigitt.
3. Sett prioriteringer og lås arbeidet som ikke skal flyttes
Bruk de dynamiske prioriteringene i SkyPlanner til å styre planberegningen etter leverings- og produksjonsfaktorene som er viktige for virksomheten. Du bestemmer prioriteringene; Arcturus beregner planen innenfor disse rammene.
Bruk låsing når tildelte jobber må beskyttes mot endringer, for eksempel arbeid som snart skal starte og som operatørene allerede har klargjort. Det gir en nyttig balanse: Resten av planen kan tilpasses uten at alle klargjorte jobber regnes som flyttbare. Låsing er et planleggingsvalg, ikke en grunn til å fryse hele planen. Låser du for mye arbeid, blir handlingsrommet mindre når noe endrer seg.
4. Gå gjennom resultatet helt til siste operasjon
Kontroller når hele ordren blir ferdig, ikke bare den første ledige tiden eller neste maskin. I eksemplet med huset og tappen er det ikke nok å se på rekkefølgen på fresen: Tappen må også kontrolleres før den avtalte fristen kl. 12:00.
Gantt-planen viser hvor jobbene er tildelt, hvor de venter, og hvilke operasjoner som følger. Bruk den til å undersøke leveringsdatoer som står i fare, og ressursene som skaper problemet. Hvis det nødvendige arbeidet fortsatt ikke får plass, er det ikke sikkert at en annen rekkefølge er nok. Det kan være nødvendig med flere driftstimer med bemanning, en annen ressurs som kan utføre arbeidet, eller en justert leveringsavtale. Kapasitetsplanlegging hjelper deg med å vurdere disse alternativene.
Se planleggingsfunksjonene i SkyPlanner.
Beregn den samlede planen på nytt når produksjonen endrer seg
En hasteordre, maskinstans eller en operasjon som tar lengre tid enn forventet, påvirker mer enn én kø. Når en hastejobb flyttes frem, kan den legge beslag på kapasitet som en annen ordre trenger senere i produksjonsruten.
Registrer endringer i prioritet, kapasitet eller fremdrift i SkyPlanner, og la Arcturus beregne planen på nytt ut fra den nye situasjonen. Se gjennom de nye ferdigstillelsesdatoene før du bekrefter neste leveringsløfte. Det viktige spørsmålet er ikke bare «kan vi få presset inn denne jobben på fresen?», men «hva skjer med ordrene vi allerede har lovet å levere?»
Når Autopilot er aktivert, kan SkyPlanner utløse en ny planberegning ved konfigurerte hendelser eller på et tidsintervall, samtidig som reglene og låsingene dine fortsatt gjelder. Planen kan holdes oppdatert uten at en planlegger hele tiden må bygge den opp igjen manuelt. Nøyaktige oppdateringer er fortsatt avgjørende: Programvaren kan ikke ta hensyn til en maskinstans som ingen har registrert.
For de ansatte i produksjonen er gevinsten en tydeligere kø som viser hvilken jobb som står for tur. For planleggeren frigjør det tid til å håndtere avviket, enten det gjelder en viktig levering, en kapasitetsbeslutning eller en samtale med kunden, i stedet for å flytte hver berørte operasjon manuelt.
Hva dette endret for Mamec
Mamec, en finsk produsent av industrielt blandeutstyr og høyteknologiske produkter på kontrakt, hadde tusenvis av arbeidsordrer som var avhengige av hverandre. Før SkyPlanner prioriterte arbeidslederne arbeidet ut fra leveringsdatoer på papirordrer. Planleggingsfunksjonene i ERP-systemet ga ikke bedriften en samlet oversikt, og manuell håndtering av avhengighetene belastet produksjonsstyringen.
Mamec valgte SkyPlanner fordi løsningen kunne tilpasses en stadig skiftende blanding av arbeidsordrer, fra jobber på noen få minutter til kjøringer på åtte timer. Bedriften integrerte SkyPlanner med sitt eksisterende Oscar ERP og tok i bruk SkyPlanner som hovedplattform for produksjonsplanlegging.
KI-drevet planlegging med begrenset kapasitet setter nå arbeidet i rekkefølge. Køene låses for én uke av gangen, slik at maskinoperatørene vet hvilket arbeid som står for tur. Under en lang kjøring kan de klargjøre kommende arbeid. Ansatte kan slå opp et ordrenummer for å se plasseringen og tidsplanen, og ledelsen har en felles oversikt over belastningen i produksjonen.
Mamec rapporterer om klart mindre arbeid med planlegging, bedre leveringspålitelighet og mindre stillstand ved arbeidsstasjonene som følge av den optimaliserte arbeidsrekkefølgen. Lærdommen for andre med job shop-produksjon er konkret: Felles prioriteringer og køer som ses i sammenheng, erstatter en produksjonsplan som holdes sammen av datoer på papir og individuelle vurderinger.
Les hele kundehistorien om Mamec. Et annet perspektiv fra maskineringsbransjen finner du i historien om Eskomatic, som viser hvor viktig det er å ha materialene klare og planlegge etter leveringsdatoene.
Gi job shop-produksjonen en plan de ansatte kan følge
Når en leveringsdato endres, bør du slippe å bygge opp hver maskinkø på nytt for å finne ut hva endringen betyr. SkyPlanner kombinerer automatisk planlegging og en synlig Gantt-plan med din kontroll over prioriteringer og låst arbeid. Det gir et bedre grunnlag for å avgjøre hvilket arbeid som skal kjøres først, og hva du kan love.
Bestill en demonstrasjon av SkyPlanner, og ta med en typisk produksjonsrute for en ordre, ressursen det er størst kamp om, og en nylig endring som var vanskelig å få inn i planen. Se hvordan arbeidet henger sammen, og hvordan en endret prioritet påvirker planen. Eller prøv SkyPlanner med demodata for å utforske planleggingsvisningen først.
Ofte stilte spørsmål
Hva er forskjellen på produksjonsplanlegging og frigivelse av arbeid?
Produksjonsplanlegging fastsetter hvilke ressurser som skal utføre operasjonene, og når de skal utføres i planperioden. Frigivelse av arbeid innebærer å velge eller frigi den neste operasjonen som er klar til å utføres ved en arbeidsstasjon. I job shop-produksjon bør dette lokale valget følge den samlede planen, fordi det påvirker ordrer som skal videre til en annen maskin.
Kan man lage en plan for job shop-produksjon i Excel?
Et lite og stabilt sett med operasjoner kan settes opp i et regneark. Utfordringen er å holde alle avhengigheter, ressurskonflikter og ferdigstillelsesdatoer oppdatert når produksjonen endrer seg. Hvis planleggerne bruker dagen på å bygge opp køene på nytt, er SkyPlanner APS en mer praktisk måte å beregne og vedlikeholde den sammenhengende planen på.
Gir en kortere samlet produksjonstid alltid bedre leveringspålitelighet?
Nei. Et kortere tidsrom fra første jobb starter til siste jobb er ferdig, betyr at hele settet med jobber blir ferdig tidligere. Likevel kan en enkelt ordre overskride fristen. Sammenlign datoene for når hele ordrene er ferdige, med de avtalte leveringsdatoene. Vurder deretter omstillingsarbeid, belastning på flaskehalser og varer i arbeid. Den beste planen avhenger av hvilke prioriteringer den skal ivareta.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


