








En este artículo
- ¿Qué es la programación job shop?
- Job shop, flow shop y fabricación bajo pedido son conceptos distintos
- Ejemplo práctico: ¿conviene iniciar la siguiente tarea en la fresadora libre?
- Defina prioridades para pedidos completos, no para colas aisladas
- Cree su plan job shop en SkyPlanner
- 1. Defina una ruta y una duración realistas para cada operación
- 2. Modele la capacidad realmente disponible para ejecutar el trabajo
- 3. Defina las prioridades y proteja el trabajo que no debe moverse
- 4. Revise el resultado hasta la última operación
- Cuando cambie la producción, recalcule el plan en su conjunto
- Qué cambió para Mamec
- Dé a su taller job shop un plan que se pueda seguir en planta
- Preguntas frecuentes
- ¿Qué diferencia hay entre la programación y el despacho de operaciones?
- ¿Se puede crear un programa de producción job shop en Excel?
- ¿Un programa de menor duración siempre mejora el cumplimiento de los plazos de entrega?
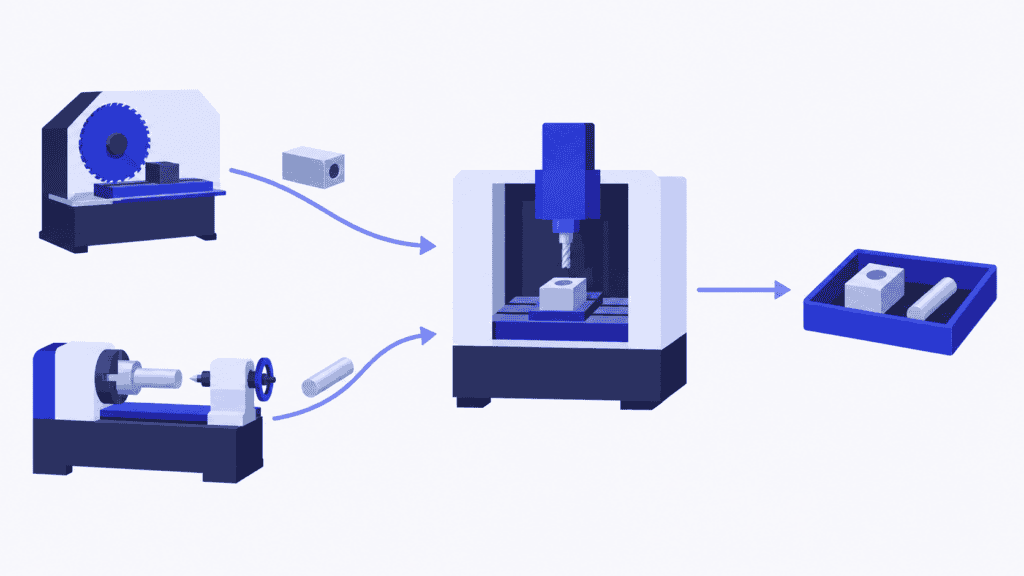
La fresadora está libre, una carcasa está lista y el supervisor quiere que la producción avance. Empezar a mecanizarla parece la decisión obvia. Pero dentro de una hora llegará del torno un pasador urgente que necesitará esa misma fresadora. En cuanto empiece el mecanizado de la carcasa, el plazo de entrega del pasador ya estará en riesgo.
Este es el reto diario de un taller tipo job shop: la siguiente tarea de cada máquina afecta a los pedidos que pasan por otras máquinas. Que una estación de trabajo esté ocupada no significa necesariamente que el taller esté sacando adelante el trabajo que debe entregar.
La programación job shop coordina esas decisiones. Asigna las operaciones de cada pedido a los periodos disponibles de los recursos productivos, respetando su ruta de fabricación y su prioridad de entrega. SkyPlanner APS realiza los cálculos de programación por usted. Así, la cola de próximas tareas del supervisor se basa en un plan coordinado, en lugar de exigir una nueva ronda de ajustes de urgencia.
¿Qué es la programación job shop?
La programación job shop consiste en asignar y secuenciar operaciones de fabricación en recursos productivos compartidos cuando las tareas pueden seguir rutas distintas. Determina dónde se ejecuta cada operación, cuándo empieza y termina, y cómo encaja con el resto del trabajo.
Una carcasa puede pasar por aserrado, fresado e inspección. Un pasador puede necesitar torneado, fresado e inspección. Ambos comparten la fresadora, pero ninguno de los pedidos sigue una única línea de producción. Otra pieza puede pasar por los mismos equipos en un orden diferente.
La unidad que importa es la operación, no solo el pedido. Saber que un pedido requiere cinco horas de trabajo no indica qué máquina necesita esas horas ni cuándo estará lista su siguiente operación. La ruta de fabricación define esa secuencia; la programación asigna al trabajo un horario y unos recursos productivos.
Para que la programación sea viable, deben cumplirse dos condiciones fundamentales:
- Cada operación debe respetar el trabajo previo del que depende.
- No se debe asignar a un recurso productivo más trabajo simultáneo del que puede realizar.
En el problema clásico de programación job shop, cada operación tiene una máquina asignada y se ejecuta sin interrupciones. En una fábrica real también hay que tener en cuenta los turnos de trabajo, los tiempos de preparación, el personal, las herramientas, la disponibilidad de materiales y el avance notificado. No son detalles que puedan resolverse más adelante: determinan si la siguiente tarea puede empezar de verdad.
Job shop, flow shop y fabricación bajo pedido son conceptos distintos
En un flow shop, las tareas pasan por las máquinas en la misma secuencia. En un job shop, las rutas pueden ser distintas. En un job shop flexible, además, algunas operaciones pueden ejecutarse en varias máquinas aptas para realizarlas, por lo que también hay que decidir dónde se ejecutarán.
La fabricación bajo pedido describe qué da inicio a la producción —un pedido del cliente—, no la ruta que se sigue en la fábrica. Un fabricante que trabaja bajo pedido puede utilizar rutas de tipo job shop o una ruta de flujo común. Los lotes pequeños y los productos personalizados son habituales en los entornos job shop, pero ninguno de estos rasgos define la programación job shop. La producción de alta variedad y bajo volumen plantea otra cuestión: cómo ofrecer una amplia gama de productos sin que las preparaciones y las variaciones en la carga de trabajo consuman el margen.
Esta guía se centra en la programación de la producción en entornos job shop: cómo coordinar distintas rutas de fabricación que comparten recursos productivos.
Ejemplo práctico: ¿conviene iniciar la siguiente tarea en la fresadora libre?
Imagine dos pedidos listos para entrar en producción a las 08:00. Cada estación de trabajo tiene su propio operario, todos los recursos productivos están disponibles durante todo el ejemplo y los tiempos que se indican a continuación incluyen todo el trabajo necesario en cada paso. No hay preparaciones adicionales, pausas ni traslados. Cada operación debe terminar antes de que empiece la siguiente y, una vez iniciada, se ejecuta sin interrupciones.
| Pedido | Ruta y tiempos de las operaciones | Hora límite de finalización |
|---|---|---|
| Carcasa | Sierra: 1 hora → Fresadora: 3 horas → Inspección: 1 hora | 15:00 |
| Pasador | Torno: 2 horas → Fresadora: 1 hora → Inspección: 1 hora | 12:00 |
La sierra corta la carcasa de 08:00 a 09:00. Al mismo tiempo, el torno mecaniza el pasador de 08:00 a 10:00. A las 09:00, la carcasa está lista para pasar a la fresadora, pero el pasador aún no.
Si la fresadora empieza por la primera tarea disponible, mecaniza la carcasa de 09:00 a 12:00. El pasador espera y después se mecaniza de 12:00 a 13:00. La inspección de la carcasa termina a las 13:00 y la del pasador, a las 14:00. Se han respetado las rutas de fabricación, pero el pasador acaba con dos horas de retraso.
Si la programación protege el plazo del pasador, la fresadora espera hasta las 10:00, mecaniza el pasador hasta las 11:00 y después la carcasa hasta las 14:00. La inspección del pasador termina a las 12:00 y la de la carcasa, a las 15:00. Ambos pedidos cumplen sus plazos.
| Resultado | Secuencia por orden de disponibilidad | Secuencia que protege los plazos |
|---|---|---|
| Orden de fresado | Primero la carcasa, después el pasador | Primero el pasador, después la carcasa |
| Finalización del pasador | 14:00 | 12:00 |
| Finalización de la carcasa | 13:00 | 15:00 |
| Finalización de ambos pedidos | 14:00 | 15:00 |
| Compromisos de entrega | Pasador con retraso | Ambos cumplidos |
La hora de inactividad de la fresadora es deliberada. Ocuparla con una operación de tres horas que no puede interrumpirse bloquearía el pedido urgente. Terminar antes el conjunto de pedidos tampoco es necesariamente mejor: la primera secuencia lo termina todo a las 14:00, pero incumple el plazo prometido para el pasador.
Con dos pedidos, un planificador puede ver claramente esta disyuntiva. Con cientos de operaciones, la misma cuestión se plantea en muchas colas a la vez. El valor de SkyPlanner está en programar ese trabajo interconectado, mientras usted decide qué compromisos tienen prioridad.
Defina prioridades para pedidos completos, no para colas aisladas
Una regla de despacho determina qué operación, entre las que ya están listas, se ejecuta a continuación en una estación de trabajo. La programación contempla todo el horizonte de planificación y la ruta completa. Las reglas de despacho son útiles, pero una regla local debe estar al servicio del plan global de entregas.
| Método | Qué prioriza | Qué hay que vigilar |
|---|---|---|
| Primero en llegar, primero en atenderse | El trabajo que llegó primero | Una tarea urgente que llegue después puede quedar a la espera detrás de otras menos urgentes |
| Fecha de entrega más próxima | El pedido con el plazo más próximo | Un pedido con un plazo posterior puede tener mucho más trabajo pendiente |
| Menor tiempo de procesamiento | Las operaciones rápidas que ya están listas | Las operaciones largas pueden quedar relegadas una y otra vez |
| Menor holgura | La menor diferencia entre el tiempo disponible y el trabajo pendiente | Las estimaciones poco realistas del tiempo restante distorsionan la urgencia |
| Agrupación para reducir preparaciones | La ejecución consecutiva de trabajos similares | El ahorro en preparaciones puede comprometer una entrega |
Ninguna regla por sí sola resuelve todos los conflictos de un job shop. En el ejemplo, el pasador ni siquiera está listo para la fresadora cuando llega la carcasa. Una regla que solo ordena las tareas listas no puede tener en cuenta el pasador, a menos que el plan global reserve la capacidad que necesitará cuando llegue.
La optimización matemática y los métodos de búsqueda heurística abordan ese problema global comparando asignaciones y secuencias sujetas a restricciones. El objetivo importa: minimizar el makespan, el tiempo total que transcurre hasta que terminan todas las tareas, no es lo mismo que minimizar los retrasos o proteger un pedido concreto de un cliente. No necesita elegir un algoritmo para gestionar su taller, pero sí debe indicar al sistema de programación qué considera un buen resultado.
Si su producción se rige por los compromisos de entrega, empiece por las fechas de finalización y las prioridades de los pedidos. Después examine la carga de los cuellos de botella, las necesidades de preparación y el trabajo en curso. Una programación que parece eficiente pero retrasa los pedidos urgentes está resolviendo el problema equivocado para la empresa.
Cree su plan job shop en SkyPlanner
SkyPlanner integra operaciones, estaciones de trabajo, turnos, operarios, prioridades y materiales en una programación de la producción a capacidad finita. Su IA de programación, Arcturus, calcula dónde y cuándo situar cada operación según los recursos productivos y las dependencias configurados. La vista Gantt muestra el resultado en forma de colas por estación de trabajo y pasos del proceso conectados entre sí.
En la práctica, ya no tiene que reconstruir por separado la cola de cada máquina para saber cuándo terminará un pedido. Puede seguir su ruta programada, ver dónde espera y revisar cómo afecta un cambio al resto del trabajo.
1. Defina una ruta y una duración realistas para cada operación
Defina los pasos del proceso, su secuencia y las estaciones de trabajo capaces de ejecutarlos. Incluya los tiempos de procesamiento y preparación, así como las esperas necesarias entre pasos. Una máquina alternativa solo resulta útil si es apta para realizar esa operación.
SkyPlanner programa las rutas de fabricación que usted proporciona; Arcturus no diseña la secuencia de fabricación. Empiece por una familia de productos representativa y compruebe los datos de las operaciones con quienes realizan el trabajo. Omitir una inspección o estimar un tiempo de preparación demasiado optimista puede hacer que un programa aparentemente atractivo resulte imposible de ejecutar.
SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta. Puede incorporar los datos existentes de pedidos y producción a la programación, sin sustituir un sistema que ya gestiona bien esos registros. Acuerde qué sistema será la fuente de referencia para las rutas de fabricación, las fechas de entrega y las actualizaciones de avance, de modo que el programa se mantenga alineado con la producción. Explore las integraciones de SkyPlanner.
2. Modele la capacidad realmente disponible para ejecutar el trabajo
Añada la disponibilidad de las estaciones de trabajo y los turnos, y tenga en cuenta los operarios y las demás restricciones relevantes de los recursos productivos. Dos máquinas libres no permiten ejecutar dos operaciones simultáneas si ambas necesitan al mismo operario de forma continua.
La programación a capacidad finita evita que el plan cuente con capacidad que ya está asignada. Cuando se activa la programación que tiene en cuenta los materiales, su disponibilidad también entra en el cálculo. Mantenga esa información actualizada, en lugar de dejar que el personal de planta descubra las faltas de material una vez liberado el trabajo.
3. Defina las prioridades y proteja el trabajo que no debe moverse
Utilice las prioridades dinámicas de SkyPlanner para orientar el cálculo del programa hacia los factores de entrega y producción que importan a su empresa. Usted decide las prioridades; Arcturus calcula respetándolas.
Utilice bloqueos cuando necesite proteger las asignaciones; por ejemplo, para trabajos próximos que los operarios ya han preparado. Así logra un equilibrio útil: el resto del programa puede adaptarse sin que todas las tareas preparadas queden sujetas a cambios. Los bloqueos son una decisión de planificación, no un motivo para inmovilizarlo todo; proteger demasiado trabajo reduce el margen de respuesta.
4. Revise el resultado hasta la última operación
Compruebe cuándo termina el pedido, no solo el primer hueco libre o la siguiente máquina de su ruta. En el ejemplo de la carcasa y el pasador, no basta con revisar la secuencia de fresado: el pasador todavía debe pasar la inspección antes de la hora comprometida, las 12:00.
El programa Gantt permite ver las asignaciones, las esperas y las operaciones posteriores. Utilícelo para revisar las fechas de entrega en riesgo y los recursos productivos que provocan ese riesgo. Si el trabajo requerido sigue sin encajar en el tiempo disponible, cambiar la secuencia puede no ser suficiente. Quizá necesite ampliar las horas de trabajo con operarios, recurrir a otro recurso apto para la operación o revisar la fecha comprometida; la planificación de la capacidad de producción le ayuda a valorar estas opciones.
Consulte las funciones de programación de SkyPlanner.
Cuando cambie la producción, recalcule el plan en su conjunto
Un pedido urgente, una parada de máquina o una operación que tarda más de lo previsto afectan a más de una cola de trabajo. Adelantar una tarea urgente puede ocupar el hueco que otro pedido necesitaba más adelante en su ruta de fabricación.
Registre en SkyPlanner los cambios de prioridad, capacidad o avance y deje que Arcturus recalcule el programa según la nueva situación. Revise las fechas de finalización resultantes antes de asumir el siguiente compromiso. La pregunta útil no es solo «¿podemos hacerle un hueco a esta tarea en la fresadora?», sino «¿qué ocurre con los pedidos que ya tienen una fecha comprometida?».
Con Autopilot activado, SkyPlanner puede iniciar la reprogramación a partir de los eventos configurados o de un temporizador, manteniendo vigentes sus reglas y bloqueos. El plan puede mantenerse actualizado sin que un planificador tenga que rehacerlo manualmente de forma continua. Sigue siendo esencial registrar los cambios con precisión: el software no puede tener en cuenta una parada de máquina que nadie ha registrado.
Para el personal de planta, la ventaja es tener una cola más clara de las próximas tareas. Para el planificador, es disponer de tiempo para atender las excepciones —una entrega importante, una decisión sobre capacidad o una conversación con un cliente— en lugar de mover manualmente cada operación afectada.
Qué cambió para Mamec
Mamec, fabricante finlandés de equipos de mezclado industrial y productos de alta tecnología para terceros, tenía miles de órdenes de trabajo interdependientes. Antes de SkyPlanner, los supervisores priorizaban el trabajo según las fechas de entrega de las órdenes en papel. Las funciones de planificación del ERP no ofrecían a la empresa una visión de conjunto, y gestionar las dependencias a mano suponía una carga para el control de producción.
Mamec eligió SkyPlanner por su capacidad para adaptarse a un conjunto cambiante de órdenes de trabajo, con duraciones que iban desde unos minutos hasta ocho horas. Integró SkyPlanner con su ERP Oscar existente y lo convirtió en su principal plataforma de planificación de la producción.
Ahora, la programación a capacidad finita basada en IA organiza el trabajo, mientras que las colas bloqueadas por periodos de una semana permiten a los operarios de mecanizado saber con claridad qué viene después. Durante una operación larga, pueden preparar los próximos trabajos. El personal puede buscar un número de orden para consultar su posición y su programación, y la dirección dispone de una visión compartida de la carga de producción.
Mamec señala que la carga de trabajo de planificación se ha reducido claramente, el cumplimiento de los plazos de entrega ha mejorado y los tiempos de inactividad de las estaciones de trabajo han disminuido gracias a la optimización de la secuencia. La lección para otros talleres tipo job shop es concreta: las prioridades compartidas y las colas conectadas sustituyen a un plan de producción sostenido por fechas en papel y criterios individuales.
Lea el caso completo de Mamec. Para conocer otra perspectiva del mecanizado, el caso de Eskomatic muestra la importancia de disponer de los materiales a tiempo y de planificar en función de las fechas de entrega.
Dé a su taller job shop un plan que se pueda seguir en planta
Cuando cambia una fecha de entrega, no debería tener que reconstruir todas las colas de las máquinas para averiguar sus consecuencias. SkyPlanner combina la programación automática, un plan visible en Gantt y su control sobre las prioridades y el trabajo protegido. Esto le ofrece una base mejor para decidir qué se ejecuta a continuación y qué compromisos puede asumir.
Reserve una demostración de SkyPlanner y aporte la ruta de fabricación de un pedido habitual, el recurso productivo por el que más compiten las operaciones y un cambio reciente que haya sido difícil de programar. Vea cómo se relacionan las operaciones y cómo afecta al plan un cambio de prioridad. O pruebe SkyPlanner con datos de demostración para explorar primero la vista de programación.
Preguntas frecuentes
¿Qué diferencia hay entre la programación y el despacho de operaciones?
La programación asigna operaciones a recursos productivos y franjas horarias a lo largo de un periodo de planificación. El despacho selecciona o libera la siguiente operación lista para ejecutarse en una estación de trabajo. En un taller job shop, esa decisión local debe seguir el plan general, porque afecta a pedidos cuya siguiente operación se realiza en otra máquina.
¿Se puede crear un programa de producción job shop en Excel?
Un conjunto reducido y estable de operaciones puede representarse en una hoja de cálculo. La dificultad está en mantener todas las dependencias, los conflictos por el uso de los recursos productivos y las fechas de finalización cuando cambia la producción. Si los planificadores pasan el día reconstruyendo colas de trabajo, SkyPlanner APS es una forma más práctica de calcular y mantener un programa que tenga en cuenta todas esas relaciones.
¿Un programa de menor duración siempre mejora el cumplimiento de los plazos de entrega?
No. Una duración total menor, o makespan, permite terminar antes el conjunto de tareas, pero un pedido concreto puede seguir incumpliendo su plazo. Compare las fechas de finalización de los pedidos completos con las fechas de entrega comprometidas y, después, valore el esfuerzo de preparación, la carga de los cuellos de botella y el trabajo en curso. El mejor programa depende de las prioridades a las que deba responder.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


