


W tym artykule
- Na czym polega harmonogramowanie job shop?
- Job shop, flow shop i produkcja na zamówienie to różne pojęcia
- Przykład krok po kroku: czy wolna frezarka powinna rozpocząć kolejną operację?
- Ustalaj priorytety całych zleceń, nie pojedynczych kolejek
- Ułóż harmonogram job shop w SkyPlanner
- 1. Określ marszrutę i realistyczny czas każdej operacji
- 2. Odwzoruj rzeczywiste zdolności produkcyjne
- 3. Ustal priorytety i zablokuj operacje, które muszą pozostać na swoim miejscu
- 4. Sprawdź harmonogram aż do ostatniej operacji
- Gdy sytuacja na produkcji się zmienia, przelicz harmonogram wszystkich powiązanych operacji
- Co zmieniło się w Mamec
- Zapewnij swojej produkcji job shop plan, który można realizować na hali
- Najczęściej zadawane pytania
- Czym różni się harmonogramowanie od bieżącego przydzielania operacji?
- Czy harmonogram produkcji job shop można zbudować w Excelu?
- Czy krótszy harmonogram zawsze oznacza lepszą terminowość dostaw?
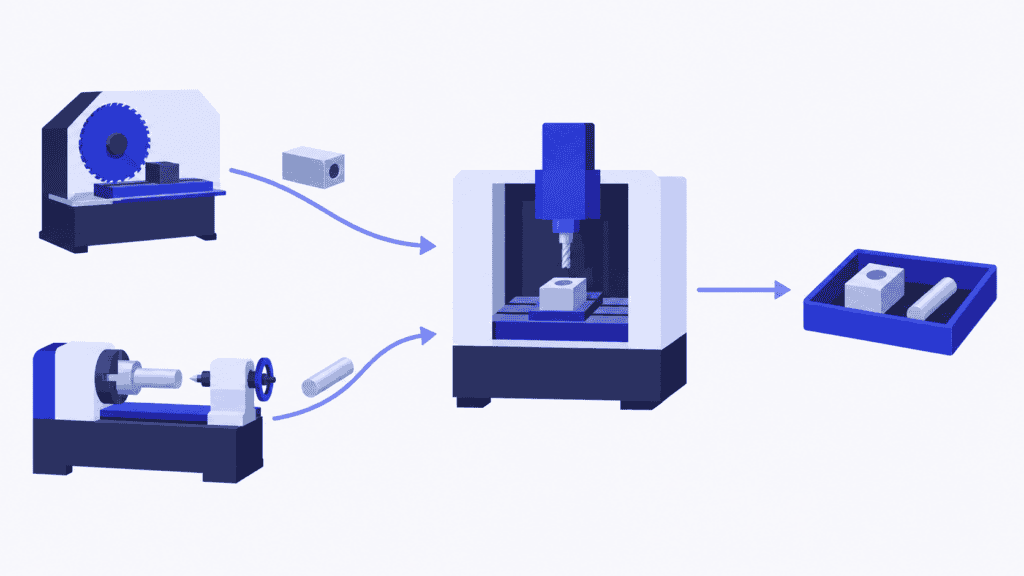
Frezarka jest wolna, obudowa gotowa do obróbki, a kierownik chce utrzymać ciągłość produkcji. Rozpoczęcie frezowania wydaje się oczywistą decyzją. Jednak za godzinę z tokarki trafi tu sworzeń z pilnego zlecenia, który wymaga obróbki na tej samej frezarce. Gdy zacznie się frezowanie obudowy, termin dostawy sworznia będzie już zagrożony.
To codzienne wyzwanie w produkcji typu job shop: wybór następnej operacji na jednej maszynie wpływa na zlecenia realizowane na innych. Zajęte stanowisko robocze nie musi oznaczać, że zakład realizuje właśnie te prace, które powinien.
Harmonogramowanie job shop pozwala powiązać te decyzje. Wyznacza terminy operacji każdego zlecenia w ramach dostępnego czasu zasobów produkcyjnych, zachowując marszrutę i priorytet dostawy. SkyPlanner APS oblicza harmonogram za Ciebie. Dzięki temu kolejka operacji dla kierownika wynika ze spójnego planu, a nie z kolejnej rundy doraźnego przyspieszania zleceń.
Na czym polega harmonogramowanie job shop?
Harmonogramowanie job shop polega na przypisywaniu operacji produkcyjnych do współdzielonych zasobów i ustalaniu ich kolejności, gdy zlecenia mogą mieć różne marszruty technologiczne. Określa, gdzie każda operacja zostanie wykonana, kiedy się rozpocznie i zakończy oraz jak będzie powiązana z pozostałymi operacjami zlecenia.
Obudowa może wymagać cięcia, frezowania i kontroli. Sworzeń — toczenia, frezowania i kontroli. Oba zlecenia korzystają z tej samej frezarki, ale żadne nie przechodzi przez jedną linię produkcyjną. Inna część może trafiać na te same maszyny w odmiennej kolejności.
Podstawową jednostką planowania jest operacja, nie samo zlecenie. Informacja, że zlecenie wymaga pięciu godzin pracy, nie mówi, na której maszynie trzeba zarezerwować ten czas ani kiedy będzie można rozpocząć kolejną operację. Marszruta technologiczna określa kolejność operacji, a harmonogram przypisuje im czas i zasoby produkcyjne.
Aby harmonogram był wykonalny, musi spełniać dwa podstawowe warunki:
- Operacja musi uwzględniać wykonanie wcześniejszych prac, od których zależy.
- Zasobowi produkcyjnemu nie można przypisać więcej równoczesnych prac, niż jest w stanie wykonać.
W klasycznym problemie harmonogramowania job shop operacje mają przypisane maszyny i są wykonywane bez przerw. W rzeczywistym zakładzie dochodzą do tego zmiany robocze, czasy przezbrojenia, pracownicy, narzędzia, dostępność materiałów i zgłoszony postęp prac. Nie są to szczegóły, które można dopracować później — to one decydują, czy następna operacja rzeczywiście może się rozpocząć.
Job shop, flow shop i produkcja na zamówienie to różne pojęcia
W modelu flow shop zlecenia przechodzą przez maszyny w tej samej kolejności. W modelu job shop marszruty mogą się różnić. Flexible job shop dodatkowo pozwala wykonywać niektóre operacje na jednej z kilku odpowiednich maszyn, co wymaga także decyzji o miejscu ich realizacji.
Produkcja na zamówienie określa, co uruchamia produkcję — zamówienie klienta — a nie marszrutę technologiczną w zakładzie. Producent działający w tym modelu może stosować różne marszruty, jak w układzie job shop, lub jedną wspólną marszrutę przepływową. Małe partie i wyroby dostosowane do wymagań klienta są częste w układzie job shop, ale żadna z tych cech nie definiuje harmonogramowania w tym układzie. Produkcja szerokiego asortymentu w małych seriach stawia inne pytanie: jak oferować szeroką gamę produktów, nie pozwalając, by przygotowanie produkcji i zmienne obciążenie pochłaniały marżę.
Ten poradnik omawia harmonogramowanie produkcji w modelu job shop: koordynowanie różnych marszrut wykorzystujących wspólne zasoby produkcyjne.
Przykład krok po kroku: czy wolna frezarka powinna rozpocząć kolejną operację?
Wyobraźmy sobie dwa zlecenia gotowe do uruchomienia o 08:00. Każde stanowisko robocze ma własnego operatora, wszystkie zasoby produkcyjne są dostępne przez cały czas trwania przykładu, a podane poniżej czasy obejmują wszystkie prace wymagane na danym etapie. Nie ma dodatkowych przezbrojeń, przerw ani transportu między stanowiskami. Każda operacja musi się zakończyć przed rozpoczęciem następnej, a po uruchomieniu jest wykonywana bez przerw.
| Zlecenie | Marszruta i czasy operacji | Wymagany termin zakończenia |
|---|---|---|
| Obudowa | Piła: 1 godzina → Frezarka: 3 godziny → Kontrola: 1 godzina | 15:00 |
| Sworzeń | Tokarka: 2 godziny → Frezarka: 1 godzina → Kontrola: 1 godzina | 12:00 |
Cięcie obudowy na pile trwa od 08:00 do 09:00. Równolegle, od 08:00 do 10:00, na tokarce obrabiany jest sworzeń. O 09:00 obudowa jest już gotowa do frezowania, ale sworzeń jeszcze nie.
Jeśli frezarka rozpocznie operację, która jako pierwsza jest gotowa do wykonania, obudowa będzie obrabiana od 09:00 do 12:00. Sworzeń poczeka, a jego frezowanie potrwa od 12:00 do 13:00. Kontrola obudowy zakończy się o 13:00, a sworznia o 14:00. Kolejność operacji na maszynach jest zgodna z marszrutami, ale sworzeń będzie gotowy dwie godziny po terminie.
Jeśli harmonogram zabezpiecza termin realizacji sworznia, frezarka pozostaje wolna do 10:00, następnie obrabia sworzeń do 11:00, a potem obudowę do 14:00. Kontrola sworznia kończy się o 12:00, a obudowy o 15:00. Oba zlecenia zostają ukończone w terminie.
| Wynik | Kolejność według gotowości | Kolejność zabezpieczająca terminy |
|---|---|---|
| Kolejność frezowania | Obudowa, potem sworzeń | Sworzeń, potem obudowa |
| Zakończenie wykonania sworznia | 14:00 | 12:00 |
| Zakończenie wykonania obudowy | 13:00 | 15:00 |
| Zakończenie obu zleceń | 14:00 | 15:00 |
| Dotrzymanie terminów | Sworzeń po terminie | Oba terminy dotrzymane |
Godzina bezczynności frezarki jest zaplanowana celowo. Rozpoczęcie w tym czasie nieprzerywanej, trzygodzinnej operacji zablokowałoby pilne zlecenie. Wcześniejsze zakończenie wszystkich prac też nie musi być lepszym rozwiązaniem: w pierwszym wariancie wszystko kończy się o 14:00, ale termin obiecany dla sworznia nie zostaje dotrzymany.
Przy dwóch zleceniach planista może łatwo dostrzec ten kompromis. Przy setkach operacji podobne decyzje dotyczą jednocześnie wielu kolejek. SkyPlanner przejmuje harmonogramowanie tych powiązanych prac, a Ty decydujesz, które zobowiązania mają pierwszeństwo.
Ustalaj priorytety całych zleceń, nie pojedynczych kolejek
Reguła szeregowania wybiera, która z gotowych operacji zostanie wykonana jako następna na stanowisku roboczym. Harmonogram uwzględnia cały okres planowania i pełną marszrutę. Takie reguły są przydatne, ale lokalne decyzje muszą służyć całościowemu planowi dostaw.
| Metoda | Co ma pierwszeństwo | Na co uważać |
|---|---|---|
| Według kolejności przybycia | Prace, które trafiły do kolejki jako pierwsze | Pilna operacja, która trafi do kolejki później, może czekać za mniej pilnymi pracami |
| Najwcześniejszy termin realizacji | Zlecenie z najbliższym terminem realizacji | Zlecenie z późniejszym terminem może wymagać znacznie więcej pracy do ukończenia |
| Najkrótszy czas wykonania | Krótkie operacje gotowe do wykonania | Długie operacje mogą być stale odsuwane w kolejce |
| Najmniejszy zapas czasu | Najmniejsza różnica między dostępnym czasem a czasem potrzebnym na pozostałe prace | Nierealistyczne szacunki czasu pozostałych prac dają mylny obraz pilności |
| Grupowanie pod kątem przezbrojeń | Wykonywanie podobnych prac razem | Oszczędności na przezbrojeniach mogą oznaczać niedotrzymanie terminu dostawy |
Żadna pojedyncza reguła nie rozwiązuje wszystkich konfliktów w produkcji typu job shop. W naszym przykładzie sworzeń nie jest jeszcze gotowy do frezowania, gdy obudowa trafia do frezarki. Reguła porządkująca wyłącznie kolejkę gotowych operacji nie może uwzględnić sworznia, chyba że całościowy plan zarezerwuje dla niego czas maszyny.
Optymalizacja matematyczna i heurystyczne metody przeszukiwania rozwiązują ten szerszy problem, porównując przydziały do zasobów i kolejność operacji przy zadanych ograniczeniach. Ważny jest cel: minimalizacja całkowitego czasu realizacji (makespan), czyli czasu do zakończenia wszystkich prac, to coś innego niż minimalizacja opóźnień czy zabezpieczenie konkretnego zlecenia klienta. Nie musisz wybierać algorytmu, aby zarządzać produkcją, ale musisz określić, co dla systemu harmonogramowania oznacza dobry wynik.
Jeśli produkcją kierują terminy dostaw, zacznij od dat zakończenia i priorytetów zleceń. Następnie przeanalizuj obciążenie wąskich gardeł, nakład pracy na przezbrojenia i produkcję w toku. Harmonogram, który wygląda na efektywny, ale powoduje opóźnienia pilnych zleceń, rozwiązuje niewłaściwy problem biznesowy.
Ułóż harmonogram job shop w SkyPlanner
SkyPlanner uwzględnia operacje, stanowiska robocze, zmiany, operatorów, priorytety i materiały w harmonogramie produkcji opartym na ograniczonych zdolnościach produkcyjnych. Arcturus, silnik harmonogramowania wykorzystujący sztuczną inteligencję, wyznacza terminy i przydział operacji na podstawie skonfigurowanych zasobów i zależności. Widok Gantt przedstawia wynik jako kolejki stanowisk roboczych i powiązane etapy procesu.
W praktyce nie musisz już osobno przebudowywać kolejki każdej maszyny, aby ustalić termin zakończenia jednego zlecenia. Możesz prześledzić jego marszrutę w harmonogramie, zobaczyć, gdzie czeka, i sprawdzić wpływ zmiany na pozostałe prace.
1. Określ marszrutę i realistyczny czas każdej operacji
Zdefiniuj etapy procesu, ich kolejność oraz stanowiska robocze, na których można je wykonać. Uwzględnij czasy obróbki i przezbrojenia, a także wymagane oczekiwanie między etapami. Alternatywna maszyna przyda się tylko wtedy, gdy nadaje się do wykonania danej operacji.
SkyPlanner harmonogramuje operacje według dostarczonych marszrut technologicznych; Arcturus nie projektuje kolejności etapów produkcji. Zacznij od reprezentatywnej rodziny produktów i sprawdź dane operacji z osobami, które je wykonują. Pominięta kontrola jakości lub zbyt optymistyczne oszacowanie czasu przezbrojenia mogą sprawić, że dobrze wyglądający harmonogram okaże się niewykonalny.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Możesz wykorzystać istniejące dane o zleceniach i produkcji do harmonogramowania, zamiast wymieniać system, który już dobrze nimi zarządza. Ustal, który system jest nadrzędnym źródłem marszrut technologicznych, terminów realizacji i aktualizacji postępu prac, aby harmonogram pozostawał zgodny z sytuacją na produkcji. Poznaj integracje SkyPlanner.
2. Odwzoruj rzeczywiste zdolności produkcyjne
Wprowadź dostępność stanowisk roboczych i zmiany pracy, a następnie uwzględnij dostępność operatorów oraz inne istotne ograniczenia zasobów produkcyjnych. Dwie wolne maszyny nie pozwolą na jednoczesne wykonanie dwóch operacji, jeśli obie wymagają ciągłej obsługi przez tego samego operatora.
Harmonogramowanie przy ograniczonych zdolnościach produkcyjnych zapobiega planowaniu pracy z wykorzystaniem zdolności, które zostały już przydzielone. Po włączeniu uwzględniania materiałów w harmonogramowaniu obliczenia obejmują także ich dostępność. Dbaj o aktualność tych danych, zamiast pozostawiać pracownikom na hali odkrywanie braków po przekazaniu zleceń do realizacji.
3. Ustal priorytety i zablokuj operacje, które muszą pozostać na swoim miejscu
Wykorzystaj dynamiczne priorytety w SkyPlanner, aby przy obliczaniu harmonogramu uwzględnić najważniejsze dla Twojej firmy czynniki związane z dostawami i produkcją. Ty ustalasz priorytety, a Arcturus wykonuje obliczenia zgodnie z nimi.
Stosuj blokady tam, gdzie trzeba zachować przydział operacji — na przykład dla prac zaplanowanych na najbliższy czas, do których operatorzy już się przygotowali. To praktyczny kompromis: pozostała część harmonogramu może się zmieniać bez przesuwania każdej przygotowanej operacji. Blokady są narzędziem planisty, a nie powodem do zamrożenia całego planu. Zbyt wiele zablokowanych operacji ogranicza możliwości reagowania na zmiany.
4. Sprawdź harmonogram aż do ostatniej operacji
Sprawdzaj termin zakończenia całego zlecenia, a nie tylko pierwszy wolny przedział czasu czy dostępność kolejnej maszyny. W przykładzie z obudową i sworzniem sama kolejność frezowania nie wystarczy: sworzeń musi jeszcze przejść kontrolę jakości przed uzgodnionym terminem 12:00.
Harmonogram na wykresie Gantt pokazuje przydziały operacji, czas oczekiwania i dalsze etapy pracy. Korzystaj z niego, aby sprawdzać zagrożone terminy dostaw i ustalać, które zasoby produkcyjne powodują te zagrożenia. Jeśli nadal nie da się zmieścić wymaganych prac w dostępnym czasie, sama zmiana kolejności może nie wystarczyć. Może być potrzebny dodatkowy czas pracy z obsadą operatorską, inny zasób zdolny wykonać daną operację lub zmiana uzgodnionego terminu. Planowanie zdolności produkcyjnych pomaga ocenić te możliwości.
Poznaj funkcje harmonogramowania w SkyPlanner.
Gdy sytuacja na produkcji się zmienia, przelicz harmonogram wszystkich powiązanych operacji
Pilne zlecenie, przestój maszyny czy operacja trwająca dłużej, niż zakładano, wpływają na więcej niż jedną kolejkę operacji. Przyspieszenie realizacji pilnego zlecenia może zająć czas, którego inne zlecenie potrzebowało na dalszym etapie swojej marszruty technologicznej.
Zaktualizuj w SkyPlanner priorytet, dostępne zdolności produkcyjne lub postęp prac, a następnie pozwól Arcturus przeliczyć harmonogram dla nowej sytuacji. Zanim potwierdzisz kolejny termin, sprawdź wynikowe daty zakończenia zleceń. Warto pytać nie tylko „czy uda się wcisnąć tę operację na frezarkę?”, lecz także „co stanie się ze zleceniami, których terminy już potwierdziliśmy?”.
Gdy Autopilot jest włączony, SkyPlanner może uruchamiać ponowne harmonogramowanie po wystąpieniu skonfigurowanych zdarzeń lub w określonych odstępach czasu, zachowując ustalone reguły i blokady. Plan może dzięki temu pozostawać aktualny bez ciągłego, ręcznego przebudowywania go przez planistę. Rzetelne aktualizacje nadal są niezbędne: oprogramowanie nie uwzględni przestoju maszyny, którego nikt nie zarejestrował.
Pracownicy na hali zyskują czytelniejszą kolejkę kolejnych operacji. Planista ma natomiast czas zająć się wyjątkową sytuacją — ważną dostawą, decyzją dotyczącą zdolności produkcyjnych lub rozmową z klientem — zamiast ręcznie przesuwać każdą operację, na którą wpłynęła zmiana.
Co zmieniło się w Mamec
Mamec, fiński producent przemysłowych urządzeń mieszających oraz zaawansowanych technologicznie wyrobów wytwarzanych w ramach produkcji kontraktowej, zarządzał tysiącami wzajemnie zależnych zleceń roboczych. Przed wdrożeniem SkyPlanner kierownicy ustalali priorytety na podstawie terminów dostaw zapisanych na papierowych zleceniach. Funkcje planowania w systemie ERP nie zapewniały firmie pełnego obrazu sytuacji, a ręczne zarządzanie zależnościami obciążało osoby odpowiedzialne za sterowanie produkcją.
Mamec wybrał SkyPlanner ze względu na możliwość dostosowania go do dynamicznie zmieniającego się zestawu zleceń roboczych, trwających od kilku minut do ośmiu godzin. Firma zintegrowała SkyPlanner z używanym już systemem Oscar ERP i uczyniła go swoją główną platformą do planowania produkcji.
Harmonogramowanie przy ograniczonych zdolnościach produkcyjnych, wspomagane sztuczną inteligencją, porządkuje teraz pracę, a kolejki blokowane każdorazowo na tydzień dają operatorom obrabiarek jasny obraz kolejnych zadań. Podczas długiej operacji mogą przygotowywać kolejne prace. Pracownicy mogą wyszukać numer zlecenia, aby sprawdzić jego miejsce w kolejce i harmonogram, a kierownictwo ma dostęp do wspólnego obrazu obciążenia produkcji.
Mamec wskazuje na wyraźnie mniejszy nakład pracy przy planowaniu, lepszą terminowość dostaw i krótsze przestoje stanowisk roboczych dzięki zoptymalizowanej kolejności operacji. Wniosek dla innych zakładów pracujących w modelu job shop jest konkretny: wspólne priorytety i powiązane kolejki zastępują plan produkcji oparty na terminach zapisanych na papierze i indywidualnych ocenach pracowników.
Przeczytaj pełną historię wdrożenia w Mamec. Z kolei historia Eskomatic przedstawia inne spojrzenie na obróbkę skrawaniem i pokazuje znaczenie dostępności materiałów oraz planowania terminów dostaw.
Zapewnij swojej produkcji job shop plan, który można realizować na hali
Zmiana terminu dostawy nie powinna wymagać odtwarzania kolejki każdej maszyny, aby ustalić jej skutki. SkyPlanner łączy automatyczne harmonogramowanie z czytelnym planem na wykresie Gantt oraz Twoją kontrolą nad priorytetami i zablokowanymi operacjami. To lepsza podstawa do ustalania, co wykonać w następnej kolejności i jakie terminy możesz obiecać.
Umów prezentację SkyPlanner i przygotuj typową marszrutę zlecenia, zasób produkcyjny, o który najczęściej konkurują operacje, oraz przykład niedawnej zmiany, którą trudno było uwzględnić w harmonogramie. Zobacz, jak operacje są ze sobą powiązane i jak zmiana priorytetu wpływa na plan. Możesz też wypróbować SkyPlanner z danymi demonstracyjnymi, aby najpierw zapoznać się z widokiem harmonogramu.
Najczęściej zadawane pytania
Czym różni się harmonogramowanie od bieżącego przydzielania operacji?
Harmonogramowanie przypisuje operacje do zasobów produkcyjnych i terminów w całym horyzoncie planowania. Bieżące przydzielanie operacji, czyli dispatching, polega na wyborze lub przekazaniu do realizacji następnej gotowej operacji na danym stanowisku roboczym. W produkcji job shop ta lokalna decyzja powinna być zgodna z całym planem, ponieważ wpływa na zlecenia, których następna operacja odbywa się na innej maszynie.
Czy harmonogram produkcji job shop można zbudować w Excelu?
Niewielki, stabilny zestaw operacji można odwzorować w arkuszu kalkulacyjnym. Gdy sytuacja na produkcji się zmienia, trudno uwzględniać wszystkie zależności i konflikty w wykorzystaniu zasobów produkcyjnych oraz aktualizować terminy zakończenia. Jeśli planiści spędzają cały dzień na przebudowywaniu kolejek, SkyPlanner APS pozwala w bardziej praktyczny sposób wyliczać harmonogram uwzględniający te powiązania i na bieżąco go aktualizować.
Czy krótszy harmonogram zawsze oznacza lepszą terminowość dostaw?
Nie. Krótszy całkowity czas realizacji wszystkich operacji, czyli makespan, oznacza wcześniejsze zakończenie całego ich zestawu, ale pojedyncze zlecenie nadal może przekroczyć swój termin. Porównaj daty zakończenia całych zleceń z uzgodnionymi terminami dostaw, a następnie uwzględnij nakład pracy na przezbrojenia, obciążenie wąskich gardeł i produkcję w toku. Najlepszy harmonogram zależy od priorytetów, które ma realizować.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


