


In questo articolo
- Che cos’è la schedulazione job shop?
- Job shop, flow shop e produzione su commessa sono concetti diversi
- Un esempio pratico: la fresatrice libera deve avviare la prossima operazione?
- Definisci le priorità considerando l’intero ordine, non le singole code
- Crea il piano job shop in SkyPlanner
- 1. Definisci un ciclo e tempi realistici per ogni operazione
- 2. Modella la capacità produttiva effettivamente disponibile
- 3. Definisci le priorità e blocca le operazioni che non devono essere spostate
- 4. Verifica il risultato fino all’ultima operazione
- Quando la produzione cambia, ricalcola il piano tenendo conto delle interdipendenze
- Che cosa è cambiato per Mamec
- Dai al tuo job shop un piano che il reparto possa seguire
- Domande frequenti
- Qual è la differenza tra schedulazione e dispatching?
- Si può schedulare un job shop con Excel?
- Un piano di durata inferiore garantisce sempre consegne più puntuali?
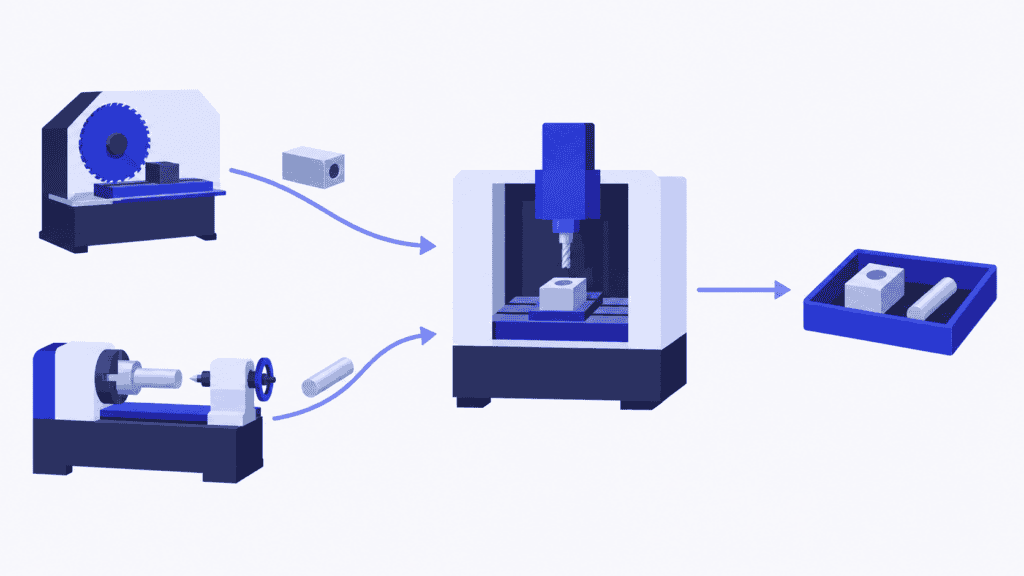
La fresatrice è libera, un alloggiamento è pronto e il caporeparto vuole far avanzare la produzione. Avviare la lavorazione sembra la scelta ovvia. Ma tra un’ora arriverà dal tornio un perno urgente che dovrà passare sulla stessa fresatrice. Una volta avviata la lavorazione dell’alloggiamento, la data di consegna del perno è già a rischio.
È questa la sfida quotidiana di un job shop: la prossima operazione di ogni macchina influisce sugli ordini in lavorazione sulle altre. Un centro di lavoro occupato non significa necessariamente che il reparto stia completando le lavorazioni che servono davvero.
La schedulazione job shop coordina queste decisioni. Colloca le operazioni di ogni ordine negli intervalli disponibili delle risorse produttive, rispettandone il ciclo di lavorazione e la priorità di consegna. SkyPlanner APS esegue i calcoli di schedulazione per te: la coda delle prossime operazioni a disposizione del caporeparto nasce così da un piano coordinato, anziché dall’ennesimo intervento per rincorrere le urgenze.
Che cos’è la schedulazione job shop?
La schedulazione job shop assegna e ordina le operazioni di produzione su risorse condivise quando le lavorazioni possono seguire cicli diversi. Stabilisce dove viene eseguita ogni operazione, quando inizia e termina e come si collega alle altre operazioni dello stesso ordine.
Un alloggiamento può richiedere taglio, fresatura e controllo. Un perno può richiedere tornitura, fresatura e controllo. I due ordini condividono la fresatrice, ma nessuno dei due segue un’unica linea di produzione. Un altro componente potrebbe passare sulle stesse macchine in una sequenza diversa.
L’unità da considerare è l’operazione, non soltanto l’ordine. Sapere che un ordine richiede cinque ore di lavoro non basta a capire su quale macchina serviranno quelle ore né quando sarà possibile avviare l’operazione successiva. Il ciclo di lavorazione definisce la sequenza; la schedulazione assegna le lavorazioni alle risorse e le colloca nel tempo.
Perché il piano sia realizzabile, occorre rispettare due condizioni fondamentali:
- Ogni operazione deve rispettare i vincoli imposti dalle lavorazioni precedenti da cui dipende.
- A una risorsa produttiva non si può assegnare più lavoro contemporaneo di quanto sia in grado di eseguire.
Nel problema classico di schedulazione job shop, ogni operazione è assegnata a una macchina specifica e viene eseguita senza interruzioni. In fabbrica entrano in gioco anche turni di lavoro, tempi di attrezzaggio, personale, utensili, disponibilità dei materiali e avanzamenti dichiarati. Non sono dettagli da sistemare in un secondo momento: determinano se l’operazione successiva può effettivamente iniziare.
Job shop, flow shop e produzione su commessa sono concetti diversi
In un flow shop, le lavorazioni seguono la stessa sequenza di macchine. In un job shop, i cicli possono essere diversi. Un job shop flessibile permette inoltre di scegliere, per alcune operazioni, tra più macchine idonee: occorre quindi decidere anche dove eseguirle.
La produzione su commessa indica ciò che avvia la produzione, ossia un ordine del cliente, non il percorso seguito in fabbrica. Un’azienda che produce su commessa può adottare cicli di lavorazione diversi, tipici del job shop, oppure un percorso comune a tutti i prodotti. Piccoli lotti e prodotti personalizzati sono frequenti nei contesti job shop, ma né gli uni né gli altri definiscono la schedulazione job shop. La produzione ad alta varietà e basso volume pone un’altra questione: come offrire un’ampia gamma di prodotti senza che le attività di preparazione e le variazioni dei carichi di lavoro erodano il margine.
Questa guida si concentra sulla schedulazione della produzione nei job shop: coordinare cicli diversi sulle risorse produttive che condividono.
Un esempio pratico: la fresatrice libera deve avviare la prossima operazione?
Immaginiamo due ordini pronti a entrare in produzione alle 08:00. Ogni centro di lavoro ha il proprio operatore, tutte le risorse sono disponibili per l’intera durata dell’esempio e i tempi indicati qui sotto comprendono tutto il lavoro necessario per ciascuna fase. Non sono previsti attrezzaggi aggiuntivi, pause o trasferimenti. Ogni operazione deve terminare prima che inizi la successiva e, una volta avviata, prosegue senza interruzioni.
| Ordine | Ciclo di lavorazione e tempi delle operazioni | Termine di completamento richiesto |
|---|---|---|
| Alloggiamento | Segatrice: 1 ora → Fresatrice: 3 ore → Controllo: 1 ora | 15:00 |
| Perno | Tornio: 2 ore → Fresatrice: 1 ora → Controllo: 1 ora | 12:00 |
La segatrice taglia l’alloggiamento dalle 08:00 alle 09:00. Contemporaneamente, il tornio lavora il perno dalle 08:00 alle 10:00. Alle 09:00 l’alloggiamento è pronto per la fresatura, mentre il perno non lo è ancora.
Se la fresatrice esegue la prima operazione pronta, lavora l’alloggiamento dalle 09:00 alle 12:00. Il perno attende, poi viene lavorato dalle 12:00 alle 13:00. Il controllo dell’alloggiamento termina alle 13:00 e quello del perno alle 14:00. I cicli di lavorazione sono stati rispettati, ma il perno è in ritardo di due ore.
Se il piano dà la precedenza alla scadenza del perno, la fresatrice attende fino alle 10:00, lavora il perno fino alle 11:00 e poi l’alloggiamento fino alle 14:00. Il controllo del perno termina alle 12:00 e quello dell’alloggiamento alle 15:00. Entrambi gli ordini rispettano le scadenze.
| Risultato | Sequenza in ordine di disponibilità | Sequenza che tutela le scadenze |
|---|---|---|
| Sequenza di fresatura | Prima l’alloggiamento, poi il perno | Prima il perno, poi l’alloggiamento |
| Completamento del perno | 14:00 | 12:00 |
| Completamento dell’alloggiamento | 13:00 | 15:00 |
| Completamento di entrambi gli ordini | 14:00 | 15:00 |
| Impegni di consegna | Perno in ritardo | Entrambi rispettati |
L’ora di inattività della fresatrice è una scelta deliberata. Occuparla con un’operazione di tre ore senza interruzioni bloccherebbe l’ordine urgente. Neppure completare prima l’insieme degli ordini è automaticamente meglio: con la prima sequenza tutto termina alle 14:00, ma l’impegno di consegna del perno non viene rispettato.
Con due ordini, un pianificatore può individuare questo compromesso. Con centinaia di operazioni, la stessa questione si presenta contemporaneamente in molte code di lavoro. Il valore di SkyPlanner sta nel gestire la schedulazione di tutte queste lavorazioni interdipendenti, mentre sei tu a decidere quali impegni hanno la precedenza.
Definisci le priorità considerando l’intero ordine, non le singole code
Una regola di dispatching seleziona la prossima operazione da eseguire tra quelle pronte per un centro di lavoro. La schedulazione considera invece l’intero orizzonte di pianificazione e tutto il ciclo di lavorazione. Il dispatching è utile, ma una regola locale deve essere al servizio del piano complessivo delle consegne.
| Metodo | Che cosa privilegia | A cosa prestare attenzione |
|---|---|---|
| Ordine di arrivo | Le lavorazioni arrivate per prime | Una lavorazione urgente arrivata dopo può restare in attesa dietro ad altre meno urgenti |
| Scadenza più vicina | L’ordine con la scadenza più vicina | Un ordine con scadenza più lontana potrebbe avere molto più lavoro ancora da eseguire |
| Tempo di lavorazione più breve | Le operazioni pronte di breve durata | Le operazioni lunghe possono essere continuamente scavalcate |
| Margine residuo minimo | La differenza più piccola tra il tempo disponibile e il lavoro residuo | Stime poco realistiche dei tempi residui falsano la valutazione dell’urgenza |
| Raggruppamento per attrezzaggio | L’esecuzione consecutiva di lavorazioni simili | Il risparmio sui tempi di attrezzaggio può compromettere un impegno di consegna |
Nessuna regola risolve da sola tutti i conflitti di un job shop. Nell’esempio, quando arriva l’alloggiamento il perno non è ancora pronto per la fresatura. Una regola che ordina soltanto la coda delle operazioni pronte non può tener conto del perno, a meno che il piano complessivo non riservi la capacità che gli servirà a breve.
L’ottimizzazione matematica e i metodi di ricerca euristica affrontano questo problema più ampio confrontando assegnazioni e sequenze nel rispetto dei vincoli. L’obiettivo conta: minimizzare il makespan, cioè il tempo complessivo fino al completamento di tutte le lavorazioni, è diverso dal minimizzare i ritardi o dal tutelare uno specifico ordine cliente. Per gestire il reparto non devi scegliere un algoritmo, ma devi indicare al sistema di schedulazione che cosa consideri un buon risultato.
Se la produzione è guidata dagli impegni di consegna, parti dalle date di completamento e dalle priorità degli ordini. Poi esamina il carico sui colli di bottiglia, il lavoro richiesto dagli attrezzaggi e la produzione in corso. Un piano che sembra efficiente ma fa completare in ritardo gli ordini urgenti sta risolvendo il problema aziendale sbagliato.
Crea il piano job shop in SkyPlanner
SkyPlanner integra operazioni, centri di lavoro, turni, operatori, priorità e materiali in un piano di produzione a capacità finita. La sua intelligenza artificiale per la schedulazione, Arcturus, calcola la collocazione delle operazioni in base alle risorse e alle dipendenze configurate. La vista Gantt mostra il risultato sotto forma di code per centro di lavoro e fasi di lavorazione collegate tra loro.
Il vantaggio pratico è che non devi più ricostruire separatamente la coda di ogni macchina per conoscere la data di completamento di un ordine. Puoi seguirne il ciclo schedulato, vedere dove resta in attesa e valutare l’effetto di una modifica sulle altre lavorazioni.
1. Definisci un ciclo e tempi realistici per ogni operazione
Definisci le fasi di lavorazione, la loro sequenza e i centri di lavoro in grado di eseguirle. Includi i tempi di lavorazione e di attrezzaggio, oltre alle attese necessarie tra le fasi. Una macchina alternativa è utile solo se è idonea a eseguire quella operazione.
SkyPlanner schedula i cicli di lavorazione che fornisci; Arcturus non definisce la sequenza produttiva. Parti da una famiglia di prodotti rappresentativa e verifica i dati delle operazioni con chi le esegue. Un controllo qualità mancante o una stima troppo ottimistica del tempo di attrezzaggio possono rendere irrealizzabile un piano che sulla carta sembra valido.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta. Puoi utilizzare i dati già disponibili sugli ordini e sulla produzione per la schedulazione, senza sostituire un sistema che li gestisce già bene. Stabilisci quale sistema gestisce i cicli di lavorazione, le date di consegna e gli aggiornamenti sull’avanzamento, così da mantenere il piano allineato alla produzione. Scopri le integrazioni di SkyPlanner.
2. Modella la capacità produttiva effettivamente disponibile
Inserisci la disponibilità dei centri di lavoro e i turni, poi considera gli operatori e gli altri vincoli delle risorse produttive pertinenti. Due macchine libere non consentono di eseguire due operazioni contemporaneamente se entrambe richiedono la presenza continua dello stesso operatore.
La schedulazione a capacità finita impedisce che il piano faccia affidamento su capacità già assegnata. Quando è abilitata, la schedulazione che tiene conto dei materiali include nel calcolo anche la loro disponibilità. Mantieni aggiornati questi dati, anziché lasciare che il reparto scopra le carenze dopo il rilascio degli ordini di lavoro.
3. Definisci le priorità e blocca le operazioni che non devono essere spostate
Usa le priorità dinamiche di SkyPlanner per orientare il calcolo della schedulazione in base agli aspetti di consegna e produzione che contano per la tua azienda. Sei tu a decidere le priorità; Arcturus le rispetta nel calcolo.
Usa i blocchi per proteggere le assegnazioni che devono restare invariate, ad esempio le operazioni imminenti per cui gli operatori hanno già completato i preparativi. È un equilibrio utile: il piano complessivo può adattarsi senza considerare spostabili tutte le operazioni già preparate. I blocchi sono una scelta di pianificazione, non un motivo per congelare tutto: troppe operazioni bloccate riducono il margine di risposta ai cambiamenti.
4. Verifica il risultato fino all’ultima operazione
Verifica quando sarà completato l’ordine, non soltanto la prima fascia oraria libera o la macchina su cui passerà subito dopo. Nell’esempio dell’alloggiamento e del perno, la sola sequenza di fresatura non basta: il perno deve ancora essere controllato prima della scadenza delle 12:00.
Il piano Gantt rende visibili le assegnazioni, le attese e le operazioni a valle. Usalo per esaminare le date di consegna a rischio e individuare le risorse che causano il problema. Se le lavorazioni richieste continuano a non rientrare nei tempi disponibili, cambiare la sequenza potrebbe non bastare. Potrebbero servire più ore con gli operatori presenti, un’altra risorsa idonea o una nuova data concordata; la pianificazione della capacità produttiva ti aiuta a valutare queste possibilità.
Scopri le funzionalità di schedulazione di SkyPlanner.
Quando la produzione cambia, ricalcola il piano tenendo conto delle interdipendenze
Un ordine urgente, un’interruzione del funzionamento di una macchina o un’operazione più lenta del previsto modificano più di una coda di lavorazione. Anticipare una lavorazione urgente può occupare la capacità che sarebbe servita a un altro ordine in una fase successiva del suo ciclo di lavorazione.
Registra in SkyPlanner le modifiche a priorità, capacità o avanzamento, poi lascia che Arcturus ricalcoli il piano in base alla nuova situazione. Verifica le date di completamento risultanti prima di confermare un nuovo impegno di consegna. La domanda utile non è soltanto «riusciamo a far rientrare questa operazione sulla fresatrice?», ma «che cosa succede agli ordini per cui abbiamo già confermato la consegna?».
Con Autopilot abilitato, SkyPlanner può avviare una nuova schedulazione in base agli eventi configurati o a un timer, mantenendo in vigore le tue regole e i tuoi blocchi. Il piano può restare aggiornato senza che un pianificatore debba ricostruirlo continuamente a mano. Gli aggiornamenti accurati restano comunque essenziali: il software non può tenere conto di un fermo macchina che nessuno ha registrato.
Per il reparto, il vantaggio è una coda più chiara delle prossime operazioni da eseguire. Per il pianificatore, significa avere tempo per gestire le eccezioni — una consegna importante, una decisione sulla capacità o un confronto con il cliente — anziché spostare manualmente ogni operazione coinvolta.
Che cosa è cambiato per Mamec
Mamec, produttore finlandese di impianti di miscelazione industriale e di prodotti ad alta tecnologia per conto terzi, gestiva migliaia di ordini di lavoro interdipendenti. Prima di SkyPlanner, i responsabili di reparto stabilivano le priorità in base alle date di consegna riportate sugli ordini cartacei. Le funzioni di pianificazione dell’ERP non offrivano all’azienda una visione d’insieme e la gestione manuale delle dipendenze appesantiva il lavoro di controllo della produzione.
Mamec ha scelto SkyPlanner per la sua capacità di adattarsi a un insieme variabile di ordini di lavoro, con durate che andavano da pochi minuti a otto ore. Lo ha integrato con il proprio ERP Oscar e ne ha fatto la piattaforma principale per la pianificazione della produzione.
Oggi la schedulazione a capacità finita basata sull’intelligenza artificiale mette in sequenza le operazioni, mentre le code bloccate per una settimana alla volta permettono agli operatori macchina di sapere chiaramente che cosa viene dopo. Durante una lavorazione lunga, possono preparare quelle successive. Il personale può cercare un numero d’ordine per visualizzarne la posizione e i tempi previsti, mentre la direzione dispone di una visione condivisa del carico produttivo.
Mamec riferisce una netta riduzione del carico di lavoro per la pianificazione, una maggiore affidabilità delle consegne e meno tempi di inattività dei centri di lavoro grazie alla sequenza ottimizzata delle operazioni. Per altre realtà job shop, la lezione è concreta: priorità condivise e code di lavoro collegate sostituiscono un piano di produzione basato su date scritte sulla carta e valutazioni individuali.
Leggi il caso completo di Mamec. Per un altro punto di vista sulle lavorazioni meccaniche, il caso Eskomatic mostra l’importanza della disponibilità dei materiali e della pianificazione in funzione delle date di consegna.
Dai al tuo job shop un piano che il reparto possa seguire
Quando cambia una data di consegna, non dovresti dover ricostruire la coda di ogni macchina per capire le conseguenze. SkyPlanner combina schedulazione automatica, un piano Gantt visibile e il tuo controllo sulle priorità e sulle operazioni bloccate. È una base migliore per decidere che cosa eseguire subito dopo e quali impegni di consegna puoi prendere.
Prenota una demo di SkyPlanner e porta un ciclo di lavorazione tipico dei tuoi ordini, la risorsa più contesa e una modifica recente che è stata difficile da schedulare. Scopri come le lavorazioni sono collegate e come un cambio di priorità incide sul piano. Oppure prova SkyPlanner con dati dimostrativi per esplorare prima la vista di schedulazione.
Domande frequenti
Qual è la differenza tra schedulazione e dispatching?
La schedulazione assegna le operazioni alle risorse produttive e ne definisce i tempi nell’orizzonte di pianificazione. Il dispatching seleziona o rilascia la prossima operazione pronta per essere eseguita su un centro di lavoro. In un job shop, questa scelta locale dovrebbe seguire il piano complessivo, perché incide anche sugli ordini la cui operazione successiva si svolge su un’altra macchina.
Si può schedulare un job shop con Excel?
Un insieme ridotto e stabile di operazioni può essere rappresentato in un foglio di calcolo. La difficoltà sta nel mantenere aggiornate tutte le dipendenze, i conflitti nell’utilizzo delle risorse e le date di completamento quando la produzione cambia. Se i pianificatori passano la giornata a ricostruire le code di lavoro, SkyPlanner APS è un modo più pratico per calcolare e mantenere aggiornato il piano tenendo conto delle interdipendenze.
Un piano di durata inferiore garantisce sempre consegne più puntuali?
No. Un makespan più breve consente di completare prima l’intero insieme di operazioni, ma un singolo ordine può comunque superare la propria scadenza. Confronta le date di completamento degli ordini con gli impegni di consegna, poi valuta il lavoro necessario per gli attrezzaggi, il carico dei colli di bottiglia e la produzione in corso. Il piano migliore dipende dalle priorità che deve soddisfare.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


