








Šiame straipsnyje
- Kas yra job shop tvarkaraščių sudarymas?
- Job shop, flow shop ir gamyba pagal užsakymą – skirtingos sąvokos
- Išsamus pavyzdys: ar laisvomis frezavimo staklėmis pradėti kitą užduotį?
- Nustatykite prioritetus vertindami visą užsakymą, o ne atskiras darbo eiles
- Sudarykite job shop planą su SkyPlanner
- 1. Kiekvienai operacijai nustatykite pagrįstą vietą maršrute ir trukmę
- 2. Modeliuokite pajėgumus, kuriais iš tiesų galima atlikti darbus
- 3. Nustatykite prioritetus ir užfiksuokite užduotis, kurių negalima perkelti
- 4. Peržiūrėkite tvarkaraštį iki paskutinės operacijos
- Pasikeitus gamybos situacijai, perskaičiuokite visą susijusių darbų planą
- Kas pasikeitė Mamec įmonėje
- Sukurkite job shop gamybos planą, pagal kurį cechas galėtų dirbti
- Dažniausiai užduodami klausimai
- Kuo tvarkaraščių sudarymas skiriasi nuo užduočių skyrimo vykdyti?
- Ar job shop gamybos tvarkaraštį galima sudaryti naudojant Excel?
- Ar trumpesnis tvarkaraštis visada reiškia, kad geriau laikomasi pristatymo terminų?
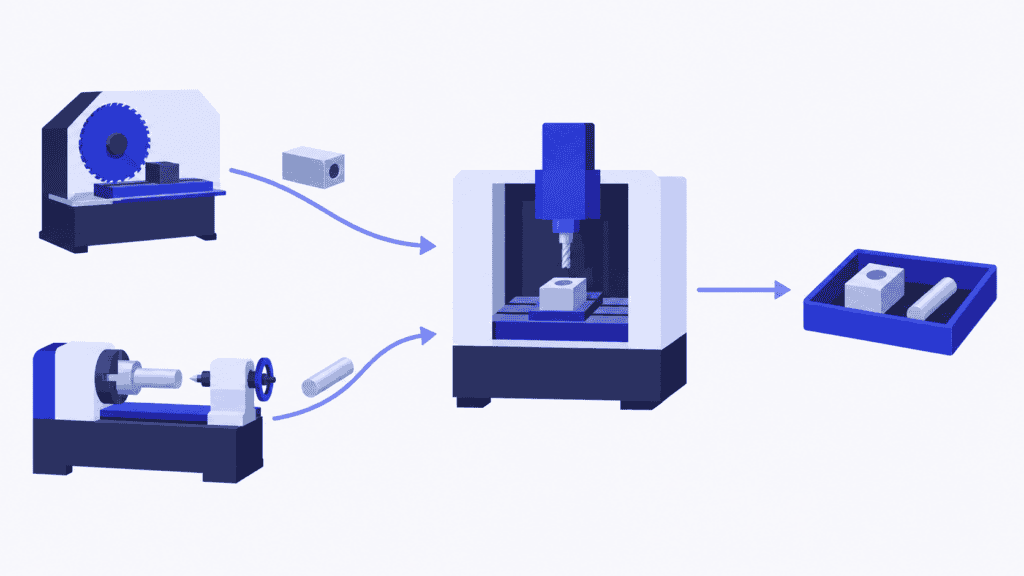
Frezavimo staklės laisvos, korpusas paruoštas, o meistras nori, kad gamyba nesustotų. Pradėti jį apdirbti atrodo savaime suprantamas sprendimas. Tačiau po valandos iš tekinimo staklių atkeliaus skubiai reikalingas kaištis, kuriam reikės tų pačių frezavimo staklių. Vos pradėjus apdirbti korpusą, kyla grėsmė kaiščio pristatymo terminui.
Tai kasdienis job shop gamybos iššūkis: kiekvienoms staklėms parinkta artimiausia užduotis turi įtakos užsakymams, apdirbamiems kitomis staklėmis. Užimtas darbo centras dar nereiškia, kad cechas atlieka darbus, kuriuos tuo metu svarbiausia pristatyti.
Sudarant job shop tvarkaraščius šie sprendimai derinami tarpusavyje. Kiekvieno užsakymo operacijos paskirstomos į laisvus gamybos išteklių laiko intervalus, išlaikant technologinį maršrutą ir pristatymo prioritetą. SkyPlanner APS apskaičiuoja tvarkaraštį už jus, todėl meistro būsimų užduočių eilė sudaroma pagal suderintą planą, o ne dar kartą skubiai stumiant užsakymus į priekį.
Kas yra job shop tvarkaraščių sudarymas?
Job shop tvarkaraščių sudarymas – tai gamybos operacijų paskirstymas bendriems gamybos ištekliams ir jų eiliškumo nustatymas, kai užduočių technologiniai maršrutai gali skirtis. Taip nustatoma, kur bus atliekama kiekviena operacija, kada ji prasidės ir baigsis bei kaip ji derės su likusia užduoties dalimi.
Korpusui gali reikėti pjovimo, frezavimo ir patikros. Kaiščiui – tekinimo, frezavimo ir patikros. Abiem naudojamos tos pačios frezavimo staklės, tačiau nė vienas užsakymas nevykdomas vienoje gamybos linijoje. Kita detalė gali būti apdirbama ta pačia įranga, tik kitokia seka.
Svarbu planuoti ne vien užsakymą, bet ir kiekvieną operaciją. Žinodami, kad užsakymui reikia penkių darbo valandų, dar nežinote, kurioms staklėms jų reikės ir kada bus galima pradėti kitą operaciją. Technologinis maršrutas nurodo operacijų seką, o tvarkaraštis paskirsto darbus gamybos ištekliams ir nustato jų laiką.
Kad tvarkaraštį būtų galima įvykdyti, būtinos dvi pagrindinės sąlygos:
- Operacija turi būti atliekama laikantis ankstesnių darbų, nuo kurių ji priklauso, sekos.
- Gamybos ištekliui negalima vienu metu skirti daugiau darbo, nei jis pajėgus atlikti.
Klasikiniame job shop tvarkaraščių sudarymo uždavinyje operacijoms priskiriamos konkrečios staklės, o pradėtos operacijos atliekamos be pertraukų. Tikroje gamykloje dar reikia įvertinti darbo pamainas, paruošimo laiką, darbuotojus, įrankius, medžiagų prieinamumą ir užregistruotą darbų eigą. Tai ne smulkmenos, kurias galima sutvarkyti vėliau: nuo jų priklauso, ar kitą užduotį iš tiesų galima pradėti.
Job shop, flow shop ir gamyba pagal užsakymą – skirtingos sąvokos
Flow shop gamyboje visos užduotys atliekamos ta pačia staklių seka. Job shop gamyboje technologiniai maršrutai gali skirtis. Lanksčioje job shop gamyboje kai kurias operacijas taip pat galima atlikti vienomis iš kelių tinkamų staklių, todėl papildomai reikia nuspręsti, kur jas vykdyti.
Gamyba pagal užsakymą nusako, kas paskatina pradėti gamybą – kliento užsakymas, o ne kokiu technologiniu maršrutu gaminys keliauja per gamyklą. Pagal užsakymą dirbantis gamintojas gali taikyti skirtingus technologinius maršrutus (job shop) arba bendrą srautinės gamybos maršrutą. Mažos partijos ir individualūs gaminiai būdingi gamybai, kurioje taikomi skirtingi technologiniai maršrutai, tačiau nė vienas iš šių požymių neapibrėžia tokios gamybos tvarkaraščių sudarymo. Didelės įvairovės mažų apimčių gamyba kelia kitą klausimą: kaip pasiūlyti platų gaminių asortimentą, kad pasiruošimas gamybai ir kintantis darbo krūvis nesumažintų pelno maržos.
Šiame vadove aptariamas gamybos tvarkaraščių sudarymas job shop aplinkoje: kaip suderinti skirtingus technologinius maršrutus, kuriuose naudojami bendri gamybos ištekliai.
Išsamus pavyzdys: ar laisvomis frezavimo staklėmis pradėti kitą užduotį?
Įsivaizduokite du užsakymus, kuriuos galima pradėti gaminti 08:00. Kiekvienas darbo centras turi atskirą operatorių, visi gamybos ištekliai prieinami visą pavyzdyje nagrinėjamą laiką, o toliau nurodytos trukmės apima visus atitinkamos operacijos darbus. Papildomo paruošimo, pertraukų ar perkėlimo nėra. Kiekviena operacija turi būti baigta prieš pradedant kitą, o pradėta vykdoma be pertraukų.
| Užsakymas | Technologinis maršrutas ir operacijų trukmės | Baigimo terminas |
|---|---|---|
| Korpusas | Pjovimas: 1 valanda → Frezavimas: 3 valandos → Patikra: 1 valanda | 15:00 |
| Kaištis | Tekinimas: 2 valandos → Frezavimas: 1 valanda → Patikra: 1 valanda | 12:00 |
Korpusas pjaunamas nuo 08:00 iki 09:00. Tuo pat metu kaištis tekinamas nuo 08:00 iki 10:00. 09:00 korpusą jau galima frezuoti, o kaiščio dar ne.
Jei frezavimo staklėms skiriama pirmoji paruošta užduotis, korpusas frezuojamas nuo 09:00 iki 12:00. Kaištis laukia, tada frezuojamas nuo 12:00 iki 13:00. Korpuso patikra baigiama 13:00, kaiščio – 14:00. Technologinių maršrutų laikomasi, tačiau kaištis vėluoja dvi valandas.
Jei tvarkaraštyje užtikrinamas kaiščio terminas, frezavimo staklės laukia iki 10:00, tada iki 11:00 frezuojamas kaištis, o po jo iki 14:00 – korpusas. Kaiščio patikra baigiama 12:00, korpuso – 15:00. Abu užsakymai įvykdomi laiku.
| Rezultatas | Seka pagal tai, kuri užduotis paruošta pirmiausia | Seka, užtikrinanti terminus |
|---|---|---|
| Frezavimo seka | Korpusas, tada kaištis | Kaištis, tada korpusas |
| Kaiščio baigimo laikas | 14:00 | 12:00 |
| Korpuso baigimo laikas | 13:00 | 15:00 |
| Abiejų užsakymų baigimo laikas | 14:00 | 15:00 |
| Pristatymo įsipareigojimai | Kaištis vėluoja | Abu įvykdyti |
Frezavimo staklės vieną valandą stovi sąmoningai. Tuo metu pradėjus nepertraukiamą trijų valandų operaciją, skubus užsakymas būtų užblokuotas. Baigti visus darbus anksčiau taip pat nebūtinai geriau: pagal pirmąją seką viskas baigiama 14:00, tačiau pažadėtas kaiščio terminas praleidžiamas.
Kai užsakymų tik du, planuotojas gali įžvelgti šį kompromisą. Kai operacijų šimtai, tas pats klausimas vienu metu kyla daugelyje darbo eilių. SkyPlanner vertė – sudaryti šių tarpusavyje susijusių darbų tvarkaraštį, o jūs sprendžiate, kuriems įsipareigojimams teikti pirmenybę.
Nustatykite prioritetus vertindami visą užsakymą, o ne atskiras darbo eiles
Užduočių parinkimo taisyklė nustato, kuri paruošta operacija darbo centre bus atliekama toliau. Sudarant tvarkaraštį vertinamas visas planavimo laikotarpis ir visas technologinis maršrutas. Tokios taisyklės naudingos, tačiau kiekvieno darbo centro sprendimai turi padėti įgyvendinti bendrą pristatymo planą.
| Metodas | Kam teikiama pirmenybė | Į ką atkreipti dėmesį |
|---|---|---|
| Pirmas atvyko – pirmas aptarnaujamas | Darbams, kurie į eilę pateko pirmiausia | Vėliau į eilę patekęs skubus darbas gali turėti laukti, kol bus atlikti mažiau skubūs darbai |
| Ankstyviausias baigimo terminas | Užsakymui, kurio terminas artimiausias | Vėlesnio termino užsakymui gali būti likę gerokai daugiau darbo |
| Trumpiausia apdirbimo trukmė | Trumpoms operacijoms, kurias jau galima pradėti | Ilgos operacijos gali būti nuolat nustumiamos į eilės galą |
| Mažiausias laiko rezervas | Darbams, kurių turimo laiko ir likusio darbo trukmės skirtumas mažiausias | Nerealistiškai įvertinus likusio darbo trukmę, skubumas nustatomas klaidingai |
| Grupavimas pagal paruošimą | Panašių darbų atlikimui vienas po kito | Taupant paruošimo laiką, gali nepavykti įvykdyti pristatymo įsipareigojimo |
Nė viena taisyklė neišsprendžia visų job shop planavimo konfliktų. Pavyzdyje, kai korpusas atkeliauja prie frezavimo staklių, kaištis dar net neparuoštas frezuoti. Taisyklė, rikiuojanti tik paruoštų darbų eilę, negali į jį atsižvelgti, nebent bendrame plane jam iš anksto rezervuojami pajėgumai.
Matematinio optimizavimo ir euristinės paieškos metodai sprendžia šį platesnį uždavinį: lygina operacijų paskirstymą ir sekas, atsižvelgdami į apribojimus. Tikslas svarbus: trumpinti bendrą visų užduočių atlikimo trukmę, nuo darbų pradžios iki visų užduočių pabaigos, nėra tas pats, kas mažinti vėlavimą ar užtikrinti konkretaus kliento užsakymo terminą. Norint valdyti cechą, algoritmo rinktis nereikia, tačiau tvarkaraštį sudarančiai sistemai būtina nurodyti, ką laikote geru rezultatu.
Kai gamyboje svarbiausia pristatyti laiku, pradėkite nuo užsakymų baigimo datų ir prioritetų. Tada įvertinkite siaurųjų vietų apkrovą, paruošimo sąnaudas ir nebaigtą gamybą. Tvarkaraštis, kuris atrodo efektyvus, bet dėl kurio skubūs užsakymai vėluoja, sprendžia ne tą verslo problemą.
Sudarykite job shop planą su SkyPlanner
SkyPlanner sudaro gamybos tvarkaraštį atsižvelgdama į ribotus pajėgumus, operacijas, darbo centrus, pamainas, operatorius, prioritetus ir medžiagas. Tvarkaraščius sudarantis dirbtinis intelektas Arcturus apskaičiuoja operacijų vietą tvarkaraštyje pagal nustatytus gamybos išteklius ir priklausomybes. Gantt rodinyje rezultatas pateikiamas kaip darbo centrų eilės ir tarpusavyje susieti proceso etapai.
Praktinė nauda – norint nustatyti vieno užsakymo baigimo datą, nebereikia atskirai perdėlioti kiekvienų staklių darbo eilės. Galite sekti jo suplanuotą technologinį maršrutą, matyti, kur jis laukia, ir įvertinti, kaip pakeitimas paveiks kitus darbus.
1. Kiekvienai operacijai nustatykite pagrįstą vietą maršrute ir trukmę
Apibrėžkite proceso etapus, jų seką ir darbo centrus, kuriuose juos galima atlikti. Įtraukite apdirbimo ir paruošimo trukmes bei būtiną laukimo laiką tarp etapų. Alternatyvios staklės naudingos tik tuomet, jei jos tinkamos tai operacijai.
SkyPlanner sudaro tvarkaraštį pagal jūsų pateiktus technologinius maršrutus; Arcturus gamybos sekos nekuria. Pradėkite nuo reprezentatyvios gaminių šeimos ir patikrinkite operacijų duomenis kartu su darbus atliekančiais žmonėmis. Neįtraukta patikra ar pernelyg optimistiškai įvertintas paruošimo laikas gali lemti, kad patraukliai atrodančio tvarkaraščio nepavyks įvykdyti.
SkyPlanner integruojama su bet kuria ERP ar MES sistema per atvirą REST API. Esamus užsakymų ir gamybos duomenis galite naudoti tvarkaraščiams sudaryti, užuot keitę sistemą, kuri jau gerai tvarko šiuos duomenis. Sutarkite, kurioje sistemoje bus tvarkomi technologiniai maršrutai, terminai ir eigos atnaujinimai, kad tvarkaraštis atitiktų gamybos situaciją. Susipažinkite su SkyPlanner integracijomis.
2. Modeliuokite pajėgumus, kuriais iš tiesų galima atlikti darbus
Nurodykite darbo centrų prieinamumą ir darbo pamainas, tada įvertinkite operatorių bei kitų reikalingų išteklių apribojimus. Dvejos laisvos staklės neleidžia vienu metu atlikti dviejų operacijų, jei abiem visą laiką reikalingas tas pats operatorius.
Tvarkaraščių sudarymas atsižvelgiant į ribotus pajėgumus neleidžia plane remtis pajėgumais, kurie jau paskirti kitiems darbams. Įjungus medžiagų prieinamumo vertinimą, į jį taip pat atsižvelgiama skaičiuojant tvarkaraštį. Nuolat atnaujinkite duomenis apie medžiagų prieinamumą, kad cecho darbuotojams netektų aptikti trūkumo jau perdavus užduotis vykdyti.
3. Nustatykite prioritetus ir užfiksuokite užduotis, kurių negalima perkelti
Naudokite dinaminius SkyPlanner prioritetus, kad sudarant tvarkaraštį būtų atsižvelgiama į jūsų verslui svarbius pristatymo ir gamybos veiksnius. Prioritetus nustatote jūs, o Arcturus pagal juos apskaičiuoja tvarkaraštį.
Užrakinkite paskirtas užduotis, kurių negalima keisti, pavyzdžiui, artimiausius darbus, kuriems operatoriai jau pasiruošė. Taip išlaikoma naudinga pusiausvyra: bendras tvarkaraštis gali keistis, tačiau ne kiekviena paruošta užduotis laikoma perkeliama. Užrakinimas yra planavimo sprendimas, o ne priežastis užfiksuoti visą tvarkaraštį. Užrakinus per daug užduočių, lieka mažiau galimybių reaguoti į pokyčius.
4. Peržiūrėkite tvarkaraštį iki paskutinės operacijos
Patikrinkite, kada bus baigtas visas užsakymas, o ne tik pirmą laisvą laiko tarpą ar kitas jam reikalingas stakles. Korpuso ir kaiščio pavyzdyje vien frezavimo eiliškumo nepakanka: kaištį dar reikia patikrinti iki numatyto 12:00 termino.
Gantt tvarkaraštyje matyti paskirtos užduotys, laukimo laikas ir vėlesnės operacijos. Jame peržiūrėkite pristatymo terminus, kurių gali nepavykti laikytis, ir nustatykite, kurie ištekliai tai lemia. Jei reikalingi darbai vis tiek netelpa į turimą laiką, vien pakeisti jų eiliškumą gali nepakakti. Gali prireikti papildomo darbo laiko su operatoriumi, kito tinkamo ištekliaus arba pakeisti sutartą terminą. Gamybos pajėgumų planavimas padeda įvertinti šias galimybes.
Peržiūrėkite SkyPlanner tvarkaraščių sudarymo funkcijas.
Pasikeitus gamybos situacijai, perskaičiuokite visą susijusių darbų planą
Skubus užsakymas, įrenginio darbo sutrikimas ar ilgiau nei tikėtasi trunkanti operacija pakeičia ne vieną darbų eilę. Paankstinus skubią užduotį, gali nelikti laisvo laiko, kurio kitam užsakymui būtų prireikę vėlesniame jo technologinio maršruto etape.
SkyPlanner sistemoje įrašykite pasikeitusį prioritetą, pajėgumus ar darbų eigą ir leiskite Arcturus perskaičiuoti tvarkaraštį pagal naują situaciją. Prieš įsipareigodami dėl kito termino, peržiūrėkite apskaičiuotas užbaigimo datas. Svarbu klausti ne vien „ar galime įterpti šią užduotį į frezavimo staklių eilę?“, bet ir „kaip tai paveiks užsakymus, dėl kurių terminų jau įsipareigojome?“
Kai Autopilot įjungtas, SkyPlanner gali pradėti perskaičiuoti tvarkaraštį įvykus nustatytiems įvykiams arba pagal laikmatį, išlaikydama jūsų taisykles ir užrakinimus. Taip planas gali likti aktualus, planuotojui jo nuolat neperdarant rankiniu būdu. Vis tiek svarbu tiksliai atnaujinti duomenis: programinė įranga negali atsižvelgti į staklių sustojimą, kurio niekas neužregistravo.
Cecho darbuotojams tai reiškia aiškesnę būsimų užduočių eilę. Planuotojui lieka laiko spręsti išskirtines situacijas — pasirūpinti svarbiu pristatymu, priimti sprendimą dėl pajėgumų ar pasikalbėti su klientu, užuot rankiniu būdu perkėlinėjus kiekvieną pokyčio paveiktą operaciją.
Kas pasikeitė Mamec įmonėje
Suomijos įmonė Mamec, gaminanti pramoninę maišymo įrangą ir pagal sutartis gaminanti aukštųjų technologijų gaminius, turėjo tūkstančius tarpusavyje susijusių darbo užsakymų. Prieš pradedant naudoti SkyPlanner, darbų vadovai nustatydavo prioritetus pagal popieriniuose užsakymuose nurodytus pristatymo terminus. ERP planavimo funkcijos nesuteikė įmonei bendro vaizdo, o priklausomybių valdymas rankiniu būdu apsunkino gamybos valdymą.
Mamec pasirinko SkyPlanner dėl galimybės prisitaikyti prie nuolat kintančių darbo užsakymų, kurių vykdymas trunka nuo kelių minučių iki aštuonių valandų. Įmonė integravo SkyPlanner su jau naudojama Oscar ERP ir pasirinko SkyPlanner pagrindine gamybos planavimo platforma.
Dabar dirbtiniu intelektu grindžiamas tvarkaraščių sudarymas, atsižvelgiant į ribotus pajėgumus, nustato darbų eiliškumą, o savaitei užrakintos eilės leidžia staklių operatoriams aiškiai matyti, ką reikės daryti toliau. Kol vyksta ilga operacija, jie gali pasiruošti būsimiems darbams. Darbuotojai pagal užsakymo numerį gali rasti jo vietą eilėje ir vykdymo laiką, o vadovai turi bendrą gamybos apkrovos vaizdą.
Mamec teigia, kad optimizavus darbų eiliškumą gerokai sumažėjo planavimo darbo krūvis, pagerėjo pristatymo patikimumas ir sutrumpėjo darbo centrų prastovos. Kitoms job shop principu dirbančioms įmonėms tai konkretus pavyzdys: bendri prioritetai ir tarpusavyje suderintos darbų eilės pakeičia gamybos planą, paremtą popieriuje surašytais terminais ir individualiais sprendimais.
Skaitykite visą Mamec patirties istoriją. Kitą mechaninio apdirbimo įmonės patirtį atskleidžia Eskomatic istorija, parodanti medžiagų parengties ir pristatymo terminų planavimo svarbą.
Sukurkite job shop gamybos planą, pagal kurį cechas galėtų dirbti
Pasikeitus pristatymo terminui, neturėtų reikėti iš naujo sudėlioti visų staklių darbų eilių vien tam, kad suprastumėte pokyčio pasekmes. SkyPlanner sujungia automatinį tvarkaraščių sudarymą, vaizdų Gantt planą ir jūsų galimybę valdyti prioritetus bei užrakintas užduotis. Tai geresnis pagrindas spręsti, ką vykdyti toliau ir dėl kokių terminų galite įsipareigoti.
Užsisakykite SkyPlanner pristatymą ir pasiruoškite aptarti įprastą užsakymo technologinį maršrutą, išteklių, kurio dažniausiai reikia keliems darbams vienu metu, ir neseną pokytį, kurį buvo sunku įtraukti į tvarkaraštį. Pamatykite, kaip darbai susiję tarpusavyje ir kaip prioriteto pakeitimas veikia planą. Jei pirmiausia norite susipažinti su tvarkaraščio rodiniu, išbandykite SkyPlanner su demonstraciniais duomenimis.
Dažniausiai užduodami klausimai
Kuo tvarkaraščių sudarymas skiriasi nuo užduočių skyrimo vykdyti?
Sudarant tvarkaraštį operacijoms paskiriami ištekliai ir vykdymo laikas per visą planuojamą laikotarpį. Skiriant užduotis vykdyti pasirenkama arba perduodama vykdyti kita darbo centre jau paruošta operacija. Job shop gamyboje toks vietinis sprendimas turėtų atitikti bendrą planą, nes jis veikia užsakymus, kurių kita operacija bus atliekama kitomis staklėmis.
Ar job shop gamybos tvarkaraštį galima sudaryti naudojant Excel?
Nedidelį, nekintantį operacijų rinkinį galima atvaizduoti skaičiuoklėje. Sunkumų kyla pasikeitus gamybos situacijai, kai reikia išlaikyti visas operacijų priklausomybes, išspręsti vienu metu tam pačiam ištekliui numatytų darbų konfliktus ir atnaujinti užbaigimo datas. Jei planuotojai visą dieną praleidžia perdėliodami eiles, SkyPlanner APS yra praktiškesnis būdas apskaičiuoti ir palaikyti tarpusavyje susijusių darbų tvarkaraštį.
Ar trumpesnis tvarkaraštis visada reiškia, kad geriau laikomasi pristatymo terminų?
Ne. Kai bendras laikotarpis nuo darbų pradžios iki pabaigos trumpesnis, visas užduočių rinkinys baigiamas anksčiau, tačiau atskiras užsakymas vis tiek gali vėluoti. Palyginkite užsakymų galutinio užbaigimo datas su sutartais pristatymo terminais, tada įvertinkite paruošimo darbų apimtį, siaurųjų vietų apkrovą ir nebaigtą gamybą. Geriausias tvarkaraštis priklauso nuo prioritetų, kuriuos jis turi atitikti.
Jussi Mäntylä
Gamybos planavimo specialistas, SkyPlanner


