








Dans cet article
- Ce que signifient réellement A, B et C
- Comment calculer les classes ABC des stocks
- 1. Recueillir les consommations et les coûts unitaires
- 2. Calculer la valeur de consommation annuelle
- 3. Trier les articles par valeur décroissante
- 4. Calculer la part de chaque article et la part cumulée
- 5. Attribuer les classes selon une règle de seuil explicite
- Exemple chiffré : un article C peut être utilisé des milliers de fois
- Adapter les contrôles à chaque classe
- Intégrez la criticité pour la production avant de modifier la politique de stock
- Reliez chaque classe de matières au planning avec SkyPlanner
- Ce qu’une meilleure visibilité sur les matières a changé chez Eskomatic
- Commencez par un groupe de matières et un cas réel de rupture
Accueil » Ressources » Analyse ABC des stocks : calculer des classes utiles
Temps de lecture estimé : 10 minutes
L’analyse ABC des stocks regroupe les articles selon la valeur de leur consommation annuelle : la quantité utilisée sur une année, multipliée par le coût unitaire. Les articles A représentent la plus grande part de cette valeur, les articles B la part suivante et les articles C le reste. L’objectif est de concentrer les efforts de gestion des stocks là où leur incidence financière est la plus forte.
Pour un industriel, une deuxième question est essentielle : quel article manquant pourrait bloquer une commande ? Un boulon peu coûteux peut appartenir à la classe C et pourtant immobiliser tout un assemblage. L’ABC indique où vont les dépenses ; il ne dit pas quelles opérations peuvent être lancées sans risque.
Appuyez-vous sur cette classification pour définir des règles d’achat et de gestion des stocks adaptées. Reliez ensuite la disponibilité des matières au planning de production avec SkyPlanner APS. Ainsi, un composant peu coûteux manquant sera pris en compte dès qu’il menace la livraison, et pas seulement lorsque la dépense annuelle qu’il représente est élevée.
Ce que signifient réellement A, B et C
Dans une analyse fondée sur la valeur de consommation, les classes décrivent la concentration des dépenses, et non la qualité, la marge bénéficiaire ou la priorité en production.
- Les articles A représentent la première et la plus grande part de la valeur de consommation annuelle. Ils justifient un suivi attentif de la fiabilité des stocks, des engagements d’achat et des surstocks.
- Les articles B représentent la part suivante. Des contrôles standards et des revues régulières sont généralement plus adaptés qu’une gestion au cas par cas de chaque article.
- Les articles C représentent la part restante, plus faible, de la valeur de consommation. L’enjeu est souvent de simplifier les réapprovisionnements courants et le travail administratif, sans exposer la production à des ruptures évitables.
Un point de départ courant consiste à affecter environ 80 % de la valeur de consommation à la classe A, les 15 % suivants à la classe B et les 5 % restants à la classe C. Ces seuils relèvent d’un choix de gestion, pas de règles universelles. Votre répartition réelle peut être différente.
Le principe bien connu des 80/20 illustre la façon dont la valeur peut se concentrer sur un groupe relativement restreint d’articles. Il n’impose pas de classer exactement 20 % de vos références en A. Calculez d’abord la répartition, plutôt que de forcer le nombre d’articles à correspondre à un schéma prédéfini.
Comment calculer les classes ABC des stocks
Commencez par définir clairement le périmètre, par exemple les matières et composants achetés qu’utilise une usine. Retenez une même période de douze mois et une seule base de coût. Ne mélangez pas la consommation de matières premières et la valeur totale des produits finis dans un même classement sans tenir compte de leur recoupement : vous risqueriez de compter deux fois la valeur des mêmes matières.
1. Recueillir les consommations et les coûts unitaires
Pour chaque référence, relevez la quantité consommée sur la période et son coût unitaire. Veillez à la cohérence des unités : une quantité exprimée en pièces doit être associée à un coût par pièce, et non par boîte. Utilisez la même devise et une base de valorisation cohérente pour toute la liste.
L’historique des consommations constitue un point de départ pratique, mais vérifiez qu’il reflète bien l’activité à venir. L’arrêt d’un produit, un nouveau contrat ou une période de pénuries ayant limité la consommation peuvent rendre l’année écoulée peu représentative. Si vous utilisez plutôt une prévision de consommation annuelle, indiquez-le clairement et appliquez cette approche de manière cohérente.
2. Calculer la valeur de consommation annuelle
Valeur de consommation annuelle = quantité annuelle consommée × coût unitaire
Il s’agit d’un flux sur une année, et non de la valeur du stock actuel. Un article peut être peu présent en magasin tout en représentant une dépense annuelle importante, parce qu’il est réapprovisionné fréquemment.
Il ne s’agit pas non plus du prix de vente ni du chiffre d’affaires. Dans cette analyse des matières utilisées en fabrication, vous classez les articles selon le coût de ce que la production consomme.
3. Trier les articles par valeur décroissante
Additionnez les valeurs de consommation annuelle pour obtenir le total, puis triez les lignes d’articles par ordre décroissant. Ne vous fondez pas uniquement sur le prix unitaire. Une matière peu coûteuse utilisée en très grande quantité peut se classer devant une pièce chère consommée seulement à l’occasion.
4. Calculer la part de chaque article et la part cumulée
Part de l’article en valeur = valeur de consommation annuelle de l’article ÷ valeur de consommation annuelle totale × 100 %
La part cumulée s’obtient en additionnant les parts au fur et à mesure que vous descendez dans la liste triée. Ce cumul permet de déterminer où placer les limites entre les classes.
5. Attribuer les classes selon une règle de seuil explicite
Pour une répartition 80/15/5, affectez les articles à la classe A jusqu’à ce que la part cumulée atteigne ou dépasse 80 %, puis à la classe B jusqu’à ce qu’elle atteigne ou dépasse 95 %. Les articles restants appartiennent à la classe C. Une référence doit rester entièrement dans une seule classe.
Avec cette convention, l’article qui fait franchir un seuil reste dans la classe en cours de constitution. Si l’article suivant fait passer A de 79 % à 83 %, il reste en A et B commence à la ligne suivante. Une autre convention cohérente est possible ; consignez la vôtre pour que le prochain analyste puisse reproduire le résultat. Appliquez aussi une règle constante aux articles de même valeur, afin qu’un changement d’ordre de tri n’entraîne pas de changements de classe inexpliqués.
Exemple chiffré : un article C peut être utilisé des milliers de fois
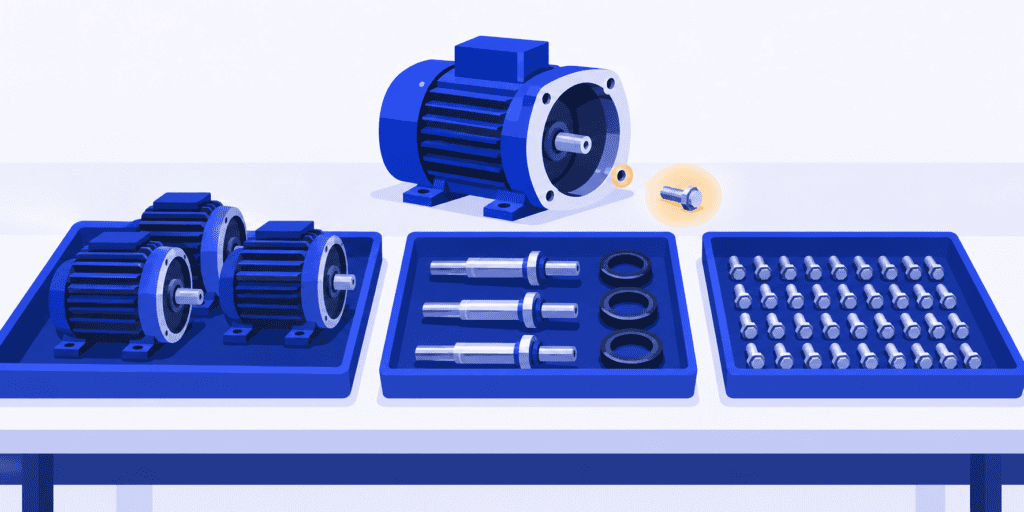
Prenons le cas d’un fabricant qui analyse six matières et composants achetés. Les chiffres ci-dessous sont donnés à titre d’illustration et ne sont pas des résultats clients. La valeur de consommation annuelle s’élève au total à 100 000 $. Les lignes sont triées selon cette valeur ; les deux lignes de même valeur conservent leur ordre dans la liste d’articles d’origine.
| Matière ou composant | Quantité annuelle consommée | Coût unitaire | Valeur de consommation annuelle | Part du total | Part cumulée | Classe |
|---|---|---|---|---|---|---|
| Moteurs | 200 | 300,00 $ | 60 000 $ | 60 % | 60 % | A |
| Carters | 400 | 50,00 $ | 20 000 $ | 20 % | 80 % | A |
| Arbres | 600 | 20,00 $ | 12 000 $ | 12 % | 92 % | B |
| Joints | 6 000 | 0,50 $ | 3 000 $ | 3 % | 95 % | B |
| Boulons | 30 000 | 0,10 $ | 3 000 $ | 3 % | 98 % | C |
| Étiquettes | 100 000 | 0,02 $ | 2 000 $ | 2 % | 100 % | C |
Pour les carters, le calcul est le suivant : 400 × 50 $ = 20 000 $. En divisant par 100 000 $, on obtient une part de 20 %. Ajoutée aux 60 % des moteurs, elle porte la part cumulée à 80 % et complète la classe A.
Les arbres et les joints ajoutent 15 %, ce qui complète la classe B à 95 %. Les boulons et les étiquettes représentent les 5 % restants : ils sont donc classés C selon cette règle.
Attention à ce que le calcul ne dit pas. Le fabricant consomme 30 000 boulons, mais ceux-ci restent en C parce que leur coût annuel est relativement faible. La classe C ne signifie pas qu’un article est rarement utilisé, obsolète ou qu’une rupture est sans conséquence. De même, la classe A ne signifie pas que les moteurs doivent automatiquement passer en priorité dans la file d’attente des machines.
Adapter les contrôles à chaque classe
La classification prend tout son intérêt lorsqu’elle fait évoluer vos pratiques. Définissez pour chaque classe des règles de contrôle, un responsable et une fréquence de revue, plutôt que de simplement ajouter une lettre à la fiche article.
| Classe | Points de contrôle prioritaires | À éviter |
|---|---|---|
| A | Suivre de près les engagements d’achat et les excédents de stock ; vérifier fréquemment l’exactitude des stocks lorsque les écarts présentent un risque financier important ; surveiller l’évolution de la demande et des coûts. | Acheter davantage simplement parce qu’un article est classé A, ou réduire son stock au point de compromettre la fiabilité de l’approvisionnement. |
| B | Appliquer une politique de réapprovisionnement standard et examiner régulièrement les exceptions ; analyser les articles dont la valeur ou les conditions d’approvisionnement évoluent. | Laisser ce groupe intermédiaire sans véritable suivi, entre les contrôles stricts des articles A et les procédures simples des articles C. |
| C | Alléger le travail de commande et de réception grâce à des conditionnements adaptés, au réapprovisionnement à deux bacs ou à des accords avec les fournisseurs ; conserver une protection suffisante face au risque réel d’approvisionnement. | Considérer qu’une faible dépense annuelle autorise à négliger les ruptures, la durée de conservation ou la dépendance de la production à ces articles. |
La fréquence des inventaires et des revues d’achats dépend de votre activité. Même au sein d’une même classe, un article stable dont les données de stock sont fiables ne demande pas le même suivi qu’un article présentant des écarts de stock répétés.
De même, commander un article C en plus grande quantité peut être économique si cela évite de répéter les opérations d’achat et de manutention, mais pas si la matière se périme ou devient obsolète. L’analyse ABC aide à cibler le suivi ; elle ne calcule ni la quantité optimale à commander ni le stock de sécurité nécessaire.
Traitez séparément la définition du stock de sécurité. Dimensionnez cette réserve selon l’incertitude, le délai de réapprovisionnement et les conséquences d’une rupture, plutôt que d’appliquer un même pourcentage de stock à tous les articles A, B ou C.
Intégrez la criticité pour la production avant de modifier la politique de stock
Avant d’alléger le suivi des articles C, examinez les conséquences de l’indisponibilité de chacun. Vérifiez s’il existe un substitut approuvé, sous quel délai un nouvel approvisionnement peut arriver et quelles commandes clients en dépendent.
Gardez la criticité visible à côté de la classe ABC. La rupture d’un boulon classé C sans substitut approuvé peut justifier une intervention urgente, même si ses achats ne nécessitent pas le même examen qu’un moteur classé A. Il n’est pas nécessaire de le reclasser en A pour reconnaître ce risque.
La variabilité de la demande constitue un autre critère distinct. Deux articles ayant la même valeur de consommation annuelle peuvent présenter des profils très différents : l’un est consommé régulièrement, tandis que l’autre fait l’objet de prélèvements importants mais occasionnels. Examinez ces profils avant de leur appliquer la même procédure de réapprovisionnement.
Imaginez que les moteurs et les carters nécessaires à un ordre d’assemblage soient disponibles, mais qu’il manque le boulon requis. En valeur, les besoins de l’ordre semblent largement couverts. En pratique, l’assemblage ne peut pas être terminé sans ce composant. Démarrer en avance risque seulement de générer des assemblages inachevés, des manutentions supplémentaires et une file d’attente de plus à surveiller.
La question utile n’est donc pas « Dans quelle classe se trouve le boulon ? », mais « Quand cet ordre pourra-t-il réellement être exécuté, et que peut faire l’équipe en attendant ? »
Reliez chaque classe de matières au planning avec SkyPlanner
SkyPlanner APS intègre la disponibilité des matières au calcul d’ordonnancement, au même titre que les postes de travail, les équipes, les dépendances entre opérations et les priorités. Lorsque la prise en compte des matières est activée dans l’ordonnancement, Arcturus tient compte des matières disponibles et des livraisons attendues pour calculer les dates de début des opérations. Selon ces règles, aucune opération n’est planifiée avant que les matières nécessaires soient disponibles.
Le boulon manquant devient ainsi une contrainte d’ordonnancement, et non une simple ligne de faible valeur dans un état des stocks. Vous pouvez consulter les opérations planifiées et leur date de fin dans la vue Gantt, plutôt que de comparer manuellement les niveaux de stock aux files d’attente de chaque machine. Résultat : moins de démarrages planifiés sans les matières nécessaires, et une visibilité plus précoce sur les problèmes de livraison.
Les dates de livraison des commandes d’achat indiquent une disponibilité attendue. La confirmation de la livraison d’une commande d’achat met le stock à jour ; une réception attendue ne correspond pas à de la matière déjà en stock. Si le fournisseur modifie la date prévue, mettez l’information à jour et recalculez le planning pour en voir les effets sur la production.
Vous gardez la maîtrise des priorités. Arcturus calcule l’enchaînement des opérations selon les règles et les capacités que vous définissez : vous pouvez ainsi évaluer les engagements concernés plutôt que de déplacer vous-même chaque opération. C’est ce qui fait de SkyPlanner un complément utile à la gestion ABC : le suivi financier reste ciblé, tandis que la préparation de la production tient compte des composants réellement nécessaires à chaque opération.
SkyPlanner s’intègre à tout ERP ou MES grâce à son REST API ouverte. Vous pouvez conserver le système qui héberge vos données d’achats et vos données articles, tout en le reliant à un planning de production qui tient compte de la disponibilité des matières.
Ce qu’une meilleure visibilité sur les matières a changé chez Eskomatic
Eskomatic, entreprise de sous-traitance en usinage, gérait auparavant ses files d’attente de production de façon largement manuelle, avec un ERP et des outils de pilotage de la production anciens. Obtenir une vue d’ensemble demandait du travail et, faute de visibilité suffisante sur la disponibilité des matières, une rupture pouvait n’être détectée que trop peu de temps avant le début prévu d’une opération.
En connectant SkyPlanner à son ERP existant, l’équipe a obtenu une file d’attente visuelle sous forme de Gantt, un ordonnancement automatique de la charge et une meilleure visibilité sur les manques de matières. Dans son témoignage client SkyPlanner, Eskomatic fait état d’une diminution des arrêts de production dus aux matières manquantes et d’une définition plus précise des dates de livraison.
Cette expérience illustre le progrès opérationnel possible au-delà d’un simple exercice de classification : le planificateur peut repérer un manque de matières et voir quelles opérations sont touchées. C’est une raison de relier la gestion des stocks à l’ordonnancement, plutôt que d’attendre d’une classe ABC qu’elle garantisse à elle seule le respect des délais de livraison.
Commencez par un groupe de matières et un cas réel de rupture
Choisissez un groupe de matières bien défini, calculez les valeurs de consommation et convenez des seuils. Appliquez les politiques de gestion qui en découlent, puis examinez la criticité des articles C pour la production avant de simplifier leur réapprovisionnement. Revoyez la classification lorsque la demande, les coûts ou la répartition des produits évoluent. Examinez spécifiquement les nouveaux articles et ceux sans consommation, plutôt que de supposer que l’historique de consommation suffit à tout expliquer.
Utilisez l’analyse ABC pour concentrer le suivi financier là où il compte. Avec SkyPlanner, traduisez la disponibilité des matières et les capacités en un planning que l’atelier peut suivre.
Réservez une démonstration de SkyPlanner en prenant pour exemple un ordre d’assemblage récent retardé par un composant manquant. Préparez les besoins en matières, la date de réception attendue et la gamme de fabrication pour voir comment cette rupture modifie le début et la fin prévus de l’ordre, en tenant compte des autres opérations planifiées. Si vous préférez d’abord explorer le logiciel, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


